
Pebble Değirmeni
Çakıl Değirmeninin İnşası Kimya gibi bazı endüstri sektörlerinde,…

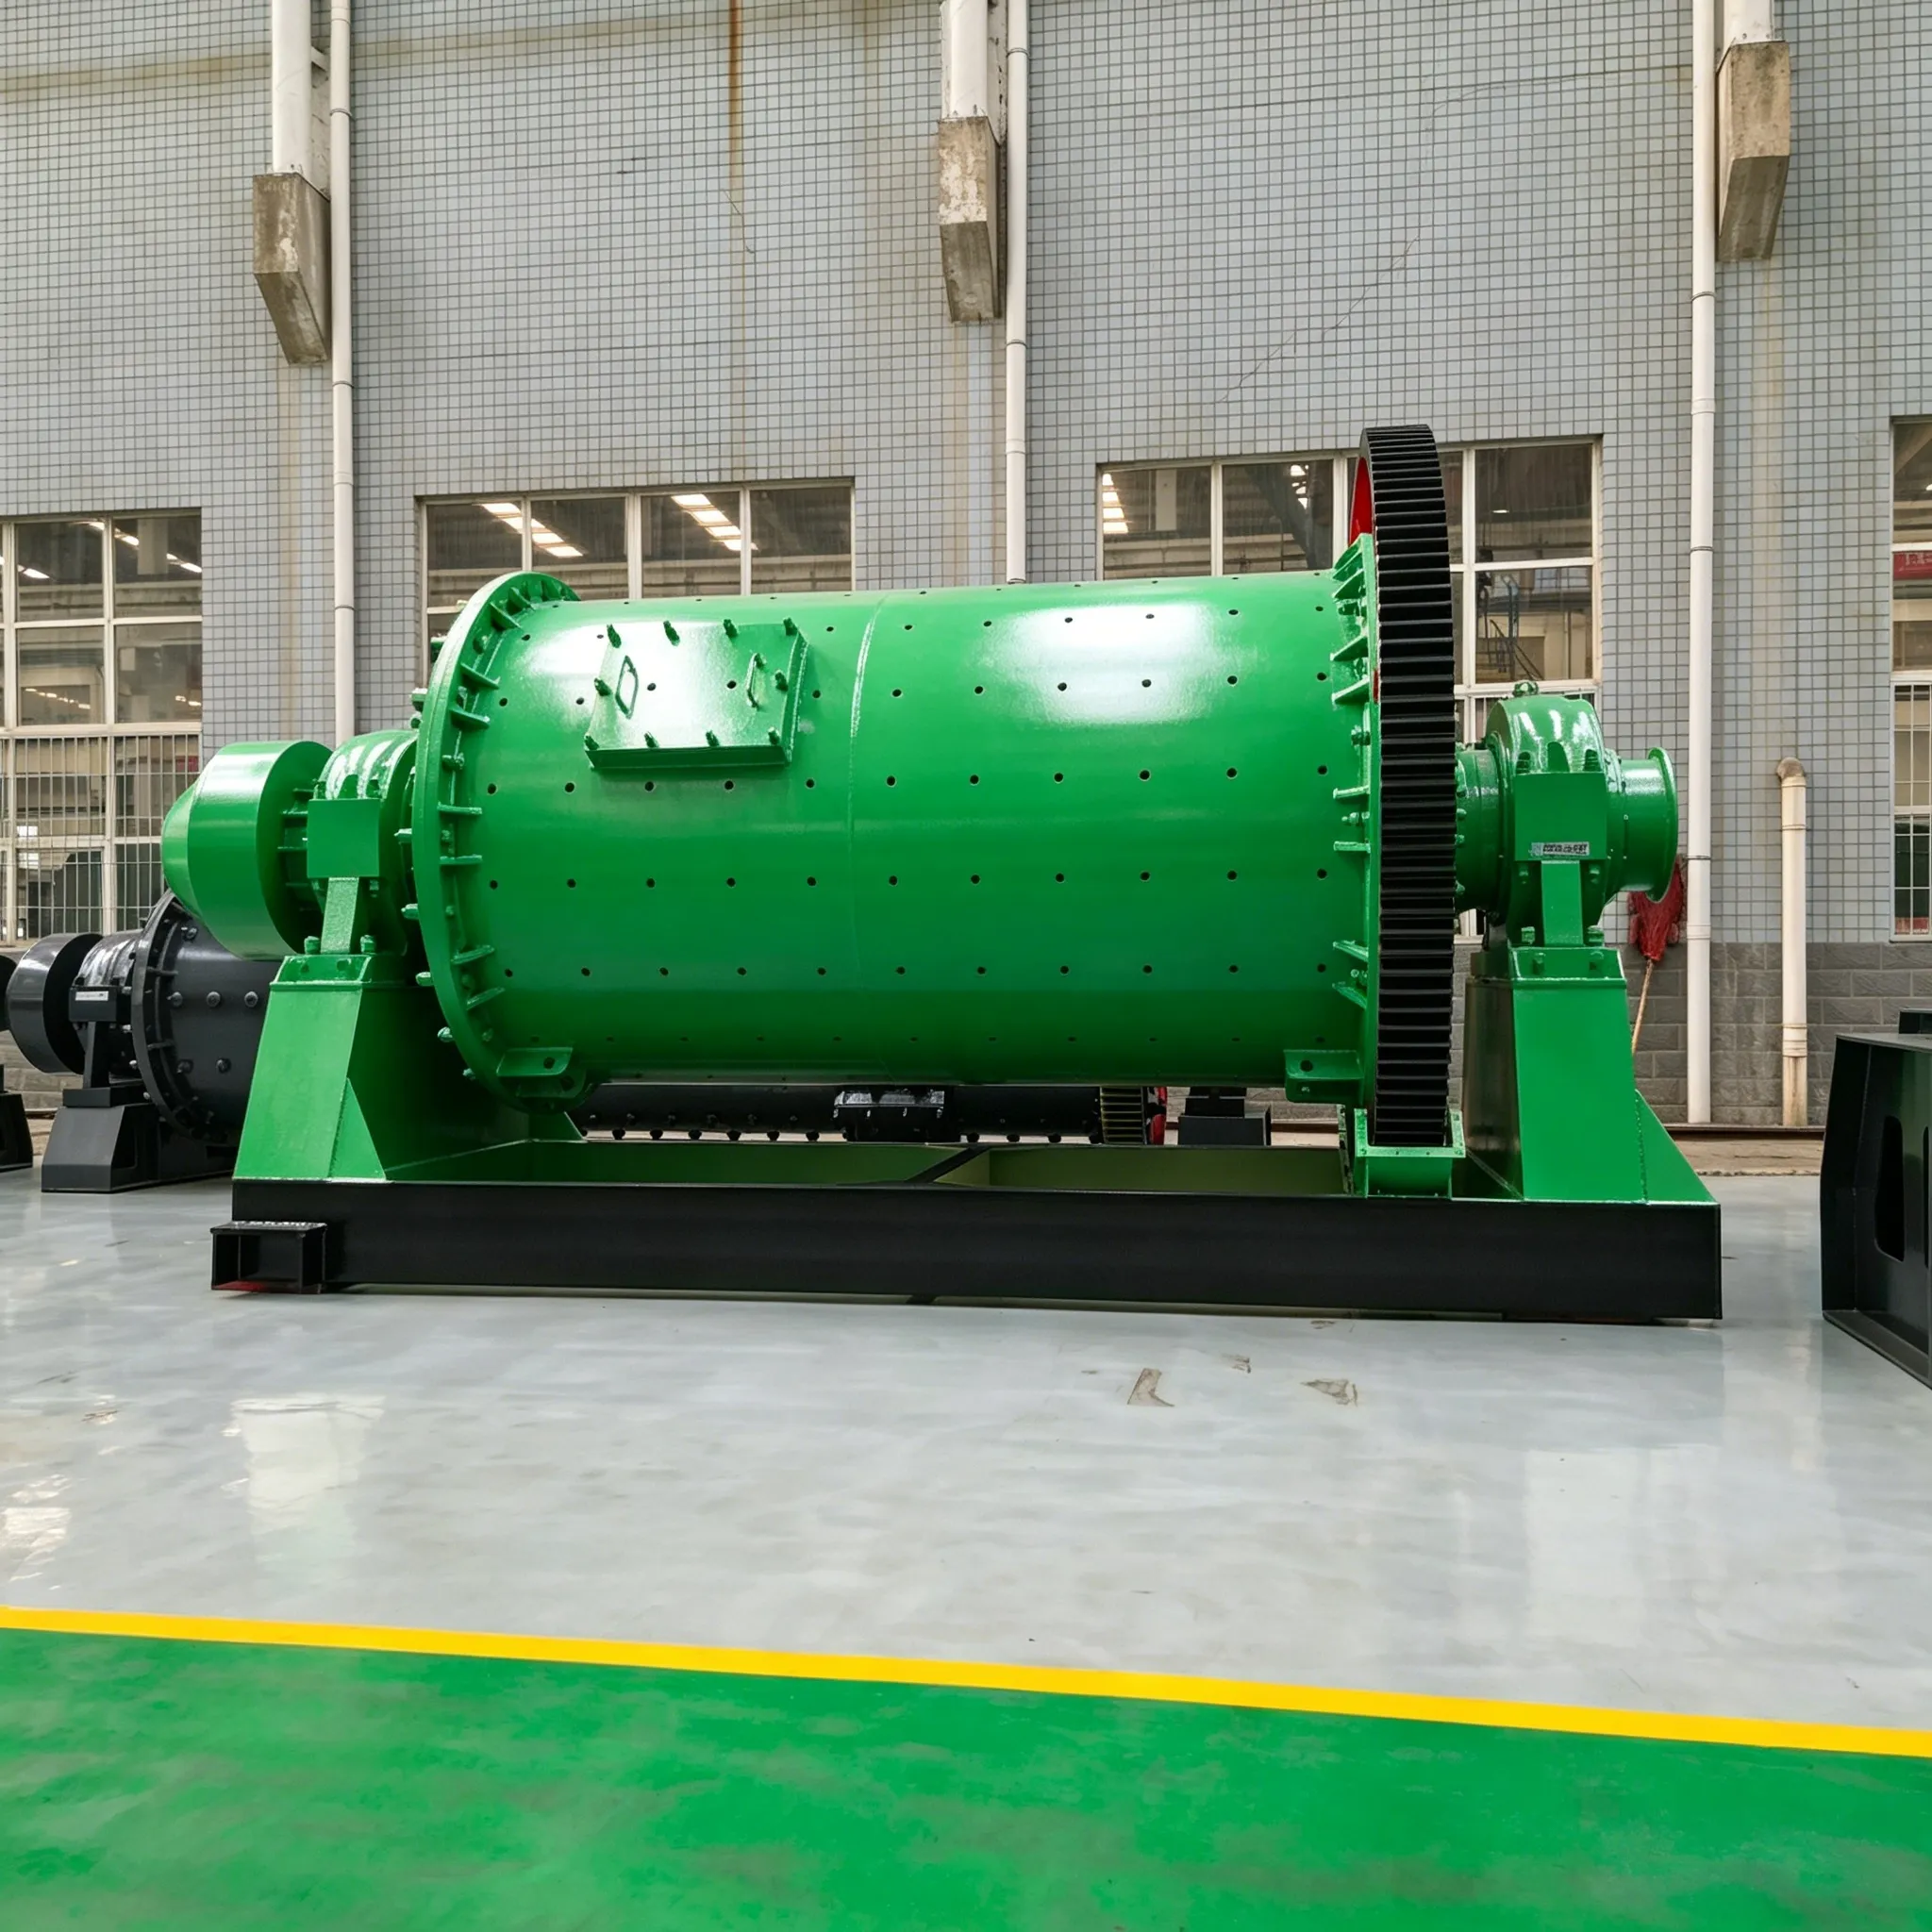
Yeni tasarlanmış bir konsantratörde öğütme değirmenlerinin kurulması kaçınılmazdır. Halihazırda faaliyette olan konsantratörlerde ise proses değişiklikleri, büyük çaplı revizyonlar veya ekipman değişimleri de öğütme değirmenlerinin yeniden kurulmasını gerektirebilir.
Öğütme değirmeninin üretim hassasiyetinin yanı sıra, kurulum kalitesi de normal çalışması açısından hayati önem taşır. Kötü kurulum kalitesi genellikle yeniden işleme ve ekonomik kayıplara yol açar. Bu nedenle, öğütme değirmenlerinin kurulumu sırasında tasarım gerekliliklerine ve teknik şartnamelere sıkı sıkıya uyulması şarttır. Tüm kurulum prosedürü adım adım denetlenmeli, ayrıntılı kayıtlar tutulmalı ve sistematik hatalar mümkün olduğunca ortadan kaldırılmalıdır.
Çeşitli tipteki öğütme değirmenlerinin kurulum yöntemleri ve prosedürleri temelde aynıdır ve genellikle aşağıdaki sırayla gerçekleştirilir.
9.6.1.1 Öğütme Değirmeni Temeli
Bir öğütme değirmeninin temeli, sadece değirmenin tüm ağırlığını taşımakla kalmamalı, aynı zamanda çalışma sırasında ortaya çıkan darbe, titreşim ve diğer kuvvetlerin neden olduğu dinamik yüklere de dayanabilmelidir. Yük taşıma kapasitesini ve stabiliteyi sağlamak ve değirmen çalışması sırasında çökme veya çatlamayı önlemek için, temel sağlam bir zemine oturtulmalı ve betonarme ağırlığı öğütme değirmeninin ağırlığının 2,5 ila 3 katı olmalıdır. Temel, tesis binasının duvarlarına veya kolonlarına bağlanmamalıdır; aralarında en az 1 m ve 40–50 cm'den az olmamak üzere bir mesafe bırakılmalıdır. Mesafe daha az ise, değirmen çalışmasından kaynaklanan bina titreşimlerini önlemek için boşluk taş levhalarla doldurulmalıdır.
Öğütme değirmenini kurmadan önce, temel ile bitişik binalar, yapılar ve komşu birimler arasındaki göreceli konumları ve boyutları dikkatlice kontrol etmek ve bunların tasarım çizimlerine uygun olduğunu doğrulamak gerekir. Çeşitli denetim yöntemleri mevcuttur; örneğin, ölçme aletleri kullanılarak bir referans noktasından ölçüm yapmak veya hizalama teli yöntemini kullanmak gibi. Yöntem ne olursa olsun amaç, yatay mesafe, paralellik, diklik (açı), düzlük ve öğütme değirmeni, redüktör dişlisi ve elektrik motorunun eksenleri arasındaki göreceli yükseklik farkı gibi temel konum ilişkilerini ve kilit boyutları ile ankraj cıvataları için ayrılan deliklerin konum ve boyutlarını belirlemek ve bunların tasarım gereksinimlerini karşıladığından ve değirmen tabanındaki gerçek cıvata deliği boyutlarıyla uyumlu olduğundan emin olmaktır. Bu görevler tamamlandıktan ve tüm konumsal boyutlar belirlendikten sonra kurulum işlemine devam edilebilir.
Kurulumdan önce, tüm makine ve ekipmanların eksiksizlik, kusur ve kurulum ile işletim gerekliliklerine uygunluk açısından kapsamlı bir şekilde kontrol edilmesi ve temizlenip yağlanması gerekmektedir.
9.6.1.2 Kurulum Sırası
Kurulum sırası şu şekildedir:
(1) Temel Çerçeve Montajı. Redüktör ve motor dahil olmak üzere öğütme değirmeni genellikle dört taban çerçevesine sahiptir: değirmenin ön ve arka yatak kaidesi taban çerçeveleri, motor taban çerçevesi ve redüktör taban çerçevesi. Taban çerçevelerinin montajı sırasında, çelik şerit metre ve su terazisi (düzey) kullanarak taban çerçevelerinin yatay yüksekliğini ve düzgünlüğünü kontrol edin. Herhangi bir düzensizlik tespit edilirse, taban çerçevesinin altına çelik ayar takozları yerleştirerek düzleştirin. Tüm takozlar 50–100 mm genişliğinde olmalı ve uzunlukları, kurulum sırasında taban çerçevesi içindeki ankraj cıvatasının merkez hattının ötesine uzanacak ve dışarıya doğru 10–50 mm çıkıntı yapacak şekilde ayarlanmalıdır. Kama eğimi 1:10 ile 1:20 arasında olabilir. Düzleştirme işleminden sonra, hareket etmemeleri için kamalar birbirine kaynaklanmalıdır.
(2) Öğütme Makinesinin Ana Yatağının Montajı Bilyalı Değirmen. İki ana yatak taban çerçevesini ayarladıktan ve sabitleme cıvatalarını sıktıktan sonra, bunları yeniden kontrol edin. Tüm veriler teknik gerekliliklere uygun hale geldiğinde, ana yatakların montajına geçin. Ana yatak yuvalarının montaj ve kontrol yöntemleri, Tablo 9-13’teki gerekliliklere uygun olmalıdır.
Tablo 9-13. Değirmen kurulumunda izin verilen sapmalar
| Ürün No. | Proje | İzin verilen sapma | birim | Test yöntemi | |
| 1 | Boyuna ve enine merkez çizgileri | 1.0 | mm | İpi asın, cetvelle ölçün | |
| 2 | Yükseklik | ±0,5 | mm | alçak seviye | |
| 3 | İki ana yatak yuvasının merkez çizgisi | ≤5000 | ±1,0 | mm | Bir cetvelle ölçün |
| 5000-10000 | ±1,5 | mm | Bir cetvelle ölçün | ||
| 10.000'den fazla | ±2,0 | mm | Bir cetvelle ölçün | ||
| 4 | İki ana yatak yuvası arasındaki şaft hizalaması | 1.0 | mm | Halatı asın, mikrometre ile ölçün | |
| 5 | Ana yatak yuvasının yatay seviyesi | 0.1/1000 | Bir | Seviye göstergesi | |
Ana yatak ile yatak taban çerçevesinin çevresindeki alan arasında düzgün bir temas sağlanmalı ve yerel boşluklar 0,1 mm’yi aşmamalıdır.
Ana yatak yuvası ile içi boş şaftın montajı, ekipman belgelerindeki hükümlere uygun olmalıdır. Bu tür hükümlerin bulunmaması durumunda, aşağıdaki gereklilikler karşılanmalıdır: temas açısı 70° ile 90° arasında olmalıdır; her 25 mm × 25 mm'lik alan içindeki temas noktası sayısı 2 noktadan az olmamalıdır; yatağın her iki tarafındaki toplam boşluk, muylu çapının 0,15% ile 0,20% arasında olmalıdır.
(3) Değirmen Gövdesinin, Uç Kapaklarının ve Çevre Dişlisinin Montajı. Öğütme değirmeni ana yataklara yerleştirilmeden önce, gövde, uç kapakları ve büyük çember dişlisi birbirine monte edilmelidir. Gövde ve uç kapakları monte edilmeden önce gövde incelenmelidir. Ovalitesi, gövde çapının 4/1000'ini aşmamalı ve gövde flanşının izin verilen ovalite hatası, tasarım şartnamelerine uygun olmalıdır. İçi boş mil muylularının yüzey kalitesi ve ovalitesi de kontrol edilmelidir. Gereksinimler karşılandıktan sonra, uç kapak tırnağı ve gövde flanşı, kırmızı kurşun ve keten tohumu yağı karışımı ile kaplanmalı ve ardından işaretlere göre hizalanmalıdır. Hizalama işleminden sonra tüm pimler yerleştirilmelidir. Konumlandırma uygun olduğunda cıvatalar eşit şekilde sıkılmalıdır. Bu işlemle gövde ve uç kapaklarının montajı tamamlanmış olur. Çevresel dişli iki yarıya bölünmüşse, genellikle değirmenin dönen gövdesi ana yataklara yerleştirildikten sonra monte edilir.
Yataklara dış kılıf ve uç kapaklarının takılması aşağıdaki gerekliliklere uymalıdır:
(4) Çevresel Dişlinin Montajı aşağıdaki şartları yerine getirmelidir:
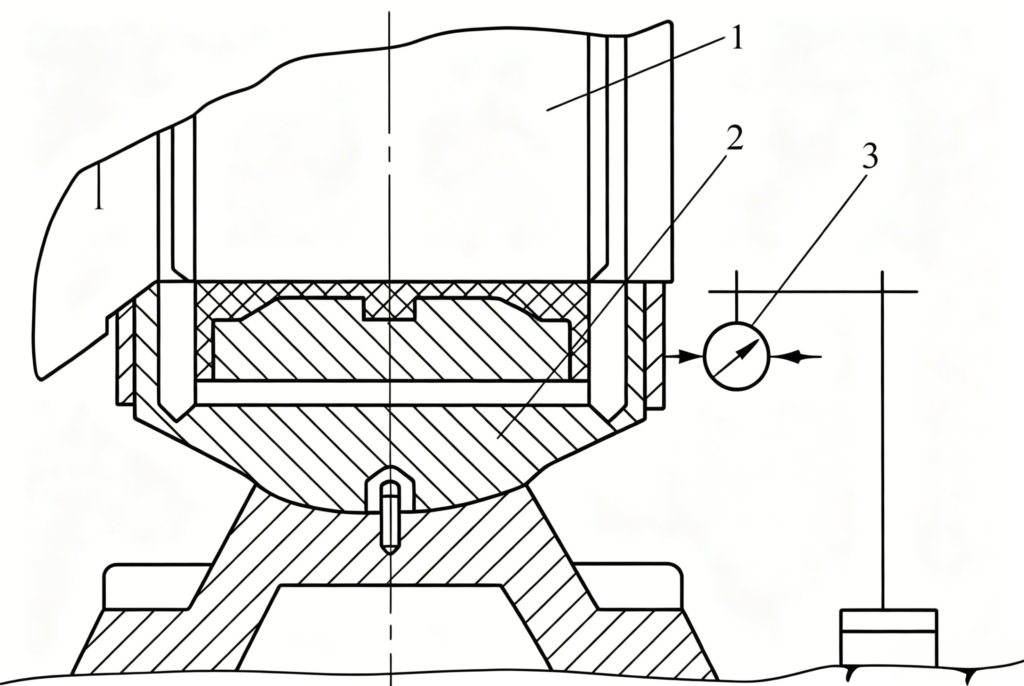
Şekil 9-16 Ana yatağın uç yüzeyindeki dairesel eksantrikliğin kontrol edilmesi
1—İçi boş mil; 2—Ana yatak; 3—Kadranlı gösterge
Tablo 9-14 Ana yatağın uç yüzeyindeki dairesel sapma (mm)
| İki ana yatağın merkez çizgileri arasındaki mesafe | Basitleştirilmiş çap | ||
| 900~1500 | 2100~2700 | ≥3200 | |
| Uç yüzeyindeki dairesel sapma, şu değeri aşmaz: | |||
| ≤5000 | 0.6 | 0.8 | 1.0 |
| 5000 ila 10000 | 0.7 | 0.9 | 1.1 |
| >10000 | 0.8 | 1.0 | 1.2 |
(5) Tahrik Ünitesinin Montajı.
Tablo 9-15 Dişli boşluğu (mm)
| Merkez mesafesi (mm) | Dişli boşluğu (mm) |
|---|---|
| 580–800 | 0.67–1.25 |
| 800–1250 | 0.85–1.42 |
| 1250–2000 | 1.06–1.80 |
| 2000–3150 | 1.40–2.18 |
| 3150–5000 | 1.70–2.45 |
(6) Astarların ve Diyafram Plakalarının Montajı.





 English English
 Spanish
 Russian
 Arabic
 Swahili
 French
 Turkish
 Portuguese
 Korean
 Japanese
 German
 Italian