
Kutu tipi eğimli plaka yoğunlaştırıcı
Geleneksel Eğimli Plakalı Yoğunlaştırıcı KMIZ(Y) serisi eğimli plakalı yoğunlaştırıcı (arıtıcı), yeni bir…

PVC, en yaygın kullanılan genel amaçlı plastiklerden biridir. Karıştırma ve modifikasyon teknolojilerinin gelişmesiyle birlikte, uygulama alanları sürekli olarak genişlemektedir. PVC’nin geleneksel sertleştirme modifikasyonu genellikle reçineye kauçuk benzeri elastomerlerin eklenmesini içerir; ancak bu, malzemenin değerli sertlik, ısı direnci ve boyutsal kararlılığının azalmasına neden olur.
Plastiklerin nano ölçekli inorganik parçacıklarla modifiye edilmesi, son yıllarda geliştirilen bir teknolojidir. Nano ölçekli inorganik parçacıklar, kendine özgü “yüzey etkisi”, “hacim etkisi” ve “kuantum etkisi” ile geleneksel parçacıklardan ve kütle malzemelerinden önemli ölçüde farklıdır. Hu Fei ve arkadaşları tarafından yapılan çalışmalar, PVC ve PVC/ACR’nin nano ölçekli CaCO₃ parçacıklarıyla doldurulmasının, hem toklaştırma hem de takviye etme gibi ikili bir etki sağladığını göstermiştir.
Nano ölçekli CaCO₃ (ortalama parçacık boyutu 30 nm), önce bir akik havanda 1,5% (CaCO₃ kütlesi bazında) seyreltilmiş alüminat bağlayıcı madde ile 1 saat süreyle işlendi. Ardından, 120 °C'de 10 dakika boyunca yüksek hızlı bir karıştırıcıda reçine (PVC-1000 tipi) ve katkı maddeleriyle karıştırıldı. Boşaltma işleminden sonra, bileşik 175 °C'de 8 dakika boyunca iki silindirli bir değirmende öğütüldü ve ardından bir pres altında levha haline getirildi. Test numuneleri hazırlandı ve ulusal standartlara göre test edildi. Nano ölçekli CaCO₃ parçacıklarının PVC kompozitlerinin mekanik özellikleri ve işleme davranışı üzerindeki etkileri aşağıdaki gibidir.
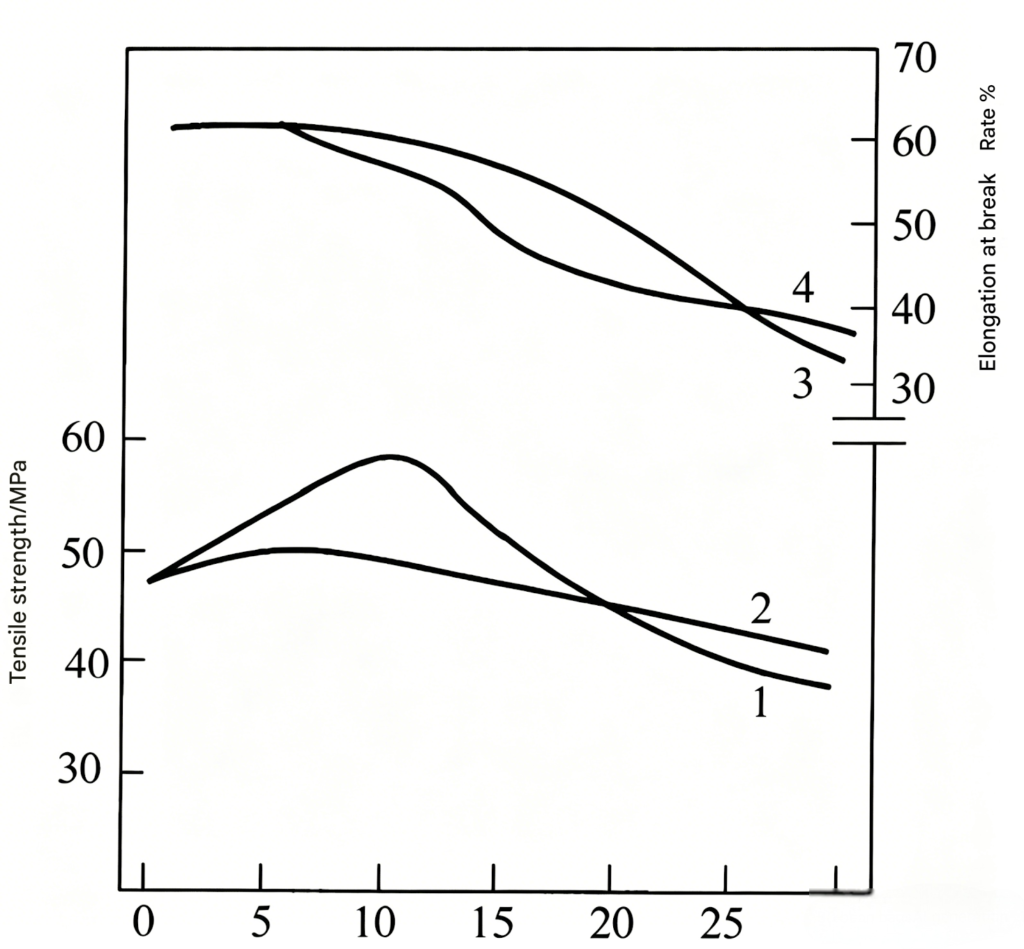
Şekil 14-1, iki farklı parçacık boyutuna sahip CaCO₃ ile doldurulmuş PVC için, CaCO₃ içeriğine bağlı olarak çekme mukavemeti ve kopma uzaması eğrilerini göstermektedir. Nano ölçekli CaCO₃ içeriği arttıkça sistemin çekme mukavemetinin de arttığı ve 10% nano ölçekli CaCO₃'de maksimum değere (58 MPa) ulaştığı görülmektedir; bu değer, saf PVC'nin (47 MPa) 123%'sine karşılık gelmektedir. CaCO₃ içeriğinin daha da artması, çekme mukavemetinde bir azalmaya yol açmaktadır. Buna karşın, 1 μm parçacık boyutuna sahip CaCO₃’ün önemli bir takviye etkisi görülmemektedir. Aynı zamanda, kopma uzaması her iki dolgu sistemi için de azalmaktadır, ancak bu azalma nano ölçekli CaCO₃ sisteminde daha hızlı gerçekleşmektedir.
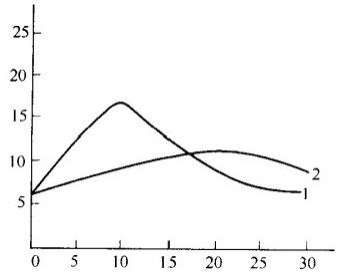
Şekil 14-2, iki farklı parçacık boyutuna sahip CaCO₃ ile doldurulmuş PVC için çentikli darbe dayanımı ile CaCO₃ içeriği arasındaki eğrileri göstermektedir. CaCO₃ içeriği arttıkça, her iki sistemin çentikli darbe dayanımının da değişen derecelerde arttığı gözlemlenebilir. Nano ölçekli CaCO₃ içeriği 10% olduğunda, çentikli darbe dayanımı maksimum değere (16,3 kJ/m²) ulaşır; bu değer, saf PVC’nin (5,2 kJ/m²) 313%’sine karşılık gelir. Mikron boyutundaki CaCO₃ için ise maksimum çentikli darbe dayanımı (12,5 kJ/m²), 20% içeriğinde görülür ve bu değer, saf PVC’nin değerinin 238%’sine karşılık gelir.
CaCO₃ içeriği (ağırlıkça %)
Şekil 14-1 CaCO₃ ile doldurulmuş PVC’nin çekme mukavemeti ve kopma uzamasındaki değişiklikler
1 — 30 nm'lik CaCO₃ parçacıklarıyla doldurulmuş sistemin çekme mukavemeti;
2 — 1 μm'lik CaCO₃ parçacıklarıyla doldurulmuş sistemin çekme mukavemeti;
3 — 30 nm'lik CaCO₃ parçacıklarıyla doldurulmuş sistemin kopma uzaması;
4 — 1 μm'lik CaCO₃ parçacıklarıyla doldurulmuş sistemin kopma uzaması.
Daha ince parçacık boyutu nedeniyle, tarafından üretilen nano ölçekli CaCO₃’ün hacmi Raymond değirmeni azalırken özgül yüzey alanı artar; bu da matris reçineyle daha geniş bir temas alanına yol açar. Malzeme dış kuvvetlere maruz kaldığında, sert nano ölçekli CaCO₃ parçacıkları matris reçinede çatlak oluşumuna neden olur ve bu da enerjiyi emer. Mikron boyutundaki parçacıklar ise hacimleri nispeten daha büyük olduğu için matris reçinesinde mikro çatlaklara neden olma eğilimindedir; bu durum, sistemin mekanik mukavemetini önemli ölçüde artırmak açısından elverişli değildir.
Şekil 14‑1 ve 14‑2’den de görülebileceği gibi, CaCO₃ içeriği 20%’yi aştığında, nano ölçekli CaCO₃ ile doldurulmuş malzemenin hem çekme mukavemeti hem de çentikli darbe mukavemeti, mikron boyutlu CaCO₃ ile doldurulmuş sisteminkinden daha düşüktür. Bu fenomen iki açıdan anlaşılabilir:
① Nano ölçekli parçacıkların sayısı arttıkça, parçacıklar birbirine çok yakın hale gelir ve bu ince çatlaklar birleşerek büyük çatlaklar oluşturur.
② Nano ölçekli parçacık sayısı arttıkça, dispersiyon daha zor hale gelir ve bu da parçacıkların topaklanmasına yol açar. Topaklaşan parçacıkların yüzey kusurları nedeniyle, bir yandan matris reçinesine zarar verme ve gerilme yoğunlaşmalarına yol açma eğilimindedirler; diğer yandan, dış kuvvetler altında topaklaşan parçacıklar birbirlerine göre kayabilir ve sistemin genel performansını bozabilir.
CaCO₃ içeriği (ağırlıkça %)
Şekil 14-2 CaCO₃ ile doldurulmuş PVC’nin çentikli darbe dayanımındaki değişiklikler
1 — 30 nm'lik CaCO₃ parçacıklarıyla doldurulmuş sistemin çentikli darbe dayanımı;
2 — 1 μm'lik CaCO₃ parçacıklarıyla doldurulmuş sistemin çentikli darbe dayanımı.
Numunelerin çekme ve darbe kırılma yüzeylerine ait SEM görüntülerinden de görülebileceği üzere (bkz. Şekil 14-3), 30% nano ölçekli CaCO₃ içeren kompozit sistemde, CaCO₃ parçacıkları kümeler halinde birikmektedir. Çekme yönü boyunca, nano ölçekli CaCO₃ parçacıkları uzamış, şerit benzeri dağılımlar halinde çekilmekte ve matris içindeki dağılımları zayıftır. Buna karşılık, 10% nano ölçekli CaCO₃ ile doldurulmuş sistemin SEM görüntülerinde, nano ölçekli CaCO₃ parçacıkları incedir ve matris içinde nokta benzeri bir dizilimde dağılmıştır. Parçacık-matris arayüzlerinde belirgin boşluklar yoktur; parçacıklar matrise yapışmış gibi görünür ve matris, darbe yönünde belirli derecede lifli ağ benzeri bir akma sergiler. Bu durum, nano ölçekli CaCO₃’ün ilave miktarı, dağılım durumu ve topaklanma durumunun kompozitlerin mekanik özellikleri üzerinde güçlü bir etkiye sahip olduğunu göstermektedir.
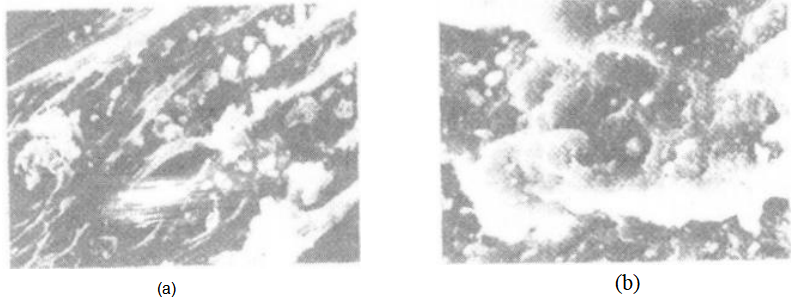
Şekil 14-3 Nano ölçekli CaCO₃ ile doldurulmuş PVC kompozitlerinin kırılma yüzeylerinin SEM fotoğrafları
(a) Dolgu içeriği 30% olan ve 30 nm'lik CaCO₃ içeren kompozitin çekme kırılma morfolojisi, ×10.000;
(b) Dolgu içeriği 10% olan ve 30 nm CaCO₃ içeren kompozitin darbe kırılma morfolojisi, ×10.000.
(2) CaCO₃ parçacıklarının PVC/ACR sisteminin mekanik özellikleri üzerindeki etkisi
Sert inorganik parçacıkların matris reçinesinin tokluğuna olan bağımlılığını araştırmak amacıyla, PVC reçinesine kütlece %8% oranında ACR ilave edildi. Şekil 14-4, farklı parçacık boyutlarına sahip CaCO₃ ile doldurulmuş PVC/ACR sistemi için CaCO₃ içeriğine karşı çekme mukavemeti ve kopma uzaması eğrilerini göstermektedir. Her iki CaCO₃ türünün içeriği arttıkça, sistemin çekme mukavemetinin 10% nanometre ölçeğinde CaCO₃'te maksimum değere (48 MPa) ulaştığı görülmektedir; bu değer, PVC/ACR karışımının çekme mukavemetinin 184%'sine karşılık gelmektedir (26 MPa); mikron boyutlu CaCO₃ için ise maksimum çekme mukavemeti (34 MPa), 15% içeriğinde görülür ve bu değer, PVC/ACR'nin mukavemetinin 130%'sine karşılık gelir. Kopma uzaması da 10% nanometre ölçeğinde CaCO₃'te bir tepe değeri gösterirken, mikron boyutlu CaCO₃'te böyle bir etki gözlemlenmemiştir.
Şekil 14-5, farklı parçacık boyutlarına sahip CaCO₃ ile doldurulmuş PVC/ACR’nin çentikli darbe dayanımı eğrilerini göstermektedir. Sistemin darbe dayanımının, 5% nanometre ölçeğinde CaCO₃'te maksimum değere (24 kJ/m²) ulaştığı ve bu değerin PVC/ACR'nin (13 kJ/m²) 185%'si olduğu gözlemlenebilir; Mikron boyutlu CaCO₃ için ise maksimum darbe dayanımı (19 kJ/m²), 15% içeriğinde görülmekte olup, bu değer PVC/ACR'nin darbe dayanımının 146%'sine karşılık gelmektedir.
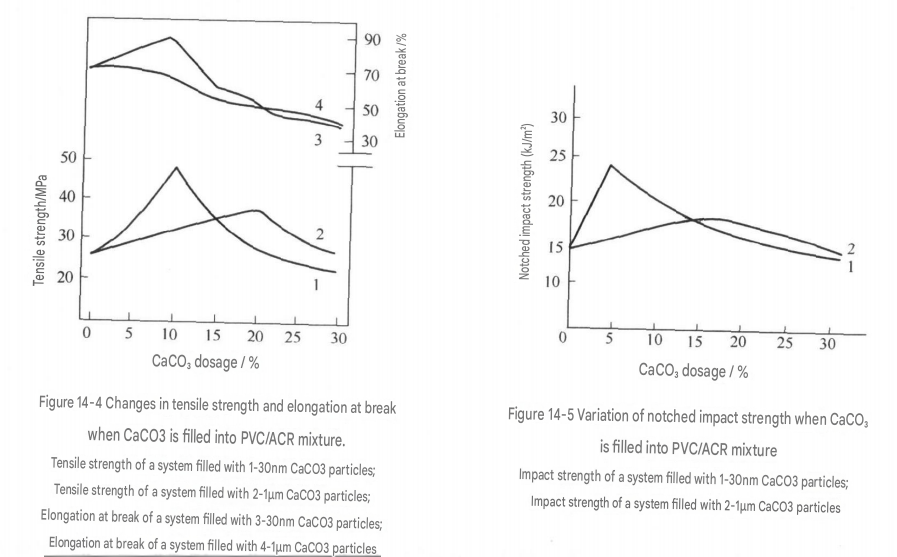
Yukarıdaki olgularla ilgili olarak, elastomer dışı toklaştırma modifikasyonu yaklaşımı, matris reçinesinin yalnızca belirli bir sertliğe değil, aynı zamanda belirli bir tokluğa da sahip olduğunu savunur. ACR ilavesi, PVC'nin tokluğunu ayarlamaya yarar ve dolgu içeren sistemin belirli bir kırılganlık-tokluk oranına ulaşmasını sağlar. Bu şekilde, sert inorganik parçacıklar matriste daha fazla çatlak oluşumuna neden olur, daha fazla enerji emer ve sistemin genel performansı iyileştirilir.
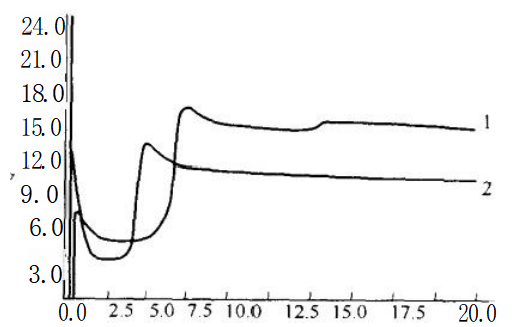
(3) Nano ölçekli CaCO₃ kompozit sisteminin işleme özellikleri. Şekil 14‑6, 30 nm CaCO₃ ile doldurulmuş PVC ve PVC/ACR'nin tork reolojik eğrilerini göstermektedir. Şekilden görülebileceği gibi, ACR ilavesiyle denge torku azalır, plastikleşme süresi kısalır ve sistemin akışkanlığı artar; bu da kalıplama ve işleme açısından avantajlıdır.
Özetle, PVC’ye nano ölçekli kalsiyum karbonatın uygulanması aşağıdaki özelliklere sahiptir: ① İnorganik parçacıkların inceltilmesinden sonra, dolgu sisteminin mekanik özellikleri iyileştirilebilir; oysa büyük inorganik parçacıklar önemli bir değişiklik etkisi göstermez; ② İnorganik parçacıkların dispersiyon durumu, malzemenin mekanik özelliklerini doğrudan etkiler; bu bağlamda nokta benzeri bir dizilim dağılımı en uygunudur; ③ Matris reçine belirli bir tokluk derecesine sahip olmalıdır; yani makul bir kırılganlık-tokluk oranı, inorganik parçacıkların kullanım verimliliğinin artırılmasına katkıda bulunur. Uygun miktardaki nano ölçekli CaCO₃, 5%–10% aralığındadır ve ACR ilavesi, malzemenin işlenebilirlik özelliklerini iyileştirir.
Süre / dakika
Şekil 14-6 30 nm CaCO₃ ile doldurulmuş sistemlerin reolojik eğrileri
1 — 30 nm'lik CaCO₃ ile doldurulmuş PVC sisteminin reolojik eğrisi;
2 — 30 nm CaCO₃ ile doldurulmuş PVC/ACR sisteminin reolojik eğrisi.
Hunan Jinxin Chemical Co., Ltd. (eski adıyla Zijiang Azotlu Gübre Fabrikası), yenilikçi bir “çift püskürtme” prosesi kullanarak “Aote Kalsiyum” adlı süper ince plastik takviye maddesini üretmektedir. Bu ürün, dolgu maddesi yükünü artırmak ve maliyetleri düşürmek amacıyla hem esnek hem de sert plastik ürünlerde yaygın olarak kullanılabilir. PVC reçine tozu bazlı ürünlere genellikle 10–25 parça oranında doğrudan eklenebilir. Mevcut işleme ekipmanı ve formülasyonu değiştirmeden aşağıdaki ilkeye uyulmalıdır: enjeksiyon kalıplı ürünler için daha fazla, şişirme kalıplı yumuşak ve ince ürünler için daha az ekleyin; şeffaf filmler için ise eklemeyin. Her tesisin kendine özgü koşullarına bağlı olarak, optimum dolgu maddesi yükü, denemeler yoluyla miktarı düşükten yükseğe kademeli olarak artırarak belirlenmelidir. İlave işlemi, orijinal proses, ekipman, formülasyon veya ürün türünde herhangi bir değişiklik yapılmadan gerçekleştirilebilir. Spesifik formülasyon örnekleri aşağıda verilmiştir.
(1) Esnek PVC ürünlerine örnek: PVC suni deri için referans formülasyonu
| Bileşen | Orijinal tarif | Yeni tarif |
|---|---|---|
| PVC | 100 | 90 |
| Aote Kalsiyum | – | 10 |
| Plastikleştirici | 70 | 63 |
| Dengeleyici | 5 | 4.5 |
| Yağlayıcı | 2.5 | 2.01 |
| CaCO₃ | 10 | 9 |
Not: Bu iki formülasyon, aynı kalitede ürünler ortaya çıkarmakta; hatta bazı performans göstergelerinde iyileşme bile görülmektedir. Ton başına üretim maliyeti yaklaşık 300–400 RMB düşürülebilir. İşleme sırasında viskozite azalır ve bitmiş ürün daha yumuşak bir his verir.
(2) Sert PVC ürünlerine örnek: PVC inşaat amaçlı sert borular için referans formülasyonu
| Bileşen | Orijinal tarif | Yeni tarif |
|---|---|---|
| PVC | 100 | 85 |
| Aote Kalsiyum | – | 15 |
| Plastikleştirici | 5 | 4.25 |
| Dengeleyici | 5 | 4.25 |
| Yağlayıcı | 2.5 | 2.13 |
| Parafin mumu | 1 | 0.85 |
| CaCO₃ | 20 | 17 |
(3) Geri dönüştürülmüş PVC malzeme için ekleme yöntemi
Geri dönüştürülmüş PVC pelet malzemesi için:





 English English
 Spanish
 Russian
 Arabic
 Swahili
 French
 Turkish
 Portuguese
 Korean
 Japanese
 German
 Italian