
SUM kılavuzlu darbeli kırıcı
SUM serisi siklon yönlendirmeli darbeli kırıcı SUM serisi kırıcı, kuru siklon yönlendirmeli bir darbeli kırıcıdır…


İlk olarak, ön değerlendirme için referans gösterge olarak klasik Bond bilyalı değirmen iş indeksini kullanarak, tam otojen (AG) ve yarı otojen (SAG) öğütme işlemlerinin uygulanabilirlik aralıklarını analiz edin.
(1) Bond top değirmeni iş indeksi 5–8 kWh/t’nin altında olduğunda, cevher etkili bir öğütme ortamı olarak kullanılamayacak kadar yumuşaktır. Prensip olarak, ne AG ne de SAG öğütme yöntemleri uygun değildir. Uygun öğütme işlemi, çubuk öğütme devresi veya geleneksel bilyalı öğütme olmalıdır. Bununla birlikte, cevher bileşenlerinin sertlik açısından büyük farklılıklar göstermesi durumunda —yani, cevherin küçük bir kısmının çok sert olması ve öğütme ortamı görevi görebilmesi durumunda— bunun bir istisna olarak değerlendirilmesi gerektiği unutulmamalıdır. Ayrıca, SAG değirmenleri “ROM (maden çıkışı) bilyalı değirmen” modunda çalıştırılabilir. Uygulamada, SAG öğütme hâlâ sıklıkla kullanılmaktadır, ancak bu, daha küçük ızgara açıklıkları ve daha küçük bilye çapları gibi normalden farklı çalışma koşulları altında gerçekleşmektedir.
(2) Tahvil bilyalı değirmen İşleme indeksi 20 kWh/t’yi aşarsa, cevher çok serttir. AG/SAG devreleri, kritik parçacık birikimi, düşük öğütme hızları ve aşırı ince ürünler gibi ciddi sorunlarla karşılaşır. En uygun devre, yüksek basınçlı öğütme silindirleridir (HPGR); bunu geleneksel kırma–bilyalı öğütme izler.
(3) SAG devreleri için uygun aralık şudur: Bond bilyalı değirmen iş endeksini 8–10 kWh/t'den 20–22 kWh/t'ye çıkarmak.
(4) AG devreleri genellikle sadece orta sertlikteki cevherler için uygundur; örneğin, Bond bilyalı değirmen iş indeksi 12–20 kWh/t olan cevherler için.
Yukarıda, konsantratör tasarımı sırasında proses seçimi için geçerli ilkeler belirtilmiştir. Ancak endüstriyel uygulamada, AG öğütmenin uygulanabilirliği nispeten daha sınırlıyken, SAG öğütme neredeyse tüm cevher sertlik aralıklarını kapsamaktadır. AG ve SAG devreleri, aşağıdaki örneklerde de görüldüğü gibi, geniş bir Bond bilyalı değirmen iş indeksi aralığında uygulanmıştır:
(1) Cannington gümüş–kurşun–çinko madeni: Tek kademeli AG devresi, Bond top değirmeni iş indeksi 17–19 kWh/t.
(2) Sino Iron (Çin–Avustralya demir cevheri madeni): Tek kademeli AG devresi, Bond top değirmeni iş endeksi 14–19 kWh/t.
(3) Palabora bakır madeni: Tek aşamalı AG devresi, Bond tipinde bilyalı değirmen iş yükü endeksi 12–14 kWh/t.
(4) LKAB manyetit madeni: AG–çakıl öğütme devresi; cevherin A×b değeri yaklaşık 100’dür (çok yumuşak), kuvarsitinin ise A×b değeri yaklaşık 37’dir (nispeten sert).
(5) Porgera altın madeni: Klasik SABC (SAG–top–kırma) devresi, Bond top değirmeni iş indeksi 18–20 kWh/t.
(6) Similco konsantratörü: SAG öğütme; cevherin Bond top değirmeni işleme indeksi 22 kWh/t’ye ulaşmakta ve A×b değeri yaklaşık 22 olup, bu da cevherin son derece sert bir cevher olarak sınıflandırılmasına neden olmaktadır.
(7) Palabora madeni: SAG öğütme; cevherin Bond top değirmeni işleme indeksi 12,1 kWh/t ve A×b değeri yaklaşık 110 olup, darbeyle kolayca kırılabilen orta sertlikte bir cevherdir.
(8) Cadia Hill altın madeni: Klasik SABC devresi olmakla birlikte, genişletme kapsamında ön kırma (ikincil) ve HPGR eklenmiştir; cevherin Bond bilyalı değirmen işleme indeksi 19–23 kWh/t kadar yüksektir ve A×b değeri yaklaşık 35'tir; bu da onu darbeyle kırılması zor olan ultra sert cevher sınıfına sokmaktadır.
Birçok yeni konsantratör, devreye alma aşamasında ilk olarak AG öğütmeyi dener; başarılı olamazsa SAG’ye geçer. Bu durum, AG ve SAG’nin belirli bir ölçüde birbirinin yerine kullanılabileceğini açıkça göstermektedir. Bu nedenle, cevher öğütme özelliklerine dayanan yukarıdaki analiz, devre seçimi için yalnızca bir referans olarak kullanılmalıdır. Bir AG devresi seçilirken, deneyimli AG değirmeni operatörlerinin ve teknik personelin mevcudiyeti de dikkate alınmalıdır. Bir diğer faktör ise, sonraki işlemlerin parçacık boyutu dalgalanmalarına karşı duyarlılığıdır.
AG devreleriyle karşılaştırıldığında, SAG devrelerinin avantajları şunlardır:
(1) Cevherlere daha iyi uyum.
(2) Daha istikrarlı ve daha kolay kullanım.
(3) Aynı değirmen boyutunda daha yüksek işleme kapasitesi.
(4) Biraz daha düşük sermaye yatırımı.
Dezavantajları şunlardır:
(1) Metal taşlama malzemelerinin aşınması.
(2) Değirmen astarının ömrünün kısalması.
(3) Bazen biraz daha yüksek işletme maliyetleri.
(4) Metal malzemelerin (bilyeler ve astarlar dahil) daha fazla tüketimi.
Daha önce de belirtildiği gibi, AG devreleri özellikle aşağıdaki iki faktöre karşı oldukça duyarlıdır:
(1) Cevher sertliği.
(2) Yem tanecik boyutu.
Bu iki faktördeki değişiklikler, öğütme ortamının kararlılığını ve kritik parçacık birikimini büyük ölçüde etkiler; bu da AG değirmeninin dengesiz çalışmasına ve öğütme verimliliğinde değişikliklere yol açar. Üretim açısından bakıldığında, bu durum AG değirmeninin üretim kapasitesinde ve ürün boyutunda dalgalanmalara neden olur; üretim kapasitesindeki dalgalanmalar 25%–50% aralığına kadar çıkabilir. Örneğin, Sino Iron madeninde AG değirmeninin üretim kapasitesi yaklaşık 1000 t/h ile 1600 t/h arasında dalgalanabilir ve birincil öğütme P80 değeri 150 μm ile yaklaşık 60 μm arasında değişebilir. Geleneksel flotasyon tesisleri için, üretim kapasitesi ve öğütme boyutu dalgalanmaları, flotasyon performansı üzerinde kritik bir etkiye sahiptir.
İçin AG frezeleme, ana noktalar şunlardır:
(1) Yukarıdaki iki faktör ile öğütme verimliliği arasındaki ilişki, her iki yönde de monoton değildir. Karıştırma yöntemi kullanıldığında, ne daha sert cevherin ne de daha yumuşak cevherin daha iyi olduğu söylenemez. Aynı zamanda, cevher sertliği hızlı bir şekilde ölçülemediğinden, yalnızca deneysel olarak tahmin edilebilir ve buna göre optimize edilebilir. Benzer hususlar besleme boyutu için de geçerlidir: besleme boyutu ne çok iri ne de çok ince olmalıdır. Uygulamada, yalnızca kaba bir aralık mevcuttur — örneğin, yeni besleme P80 tipik olarak 200 mm civarındadır, ancak belirli bir durum için 150 mm ile 250 mm arasında değişebilir ve AG değirmen astarlarının ve çakıl kırıcının durumuna bağlı olarak değişebilir. Bu nedenle, optimum parametreler yalnızca niteliksel veya yarı niceliksel olarak tanımlanabilir ve bu da üretim personelinin ve mühendislerin deneyim ve becerilerine bağlıdır.
(2) Yukarıdaki iki faktörün optimal değerleri birbirinden bağımsız değildir; aksine birbirleriyle etkileşim halindedir. Genel olarak, cevher ne kadar sertse, besleme tanecik boyutu o kadar küçük olmalıdır; özellikle de orta boy fraksiyonların (kritik tanecik boyutu aralığı) miktarı azaltılmalıdır. Tersine, cevher yumuşak ve kırılgan ise, daha iri bir besleme tanecik boyutu tercih edilir.
Bu nedenle, bazı maden işletmeleri, AG devrelerindeki dengesizliği ortadan kaldırmak ya da üretim artışına yönelik gereksinimleri karşılamak amacıyla, öğütme verimliliğini artırmak için AG değirmenlerine çelik bilyeler eklemektedir. Bu, öğütme ortamı olarak yalnızca cevherin kullanılmasından kaynaklanan işletme dengesizliğini büyük ölçüde azaltmakta ve böylece SAG öğütme kavramı ile sürecinin ortaya çıkmasına yol açmaktadır.
SAG değirmenleri, AG değirmenlerine uygun miktarda çelik bilye eklenmesiyle elde edilse de, SAG devreleri AG devrelerinden aşağıdaki yönlerden farklılık gösterir:
(1) Değirmen tasarımı. AG değirmenleri (mekanik yapı, mukavemet hesaplaması, güç konfigürasyonu vb.) yalnızca öğütülecek cevherin özelliklerine (sertlik, yoğunluk, maksimum besleme boyutu, yük vb.) dayalı olarak tasarlanır. SAG değirmenlerinde ise cevher özelliklerinin yanı sıra maksimum bilye çapı ve maksimum bilye yükü de dikkate alınmalıdır. Bu nedenle SAG değirmenleri, daha yüksek mekanik mukavemet ve güç değerlerine sahip olacak şekilde tasarlanır. Sonuç olarak, aynı nominal boyutta SAG değirmenleri, AG değirmenlerine kıyasla çok daha yüksek mekanik mukavemet ve tahrik gücüne sahiptir.
(2) Cevher hazırlığı. Daha yüksek işleme kapasitesi gerektiğinde, SAG devreleri genellikle daha ince kumlama ve daha ince birincil/ikincil kırma veya ön kırma gerektirirken, AG devreleri genellikle daha iri yeni besleme gerektirir.
(3) Çalışma. SAG değirmenlerinin günlük çalışması, özellikle bilye yükü 8%–10%’yi aştığında, bilyalı değirmenlerin çalışmasına daha yakındır. AG değirmeninin çalışması daha karmaşıktır; bu da AG devrelerinin daha az yaygın olmasının nedenlerinden biridir. Basit bir ifadeyle, SAG işletiminin özü, yeni besleme malzemesinden ve devreden kritik parçacıkları ortadan kaldırmaktır; AG işletiminin anahtarı ise öğütme ortamının nasıl korunacağıdır (not: sadece iri öğütme ortamı değil, öğütme devresine bağlı olarak bazen orta boy öğütme ortamı da söz konusudur).
2.2 AG ve SAG devreleri arasında seçim
Yukarıdaki analize dayanarak, bir AG devresi seçerken aşağıdaki faktörleri göz önünde bulundurun:
(1) Sonraki işlemlerin işleme kapasitesi ve parçacık boyutuna karşı yüksek derecede duyarlı olup olmadığı. İşleme kapasitesindeki dalgalanmaların sonraki işlemler üzerindeki etkisini azaltmak için, bu işlemlerin önüne büyük tampon siloları kurulabilir; örneğin, Olympic Dam bakır-uranyum flotasyon devresinde, birkaç saatlik tampon kapasitesine sahip çok büyük bir hazırlama tankı bulunmaktadır. Manyetik ayırma, yerçekimi konsantrasyonu ve bazı toplu flotasyon devreleri gibi bazı ayırma yöntemleri, besleme tanecik boyutuna duyarlı değildir.
(2) Cevherin öğütülme özelliği nispeten sabittir ya da harmanlama yoluyla sabitlenebilir.
(3) Madencilik ve birincil kırma işlemleri kaba cevher (muhtemelen P80 = 200–250 mm) üretebilir ve taşıma sistemi (konveyör) bunun geçişine izin verir. Birincil kırıcının kapalı taraf ayarlarının sınırlamaları ve boğaz besleme gerekliliği nedeniyle, döner kırıcılar, aşırı büyük parçacıkları (>350–400 mm) önlerken aynı zamanda yeterli miktarda iri malzemeyi etkili bir şekilde üretemeyebilir. Aynı zamanda, daha iri cevher, konveyör bantları ve oluklardaki aşınmayı (büyük ölçüde) hızlandıracak ve dolayısıyla ekipmanın kullanılabilirliğini etkileyecektir.
(4) Etkili AG öğütme için yeni besleme P80 gerekliliği. Çeşitli çalışmalar ve raporlar, Olympic Dam cevheri için optimum yeni besleme P80 değerinin 140–160 mm olduğunu gösterirken, Sino Iron’daki üretim uygulamaları, 180 mm’lik bir P80 değerinde bile üretim kapasitesinin henüz optimum seviyede olmadığını ve yeni besleme boyutunu daha da artırarak üretim kapasitesini yükseltme imkânı bulunduğunu ortaya koymaktadır.
(5) AG devrelerinin güç tüketimi yüksektir; bu nedenle yerel güç kaynağı kapasitesi dikkate alınmalıdır.
(6) AG devreleri, çelik bilye ve astar tüketiminin düşük olması nedeniyle, çelik bilye ve astar pazarlarından uzak veya ulaşımın zor olduğu bölgelerde iyi bir seçenek teşkil eder.
(7) AG devresinin çalıştırılması daha fazla yetkinlik ve deneyim gerektirdiğinden, bir AG devresi seçilirken üretim ve teknik personelin kalitesi göz önünde bulundurulmalıdır.
(8) İkincil öğütme işleminde çakıl değirmeni kullanıldığında, birincil AG devresi daha fazla çakıl üretmelidir.
2.3 Ekonomik karşılaştırma
Madencilik sektöründe, çelik (veya alaşımlı çelik) öğütme araçları günümüzde yaygın olarak kullanılmaktadır. AG değirmenleri hariç, birincil öğütme uygulamalarında kullanılan diğer tüm tamburlu değirmenler çelik öğütme araçları kullanmaktadır. AG değirmenleri, çelik öğütme araçları yerine cevherin kendisini kullanır ve bu da ek bir maliyet doğurmaz. Buna kıyasla, P80 = 105–150 μm'ye kadar tipik SAG öğütmede çelik öğütme ortamı maliyeti yaklaşık 1 AUD/t'dir (2002 yılında bildirilen veriler). AG öğütme, Kuzey Amerika’daki demir cevheri işletmelerinde oldukça popülerdir ve Avrupa ile Afrika’da da yaygındır; bazen altın, bakır ve diğer demir dışı metal cevherleri için de kullanılır. Bu AG işletmelerinin çoğunda, ikincil öğütme işleminde çakıl öğütme yöntemi kullanılır. Madencilik endüstrisinde AG öğütmenin ekonomikliği, değirmen boyutu, en-boy oranı, cevher boyutu ve eleme, kırma ve ince sınıflandırma devrelerinin yerleşimini de içeren devre konfigürasyonuna bağlıdır.
SAG değirmenleri veya daha geleneksel 2–3 aşamalı kırma–bilyalı öğütme devreleriyle karşılaştırıldığında, AG değirmen devreleri hem tasarım hem de işletim açısından şüphesiz daha fazla teknik zorluklar ortaya koymaktadır. Geçmişteki AG değirmen projelerinde bildirilen birkaç arıza vakası, AG devrelerinin nihai tasarım seçeneği olarak benimsenmesini sınırlamıştır. Bu durum, bir zamanlar Kuzey Amerika’daki çoğu büyük madencilik şirketinde yaşanmış ve günümüze kadar etkisini sürdürmektedir. Bazı Kuzey Amerika konsantratörleri AG devreleriyle inşa edilmiş, ancak daha sonra SAG devrelerine dönüştürülmüştür; bu da AG öğütmenin işlevselliği konusunda şüpheler uyandırmıştır. Temel endişeler, AG öğütmenin tasarlanan tesis verimini sağlayıp sağlayamayacağı, parçacık boyutunun kontrol edilip edilemeyeceği (özellikle sonraki aşamadaki flotasyon tesisleri için önemlidir) ve işletme zorluklarıdır (örneğin, değirmen yükü ve gücünün yanı sıra çakıl boyutu ve miktarının korunması). SAG veya bilyalı değirmenler kullanıldığında, değirmen içindeki çelik öğütme ortamı öğütme işlemini dengeler ve cevherdeki değişikliklerin neden olduğu dalgalanmaları ortadan kaldırarak operatörlerin üretim hedeflerine ulaşmasına yardımcı olur.
Ekonomik açıdan bakıldığında, AG frezelemenin avantajları şunlardır:
(1) Çelik öğütme malzemesi satın almaya ve nakletmeye gerek yoktur.
(2) İkincil öğütme işlemleri için çakıl öğütme malzemesi temin edilebilir; örneğin, İsveç’teki Aitik Boliden ve LKAB tesislerinde olduğu gibi. Genel olarak, öğütme malzemesi maliyetleri toplam işleme maliyetlerinin önemli bir kısmını oluşturur; bu oran %’ye kadar çıkabilir.
(3) Değirmen astarlarının ömrünün uzaması, bu da devrenin genel çalışma güvenilirliğini artırır. Cevher öğütme ortamı olarak kullanıldığından, daha sert astar malzemeleri tercih edilebilir. Çelik öğütme ortamı kullanan SAG değirmenleri, bilyalı değirmenler veya çubuk değirmenler için sert astarların kullanımı sınırlıdır, çünkü bu astarlar çelik bilyelerin neden olduğu darbe hasarına karşı daha hassastır. AG değirmen astar ömrü genellikle 4–6 ay veya daha uzundur, oysa SAG değirmen astar ömrü tipik olarak sadece yaklaşık 3 aydır.
(4) SAG devrelerine kıyasla, AG devreleri daha ince bir ürün elde edilmesini sağlar. Ayırma işlemi için gereken nihai boyuta tek aşamalı öğütmeyle ulaşmak ya da ikincil öğütme için gereken kapasiteyi önemli ölçüde azaltmak (ikincil öğütme yükünü düşürmek) ve değirmen gücünü hızlı bir şekilde kontrol etmek bile mümkündür. Değirmen gücü çelik öğütme araçlarıyla kontrol edildiğinde, çelik araçların uzun ömrü nedeniyle değirmen gücünü azaltmak günler hatta haftalar sürebilir. Bu durum, sınırlı güç kaynağı kapasitesine sahip uzak bölgeler için özellikle önemlidir.
(5) Geleneksel bilyalı değirmen devreleriyle karşılaştırıldığında, ikincil veya üçüncül kırma aşaması bulunmamaktadır.
(6) Öğütme işlemi neredeyse hiç kirlenme yaratmaz; bu durum, sülfür flotasyonu için bazen son derece önemlidir. Çelik öğütme araçlarından oksitlenen demir, mineral yüzeylerine geçebilir. Mineral yüzeylerini kirleten demir oksitleri veya hidroksitleri, sülfür minerallerinin yüzdürülme kabiliyetini ve flotasyon kinetiğini azaltma eğilimindedir; bu da geri kazanım oranını düşürür. Bu etkiyi telafi etmek için genellikle ek reaktifler gerekir.
AG frezelemenin dezavantajları şunlardır:
(1) Aynı devre işleme kapasitesi için AG değirmenleri, SAG değirmenlerinden daha büyüktür. 15% bilye yüküne sahip bir SAG değirmenine eşdeğer işleme kapasitesine ulaşmak için, 20 MW güç ve 40 ft (12,19 m) çapa sahip bir SAG değirmenine eşdeğer bir verim elde etmek için, bir AG değirmeninin çapının 44 ft (13,41 m) kadar büyük olması, uzunluğunun daha fazla ve dolumunun daha yüksek olması gerekir [8]. Bunun nedeni, cevher öğütme ortamlarının çelik ortamlardan daha hafif olmasıdır (tipik olarak cevherin özgül ağırlığı 2,7–3,5 iken, çelik ortamların özgül ağırlığı 7,5–7,8'dir). Bu nedenle, aynı gücü üretmek için daha büyük bir değirmen gerekir ve bu da daha yüksek sermaye yatırımı gerektirir. Birçok durumda bu farkın 10%–15% olduğu bildirilmiştir [7].
(2) Cevherin darbe kırılma özelliklerine duyarlıdır. Bu, yeni beslemedeki bileşenlerin hem parçacık boyutunu hem de darbe kırılma direncini içerir. Bu durum, hem kısa hem de uzun vadeli madencilik üretimi ve planlaması için zorluklar yaratır ve birincil kırma ile sonraki cevher taşıma sistemleri için, iri kayalardan kaynaklanan konveyör bantları ve oluklarda darbe hasarı gibi bir dizi soruna yol açabilir. Bu durum, yatağın jeolojik ve metalurjik özelliklerinin daha derinlemesine anlaşılmasını ve maden ömrü boyunca karışımların veya dengeli cevher besleme türleri/özelliklerinin kontrol edilmesini gerektirir.
(3) Değirmen verimini artırmak için ayarlama imkânı sınırlıdır. Bunun nedeni, büyük kayaların öğütme malzemesi olarak değirmende tutulması gerektiğidir; bu durum çakıl deliklerinin boyutunu kısıtlar ve değirmenin verim kapasitesini sınırlar.
(4) Bazı endüstriyel uygulamalarda, bilyalı değirmenler yerine ikincil çakıl değirmenlerinin kullanıldığı tasarım, bir dereceye kadar maliyet artışına yol açmıştır.
(5) Çakıl devridaim yükündeki dalgalanmaları karşılayabilmek için yüksek kapasiteli bir çakıl kırma sistemi gereklidir. Bu durum, yeni besleme tanecik boyutundaki ve cevherin öğütülebilirliğindeki değişikliklerden kaynaklanmaktadır. Aksi takdirde, yüksek çakıl geri dönüşlerini karşılayabilmek için kırıcı kapasitesini artırmak üzere kırıcı boşaltma ayarı yükseltilmelidir; ancak bu, çakıl kırma verimliliğini düşürür, bu da AG değirmeninin üretim kapasitesini azaltır ve çakıl devridaşını daha da artırır. Üretimde, 100%–150% aralığında (yeni beslemeye göre) çakıl devridaim oranları gözlemlenmiştir.
(6) AG devrelerinin otomatik kontrol kabiliyeti yetersizdir. Özellikle günümüz dünyasında, otomatik kontrol, üretim maliyetlerini düşürmenin, üretim istikrarını artırmanın ve ürün kalitesini korumanın önemli bir aracı olarak yaygın bir şekilde kabul görmektedir. Diğer bir deyişle, AG devrelerinin çalıştırılması, verimi ve değirmen gücünü korumak ve optimize etmek için deneyimli ve yetkin üretim operatörlerine daha fazla ihtiyaç duyar veya bunlara daha fazla bağlıdır. Öğütme performansında (verim, parçacık boyutu, enerji tüketimi vb.) sürekli iyileştirme gerektiğinde, rasyonel değirmen dolum seviyeleri üzerine araştırma yapılması zorunludur.
Özetle, AG öğütme yöntemi çelik öğütme ortamlarını ortadan kaldırsa da ve birincil öğütmede AG değirmenlerinin kullanılması bu aşamanın maliyetini %–40% oranında azaltabilse de [9], cevher özelliklerinin AG öğütmeye uygun olması gerekir. Uygulamada, AG devreleri genellikle devrenin enerji verimliliğini artıran çakıl kırma işlemiyle donatılmıştır. Çakıllar aynı zamanda ikincil öğütme için ideal öğütme ortamlarıdır ve bu konuda birçok başarılı endüstriyel örnek mevcuttur. Ancak, yetersiz üretim kontrol performansı, düşük enerji verimliliği veya üretim kapasitesinin artırılması gereklilikleri nedeniyle, bazı AG devreleri çelik öğütme ortamları kullanılan SAG devrelerine dönüştürülmüştür.
Endüstriyel Öğütme Devresi Seçimi Üzerine Vaka Çalışması Analizi
2001 KOBİ Yıllık Toplantısı’nda Levanaho ve ark. [7], “Otojen Öğütmenin Ekonomisi” başlıklı bir makale yayınladılar; bu makalede, endüstriyel projelerdeki çeşitli kırma-öğütme devrelerinin sermaye yatırımı ve işletme maliyetleri karşılaştırılmıştır. Yazarlar tarafından sunulan örnek vakalar şunlardır:.
Örnek 1: Pyhäsalmi madeninde üretim örneği. Maden, ilk olarak 1962 yılında çubuk değirmen–bilyalı değirmen devresiyle tasarlanmış, ancak 1992 yılında AG devresine dönüştürülmüştür. AG devresinin işletme maliyeti, konsantratör verimliliğindeki artıştan elde edilen ekonomik faydalar da dahil olmak üzere, orijinal çubuk değirmen–bilyalı değirmen devresine kıyasla ton başına $1,95 ABD doları daha düşüktü.
2. vaka: Yukarıda bahsedilen yazarlar, Tablo 2-1’de verileri yer alan başka bir projeye ilişkin ekonomik bir analiz de sunmuşlardır. SAG devresiyle karşılaştırıldığında, AG devresinde toplam sermaye yatırımı yaklaşık 1,5% artarken, işletme maliyetleri 4,4% azalmıştır. AG devresinin geri ödeme süresi ise sadece yaklaşık 2,5 yıldı.
Tablo 2-1: Yarı Otogenik Öğütme, Tam Otogenik Öğütme ve OG Öğütme Süreçlerinin Maliyet Karşılaştırması (7
| proje | birim | Yarı otojen öğütme işlemi | Tamamen otojenik öğütme işlemi | O G süreci | |||||||
| taşlama makinesi | İlk öğütme değirmeni modeli | mm | 6097×3049 | 6710×2440 | 4878×6097 | ||||||
| ft | 20×10 | 22×8 | 16×20 | ||||||||
| Değirmenin başlangıç gücü | kW | 1100 | 1100 | 1000 | |||||||
| İkincil öğütme makinesi modeli | mm | 4268×7165 | 6097×8536 | 6097×7012 | |||||||
| ft | 14×23.5 | 20×28 | 20×23 | ||||||||
| İkinci aşama değirmen gücü | kW | 1860 | 1860 | 2000 | |||||||
| proje | birim | Yarı otojen öğütme işlemi | Tamamen otojenik öğütme işlemi | OG süreci | |||||||
| taşlama makinesi maliyeti | İlk öğütme değirmeni | dolar | 1263620 | 1621400 | 1262950 | ||||||
| İkinci aşama değirmen | dolar | 1061280 | 3027730 | 2839460 | |||||||
| Diğer masraflar | dolar | 2540066 | 2314802 | ||||||||
| fark | dolar | 4864296 | 4092312 | ||||||||
| toplam yatırım | dolar | 336000000 | 340900000 | 340100000 | |||||||
| Toplam yatırım farkı | % | 1.5 | 1.2 | ||||||||
| “Yarı otojen öğütme” ”Ömür” ile karşılaştırıldığında “Üretim maliyetinde azalma” Düşük miktar | öğütme malzemesi | USD | 1.03 | ||||||||
| astar | 0.14 | ||||||||||
| Öğütme malzemelerinin nakliyesi | 0.94 | ||||||||||
| Ulaşım masrafları | 0.027 | ||||||||||
| Toplam maliyet tasarrufu | 2.13 | ||||||||||
| %/ maden işleme tesisi | 13 | ||||||||||
| Proje üretim maliyeti | USD | 50.9 | 48.8 | 18.8 | |||||||
| Proje üretim maliyeti sapması | % | 4.4 | 4.4 | ||||||||
| Yarı otojen öğütme işlemiyle karşılaştırıldığında (12 yıllık maden ömrü) | Yatırım farkı | dolar | 4864296 | 4092312 | |||||||
| NPV @6% | dolar | 9754000 | 10482000 | ||||||||
| IRR | % | 38 | 45 | ||||||||
| Geri ödeme süresi | yıl | 2.6 | 2.2 | ||||||||
2006 yılında Putland10, o yıl düzenlenen yarı otojen öğütme konferansında üç projeye yönelik kırma-öğütme süreçlerinin ekonomik değerlendirmesini sunmuştur. Süreçlerin ekonomik analizi aşağıda özetlenmiştir. Bu üç projenin cevher özellikleri Tablo 2-2’de gösterilmiştir.
Tablo 2-2 Cevher Öğütülme Kabiliyeti Testi ve Tasarım Kriterleri
| Gösterge(ler) | proje | |||||
| A | B | C | ||||
| Ana cevher kırma parametreleri | Yıllık işleme kapasitesi | Mt | 3.65 | 12.00 | 7.00 | |
| Cevher özellikleri | CWi | kW·h/t | 18.4 | 18.6 | bir | |
| RWi | kW·h/t | 12.6 | 26.3 | 29.5 | ||
| BWi | kW·h/t | 15.5 | 23.3 | 24.9 | ||
| Ai | g | 0.46 | 0.44 | 0.07 | ||
| Cevherin özgül ağırlığı | 2.68 | 2.77 | 2.7 | |||
| A ile b’nin çarpımının ortalaması | 60 | 27 | 45 | |||
| büyük değişiklikler | Küçük bozuk para | Çok az değişiklik | ||||
| 35~108 | ||||||
| Gösterge(ler) | proje | ||||
| A | B | C | |||
| Diğer faktörler | Ürün parçacık boyutu P80 | μm | 100 | 280 | 150 |
| Maden hayatı | yıl | 9 | +20 | bir | |
| jeoloji | Metamorfik granit + Oksidasyon bölgesi | Birincil mafik bazalt + felsik dakit | Kısmen ayrışmış ultra-mafik kayaç | ||
| Madencilik yöntemi | açık hava | açık hava | açık hava | ||
| Son aşama işlem | Flotasyon-liç | yüzdürme | yüzdürme | ||
Örnek 3: A Projesi, metamorfik granit cevheriyle ilgilidir ve yatağın üst kısmı bir oksidasyon bölgesidir. Ana cevher, orta düzeyde darbe direnci ve orta düzeyde öğütme iş indeksi sergilerken, yüksek aşınma direncine sahiptir. Üst oksidasyon bölgesinden gelen cevher işlenirken, cevherin bilyalı değirmen işleme indeksi nispeten sabit kalmasına ve işleme kapasitesi biraz daha düşük olmasına rağmen, öğütme partikül boyutu incedir. Tablo 2-3’te seçilen ana ekipmanlar ve finansal analiz listelenmiştir. Çeşitli işlemlerin finansal analizi, yarı otojen öğütme (SABC) işlemi temel alınarak karşılaştırılmıştır.
Tablo 2-3 Farklı Proses Yapılarının Ekonomik Karşılaştırması [10]
| Gösterge(ler) | birim | Süreç (veya Prosedür) | |||||
| SABC | ABC | Yüksek basınçlı öğütme silindiri - bilyalı öğütme | Yüksek basınçlı öğütme silindiri – çakıl değirmeni | ||||
| Özgül enerji tüketimi | kW·h/t | 18.4 | 19.2 | 12.7 | 14.7 | ||
| Başlıca sarf malzemeleri | Avustralya doları/t | 1.77 | 1.12 | 1.47 | 0.84 | ||
| Ana ekipman | İlk kırıcı | 42/65 döner kırıcı | |||||
| İkincil kırıcı | tür | konik kırıcı | konik kırıcı | ||||
| miktar | 1 | 1 | |||||
| güç | kW | 375 | 375 | ||||
| İkinci aşama tarama | tür | DD muz eleği | DD muz eleği | ||||
| miktar | 2 | 2 | |||||
| Boyut G×U | m | 2.1×4.9 | 2.1×4.9 | ||||
| kaya kırıcı | tür | konik kırıcı | konik kırıcı | ||||
| miktar | 1 | 1 | |||||
| güç | kW | 375 | 375 | ||||
| İlk öğütme değirmeni | tür | Yarı otojen öğütme | Tam otomatik taşlama | Yüksek basınçlı öğütme silindiri | Yüksek basınçlı öğütme silindiri | ||
| miktar | 1 | 1 | 1 | 1 | |||
| Boyut G×U | m | 8.53×4.35 | 9.75×4.95 | 1.85×1.3 | 1.85×1.3 | ||
| güç | MW | 6.0 | 8.0 | 2.0 | 2.0 | ||
| Gösterge/Ölçüt | birim | süreç | |||||
| SABC | ABC | Yüksek basınçlı öğütme silindiri - bilyalı öğütme | Yüksek basınçlı öğütme silindiri – çakıl değirmeni | ||||
| Ana ekipman | Yüksek basınçlı öğütme silindirli elek | tür | DD muz eleği | DD muz eleği | |||
| miktar | 1 | 1 | |||||
| Boyut G×U | m | 3.0×7.3 | 3.0×7.3 | ||||
| Bilyalı öğütme/sert kaya öğütme | miktar | 1 | 1 | 1 | 1 | ||
| Boyut G×U | m | 5.5×9.5 | 5.2×9.3 | 5.5×9.5 | 7.92×11.25 | ||
| güç | MW | 5.0 | 4.0 | 5.0 | 7.0 | ||
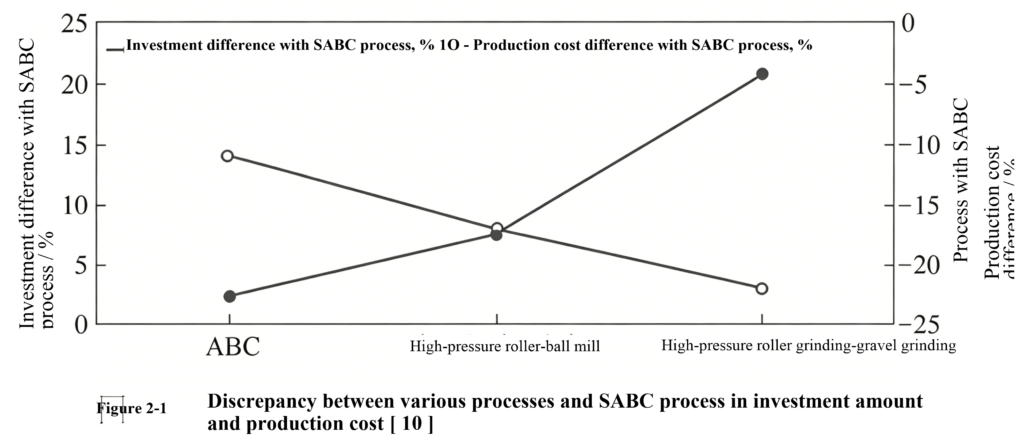
| Ekonomi | Yatırım tutarındaki fark | Bir milyon Avustralya doları | +1.7 | +5.6 | +15.5 | ||
| % | +2.3 | +7.5 | +20.7 | ||||
| Üretim maliyeti sapması | Avustralya doları/t | -0.53 | -0.81 | -1.08 | |||
| % | -11 | -17 | -22 | ||||
| İç verim oranı farkı | % | 107 | 42 | 17 | |||
| Net bugünkü değer farkı (10%) | Bir milyon Avustralya doları | +8.2 | +7.8 | +4.0 | |||
Şekil 2-1, SABC prosesi ile karşılaştırıldığında çeşitli prosesler arasındaki yatırım ve üretim maliyetlerindeki farklılıkları göstermektedir. Yüksek basınçlı öğütme silindiri-çakıl değirmeni prosesi en düşük üretim işletme maliyetine sahiptir; bunu sırasıyla yüksek basınçlı öğütme silindiri-bilyalı değirmen prosesi ve ABC prosesi izlemektedir. SABC prosesi en yüksek üretim maliyetine sahiptir, ancak yatırım tutarı tam tersidir. Yatırım ve üretim maliyetlerinin etkisini kapsamlı bir şekilde analiz ettiğimizde, ABC ve yüksek basınçlı öğütme silindiri-bilyalı değirmen prosesleri en iyi proje ekonomisini sergilemektedir. ABC prosesi en yüksek iç verim oranına ve en kısa geri ödeme süresine sahiptir. Ancak, yüksek basınçlı öğütme silindiri-bilyalı değirmen prosesi ile arasındaki fark önemli değildir. ABC prosesi için, cevher özelliklerindeki dalgalanmalar dikkate alınmalıdır; zira bu prosesi işletmek ve optimize etmek nispeten zordur.
Endüstriyel Öğütme Devresi Seçimi Üzerine Vaka Çalışması Analizi (devamı)
B ve C projeleri için yazarlar, cevherin darbe kırılma direncinin AG öğütme için çok yüksek olduğunu değerlendirmişlerdir. Bu nedenle, devre seçenekleri SAG, bilyalı öğütme veya HPGR ile sınırlandırılmıştır.
Liberya’daki Bong konsantratörü, başlangıçta manyetit cevherini ıslak AG değirmenleri ve spiral sınıflandırıcılar kullanarak işliyordu. Daha sonra, cevherin ayrıştırma tanecik boyutunun daha ince olması nedeniyle, AG değirmeninin işleme kapasitesi 10%–15% azaldı. Ardından, Rockwell sertliği 43–60 olan 100 mm çelik bilyeler kullanılarak ve 5% bilye yükü ile endüstriyel SAG denemeleri gerçekleştirilmiştir. Endüstriyel sonuçlar, SAG'ye geçildikten sonra verimin 32,4% arttığını ve güç tüketiminin 27,5% azaldığını gösterdi. Ancak, SAG ürünü daha iri hale geldiği için konsantre kalitesi 3,5% düştü. SAG devresinin birim işletme maliyetinin daha düşük olmasının ana nedeni, uygun oranda çelik bilye eklenmesiyle elde edilen daha yüksek verimin, ton başına işletme maliyetlerinin düşmesine yol açmasıydı.
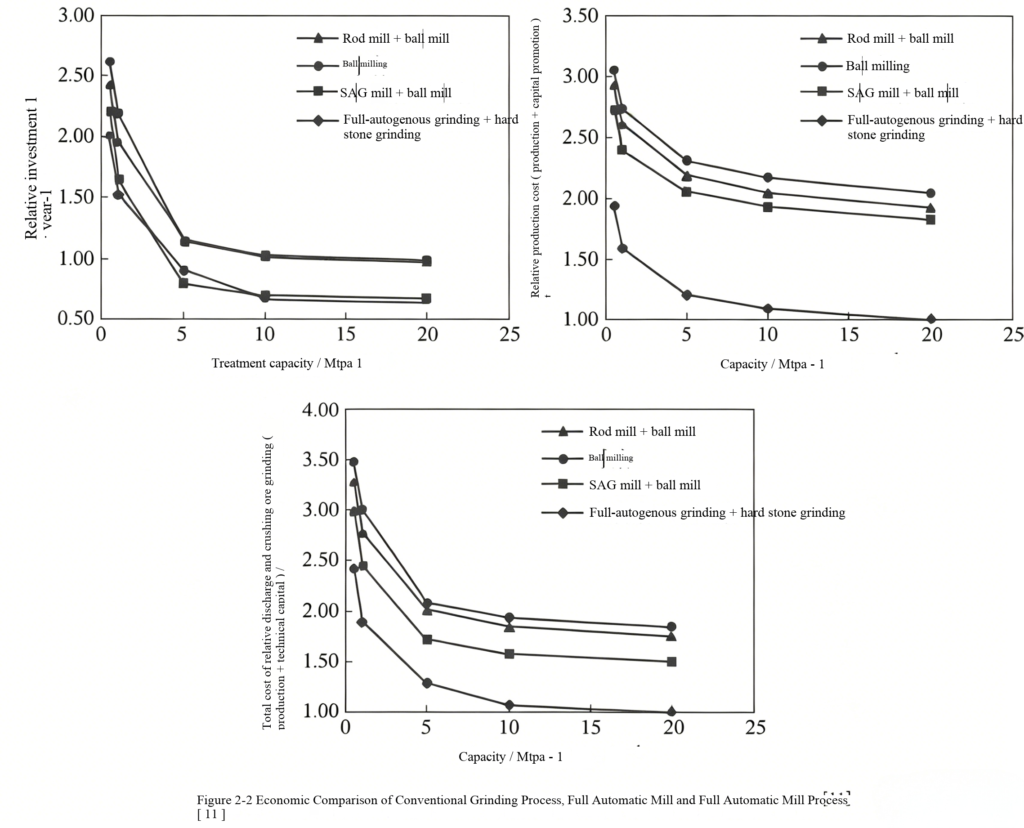
1989 yılında Koivistoinen ve arkadaşları, 1989 SAG Konferansı’nda geleneksel öğütme devreleri ile AG/SAG devreleri arasında ekonomik bir karşılaştırma sunmuşlardır; sonuçlar Şekil 2-2’de gösterilmiştir. Yazarlar şu sonuca varmışlardır:
(1) Sermaye yatırımı açısından belirleyici faktör, devreye ince kırma işleminin dahil edilip edilmediğidir.
(2) Sermaye maliyetleri, toplam üretim maliyetlerinin 30%–50%’sini oluşturmaktadır.
(3) Tesisin üretim hacmi arttıkça birim üretim maliyetleri düşer; ancak yıllık üretim hacmi 5–10 milyon tonu aştığında bu düşüş çok azalmaktadır.
(4) Tek aşamalı bilyalı öğütme en yüksek işletme maliyetine sahipken, AG + çakıl öğütme en düşük işletme maliyetine sahiptir.
(5) AG + çakıl öğütmenin maliyetinin en düşük olmasının nedeni, öğütme araçlarıdır.
Ancak, bu karşılaştırma örneğinin yaklaşık 30 yıl öncesine ait olduğu ve o zamandan bu yana çeşitli maliyetlerin göreceli oranlarının değişmiş olabileceği unutulmamalıdır.





 English English
 Spanish
 Russian
 Arabic
 Swahili
 French
 Turkish
 Portuguese
 Korean
 Japanese
 German
 Italian