Yüksek Verimli Yoğunlaştırıcı
Yüksek Verimli Yoğunlaştırıcı Yüksek verimli yoğunlaştırıcı, yeni bir tür yoğunlaştırma ekipmanıdır…

Sallanan masa ile mineral işleme, eğik akış ayrıştırması için asimetrik ileri-geri harekete sahip eğimli bir yatak yüzeyinden yararlanan bir yerçekimi ayrıştırma yöntemidir. Şekil 2-15, esas olarak bir aktarma mekanizması, bir yatak yüzeyi ve bir çerçeveden oluşan sallanan masa yapısının şematik bir diyagramını göstermektedir. Yatak yüzeyi, aşınmaya dayanıklı bir tabakaya (ham vernik külü, kauçuk vb.) sahiptir ve enine yönde besleme tarafından atık tarafına doğru aşağıya doğru eğimlidir; eğim açısı 10°'yi geçmez. Yatak yüzeyi, uzunlamasına yönde besleme ucundan konsantre ucuna doğru 1°~2°'lik bir eğim açısıyla yukarı doğru eğimlidir. Yatak şeritleri (veya oluklar), yatak yüzeyi üzerinde uzunlamasına düzenlenmiştir. Yatak şeritlerinin yüksekliği (veya olukların derinliği), besleme ucundan konsantre ucuna doğru kademeli olarak azalır (veya sığlaşır) ve bir veya iki eğimli çizgi boyunca daralır. Yatak yüzeyi, çerçeve tarafından desteklenir veya asılı tutulur ve asimetrik ileri-geri hareket gerçekleştirmek üzere aktarma mekanizması tarafından tahrik edilir. Seçilecek malzeme, 25%–30% konsantrasyonuna ulaşacak şekilde suyla karıştırılır ve yatak yüzey uzunluğunun 1/3–1/4'ü kadar uzunluktaki besleme oluğuna beslenir. Yıkama suyu, üst kenar boyunca uzanan ve uzunluğu toplam yatak yüzeyi uzunluğunun yaklaşık 2/3–3/4'ü kadar olan bir yıkama oluğu aracılığıyla yatak yüzeyine beslenir. Yaygın aktarma cihazları (genellikle başlık olarak bilinir) arasında eksantrik mafsal plakalı sallanma mekanizmaları, kam-kol sallanma mekanizmaları ve eksantrik yaylı sallanma mekanizmaları bulunur.
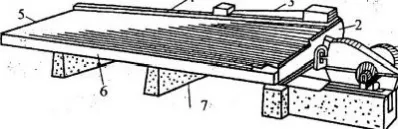
Şekil 2-15 Tipik Sarsma Masası Düzeni
1—Aktarım Cihazı; 2—Yem Besleme Ucu; 3—Yem Yalağı; 4—Su Yıkama Yalağı; 5—Konsantre Besleme Ucu; 6—Yatak Yüzeyi; 7—Çerçeve
Yatak yüzeyinde cevherin ayrıştırılması iki aşamadan oluşur: malzemenin gevşetilmesi ve tabakalandırılması ile mineral parçacıklarının yoğunluk ve parçacık boyutuna göre ayrılması. Cevher besleme oluğuna girdikten sonra, yerçekimi etkisiyle yatak yüzeyine akar. Yatak yüzeyindeki mineral parçacıklarının gevşetilmesi ve tabakalaşması, esas olarak yatak yüzeyinin asimetrik ileri-geri hareketinin titreşim kuvveti ve su akışının yıkama kuvveti ile sağlanır. Yatak oluklarındaki mineral parçacıklarının yüksekliği ve konumu farklıdır; maruz kaldıkları titreşim kuvveti ve yıkama kuvveti de farklıdır. Mineral parçacıklarının üst tabakası, su akışından daha büyük bir yıkama kuvvetine maruz kalırken, alt tabakası ise yatak yüzeyinden daha büyük bir sürtünme kuvvetine maruz kalır. Su, yatak yüzeyi boyunca yanal olarak akarken, yatak şeritlerini veya oluklarını sürekli olarak geçer ve bir şerit veya oluğu her geçtiğinde küçük bir hidrolik sıçrama oluşturur (Şekil 2-16'da gösterildiği gibi). Hidrolik sıçramaların oluşturduğu girdaplar, su akış yolu boyunca alt yatak şeritlerinin kenarında bir yukarı akış ve olukların içinde bir aşağı akış oluşturur. Bu yukarı ve aşağı akışlar, üstteki parçacık grubunu sürekli olarak gevşetir, sıkıştırır ve yeniden süspansiyona sokar; böylece daha yoğun parçacıklar alt tabakaya, daha az yoğun parçacıklar ise üst tabakaya doğru hareket eder. Girdap bölgesinin altında, parçacık grubunun gevşetilmesi esas olarak yatak yüzeyinin asimetrik ileri-geri hareketi yoluyla gerçekleşir; bu da farklı yüksekliklerdeki parçacık katmanları arasında bir hız farkı yaratır. Bu durum, parçacıkların yuvarlanmasına ve birbirlerini sıkıştırmasına neden olarak yatak tabakasının genişlemesini ve gevşemesini sağlar. Yatak yüzeyinin asimetrik ileri-geri hareketi ayrıca ayrışmaya ve tabakalaşmaya yol açarak, daha yoğun ve ince parçacıkların parçacıklar arasındaki boşluklardan geçerek alt tabakaya çökmesini sağlar. Gevşek tabakalaşmanın nihai sonucu, kaba ve hafif mineral parçacıklarının en üst tabakada yer alması, ardından ince ve hafif mineral parçacıklarının, sonra da kaba ve ağır mineral parçacıklarının gelmesidir; alt tabaka ise ince ve ağır mineral parçacıklarından oluşur.
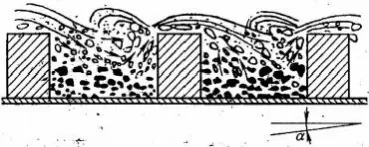
Şekil 2-16 Yatak olukları içindeki parçacık tabakalaşmasının şematik diyagramı. Parçacıkların bölgelenmesi ve taşınması, esas olarak enine çamur akışının ve yatak yüzeyinin asimetrik ileri-geri hareketinin oluşturduğu mekanik kuvvetlere bağlıdır. Bu iki kuvvetin birleşiminden ortaya çıkan kuvvet, parçacıkların hareket yönünü belirler. Enine çamur akışı, yatak yüzeyinin tamamını kaplar ve yüzey boyunca akarken parçacıklar üzerinde dinamik basınç uygular. Bu dinamik basınç, su akış hızının artmasıyla birlikte artar. Su akış hızı, yatak yüksekliğine göre değişir; üst tabakada daha yüksek, alt tabakada ise daha düşüktür. Parçacıklar üzerindeki dinamik basınç ne kadar büyükse, parçacıkların hızı da o kadar artar. Bu nedenle, üst tabaka parçacıklarının enine hızı daha yüksektir; aynı yükseklikte, daha büyük parçacıklar daha küçük parçacıklara göre daha yüksek hıza sahiptir ve daha düşük yoğunluklu parçacıklar, daha yüksek yoğunluklu parçacıklara göre daha yüksek enine hıza sahiptir. Bu enine hız farkı, farklı yoğunluk ve boyutlardaki parçacıkların yatak yüzeyinde farklı yüksekliklerde yer alması nedeniyle tabakalaşma sonrasında daha belirgin hale gelir. Yatak yüzeyinin asimetrik ileri-geri hareketi, parçacıkların boyuna taşınmasına neden olur. Mineral parçacıkları yatak yüzeyi ile birlikte hızlandıklarında, atalet kuvvetleri oluştururlar. Yatak yüzeyinin ivmesi, mineral parçacıklarının atalet kuvvetinin parçacıklar ile yatak yüzeyi arasındaki sürtünmeyi aşacağı kadar büyük olduğunda, parçacıklar yatak yüzeyine göre ileriye doğru hareket etmeye başlar. Mineral parçacıklarının yatak yüzeyine göre hareket etmeye başladığı atalet ivmesine kritik ivme denir. Aynı yatak yüzeyinde, daha yoğun mineral parçacıklarının atalet kuvveti, daha az yoğun parçacıklarınkinden daha büyüktür ve alt tabaka parçacıklarının atalet kuvveti, üst tabaka parçacıklarınınkinden daha büyüktür. Bu nedenle, daha ağır mineral parçacıkları, özellikle tabandakiler, yatak yüzeyi tarafından daha hızlı bir şekilde ileriye doğru itilirken, üstteki daha hafif parçacıklar daha belirgin bir sallanma hareketi sergiler; bu da sonuçta tabandaki daha yoğun ve daha ince mineral parçacıklarına daha büyük bir boyuna hız kazandırır. Mineral parçacıkları yatak yüzeyinde hem yanal hem de boylamsal olarak hareket eder ve hareketlerinin nihai yönü, bu iki hareketin vektörel toplamı ile belirlenir (Şekil 2-17'de gösterildiği gibi).
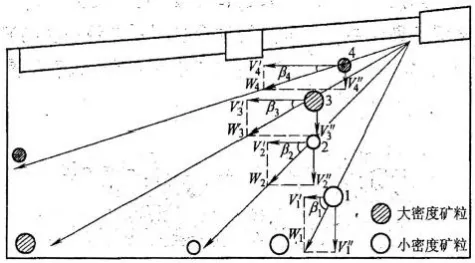
Şekil 2-17: Yatak yüzeyinde farklı özelliklere sahip mineral parçacıklarının ayrışmasının şematik gösterimi
Yatak yüzeyinin boyuna ekseni ile arasındaki açıya sapma açısı (β) denir ve bu açının teğeni şöyledir:
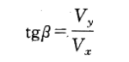
Formülde, Vy ve Vx sırasıyla mineral parçacıklarının ortalama yanal ve boyuna hızlarını ifade eder. β değeri ne kadar büyükse, mineral parçacıkları atık tarafına o kadar fazla doğru hareket eder; β değeri ne kadar küçükse, mineral parçacıkları konsantre tarafına o kadar fazla doğru hareket eder. Hafif minerallerin iri parçacıkları en büyük sapma açısına, ağır minerallerin ince parçacıkları ise en küçük sapma açısına sahiptir; hafif minerallerin ince parçacıkları ile ağır minerallerin iri parçacıklarının sapma açıları ise bu ikisi arasında yer alır. Bu nedenle, yatak yüzeyinde mineral yoğunluğu ve parçacık boyutuna göre parçacık gruplarının bir bölgelendirilmesi oluşur. Uygun bir ayırma işlemi, farklı yoğunluklarda ürünler ve bazı ara ürünler elde edilmesini sağlayabilir.
Sallama masası zenginleştirme işlemi yüksek bir zenginleştirme oranına sahiptir; tek bir ayırma işlemiyle nihai konsantre ve nihai atık elde edilebilir ve gerektiğinde bir veya daha fazla ara ürün toplanabilir. Farklı tane boyutlarındaki cevherler, sallama masasının çalışma parametreleri açısından farklı gereksinimlere sahiptir. Daha iyi ayırma göstergeleri elde etmek için, cevher zenginleştirme sürecine girmeden önce genellikle bir sınıflandırıcı (kutu) kullanılır; bu sayede cevher çeşitli parçacık boyutlarına ayrılır ve daha sonra ayırma için ilgili sallanan masalara beslenir. Başlıca dezavantajları arasında düşük işleme kapasitesi, gerekli ünite sayısının fazla olması ve geniş yer kaplaması sayılabilir. Sallama masaları, altın içeren cevherlerin zenginleştirilmesinde yaygın olarak kullanılmaktadır.
2.4.2 Çalkalama Masaları Çalkalama masaları, kullanım alanlarına göre üç türe ayrılır: kaba kum sallama masaları (0,5 mm'den büyük mineral parçacıkları), ince kum sallama masaları (0,5–0,074 mm arası mineral parçacıkları) ve çamur sallama masaları (0,074–0,037 mm arası mineral parçacıkları). Sınıflandırma, başlık mekanizması, masa şekli, destek yöntemi ve masa katman sayısı gibi yapısal faktörlere de dayandırılabilir; ancak henüz tek tip bir sınıflandırma standardı oluşturulmamıştır. Çeşitli sallama masalarının yapısal tipleri Tablo 2-2’de listelenmiştir.
Tablo 2-2: Çeşitli Sarsma Masalarının Yapısal Tipleri
| Titreşimli masa başlığı | yatak yüzeyi | |||
| Kurulum türü | Yatak başlığı mekanizması | Destek yöntemi | Şekil | Kat sayısı |
| İniş | Eksantrik bağlantı kolu (Wilfley) | Çoğunlukla zemin kullanımı için, birkaçı da süspansiyon için | dikdörtgen veya eşkenar dörtgen | Çoğunlukla tek katlı binalar; aralarında birkaç iki veya üç katlı bina da bulunmaktadır. |
| Kam kolu tipi (Plat-O) | Çoğunlukla zemin kullanımı için, birkaçı da süspansiyon için | dikdörtgen veya eşkenar dörtgen | Zemin seviyesinde tek katlı, Asma 6 katlı | |
| Kam kolu tipi (Deister) | İniş | dikdörtgen | tek katlı | |
| Yumuşak ve sert yay tipi | İniş | dikdörtgen | tek katlı | |
| Kam tipi çift kavisli kol kolu (Holman) | İniş | eşkenar dörtgen | tek katlı veya iki katlı | |
| Askıya alma | Çok eksenli atalet dişlisi (Ambrose) | askıya alma | dikdörtgen veya eşkenar dörtgen | Çoğu 3 ya da 4 katlıdır; bunlardan birkaçı ise iki katlıdır. |
Genel olarak, bu cihazlar ekipman özelliklerine, modeline veya geliştiricinin soyadına göre adlandırılır. Ülkemizde en yaygın olarak kullanılanlar Yunnan Tin sallama masaları, 6-S sallama masaları, yay tipi sallama masaları ve asılı çok katmanlı sallama masalarıdır; az sayıda kullanıcı ise asılı yüzeyli sallama masalarını tercih etmektedir. Yurtdışında ise en yaygın olarak kullanılanlar Wilfley tipi sallama masaları, Holman tipi sallama masaları, Plat-O tipi sallama masaları ve Deister tipi sallama masalarıdır. Bu cihazlar, 1970'lerden sonra cevher kaba işleme ve kömür hazırlama alanlarında yaygın olarak kullanılmaya başlanmıştır.
Çok eksantrikli ataletli dişli tahrik sistemine sahip çok katmanlı asılı sarsma masaları da yaygın olarak kullanılmaktadır. Bazı ülkeler ayrıca yeni tip sarsma masası başlıkları geliştirmiş ve bunları çok katmanlı üniteler halinde yapılandırmıştır.
2.4.2.1 Yunnan Kalay Sarsma Masası
Bu cihazın en belirgin özelliği, sallama masasının başlığının bir kam kolu sistemi ile tahrik edilmesidir. Ülkemizdeki Yunnan Tin Şirketi tarafından Sovyetler Birliği’nin CC-2 tipi sallama masası temel alınarak üretilmiştir ve yapısı Amerikan Plat-O tipi sallama masasına benzemektedir. Sallama masaları üç türe ayrılır: kaba kum, ince kum ve çamur. Bunlar, metalik cevherlerin ayrıştırılmasında kullanılır. Kaba kum ve ince kum sallama masaları, çapı 3–0,074 mm olan cevherleri işlerken, çamur sallama masaları ise çapı 0,074–0,026 mm olan çamuru işler.
Kam-kol tipi başlığın yapısı Şekil 2-18’de gösterilmiştir. Asimetri kriteri E₁’in ayar aralığı nispeten dar iken, E₂ değerinin ayar aralığı daha geniştir. Yatak yüzeyi boyuna yönde kademelidir (boyuna bir eğim ve kademeli bir düzlemle birbirine bağlanmıştır); bu, tırmanma işlemi sırasında üstteki hafif minerallerin su akışıyla yıkanıp uzaklaştırılmasını sağlayarak konsantre kalitesini artırır. İlk yatak yüzeyleri ahşaptan yapılmış olup, yüzey malzemesi olarak ham vernik ve kalsine alçıtaşından oluşan bir vernik karışımı kullanılıyordu; günümüzde ise bazı yatak yüzeyleri cam elyafından yapılmaktadır. Yatak yüzeyinde bir kayma desteği kullanılmaktadır (Şekil 2-19'da gösterildiği gibi).
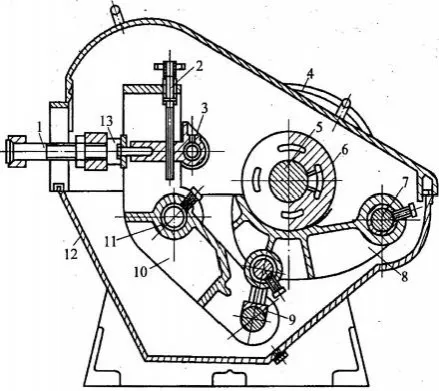
Şekil 2-18: Kam Kolu Mekanizması, İşleme Kafası
1—Çekme çubuğu; 2—Ayarlama vidası; 3—Kayan kafa; 4—Büyük kasnak; 5—Eksantrik mil;
6—Silindir; 7—Platformun eksantrik mili; 8—Salıncak kolu (platform); 9—Bağlantı çubuğu (kelepçe);
10—Krank kolu (salıncak kolu); 11—Salıncak kolu mili; 12—Makine kapağı; 13—Bağlantı çatalı
Direnç nispeten yüksektir. El çarkını çevirmek, kama bloğunu iterek yatak yüzeyinin eğimini ayarlar; bu sayede yatak yüzeyinin bir tarafını yükseltir veya alçaltır ve böylece boyuna eğimi değiştirir. Ancak, eğimi ayarlamaya yönelik bu yöntem, başlık çekme çubuğunun eksen konumunu değiştirir.
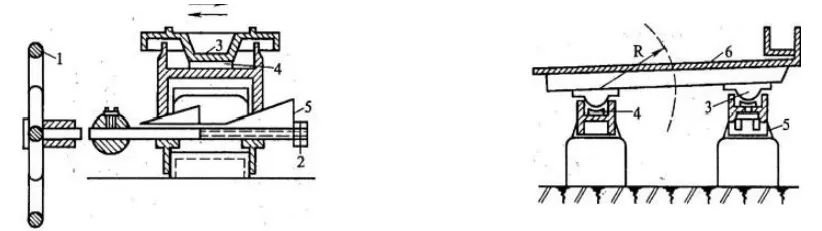
Şekil 2-19: Kayar destek ve kama bloğu eğim ayar mekanizmasının şematik diyagramı
1—Eğim ayar kolu; 2—Eğim ayar çubuğu; 3—Kayan parça; 4—Kayan parça yuvası; 5—Eğim ayar kama bloğu; 6—Sarsma masası yüzeyi
2.4.2.2 6-S Titreşim Masası
Özellikleri arasında eksantrik bağlantılı bir başlık ve külbütör destekli bir masa yüzeyi bulunur; bu makine, aslen Hengyang Madencilik Makine Fabrikası tarafından üretilen ve Hengyang tipi sallama masası olarak da bilinen modeldir. ABD’deki A. Wilfley sallama masasına benzemektedir. Esas olarak tungsten ve kalay gibi demir dışı metal cevherlerini ayırmak için kullanılır. 0,075 mm'den büyük kumları işlemek için uygundur ve ayrıca çamuru da işleyebilir.
Eksantrik bağlantı başlığının yapısı Şekil 2-20’de gösterilmiştir. Asimetri kriteri E₁, geniş bir ayar aralığına sahiptir. Masa destek tertibatı ve eğim ayar mekanizması, çerçeve üzerine birlikte monte edilmiştir (Şekil 2-21’de gösterildiği gibi).
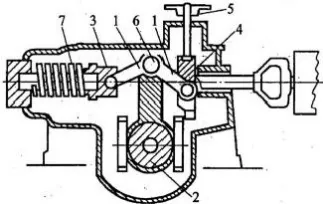
Şekil 2-20 Eksantrik Bağlantılı İşleme Kafası
1—Dirsek plakası; 2—Eksantrik plaka; 3—Dirsek plakası yuvası; 4—Ayarlama kaydırıcısı; 5—El çarkı; 6—Salıncak çubuğu; 7—Yay
Yatak yüzeyi, dört adet plaka tipi salıncak kolu tarafından desteklenir; bu sayede asimetrik ileri-geri hareket sırasında yay şeklinde dalgalanır ve mineral parçacıklarının gevşemesine yardımcı olan ve boyuna taşınmayı kolaylaştıran hafif titreşimler ortaya çıkar. Yatak yüzeyinin yanal eğimi 0° ile 10° arasında ayarlanabilir. Strok, döner bir el çarkı kullanılarak ayarlanır. Yanal eğim ve strok ayarlandığında, yatak yüzeyi bağlantı çubuğunun ekseni değişmez ve bu da sorunsuz çalışmayı garanti eder. Yatak yüzeyi, ahşap bir taban, üstünde bir lastik tabaka ve üzerine çivilenmiş yatak çıtaları bulunan, yaklaşık olarak dik açılı bir yamuk şeklindedir. Günümüzde kısmen fiberglas yatak yüzeyleri de kullanılmaktadır.
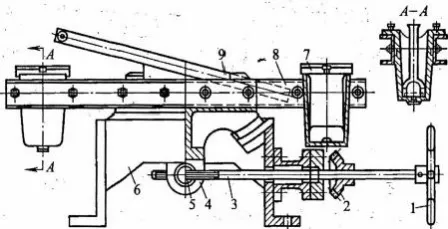
Şekil 2-216-S Titreşim masası destek cihazı ve eğim ayar mekanizması
1—El çarkı; 2—Konik dişli; 3—Ayarlama vidası; 4—Ayarlama taban plakası; 5—Ayarlama somunu;
6—Eyer koltuğu; 7—Sallama destek mekanizması; 8—Sıkıştırma kanallı çelik; 9—Masa yüzeyi bağlantı çubuğu
2.4.2.3 Yaylı Sarsma Masası
Bu makinenin en belirgin özelliği, başlık kısmında farklı sertlik derecelerine sahip bir çift yumuşak ve sert yayanın kullanılmasıdır; bu makine, ülkemizdeki Changsha Madencilik ve Metalurji Araştırma Enstitüsü tarafından başarıyla geliştirilmiştir. Bu sistem, esas olarak tungsten, kalay ve nadir metal alüvyon yatakları gibi cevherlerden ince çamuru ayırmak için kullanılır. Başlık yapısı Şekil 2-22'de gösterilmiştir. Bir aktarma tertibatı ve bir diferansiyel tertibatından oluşur.
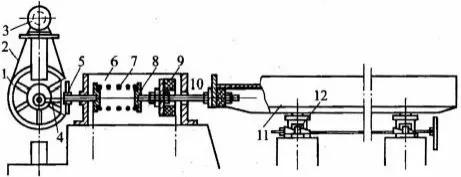
Şekil 2-22 Yaylı salıncak mekanizmasının şematik çizimi
1—Eksantrik tekerlek; 2—Üçgen kayış; 3—Motor; 4—Kaldıraç; 5—El çarkı;
6—Yay kutusu; 7—Yumuşak yay; 8—Yumuşak yay kapağı; 9—Sert kauçuk yay;
10—Bağlantı çubuğu; 11—Koltuk yüzeyi; 12—Destek ve eğim ayar tertibatı
İki parçadan oluşur. Aktarım tertibatı, eksantrik tekerlek ve salıncak gibi bileşenleri içerir. Eksantrik tekerleğin dönmesi sırasında oluşan atalet kuvveti, salıncak aracılığıyla diferansiyel tertibata, oradan da bağlantı çubuğu vasıtasıyla yatak yüzeyine iletilir. Diferansiyel tertibatı, sert lastik yaylar, yumuşak çelik tel yaylar, bir yay kutusu ve bir strok ayar el çarkından oluşur. Yatak yüzeyinin hareketindeki diferansiyel özellikler, esas olarak yumuşak ve sert yaylar arasındaki sertlik farkı tarafından belirlenir; bu da pozitif ve negatif ivmelerde büyük bir fark yaratabilir. Yatak yüzeyinde uzunlamasına yönde üçgen oluklar bulunur. Yatak yüzeyi, dört köşesinde dört dikdörtgen yağ oluğunda desteklenen dört kaydırıcıya sahip kayar destekler kullanır. Bu destek yöntemi, yatak yüzeyinin istikrarlı doğrusal hareketler yapmasını sağlar. Yatak eğimi, kama blokları kullanılarak ayarlanır. Eğim ayarlandığında bağlantı çubuğunun ekseni değişir; bu da onu değişken eksenli bir eğim ayar mekanizması haline getirir.
2.4.2.4 Asılı Çok Katmanlı Sarsma Masası
Bu makinenin karakteristik özelliği, Şekil 2-23’te gösterildiği gibi, başlık ve çoklu yatak yüzeylerinin tamamının askıya alınmış olmasıdır. Metal cevher kumlarını ve ince çamuru ayırmak için kullanılır; ayrıca kömür hazırlama işlemlerinde de kullanılabilir. Besleme özelliklerinde nispeten küçük değişiklikler gösteren malzemeler ve kaba işleme işlemleri için uygundur. Başlık ve çoklu yatak yüzeyleri, metal destekler veya binalar üzerindeki prefabrik kancalara çelik tel halatlarla asılır; bu sayede ağır bir temele gerek kalmaz ve binalar üzerindeki titreşim etkisi önlenir. Başlığın atalet kuvveti, yatak yüzeylerini başlığa bağlayan bir bilyeli mafsal bağlantısı aracılığıyla sallama masası çerçevesine iletilir. Çelik çerçeveye kendinden kilitlenen bir sonsuz dişli eğim ayar cihazı monte edilmiştir; bu cihaz, ayar sırasında birden fazla yatak yüzeyinin eğimini aynı anda değiştirir. Çalışma sırasında, çamur ve yıkama suyu sırasıyla her bir yatak yüzeyinin besleme oluklarına ve su oluklarına verilir. Yatak yüzeyi birbiriyle örtüşen birden fazla katmandan oluştuğu için büyük hacimde gıda işleyebilir ve yerden tasarruf sağlar; ancak tek katmanlı bir sallama masasına kıyasla izlenmesi ve ayarlanması daha karmaşıktır.
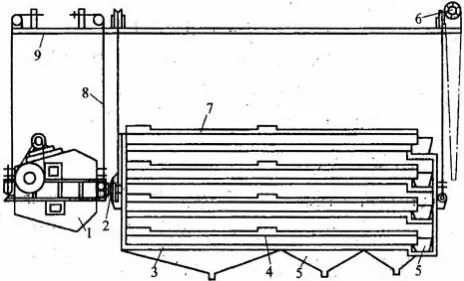
Şekil 2-23: Asılı dört katmanlı sarsma masasının şematik diyagramı
1—Ataletli iş mili; 2—İş mili ve çerçeve bağlantı parçası; 3—Çerçeve; 4—Masa yüzeyi; 5—Cevher alım oluğu;
6—Eğim ayar tertibatı; 7—Cevher ve su besleme oluğu; 8—Askı çelik halatı; 9—Çerçeve
Bu tip sarsma masası, iki çift dişliden oluşan çok eksantrikli bir atalet başlığı kullanır (Şekil 2-24’te gösterildiği gibi). Dişli miline bir eksantrik ağırlık monte edilmiştir ve büyük ile küçük dişlilerin hız oranı 2'dir. Üst ve alt dişliler birbirlerine göre döndüklerinde, eksantrik ağırlığın dikey bileşenleri her zaman birbirini iptal eder. Büyük ve küçük dişli millerindeki eksantrik ağırlıklar aynı tarafta olduğunda, yatay yöndeki atalet merkezkaç kuvveti maksimum değerine ulaşır. Tersine, yatay yöndeki atalet merkezkaç kuvveti minimum değerine ulaşır. Bu nedenle, yatay yönde bir diferansiyel hareket oluşur. Büyük dişlinin dakikadaki devir sayısı, masa yüzeyinin strokudur. Masa yüzeyinin stroku, eksantrik ağırlığın ağırlığı değiştirilerek ayarlanır. Yatağın baş kısmı için hareket asimetrisi kriterinin hem E₁ hem de E₂ değerleri ayarlanabilir.
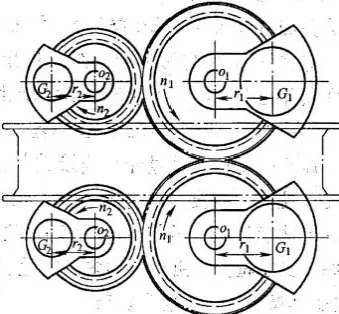
Şekil 2-24 · Çok eksenli ataletli iş mili
01, 0₂ — büyük ve küçük dişlilerin dönme merkezleri; n₁, n₂ — büyük ve küçük dişlilerin dönme hızları;
r₁, r₂ — büyük ve küçük dişlilerin ağırlık merkezleri ile dönme merkezi arasındaki mesafeler; G₁, G₂ — büyük ve küçük dişlilere eksantrik olarak monte edilmiş ağır cismin kütlesi
2.4.2.5 Asılı Yüzeyli Sarsma Masası
Bu makinenin özelliği, yatak yüzeylerinin birden fazla katmanının askıya alınmış olması, başlığın ise sabit bir zemin temeline monte edilerek yarı askılı bir tip oluşturmasıdır. Bu sistem, ülkemizdeki Yunnan Tin Company tarafından başarıyla geliştirilmiştir. Sistem, çelik halatlarla çerçeveye asılı altı yatak yüzeyine sahip bir kam kolu başlığı kullanır. Çekmece tipi asılı yatak çerçevesi kullanılır; her yatak yüzeyi bir çekmece gibi içeri girip çıkabilir, bu da yatak yüzeylerinin montaj ve demontajını kolay ve hafif hale getirir. Yatak yüzeyleri arasındaki mesafe 170 mm, yatak yüzeyleri arasındaki net yükseklik ise 100 mm’dir. Parçacık boyutu 0,074–0,019 mm olan ince taneli metalik cevherlerin ayrıştırılması için uygundur. Yüksek alan verimliliği ve düşük güç tüketimi ile öne çıkar.
2.4.3 Titreşimli Masa ile Maden İşleme
Bir sallama masasının ayırma verimliliği, yalnızca yapısal parametrelerine değil, aynı zamanda büyük ölçüde çalışma parametrelerine de bağlıdır. Besleme özellikleri (parçacık boyutu, yoğunluk), çalışma yeri ve ürün kalitesi gereklilikleri temel alınarak uygun proses parametreleri belirlenmeli ve ayarlanmalıdır. Bir sallama masasının ayırma verimliliğini etkileyen başlıca proses parametreleri, strok, strok frekansı, yatak eğimi, su ilavesi, besleme hızı ve besleme konsantrasyonudur.
2.4.3.1 Vuruş ve Vuruş Sıklığı
Sallama masasının strok uzunluğu ve strok sıklığı, yatak yüzeyinin hızını ve ivmesini doğrudan etkiler. Uygun strok uzunluğu ve strok sıklığı, yatağı gevşetmeli ve ayrışmayı tetiklemeli; böylece ağır ürünlerin konsantre ucundan yeterli bir hızda sürekli olarak boşaltılmasını sağlamalıdır.
Strok uzunluğu ve strok sıklığının belirlenmesi, esas olarak besleme parçacıklarının boyutuna bağlıdır. Kaba taneli malzemeler tabakalaşmaya meyillidir ve yüksek boyuna hız sergiler. Bu nedenle, kaba taneli malzemeler, ince ayırma işlemleri ve ağır yükler için az sayıda strokla uzun bir strok uzunluğu önerilir. İnce taneli malzemeler, kaba ayırma işlemleri ve daha hafif yükler için ise, çok sayıda strok içeren küçük bir strok önerilir.
Bir sallama masasının işleme kapasitesi, masa yüzeyinin hızıyla ilişkilidir. Masa yüzeyinin hızı, strok uzunluğu ile strok sayısının çarpımıyla ters orantılıdır. Bu nedenle, strok ve strok sayısı ayarlanırken, sallama masasının işleme kapasitesini karşılayabilmesi için yeterli bir hız korunmalıdır. Bir sallama masası için strok ve strok sayısı genellikle deneysel olarak belirlenir. Yaygın olarak kullanılan strok ve strok sayıları Tablo 2-3'te listelenmiştir.
Tablo 2-3: Sarsma Masaları için Hareket Aralığı ve Frekans
| besleme parçacık boyutu / mm | 6-S | Yunnan Kalay Sallanan Yatak | ||
| Strok/mm | Çay/içecek · dakika – 1 | Strok/mm | İtme sayısı/süre · dakika – 1 | |
| 1,5~0,5 | 24–29 | 210~220 | 17–20 | 260~300 |
| 0.5~0.2 | 14–18 | 270–280 | 13–18 | 300~320 |
| <0,2 | 12~16 | 280~300 | 8~11 | 320~340 |
2.4.3.2 Takviye Suyu ve Yatak Eğim
Takviye suyu, besleme suyu ve yıkama suyunu içerir. Takviye suyunun miktarı, su tabakasının yatağı tamamen kaplamasını sağlayacak şekilde ayarlanmalıdır; bu sayede yatak gevşer ve üst tabakada bulunan en düşük yoğunluklu iri mineral parçacıklarının su akışıyla yıkanıp uzaklaştırılması sağlanır. Bununla birlikte, ince ve ağır mineral parçacıklarının yatak yüzeyinde çökebilmesi için su akış hızı düşük olmalıdır; bu sayede yatak yüzeyinde malzemelerin daha geniş bir yelpaze şeklinde dağılımı sağlanır ve daha doğru bir ayırma elde edilir.
Sarsma masasının enine eğimi, takviye suyu miktarını ve su akış hızını doğrudan etkiler. Yatak yüzeyinin enine eğimi, esas olarak besleme parçacık boyutuna bağlı olarak çok büyük olmamalıdır. Genel olarak, 2 mm’den küçük iri malzemeler için 3°~4°, 0,5 mm'den küçük orta boy malzemeler için 2,5°~3,5°, 0,1 mm'den küçük ince malzemeler için 2°~2,5° ve 0,074 mm'den küçük çamur için 1,5°~2° kullanılır.
Besleme ucundan konsantre ucuna doğru uzanan uzunlamasına yukarı doğru eğim, konsantre kalitesini doğrudan etkiler. Genel olarak, iri taneli malzemeler için 1°~2°, ince taneli malzemeler için yaklaşık 1° ve çamur için 0,5°~1° gereklidir.
Sallama masasının su yenileme oranı, besleme malzemesinin parçacık boyutuna ve çalışma yerine bağlıdır. Kumların kaba işlenmesinde su tüketimi nispeten düşüktür, genellikle 1~3 m³/ton; temizleme aşamasında su tüketimi daha yüksektir, genellikle 3~5 m³/ton; ve çamur zenginleştirme aşamasındaki su tüketimi daha da yüksektir, bazen 10~15 m³/tona ulaşır.
2.4.3.3 Besleme Hızı ve Konsantrasyon
Sallama masası çalışması sırasında besleme hızı ve konsantrasyonu sabit olmalıdır; aksi takdirde, bu durum yatak yüzeyindeki bölgelenmeyi etkileyecek ve ayırma verimliliğini düşürecektir. Besleme konsantrasyonu genellikle 20%~30% arasındadır. Besleme parçacık boyutu ne kadar ince olursa, besleme konsantrasyonu o kadar düşük olur. Ancak, aşırı düşük besleme konsantrasyonu, sallama masasının verimini düşürür.
Sallama masasının işleme kapasitesi genellikle benzer zenginleştirme tesislerinin fiili üretim kotasına göre belirlenir. Normal koşullar altında, besleme hızı çok yüksek olmamalıdır. Besleme hızının artırılması, yatak yüzey tabakasını kalınlaştırır; bu da tabakalaşmaya elverişli değildir ve ağır cevher parçacıkları hafif üründe kolayca kaybolur, bu da metal geri kazanım oranını düşürür.
Çin’de yaygın olarak kullanılan 6-S tipi sallama masası ve Yunnan Tin tipi sallama masasının tasarımında kullanılan üretim kotaları Tablo 2-4’te, kapsamlı çalışma koşulları ise Tablo 2-5’te yer almaktadır.
Tablo 2-4 Üretim Kotaları Titreşimli Masalar Ülkemde “Güncel Tasarımlar”da kullanılmaktadır
| Parçacık boyutu/mm | Üretim kotası/ton · birim-1 · gün-1 | |
| Son konsantreyi seçin. | Kaba malzeme ve konsantre seçimi | |
| 1,4~0,8 | 25 | 30 |
| 0,8~0,5 | 20 | 25 |
| 0,5~0,2 | 15 | 18 |
| 0.2~0.074 | 10 | 15 |
| 0,074~0,04 | 7 | 12 |
| 0,04~0,02 | 4 | 8 |
| 0,02~0,013 | 3 | 5 |
Tablo 2-5: Sarsma Masasının Kapsamlı Çalışma Koşulları
| Parçacık boyutu/mm | yem konsantrasyonu /% | İtme sayısı/süre · dakika – 1 | Strok/mm | Yanal eğim / () |
| 1,4~0,8 | 30 | 260 | 20 | 3.5 |
| 0,8~0,5 | 25 | 280 | 18 | 3.0 |
| 0,5~0,2 | 20 | 300 | 16 | 2.5 |
| 0.2~0.074 | 18 | 320 | 14 | 2.0 |
| 0.074~0.04 | 15 | 340 | 12 | 1.5 |
| 0.04~0.02 | 12 | 360 | 10 | 1.5 |





 English English
 Spanish
 Russian
 Arabic
 Swahili
 French
 Turkish
 Portuguese
 Korean
 Japanese
 German
 Italian