
Broyeur à boulets à débordement
Construction d'un broyeur à boulets à débordement La figure 9-5 représente un broyeur à débordement de φ2700 mm × 3600 mm…

Le traitement des minéraux par table vibrante est une méthode de séparation par gravité qui utilise une surface de lit inclinée soumise à un mouvement alternatif asymétrique pour permettre une séparation par écoulement incliné. La figure 2-15 présente un schéma de la structure d’une table vibrante, qui se compose principalement d’un mécanisme de transmission, d’une surface de lit et d’un châssis. La surface de lit est recouverte d’une couche résistante à l’usure (laque brute, caoutchouc, etc.) et présente une pente descendante dans le sens transversal, du côté de l’alimentation vers le côté des résidus, avec un angle d’inclinaison ne dépassant pas 10°. La surface du lit est inclinée vers le haut de l’extrémité d’alimentation vers l’extrémité des concentrés dans le sens longitudinal, avec un angle d’inclinaison compris entre 1° et 2°. Des bandes (ou rainures) sont disposées longitudinalement sur la surface du lit. La hauteur des bandes de lit (ou la profondeur des rainures) diminue progressivement (ou s’aplatit) de l’extrémité d’alimentation vers l’extrémité de concentré, et s’effile le long d’une ou deux lignes inclinées. La surface de lit est soutenue ou suspendue par le châssis et entraînée par le mécanisme de transmission afin d’effectuer un mouvement de va-et-vient asymétrique. Le matériau à trier est mélangé à de l’eau jusqu’à une concentration de 25%–30%, puis introduit dans la goulotte d’alimentation, dont la longueur représente 1/3–1/4 de la longueur de la surface du lit. L’eau de lavage est introduite dans la surface du lit par une goulotte de lavage située le long du bord supérieur, dont la longueur est d’environ 2/3–3/4 de la longueur totale de la surface du lit. Les dispositifs de transmission courants (communément appelés « poupée ») comprennent les mécanismes de basculement à plaque à genouillère excentrique, les mécanismes de basculement à came et levier, et les mécanismes de basculement à ressort excentrique.
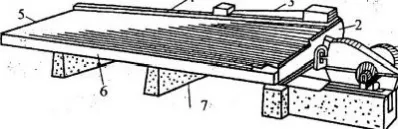
Figure 2-15 Disposition type d'une table vibrante
1 — Dispositif de transmission ; 2 — Extrémité d'alimentation ; 3 — Auges d'alimentation ; 4 — Auges de rinçage à l'eau ; 5 — Extrémité des concentrés ; 6 — Surface de la litière ; 7 — Châssis
La séparation du minerai à la surface du lit comprend deux processus : le décompactage et la stratification du matériau, ainsi que la séparation des particules minérales en fonction de leur densité et de leur granulométrie. Une fois que le minerai pénètre dans la goulotte d’alimentation, il s’écoule par gravité vers la surface du lit. Le décompactage et la stratification des particules minérales à la surface du lit sont principalement assurés par la force de vibration résultant du mouvement alternatif asymétrique de la surface du lit et par la force de lavage exercée par le flux d’eau. La hauteur et la position des particules minérales dans les rainures du lit varient ; les forces de vibration et de lavage auxquelles elles sont soumises diffèrent donc également. La couche supérieure de particules minérales est soumise à une force de rinçage plus importante due au flux d’eau, tandis que la couche inférieure de particules minérales est soumise à une force de frottement plus importante exercée par la surface du lit. À mesure que l’eau s’écoule latéralement le long de la surface du lit, elle traverse en continu les bandes ou rainures du lit, créant un petit saut hydraulique à chaque fois qu’elle traverse une bande ou une rainure (comme le montre la figure 2-16). Les tourbillons générés par les sauts hydrauliques forment un écoulement ascendant au bord des bandes inférieures du lit le long du trajet de l’écoulement et un écoulement descendant à l’intérieur des rainures. Ces courants ascendants et descendants désagrègent, compactent et remettent en suspension en continu le groupe de particules supérieur, ce qui fait que les particules les plus denses se déplacent vers la couche inférieure et les particules les moins denses vers la couche supérieure. En dessous de la zone de tourbillons, le décompactage de l’ensemble des particules est principalement assuré par le mouvement de va-et-vient asymétrique de la surface du lit, créant une différence de vitesse entre les couches de particules situées à différentes hauteurs. Cela provoque le culbutage et la compression des particules les unes contre les autres, poussant la couche du lit à s’étendre et à se décompacter. Le mouvement de va-et-vient asymétrique de la surface du lit entraîne également une ségrégation et une stratification, permettant aux particules plus fines et plus denses de se déposer dans la couche inférieure à travers les interstices entre les particules. Le résultat final de cette stratification meuble est que les particules minérales grossières et légères se trouvent dans la couche supérieure, suivies des particules minérales fines et légères, puis des particules minérales grossières et lourdes ; la couche inférieure est constituée de particules minérales fines et lourdes.
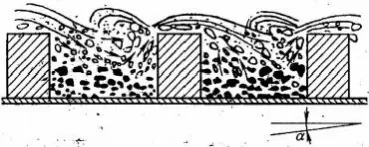
Figure 2-16 Schéma de la stratification des particules au sein des rainures du lit. La répartition en zones et le transport des particules dépendent principalement des forces mécaniques générées par l’écoulement transversal de la boue et par le mouvement alternatif asymétrique de la surface du lit. La force résultante de ces deux forces détermine la direction du mouvement des particules. L'écoulement transversal de la boue recouvre toute la surface du lit, exerçant une pression dynamique sur les particules à mesure qu'il s'écoule le long de celle-ci. Cette pression dynamique augmente avec la vitesse d'écoulement de l'eau. La vitesse d'écoulement de l'eau varie en fonction de la hauteur du lit, étant plus élevée dans la couche supérieure et plus faible dans la couche inférieure. Plus la pression dynamique exercée sur les particules est élevée, plus leur vitesse est grande. Par conséquent, la vitesse transversale des particules de la couche supérieure est plus élevée ; à une même hauteur, les particules plus grosses ont une vitesse supérieure à celle des particules plus petites, et les particules de faible densité ont une vitesse transversale supérieure à celle des particules de forte densité. Cette différence de vitesse transversale s’accentue après la stratification, car les particules de densités et de tailles différentes se trouvent à des hauteurs différentes du lit. Le mouvement de va-et-vient asymétrique de la surface du lit provoque un transport longitudinal des particules. Lorsque les particules minérales s’accélèrent en même temps que la surface du lit, elles génèrent des forces d’inertie. Lorsque l’accélération de la surface du lit est suffisamment importante pour que la force d’inertie des particules minérales dépasse le frottement entre les particules et la surface du lit, les particules commencent à se déplacer vers l’avant par rapport à la surface du lit. L’accélération d’inertie à laquelle les particules minérales commencent à se déplacer par rapport à la surface du lit est appelée « accélération critique ». Sur une même surface de lit, la force d’inertie des particules minérales plus denses est supérieure à celle des particules moins denses, et la force d’inertie des particules de la couche inférieure est supérieure à celle des particules de la couche supérieure. Par conséquent, les particules minérales plus lourdes, en particulier celles situées au fond, seront propulsées vers l’avant par la surface du lit plus rapidement, tandis que les particules plus légères situées en haut présenteront un mouvement de balancement plus prononcé, ce qui confère finalement aux particules minérales plus denses et plus fines situées au fond une vitesse longitudinale plus élevée. Les particules minérales se déplacent à la fois latéralement et longitudinalement à la surface du lit, et la direction finale de leur mouvement est déterminée par la somme vectorielle de ces deux mouvements (comme le montre la figure 2-17).
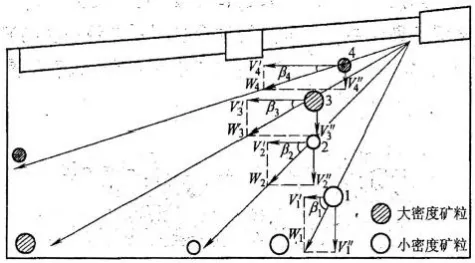
Figure 2-17 Schéma de principe illustrant la séparation de particules minérales présentant des propriétés différentes à la surface du lit
L'angle formé avec l'axe longitudinal de la surface du lit est appelé angle de déviation (β), et sa tangente est :
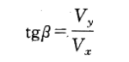
Dans cette formule, Vy et Vx représentent respectivement les vitesses latérales et longitudinales moyennes des particules minérales. Plus la valeur de β est élevée, plus les particules minérales se déplacent vers le côté des résidus ; plus la valeur de β est faible, plus les particules minérales se déplacent vers le côté du concentré. Les particules grossières de minéraux légers présentent l’angle de déviation le plus grand, les particules fines de minéraux lourds présentent l’angle de déviation le plus petit, tandis que les angles de déviation des particules fines de minéraux légers et des particules grossières de minéraux lourds se situent entre les deux. Par conséquent, une répartition des groupes de particules en fonction de la densité minérale et de la taille des particules se forme à la surface du lit. Une interception appropriée permet d’obtenir des produits de différentes densités ainsi que certains produits intermédiaires.
La traitement par table vibrante présente un taux d'enrichissement élevé ; une seule opération de séparation permet d'obtenir le concentré final et les résidus finaux, et un ou plusieurs intermédiaires peuvent être récupérés selon les besoins. Les différentes granulométries du minerai imposent des exigences différentes quant aux paramètres de fonctionnement de la table vibrante. Pour obtenir de meilleurs indicateurs de séparation, on utilise souvent un classificateur (boîte) avant que le minerai n’entre dans le processus d’enrichissement afin de le séparer en plusieurs fractions granulométriques, qui sont ensuite acheminées vers les tables vibrantes correspondantes pour la séparation. Ses principaux inconvénients sont une faible capacité de traitement, un nombre élevé d’unités nécessaires et un encombrement important. Les tables vibrantes sont largement utilisées dans l’enrichissement des minerais aurifères.
2.4.2 Tables vibrantes Les tables vibrantes sont classées en trois catégories en fonction de leur application : les tables vibrantes pour sable grossier (particules minérales supérieures à 0,5 mm), les tables vibrantes pour sable fin (particules minérales comprises entre 0,5 et 0,074 mm) et les tables vibrantes pour limon (particules minérales comprises entre 0,074 et 0,037 mm). La classification peut également reposer sur des facteurs structurels tels que le mécanisme de la tête motrice, la forme de la table, le mode de support et le nombre de couches de la table ; toutefois, aucune norme de classification unifiée n’a encore été établie. Les types de structure des différentes tables vibrantes sont répertoriés dans le tableau 2-2.
Tableau 2-2 : Types de structure de différentes tables vibrantes
| Tête de lit à table vibrante | surface du lit | |||
| Type d'installation | Mécanisme de tête de lit | Méthode d'assistance | Forme | Nombre d'étages |
| Atterrissage | Bielle excentrique (Wilfley) | Principalement pour une utilisation au sol, quelques-uns pour une suspension | rectangle ou losange | Il s'agit principalement de bâtiments d'un étage, avec quelques bâtiments de deux ou trois étages. |
| Type à levier à came (Plat-O) | Principalement pour une utilisation au sol, quelques-uns pour une suspension | rectangle ou losange | Bâtiment de plain-pied, bâtiment suspendu de 6 étages | |
| Type de culbuteur à came (Deister) | Atterrissage | rectangle | de plain-pied | |
| Ressorts souples et rigides | Atterrissage | rectangle | de plain-pied | |
| Levier à bras à double courbure de type à came (Holman) | Atterrissage | losange | à un étage ou à deux étages | |
| Suspension | Engrenage inertiel à excentriques multiples (Ambrose) | suspension | rectangle ou losange | La plupart comptent 3 ou 4 étages, et quelques-unes sont à deux étages. |
En général, elles portent le nom des caractéristiques de l'équipement, de leur modèle ou du nom de famille de leur concepteur. Dans mon pays, les plus couramment utilisées sont les tables vibrantes « Yunnan Tin », les tables vibrantes « 6-S », les tables vibrantes à ressorts et les tables vibrantes suspendues multicouches ; quelques-unes utilisent des tables vibrantes à surface suspendue. À l'étranger, les plus couramment utilisées sont les tables vibrantes de type Wilfley, de type Holman, de type Plat-O et de type Deister. Elles ont été largement adoptées dans le traitement préliminaire des minerais et la préparation du charbon après les années 1970.
Les tables vibrantes suspendues à plusieurs niveaux, dotées d'une transmission par engrenages inertiels à excentriques multiples, sont également très répandues. Certains pays ont par ailleurs mis au point de nouveaux types de têtes de table vibrante et les ont configurés sous forme d'unités à plusieurs niveaux.
2.4.2.1 Table vibrante « Yunnan Tin »
Sa particularité réside dans le fait que la tête de la table est entraînée par un mécanisme à came. Elle a été fabriquée par la Yunnan Tin Company dans mon pays, sur la base de la table vibrante CC-2 de l'Union soviétique, et sa structure est similaire à celle de la table vibrante américaine de type Plat-O. Il existe trois types de tables vibrantes : pour le sable grossier, pour le sable fin et pour les boues. Elles sont utilisées pour la séparation des minerais métalliques. Les tables vibrantes pour sable grossier et sable fin traitent des minerais d’un diamètre compris entre 3 et 0,074 mm, tandis que les tables vibrantes pour boues traitent des boues d’un diamètre compris entre 0,074 et 0,026 mm.
La structure de la poupée de type « came-levier » est illustrée à la figure 2-18. Son critère d’asymétrie E₁ présente une plage de réglage relativement réduite, tandis que sa valeur E₂ dispose d’une plage de réglage plus large. La surface du lit est en gradins dans le sens longitudinal (reliée par une pente longitudinale et un plan en gradins), ce qui permet aux minéraux légers situés en haut d’être emportés par le flux d’eau pendant le processus de remontée, améliorant ainsi la qualité du concentré. Les premières surfaces de lit étaient en bois, recouvertes d’une couche de laque composée de laque brute et de gypse calciné ; aujourd’hui, certaines surfaces de lit sont en fibre de verre. La surface de lit utilise un support coulissant (comme illustré à la figure 2-19).
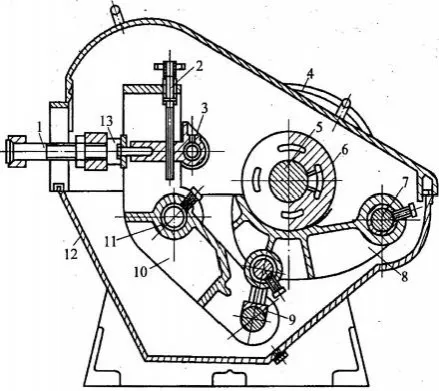
Figure 2-18 Mécanisme à levier à came de la poupée fixe
1 — Tige de traction ; 2 — Vis de réglage ; 3 — Tête coulissante ; 4 — Grande poulie ; 5 — Arbre excentrique ;
6 — Rouleau ; 7 — Arbre excentrique d'une plate-forme ; 8 — Bras oscillant (plate-forme) ; 9 — Bielle (pince) ;
10 — Levier de manivelle (culbuteur) ; 11 — Axe du culbuteur ; 12 — Couvercle de la machine ; 13 — Fourche de liaison
La résistance est relativement importante. En tournant le volant, on actionne le bloc à coin pour régler la pente de la surface du banc, ce qui soulève ou abaisse un côté de celle-ci, modifiant ainsi la pente longitudinale. Cependant, cette méthode de réglage de la pente modifie la position de l'axe de la tige de traction de la poupée.
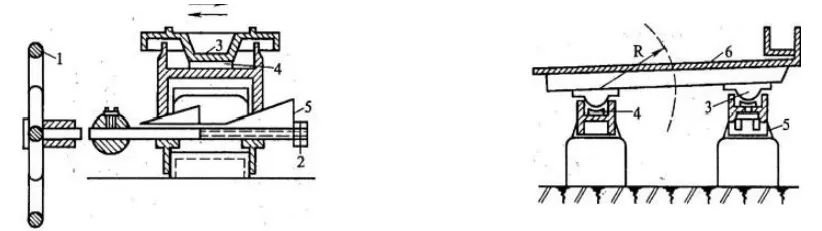
Figure 2-19 Schéma de principe du mécanisme de réglage de la pente à support coulissant et bloc de calage
1 — Volant de réglage de l'inclinaison ; 2 — Tige de réglage de l'inclinaison ; 3 — Coulisseau ; 4 — Siège du coulisseau ; 5 — Bloc de calage pour le réglage de l'inclinaison ; 6 — Surface de la table vibrante
2.4.2.2 Table vibrante 6-S
Elle se caractérise par une poupée à tringlerie excentrique et une surface de table soutenue par des bascules ; on l'appelle également « table vibrante de type Hengyang », initialement fabriquée par l'usine de machines minières de Hengyang. Elle est similaire à la table vibrante A. Wilfley aux États-Unis. Elle est principalement utilisée pour la séparation des minerais de métaux non ferreux tels que le tungstène et l'étain. Elle convient au traitement des sables dont la granulométrie est supérieure à 0,075 mm et peut également traiter les boues.
La structure de la poupée à tringlerie excentrique est illustrée à la figure 2-20. Son critère d'asymétrie E₁ dispose d'une large plage de réglage. Le dispositif de support de la table et le mécanisme de réglage de l'inclinaison sont montés ensemble sur le bâti (comme le montre la figure 2-21).
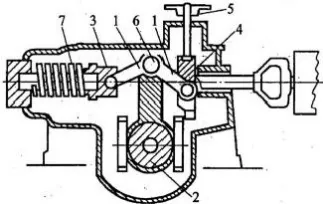
Figure 2-20 Tête de liaison excentrique
1 — Plaque de coude ; 2 — Plaque excentrique ; 3 — Siège de la plaque de coude ; 4 — Curseur de réglage ; 5 — Volant ; 6 — Tige oscillante ; 7 — Ressort
La surface du lit est soutenue par quatre culbuteurs de type plaque, ce qui la fait onduler en formant un arc lors d’un mouvement de va-et-vient asymétrique, générant ainsi de légères vibrations qui contribuent à détacher les particules minérales et à faciliter leur transport longitudinal. L’inclinaison latérale de la surface du lit est réglable de 0° à 10°. La course est réglée à l'aide d'un volant rotatif. Lors du réglage de l'inclinaison latérale et de la course, l'axe de la tige de liaison de la surface du lit reste inchangé, ce qui garantit un fonctionnement en douceur. La surface du lit a approximativement la forme d'un trapèze rectangle, avec une base en bois, une feuille de caoutchouc sur le dessus et des lattes de lit clouées. Des surfaces de lit en fibre de verre sont désormais partiellement utilisées.
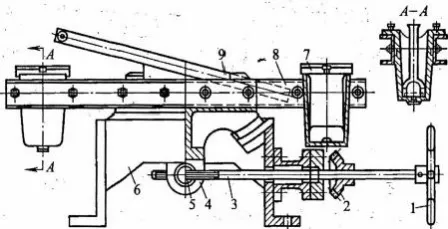
Figure 2-216-S Dispositif de support de la table vibrante et mécanisme de réglage de l'inclinaison
1 — Volant ; 2 — Engrenage conique ; 3 — Vis de réglage ; 4 — Plaque d'appui de réglage ; 5 — Écrou de réglage ;
6 — Siège en forme de selle ; 7 — Mécanisme de support oscillant ; 8 — Profilé en U de serrage ; 9 — Tirant de la surface de la table
2.4.2.3 Table vibrante à ressorts
Sa particularité réside dans l'utilisation d'une paire de ressorts souples et rigides, de rigidités différentes, au niveau de la poupée fixe ; ce modèle a été mis au point avec succès par l'Institut de recherche en exploitation minière et métallurgie de Changsha, dans mon pays. Elle est principalement utilisée pour séparer la boue fine des minerais tels que le tungstène, l'étain et les gisements alluvionnaires de métaux rares. La structure de son châssis est illustrée à la figure 2-22. Elle se compose d'un dispositif de transmission et d'un dispositif différentiel.
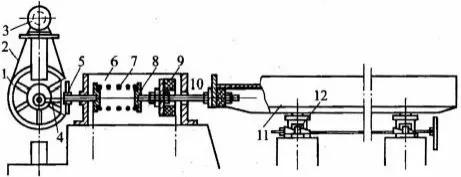
Figure 2-22 Schéma de principe d'un culbuteur à ressort
1 — Roue excentrique ; 2 — Courroie triangulaire ; 3 — Moteur ; 4 — Culbuteur ; 5 — Volant ;
6 — Boîtier de ressort ; 7 — Ressort souple ; 8 — Capuchon de ressort souple ; 9 — Ressort rigide en caoutchouc ;
10 — Tirant ; 11 — Surface d'appui ; 12 — Dispositif de réglage du support et de l'inclinaison
Il se compose de deux parties. Le dispositif de transmission comprend des éléments tels que la roue excentrique et le culbuteur. La force d’inertie générée lors de la rotation de la roue excentrique est transmise au dispositif différentiel par l’intermédiaire du culbuteur, puis à la surface du lit via la biellette. Le dispositif différentiel se compose de ressorts rigides en caoutchouc, de ressorts souples en fil d’acier, d’un boîtier de ressorts et d’un volant de réglage de la course. Les caractéristiques différentielles du mouvement de la surface du banc sont principalement déterminées par la différence de rigidité entre les ressorts souples et rigides, ce qui peut produire une grande différence d’accélération positive et négative. La surface du banc présente des rainures triangulaires dans le sens longitudinal. La surface du banc utilise des supports coulissants, avec quatre coulisseaux aux quatre coins, guidés dans quatre rainures rectangulaires lubrifiées. Ce mode de support permet à la surface du banc d’effectuer des mouvements linéaires stables. L’inclinaison du banc est réglée à l’aide de cales. Lors du réglage de l’inclinaison, l’axe de la tige de liaison change, ce qui en fait un mécanisme de réglage de l’inclinaison à axe variable.
2.4.2.4 Table vibrante multicouche suspendue
Sa particularité réside dans le fait que la poupée et les différentes surfaces de travail sont toutes suspendues, comme le montre la figure 2-23. Elle est utilisée pour la séparation des sables de minerais métalliques et des boues fines, et peut également servir au traitement du charbon. Elle convient aux matériaux dont les propriétés d’alimentation varient relativement peu et aux opérations de dégrossissage. La tête motrice et les différentes surfaces de table sont suspendues par des câbles en acier à des crochets préfabriqués fixés sur des supports métalliques ou des bâtiments, ce qui élimine le besoin d’une fondation lourde et évite les vibrations sur les bâtiments. La force d’inertie de la tête motrice est transmise au châssis de la table vibrante par l’intermédiaire d’un joint à rotule, reliant les surfaces de table à la tête motrice. Un dispositif de réglage de l’inclinaison à vis sans fin autobloquant est installé sur le châssis en acier, permettant de modifier simultanément l’inclinaison des différentes surfaces de lit lors du réglage. Pendant le fonctionnement, la boue et l’eau de rinçage sont acheminées respectivement dans les auges d’alimentation et les auges à eau de chaque surface de lit. Comme la surface de lit comporte plusieurs couches superposées, elle peut traiter un volume important d’aliments et permet de gagner de l’espace au sol, mais sa surveillance et son réglage sont plus complexes que ceux d’une table vibrante à une seule couche.
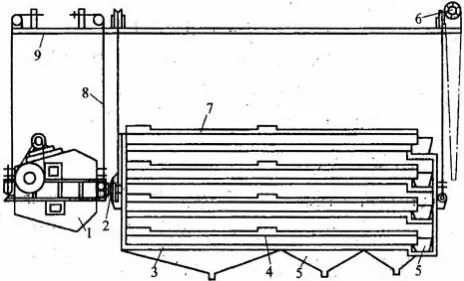
Figure 2-23 Schéma d'une table vibrante suspendue à quatre couches
1 — Poupée à inertie ; 2 — Raccord entre la poupée et le bâti ; 3 — Bâti ; 4 — Surface de la table ; 5 — Goulotte de réception du minerai ;
6 — Dispositif de réglage de l'inclinaison ; 7 — Goulotte d'alimentation en minerai et en eau ; 8 — Câble d'acier de suspension ; 9 — Châssis
Ce type de table vibrante utilise une poupée d'inertie à excentriques multiples, composée de deux paires d'engrenages (comme le montre la figure 2-24). Un poids excentrique est monté sur l’arbre d’engrenage, et le rapport de vitesse entre le grand et le petit engrenage est de 2. Lorsque les engrenages supérieur et inférieur tournent l’un par rapport à l’autre, les composantes verticales des poids excentriques s’annulent toujours mutuellement. Lorsque les masses excentriques situées sur les arbres des grands et petits pignons se trouvent du même côté, la force centrifuge d’inertie dans la direction horizontale atteint sa valeur maximale. À l’inverse, la force centrifuge d’inertie dans la direction horizontale atteint sa valeur minimale. Par conséquent, une action différentielle est générée dans la direction horizontale. Le nombre de tours par minute du grand engrenage correspond à la course de la surface de la table. La course de la surface de la table est réglée en modifiant le poids du contrepoids excentrique. Les valeurs E₁ et E₂ du critère d’asymétrie du mouvement pour la tête du lit sont toutes deux réglables.
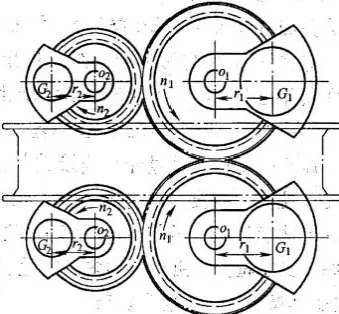
Figure 2-24 · Poupée fixe à inertie multi-excentrique
01, 0₂ — centres de rotation du grand et du petit engrenage ; n₁, n₂ — vitesses de rotation du grand et du petit engrenage ;
r₁, r₂ — distances entre le centre de gravité des grands et petits pignons et le centre de rotation ; G₁, G₂ — masse de l'objet lourd monté de manière excentrée sur les grands et petits pignons
2.4.2.5 Table vibrante à surface suspendue
Sa particularité réside dans le fait que plusieurs couches de plans de travail sont suspendues, tandis que la poupée est installée sur une base fixe au sol, formant ainsi un modèle semi-suspendu. Elle a été mise au point avec succès par la Yunnan Tin Company dans mon pays. Elle est équipée d’une tête de machine à levier à came, avec six plans de tamisage suspendus au châssis par des câbles en acier. Elle utilise un châssis de plans de tamisage suspendus de type tiroir, chaque plan pouvant entrer et sortir comme un tiroir, ce qui rend le montage et le démontage des plans de tamisage pratiques et faciles. L’espacement entre les surfaces de lit est de 170 mm, et la hauteur libre entre celles-ci est de 100 mm. Convient à la séparation de minerais métalliques à grains fins dont la taille des particules est comprise entre 0,074 et 0,019 mm. Il se caractérise par une utilisation optimale de l’espace et une faible consommation d’énergie.
2.4.3 Traitement des minéraux sur table vibrante
L'efficacité de séparation d'une table vibrante dépend non seulement de ses paramètres structurels, mais aussi, dans une large mesure, de ses paramètres de fonctionnement. Il convient de définir et d'ajuster des paramètres de procédé adaptés en fonction des propriétés du matériau d'alimentation (granulométrie, densité), du lieu d'exploitation et des exigences de qualité du produit. Les principaux paramètres de procédé qui influent sur l'efficacité de séparation d'une table vibrante sont la course, la fréquence de course, l'inclinaison du lit, l'apport d'eau, le débit d'alimentation et la concentration de la matière première.
2.4.3.1 Course et fréquence de course
La course et la fréquence de course d'une table vibrante ont une incidence directe sur la vitesse et l'accélération de la surface du lit. Une course et une fréquence de course adaptées doivent permettre de décompacter le lit et de favoriser la ségrégation, garantissant ainsi que les produits lourds soient évacués en continu par l'extrémité des concentrés à une vitesse suffisante.
Le choix de la course et de la fréquence de course dépend principalement de la granulométrie du matériau d'alimentation. Les matériaux à gros grains ont tendance à se stratifier et présentent une vitesse longitudinale élevée. Par conséquent, pour les matériaux à gros grains, les opérations de séparation fine et les charges importantes, il est recommandé d'opter pour une course importante avec un faible nombre de courses. Pour les matériaux à grains fins, les opérations de séparation grossière et les charges plus légères, il est recommandé d'opter pour une course courte avec un nombre élevé de courses.
La capacité de traitement d'une table vibrante est liée à la vitesse de la surface de la table. La vitesse de la surface de la table est inversement proportionnelle au produit de la course et du nombre de courses. Par conséquent, lors du réglage de la course et du nombre de courses, il convient de maintenir une vitesse suffisante pour que la table vibrante puisse atteindre sa capacité de traitement. La course et le nombre de courses d’une table vibrante sont généralement déterminés de manière expérimentale. Les courses et nombres de courses couramment utilisés sont répertoriés dans le tableau 2-3.
Tableau 2-3 : Plage d'amplitudes et de fréquences pour les tables vibrantes
| granulométrie de l'aliment / mm | 6-S | Lit à balancement « Yunnan Tin » | ||
| Course/mm | Infusion/boisson · minutes – 1 | Course/mm | Poussées/fréquence · minutes – 1 | |
| 1,5 à 0,5 | 24 à 29 | 210~220 | 17 à 20 | 260 à 300 |
| 0.5~0.2 | 14 à 18 | 270 à 280 | 13 à 18 | 300 à 320 |
| < 0,2 | 12~16 | 280~300 | 8~11 | 320 à 340 |
2.4.3.2 Eau d'appoint et pente du lit
L'eau d'appoint comprend l'eau d'alimentation et l'eau de rinçage. La quantité d'eau d'appoint doit être suffisante pour que la couche d'eau recouvre entièrement le lit, ce qui rend celui-ci meuble et permet aux particules minérales grossières, les moins denses, situées en surface, d'être emportées par le courant d'eau. Cependant, la vitesse d’écoulement de l’eau doit être faible afin de permettre aux particules minérales fines et lourdes de se déposer à la surface du lit, ce qui se traduit par une répartition en éventail plus large des matériaux à la surface du lit et une séparation plus précise.
La pente transversale de la table vibrante influe directement sur le volume d'eau d'appoint et sur la vitesse d'écoulement de l'eau. La pente transversale de la surface du lit ne doit pas être trop importante ; elle dépend principalement de la granulométrie du matériau d'alimentation. En général, on utilise une pente de 3° à 4° pour les matériaux grossiers de moins de 2 mm, de 2,5° à 3,5° pour les matériaux de taille moyenne inférieurs à 0,5 mm, de 2° à 2,5° pour les matériaux fins inférieurs à 0,1 mm, et de 1,5° à 2° pour les boues fines inférieures à 0,074 mm.
La pente longitudinale ascendante entre l'extrémité d'alimentation et l'extrémité de sortie du concentré influe directement sur la qualité du concentré. En règle générale, les matériaux à grains grossiers nécessitent une pente de 1° à 2°, ceux à grains fins d'environ 1°, et les boues de 0,5° à 1°.
Le débit de réapprovisionnement en eau de la table vibrante dépend de la granulométrie du matériau d'alimentation et du lieu d'exploitation. La consommation d'eau est relativement faible lors du dégrossissage des sables, généralement de 1 à 3 m³/tonne ; elle est plus élevée lors du nettoyage, généralement de 3 à 5 m³/tonne ; et elle est encore plus importante lors de l'enrichissement des boues, pouvant parfois atteindre 10 à 15 m³/tonne.
2.4.3.3 Débit d'alimentation et concentration
Le débit et la concentration de la matière alimentée pendant le fonctionnement de la table vibrante doivent rester stables ; dans le cas contraire, cela affectera la répartition en zones de la surface du lit et réduira l'efficacité de la séparation. La concentration du matériau d'alimentation est généralement comprise entre 20% et 30%. Plus la granulométrie du matériau d'alimentation est fine, plus la concentration doit être faible. Cependant, une concentration trop faible réduira le débit de la table vibrante.
Le débit de la table vibrante est généralement déterminé en fonction du quota de production réel d'installations de traitement similaires. Dans des conditions normales, le débit d'alimentation ne doit pas être trop élevé. Une augmentation du débit d'alimentation entraîne un épaississement de la couche superficielle du lit, ce qui n'est pas propice à la stratification ; les particules de minerai lourdes se perdent alors facilement dans le produit léger, ce qui réduit le taux de récupération du métal.
Les quotas de production utilisés pour la conception des tables vibrantes de type « 6-S » et de type « Yunnan Tin », largement utilisées en Chine, sont présentés dans le tableau 2-4, tandis que les conditions d'exploitation globales sont répertoriées dans le tableau 2-5.
Tableau 2-4 : Quotas de production pour Tables vibrantes Utilisé dans les conceptions actuelles dans mon pays
| Granulométrie / mm | Quota de production/tonne · unité 1 · jour 1 | |
| Sélectionnez le concentré final. | Sélection du minerai brut et du concentré | |
| 1,4 à 0,8 | 25 | 30 |
| 0,8 à 0,5 | 20 | 25 |
| 0,5 à 0,2 | 15 | 18 |
| 0.2~0.074 | 10 | 15 |
| 0,074 à 0,04 | 7 | 12 |
| 0,04 à 0,02 | 4 | 8 |
| 0,02 à 0,013 | 3 | 5 |
Tableau 2-5 : Conditions de fonctionnement complètes de la table vibrante
| Granulométrie / mm | concentration de la charge /% | Poussées/fréquence · minutes – 1 | Course/mm | Pente latérale / () |
| 1,4 à 0,8 | 30 | 260 | 20 | 3.5 |
| 0,8 à 0,5 | 25 | 280 | 18 | 3.0 |
| 0,5 à 0,2 | 20 | 300 | 16 | 2.5 |
| 0.2~0.074 | 18 | 320 | 14 | 2.0 |
| 0.074~0.04 | 15 | 340 | 12 | 1.5 |
| 0.04~0.02 | 12 | 360 | 10 | 1.5 |





 English English
 Spanish
 Russian
 Arabic
 Swahili
 French
 Turkish
 Portuguese
 Korean
 Japanese
 German
 Italian