
مطحنة الأسطوانات العمودية KXLM
مقدمة عن المطحنة الأسطوانية العمودية: المطحنة الأسطوانية العمودية KXLM هي…

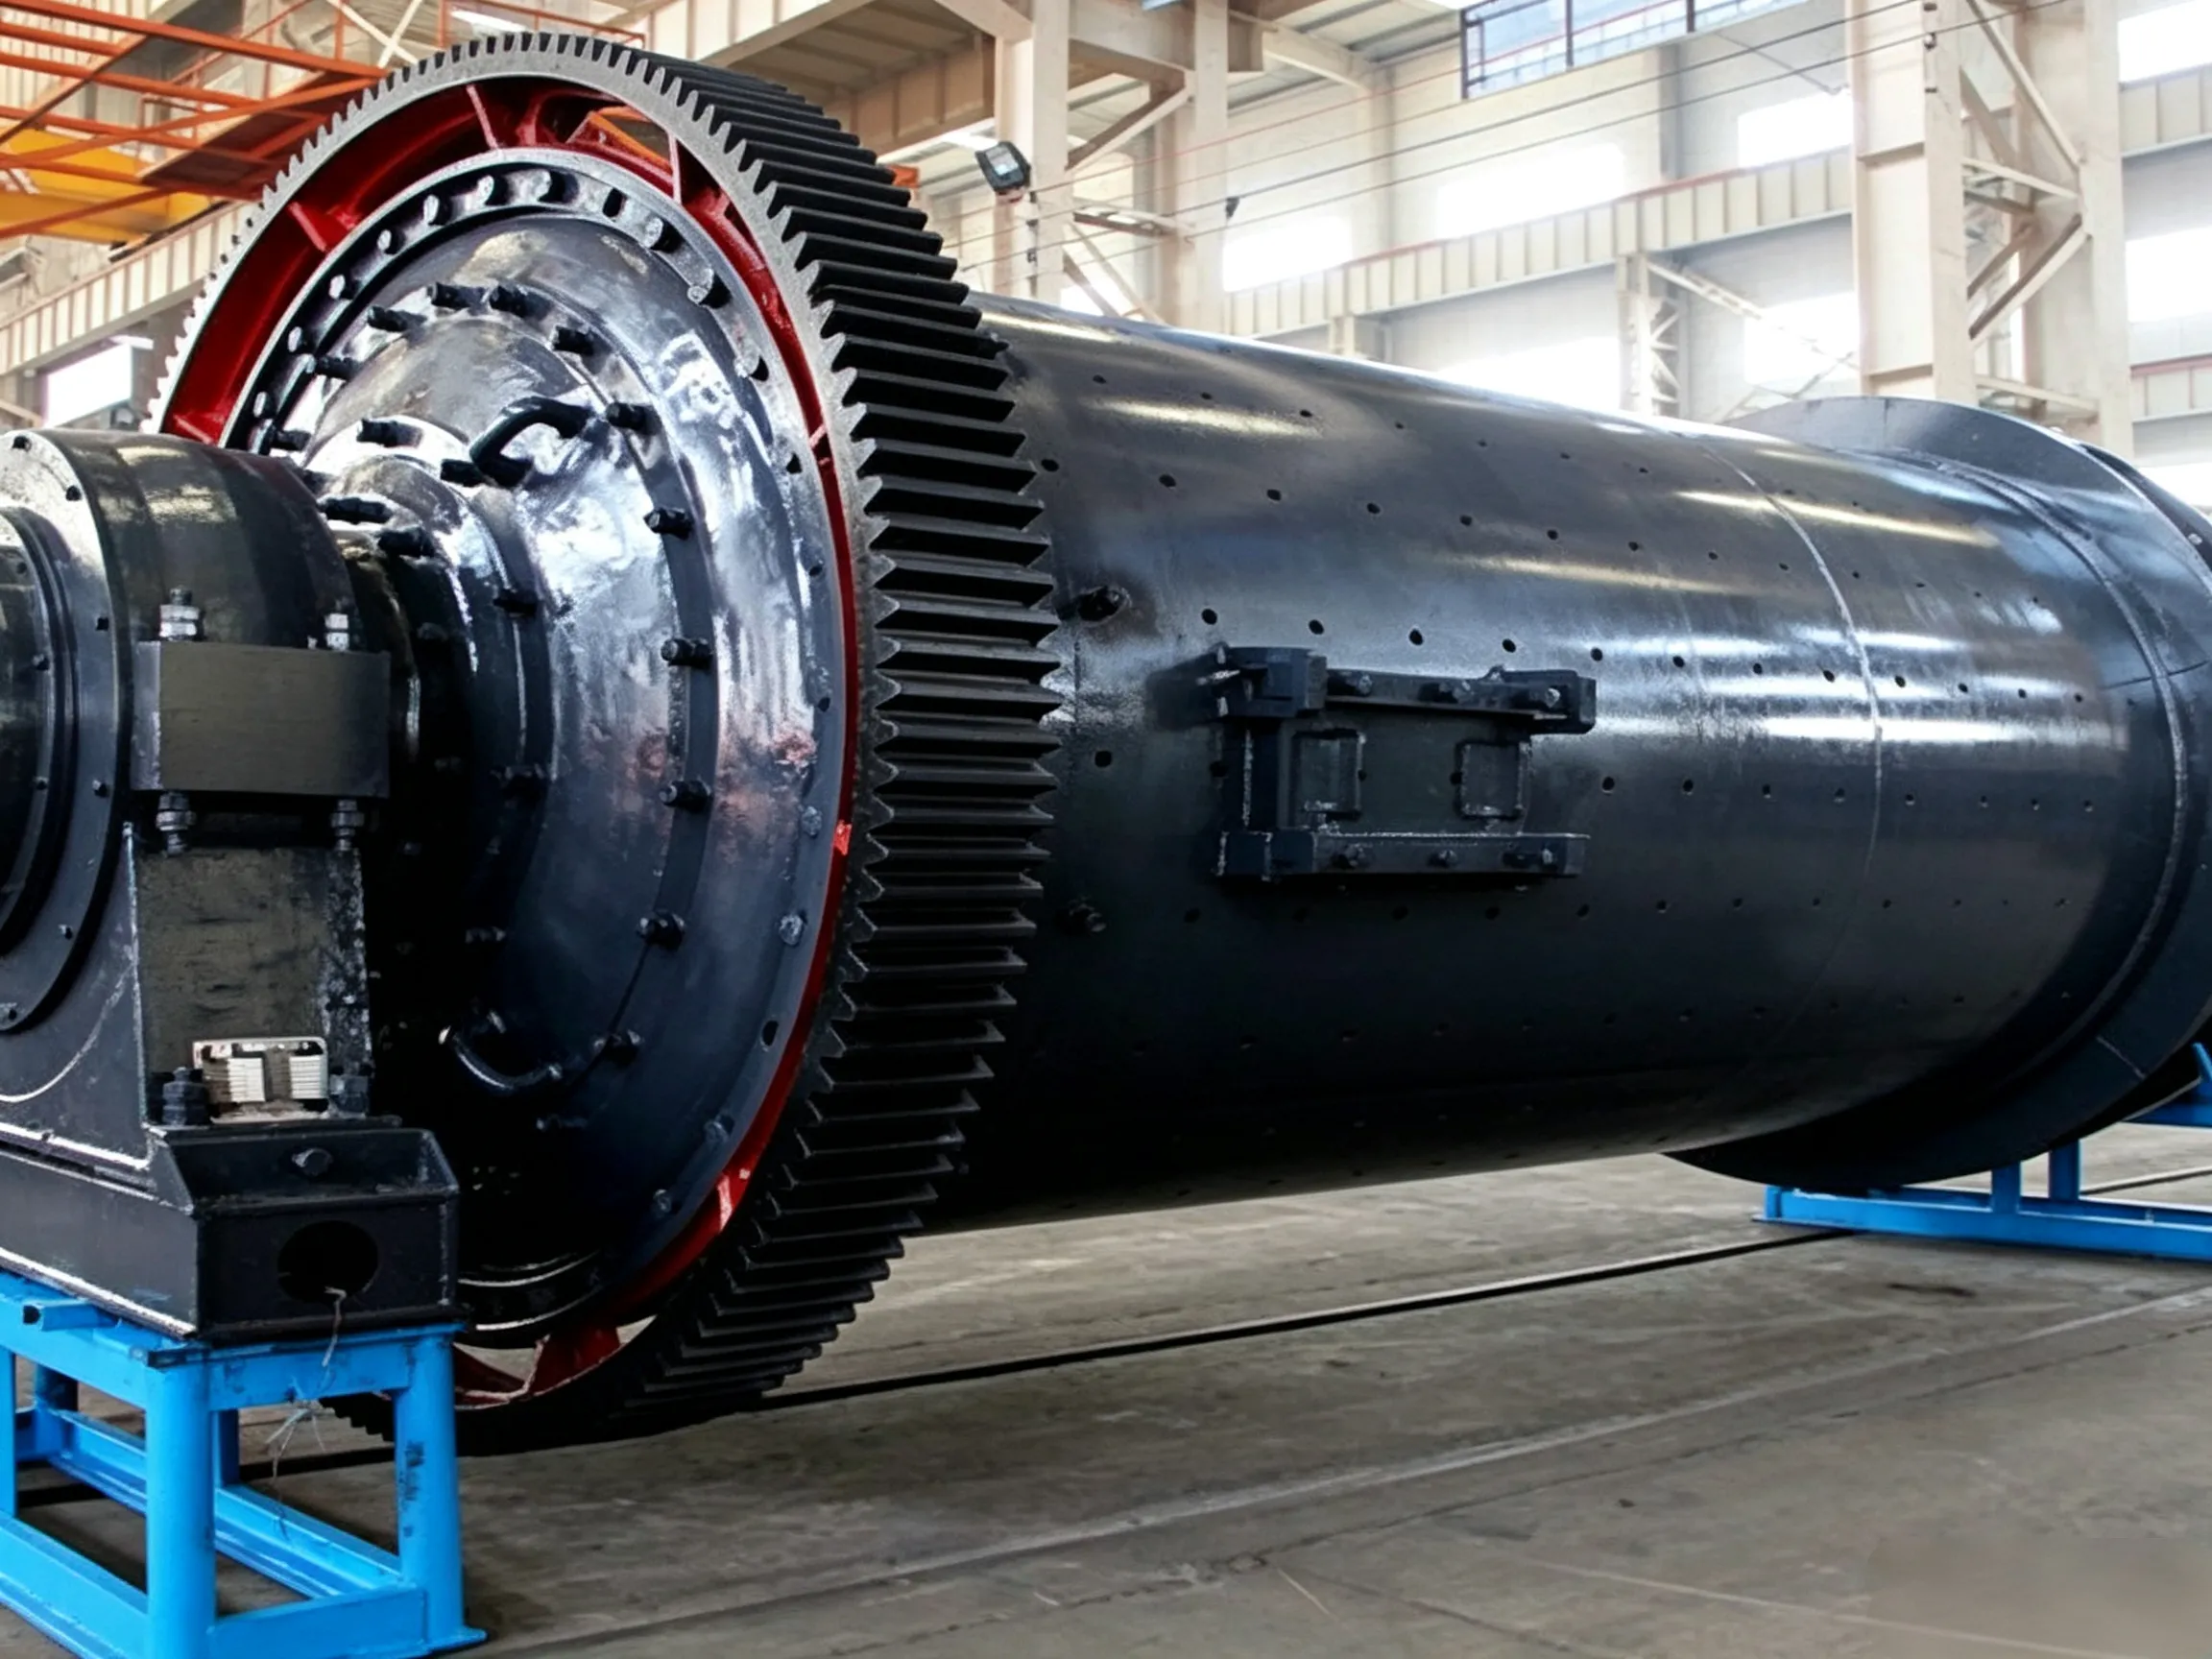
للتهوية الداخلية تأثير كبير على كل من الإنتاجية والجودة. فالتهوية الجيدة لا تقتصر على تفريغ المسحوق الناعم من المطحنة في الوقت المناسب لتجنب الإفراط في الطحن فحسب، بل تعمل أيضًا على إزالة الحرارة الناتجة عن الطحن، وخفض درجة الحرارة الداخلية، والحد من تجفيف الجبس، ومنع تراكم الكرات وانسداد الشبكة في الحجرة الأخيرة. بشكل عام، تتراوح سرعة الهواء في المطاحن ذات الدائرة المغلقة بين 0.8 و1.0 م/ث، بينما في المطاحن ذات الدائرة المفتوحة، وبسبب ارتفاع درجات الحرارة الداخلية، يجب أن تكون سرعة الهواء أعلى قليلاً من تلك الموجودة في المطاحن ذات الدائرة المغلقة. تستخدم بعض المصانع مطاحن كروية صُممت قبل التسعينيات، والتي غالبًا ما تكون مسارات تدفق الهواء فيها سيئة من الناحية الهيكلية. يمكن إجراء تحسينات عن طريق فتح فتحات تهوية عند مدخل التغذية، وتعديل لولب التغذية، وجعل مزلق التغذية متدرجًا، وتوسيع الثقوب المركزية للغشاء الوسيط وشبكة التفريغ، وتعزيز قفل الهواء في طرف التفريغ. لا تعمل هذه الإجراءات على حل مشكلة انسداد المواد فحسب، بل تزيد أيضًا من مساحة التهوية.
كانت التصاميم السابقة للأغشية الوسيطة وشبكات التفريغ تقتصر على تقسيم الحجرات حسب الوظيفة، وفصل وسائط الطحن الكبيرة عن الصغيرة، ومنع تسرب الوسائط. ولكن اليوم، يُتوقع منها التحكم في معدل تدفق المواد، وتحقيق التوازن في سعة الطحن بين الحجرات الأمامية والخلفية، وزيادة نسبة المواد إلى الكرات، ومنع التصنيف العكسي – مما يعزز الاستفادة الفعالة من الطاقة الحركية لوسائط الطحن ويزيد من الإنتاج. بالنسبة لمطاحن الكرات القديمة، يمكن اختيار ألواح الحاجز المزودة بوظيفة الغربلة وشبكات التفريغ وفقًا لخصائص المواد. أ غشاء الفرز وهو نوع جديد يقوم بتصنيف المواد التي تمر عبره إلى أجزاء خشنة ودقيقة. وتتمثل وظيفته الرئيسية في غربلة المواد التي تدخل حجرة الطحن الدقيق ومنع دخول الجسيمات الخشنة، مما يهيئ الظروف الملائمة لاستخدام وسائط طحن ذات أحجام دقيقة تتميز بمساحة سطح نوعية عالية وكفاءة طحن عالية في حجرة الطحن الدقيق. بعبارة أخرى، لا يقتصر دور الحاجز الجديد على التحكم في تدفق المواد وتحقيق التوازن في سعة الطحن عبر الحجرات فحسب، بل إنه يحقق أيضًا تصنيف الجسيمات الخشنة والناعمة ورفع المواد قسريًّا، مما يسمح للمواد الأكثر نعومة بالدخول إلى حجرة الطحن الدقيق في وقت أبكر لمزيد من الطحن.
للاستفادة الكاملة من إمكانات الطحن التي يوفرها المطحنة، يمكن تركيب أجهزة تنشيط داخلها. تعمل هذه الأجهزة على تهيئة ظروف حركة ثلاثية الأبعاد للوسائط الدقيقة، وتعزز قدرة الطحن، وتستفيد بشكل أفضل من الطاقة الحركية لوسائط الطحن، مما يؤدي إلى تحسين كفاءة الطحن بشكل كبير. يتكون الهيكل الرئيسي لجهاز التنشيط من عناصر شبه منحرفة مركبة على بطانات المطحنة بزاوية معينة بالنسبة لمحور المطحنة. يبلغ ارتفاعها ما بين 20% و30% من قطر الغلاف، وسماكتها حوالي 40 مم، وعرضها يساوي عرض البطانة. اعتمادًا على متطلبات المنتج، يتم تركيب 2–5 مجموعات على طول محور المطحنة، مع تركيب مجموعة واحدة طوليًا لكل بطانة ثانية. وبفضل جهاز التنشيط، لا تتحرك وسائط الطحن في مسار دائري على طول البطانات فحسب، بل تتحرك أيضًا محوريًّا. وفي الوقت نفسه، يتم القضاء على المنطقة الراكدة — حيث تقل حركة وسائط الطحن البعيدة عن البطانات بسبب عدم قدرة البطانات على دفعها بفعالية — بفضل عمل جهاز التنشيط.
بالإضافة إلى وظيفتها الوقائية، تُستخدم البطانات بشكل أساسي لتعديل التوزيع الديناميكي ومسار حركة وسائط الطحن. ويجب أن يتناسب شكلها مع سرعة المطحنة وخصائص المادة. وقد أدى استخدام أنواع جديدة ومتنوعة من البطانات إلى تحسين كبير في تعديل حركة وسائط الطحن وقدرتها على التكيف مع المواد. اختيار بطانات زائدية الشكل في الحجرة الأخيرة – التي تتميز بأسطح منحنية مائلة في كل من الاتجاهين المحوري والمحيطي – لا يقتصر الأمر على تعزيز الفرز العرضي للكرات الفولاذية فحسب، بل يؤدي أيضًا إلى تحسين كفاءة طحن الأسطوانات والكرات الفولاذية.
تتيح البطانات المصنفة تصنيف وسائط الطحن داخل المطحنة، مما يحقق الحالة المثالية التي تقوم فيها الكرات الكبيرة بسحق الجسيمات الكبيرة، بينما تقوم الكرات الصغيرة بسحق الجسيمات الصغيرة.
إن تحسين ظروف تشغيل مطحنة الكرات يعني تحقيق التوازن بين قدرة التكسير وقدرة الطحن للمواد الموجودة داخل المطحنة. ويكمن السر في معدل التعبئة وتدرج حبيبات وسائط الطحن. وقد تم تحديد معلمات عملية مطحنة الكرات التقليدية استنادًا إلى الظروف الميكانيكية والكهربائية ونظريات الطحن السائدة في ذلك الوقت. وفي الوقت الحاضر، وبفضل استخدام مُعدِّلات الطور ومحركات التردد المتغير والمحامل الدوارة الكبيرة التي حلت محل المحامل المسطحة، تجاوزت ممارسات الإنتاج منذ فترة طويلة المعايير التقليدية: فقد ارتفع معدل التعبئة من 29%–31% إلى 36%–40%، وزادت سرعة المطحنة بمقدار 5%–10% (بل إن بعضها يقترب من السرعة الحرجة)، وزاد حمل وسائط الطحن تبعًا لذلك – مما أدى إلى جودة عالية، وتوفير في الطاقة، وإنتاجية عالية.
يُعد زيادة السرعة بشكل معتدل فعالاً بشكل خاص بالنسبة للمطاحن ذات القطر الأصغر، لأن قوة التصادم الناتجة عن الكرات الفولاذية في هذه المطاحن تكون أضعف بسبب صغر قطرها؛ وتؤدي زيادة السرعة إلى تعزيز قدرة التكسير.
① زيادة السرعة تعني زيادة عدد الصدمات التي يتعرض لها كل وسيط طحن داخل المطحنة.
② كما أنه يزيد من الاحتكاك والتآكل بين وسائط الطحن، وبين الوسائط والبطانات.
في مصانع الأسمنت، تؤدي الكمية الكبيرة من الصدمات والاحتكاك بين وسائط الطحن، وبين الوسائط والبطانات، إلى توليد حرارة كبيرة، مما يرفع درجة حرارة الأسمنت. ويمكن أن يتسبب ذلك بسهولة في تجفيف الجبس، مما يؤدي إلى التصلب الزائف للأسمنت، ويؤثر على التخزين والتعبئة، ويجعل الأكياس الورقية هشة، ويزيد من معدلات التلف، ويؤدي إلى تدهور بيئة العمل. كما أن ارتفاع درجة حرارة الأسمنت يؤدي عادةً إلى تكتل الأسمنت بسبب الجذب الكهروستاتيكي، مما ينتج عنه تراكم الكرات وتراكم الأسطوانات، مما يقلل من كفاءة الطحن وإنتاجية المصنع.
يمكن أن يؤدي رش الماء المُذرَّب داخل مطحنة الأسمنت إلى خفض درجة الحرارة الداخلية بشكل كبير، وهو وسيلة فعالة للتبريد. يتبخر الماء المُذرَّب بسرعة فور حقنه، دون التسبب في ترطيب الأسمنت أو تقليل متانته. وبعد امتصاص الحرارة داخل المطحنة، يتم إخراج بخار الماء عن طريق نظام التهوية. ولا سيما عندما تكون درجة حرارة المطحنة مرتفعة، فإن رش الماء المتناثر في المنطقة ذات درجة الحرارة المرتفعة بالحجرة الأخيرة يُحدث تأثيرًا فوريًّا، مما يضمن الحفاظ على درجة حرارة الأسمنت عند التفريغ أقل من 95 درجة مئوية ويزيد إنتاج المطحنة بشكل كبير.
أثناء عملية الطحن، وبسبب دوران المطحنة وحركة وسائط الطحن، يبقى جزء كبير من المادة في حالة تعليق — لا سيما في مطاحن مسحوق الخبث. يصعب على وسائط الطحن الوصول إلى هذه الجسيمات العالقة، وتحت تأثير التهوية الداخلية، يتم نقلها بسهولة خارج المطحنة، مما يتسبب في تدفق مفرط للمواد وطحن غير كافٍ، بحيث لا يصل المنتج إلى المساحة السطحية النوعية المطلوبة. في هذه المرحلة، يمكن أن يؤدي رش الماء المتناثر في المطحنة إلى ترسيب بعض المواد العالقة، مما يحسن كفاءة الطحن بشكل فعال، ويمنع التدفق المفرط للمواد، ويسمح بالطحن الكافي، ويزيد بشكل كبير من المساحة السطحية النوعية وإنتاج المطحنة. بالنسبة لمطاحن مسحوق الخبث، يؤدي اعتماد نظام رش مائي داخلي عادةً إلى زيادة الإنتاج بنسبة تتراوح بين 10% و50%. ومن خلال ضبط حجم الرش وتهوية المطحنة، يمكن التحكم بسهولة في المساحة السطحية النوعية لمسحوق الخبث المُفرغ، لتصل إلى 650 م²/كجم أو أكثر.





 English English
 Spanish
 Russian
 Arabic
 Swahili
 French
 Turkish
 Portuguese
 Korean
 Japanese
 German
 Italian