مطحنة رايموند صغيرة
مقدمة عن مطحنة ريموند الصغيرة: تُعد مطحنة ريموند الصغيرة من طراز KX...

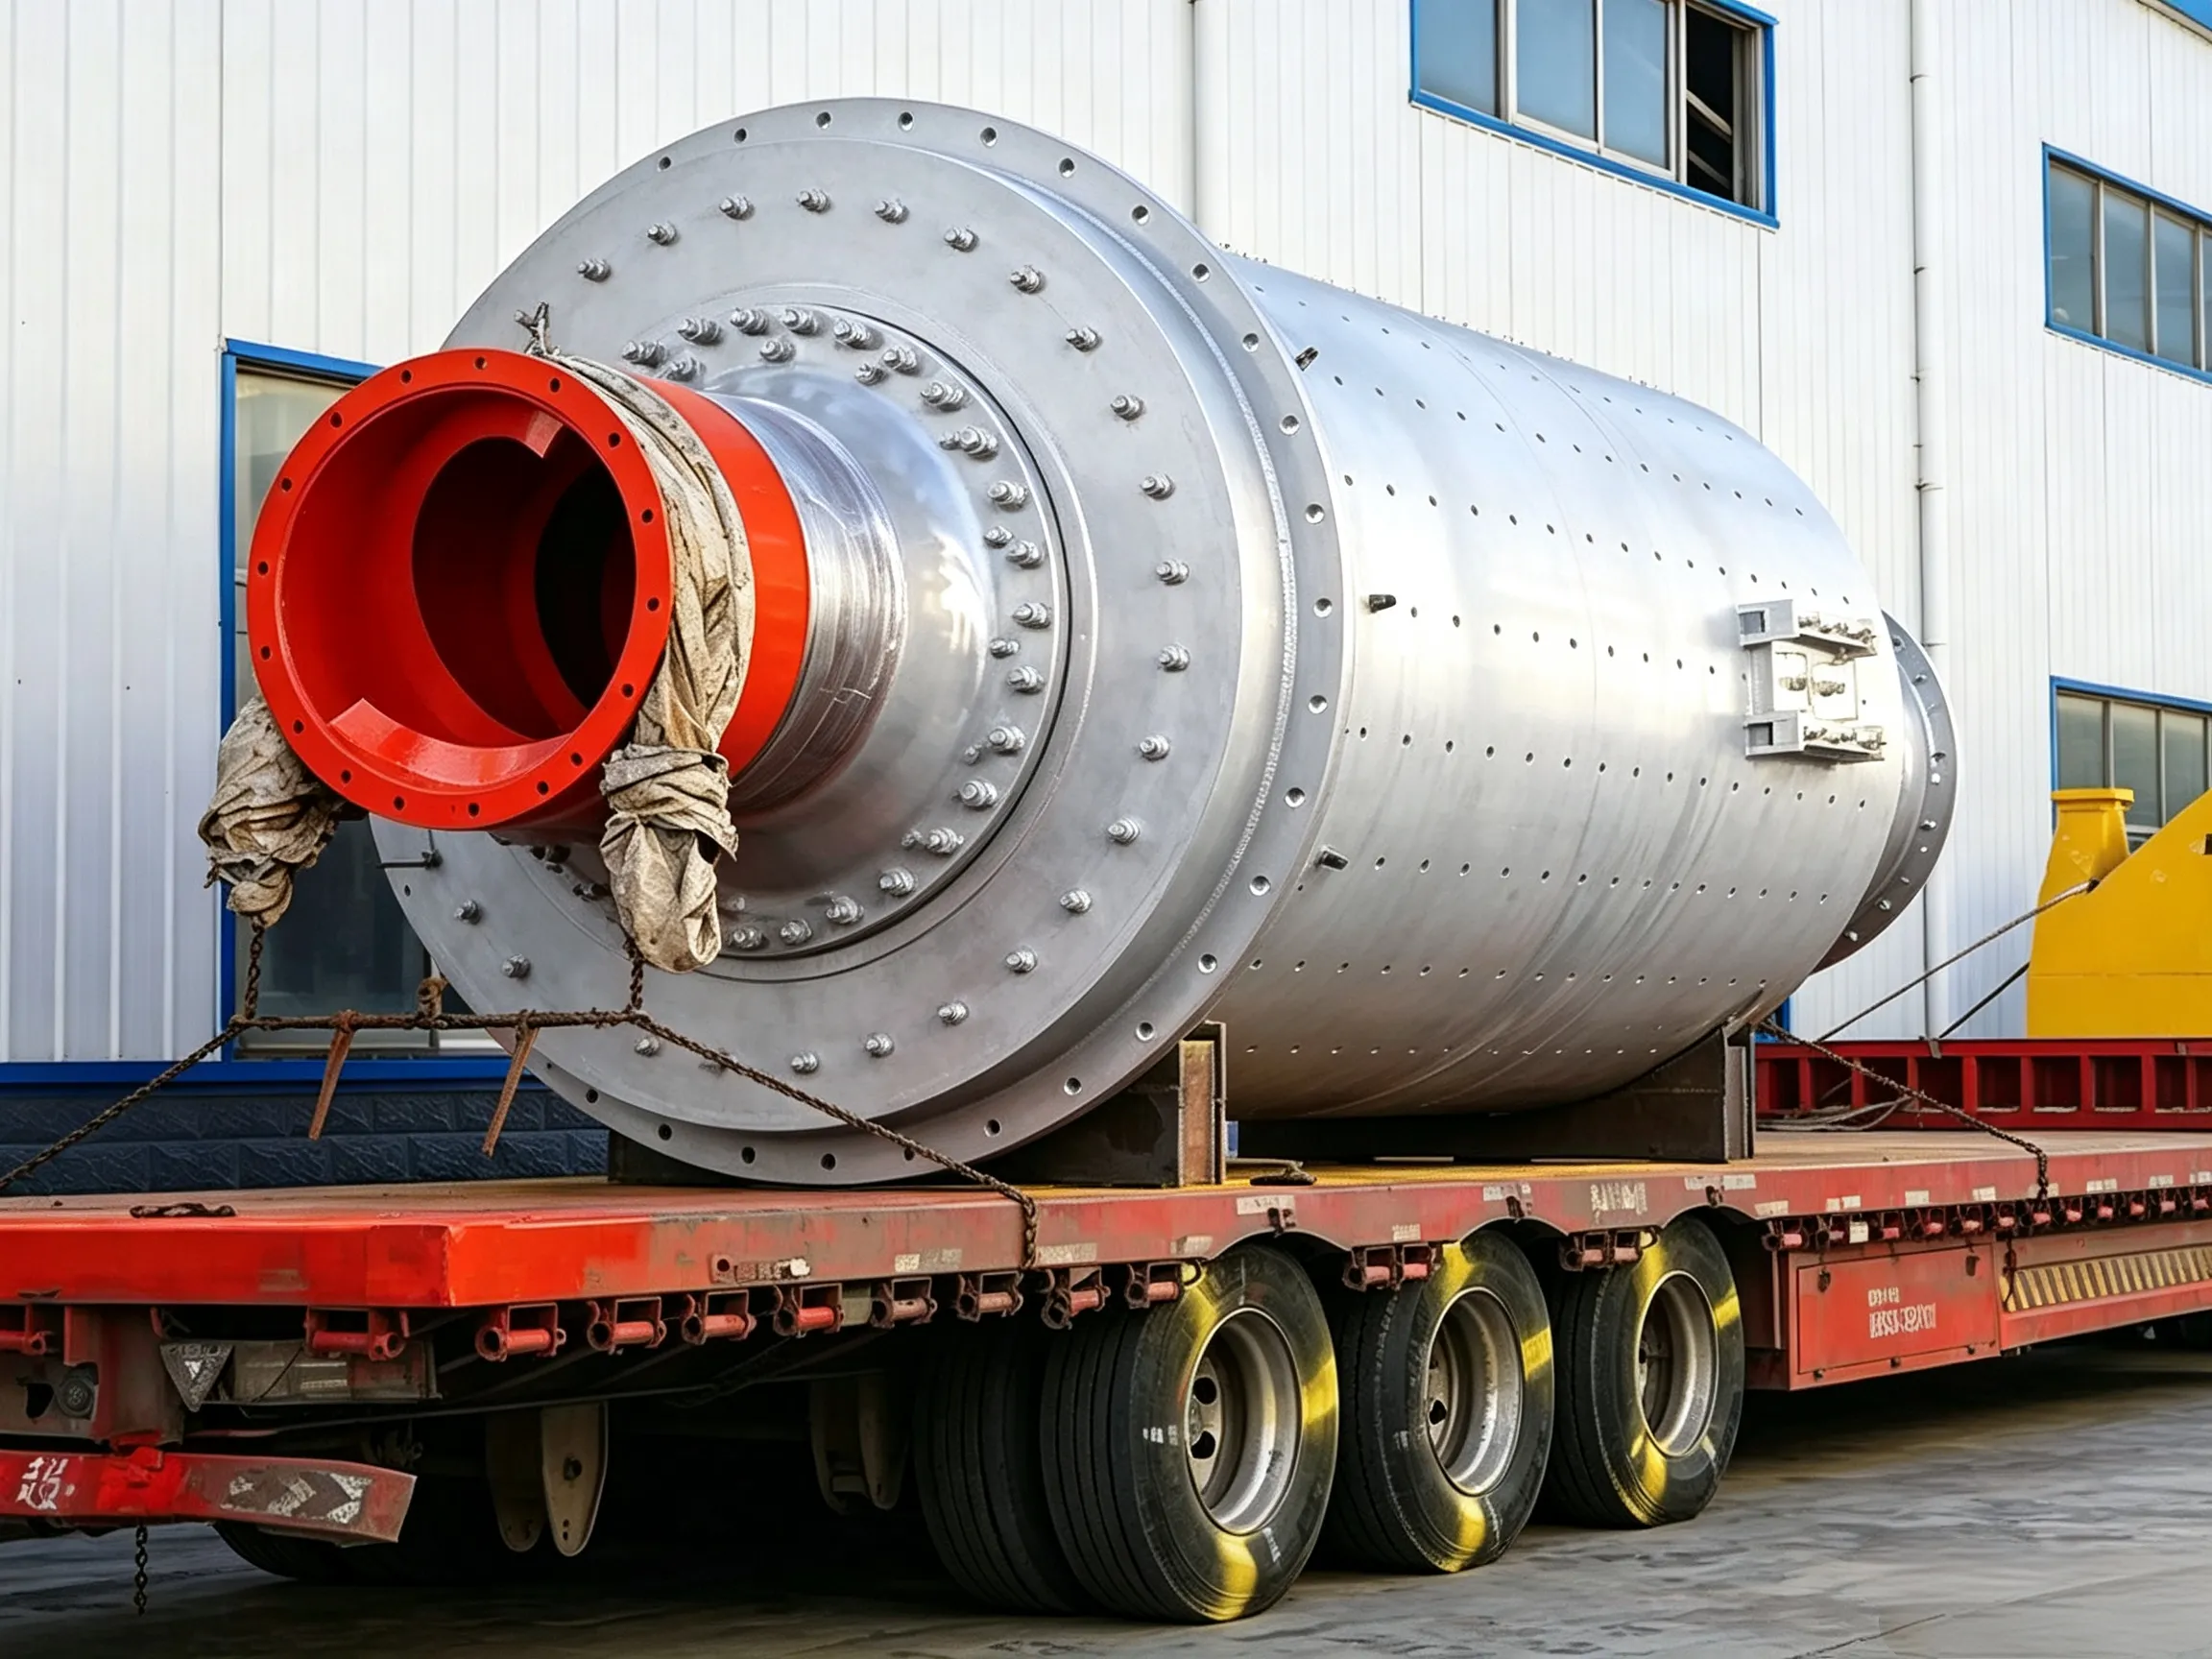
① وجود انحراف مفرط في الشكل البيضاوي أو الأسطواني لعنق العمود المجوف، مع وجود علامات مقعرة-محدبة عميقة على السطح، بل وحتى شقوق أو ثقوب.
② تشققات محورية في العمود المجوف، حيث تمتد التشققات على طول الاتجاه المحوري من المركز نحو كلا الطرفين. وفي الحالات الشديدة، تخترق التشققات جدار العمود. وعادةً ما لا تكون التشققات متعامدة مع المركز، بل تكون مائلة بشكل غير منتظم.
③ تآكل شديد في التجويف الداخلي للعمود المجوف، مصحوبًا بزيادة في القطر الداخلي. وفي بعض الحالات، يتجاوز الحد الأقصى للتآكل 50%.
(2) تحليل الأسباب
بعد التشغيل لفترة طويلة، يتعرض العمود المجوف بطبيعة الحال للتآكل بسبب إجهاد المادة. ومع ذلك، فإن سوء الصيانة في بعض الأحيان قد يؤدي أيضًا إلى تفاقم التآكل. على سبيل المثال، إذا دخلت كمية صغيرة من المادة إلى الفجوة الموجودة بين التجويف الداخلي للعمود المجوف في طرف التغذية والأسطوانة الحلزونية، فقد يتسبب ذلك في تآكل شديد للتجويف الداخلي. وإذا وصل هذا التآكل إلى مستوى معين ولم يتم اكتشافه وإصلاحه في الوقت المناسب، فقد تظهر تشققات وثقوب وعيوب أخرى، مما يؤثر على التشغيل المستمر للمطحنة. وعندئذٍ يجب إجراء الإصلاح.
(3) طرق العلاج
① إصلاح المناطق المتآكلة على سطح عنق العمود المجوف
أ. قم بإزالة العمود المجوف أو رأس المطحنة ووضعه على مخرطة عمودية كبيرة لإجراء إصلاحات الخراطة. إذا كانت عروة العمود المجوف تحتوي على شقوق، فحدد أولاً النقاط الدقيقة لبداية ونهاية جميع الشقوق (باستخدام أجهزة الكشف عن العيوب والفحص البصري، بما في ذلك الشقوق الخفية). قم بإصلاحها عن طريق اللحام التراكمي، ثم قم بإجراء الخراطة. يجب تحديد متطلبات الدقة المحددة وفقًا للرسومات الأصلية. بعد الخراطة، يجب صقل عمود الدوران بعد تركيب رأس المطحنة.
ب. بعد إصلاح اللحام، قم بالتشغيل الآلي باستخدام دعامة مؤقتة إضافية وحامل أدوات يتم تركيبهما في الموقع، أو استخدم دعامة العمود الأصلية للتشغيل الآلي. أولاً، اختر منطقة جيدة نسبيًا (السطح C) من العمود لتكون سطح الدعم، وقم بخراطة السطح D. ثم استخدم السطح D الذي تم تشكيله كسطح دعم لخراطة السطح C، كما هو موضح في الشكل 2.34.

الشكل 2.35: رسم تخطيطي لعملية إصلاح سطح العمود عن طريق التشغيل الآلي باستخدام دعامة العمود الأصلية
فيما يلي متطلبات حامل الأدوات وموضع الغلاف: يجب أن يكون الخط المركزي B لحامل الأدوات موازيًا للخط المركزي A للغلاف؛ ويجب أن يكون التغذية الطولية والتغذية العرضية لحامل الأدوات متعامدين مع بعضهما البعض. ويظل الغلاف مدعومًا على المحامل الرئيسية الأصلية، ويجب تقييد الحركة المحورية للغلاف قبل بدء عملية التصنيع.
أثناء عملية الإصلاح، إذا تعذر تشحيم المحمل بشكل طبيعي، فيجب اتخاذ تدابير تشحيم مؤقتة. وبعد عملية الخراطة، يجب صقل عمود الدوران بعد تركيب رأس المطحنة. وإذا كانت هناك شقوق في عمود الدوران المجوف، فيجب تحديد جميع الشقوق وإصلاحها أولاً عن طريق اللحام التراكمي، ثم إجراء عملية الخراطة حتى يتم استيفاء متطلبات الإصلاح.
② طرق وإجراءات إصلاح التشققات المحورية في العمود المجوف
أ. قم بتدوير المطحنة بحيث يظل الشق في نقطة التوقف العلوية. ويجب عدم تدوير المطحنة طوال عملية الإصلاح بأكملها.
ب. قم بقطع حافة مائلة باستخدام لهب الأوكسي-أسيتيلين. يجب أن يكون شكل الحافة المائلة على شكل قوس متدرج. ويجب أن يزيد طول الحافة المائلة بمقدار 60 ملم عن طول الشق المرئي، بحيث يبلغ طول كل طرف منها 30 ملم.
ج. بعد الانتهاء من القطع المائل، قم بإزالة الخبث واللحام على الفور. يجب الحفاظ على درجة حرارة العمود المجوف عند حوالي 200 درجة مئوية. استخدم اللحام اليدوي بالقوس الكهربائي بالتيار المستمر. بالنسبة للطبقة السفلية، استخدم أقطابًا بقطر φ3.2 مم بتيار 140 أمبير؛ ثم استخدم أقطابًا بقطر φ4 مم بتيار 160 أمبير حتى إتمام التغطية. يجب أن يكون اللحام أعلى من المعدن الأساسي بمقدار 2 مم. أثناء اللحام، قم بلحام كلا الجانبين أولاً، وقم بالضرب بالمطرقة أثناء اللحام لتخفيف جزء من الإجهاد (عندما تكون مادة العمود المجوف هي الفولاذ الكربوني المتوسط ZG45، فإن أقطاب اللحام المصنوعة من الفولاذ الهيكلي 507 تعطي نتائج جيدة).
د. بعد الانتهاء من اللحام الخارجي، قم بقطع شطبة صغيرة على اللحام الداخلي بعمق 5 مم، ثم قم باللحام مرة أخرى، بحيث يكون اللحام أعلى من المعدن الأساسي بمقدار 3 مم.
هـ. بعد الانتهاء من جميع عمليات اللحام، ضع الفحم في صندوق حديدي مصنوع خصيصًا لهذا الغرض وقم بإجراء المعالجة الحرارية على المنطقة الملحومة. ويجب إجراء المعالجة الحرارية في آن واحد على كل من الجدران الداخلية والخارجية. ويكون أحد طرفي الصندوق الحديدي مصنوعًا من صفيحة مثقبة للسماح بتدفق الهواء من أجل احتراق الفحم. وبعد الانتهاء من المعالجة الحرارية، قم بتغطيتها بـ 4–5 طبقات من أكياس الخيش واتركها لمدة 5 ساعات للحفاظ على الحرارة.
(و) قم ببرد الجزء من اللحام الموجود على القطر الخارجي للعمود المجوف الذي يبرز فوق المعدن الأساسي، ثم قم بصقله باستخدام حجر صقل زيتي أو مطحنة يدوية. افحصه باستخدام قالب مخروط، وأخيرًا قم بقياس المنطقة الملحومة عند نقاط مختلفة على طول الاتجاه المحيطي باستخدام الفرجار حتى يتم استيفاء المتطلبات الفنية.
③ يمكن إصلاح التآكل الشديد في التجويف الداخلي للعمود المجوف باستخدام طريقة الجلبة المُطعمة (الشكل 2.36). وتتم العملية على النحو التالي:
أ. قم بلف صفيحة فولاذية بسمك 14 ملم على شكل أسطوانة. ويعتمد قطر الأسطوانة على درجة التآكل وقطر العمود المجوف.
ب. قم بتقطيع الأسطوانة الفولاذية إلى 3 قطع، ثم قم بتركيبها بالضغط ولحامها بإحكام داخل التجويف الداخلي للعمود المجوف.
ج. قم بسد الفجوة الموجودة بين الصفيحة الفولاذية وجدار الغلاف بحبل من الأسبستوس أو قطع قماش قديمة.
د. قم بلحام الطرف الخلفي للأسطوانة الحلزونية مع العمود المجوف باستخدام صفيحة حاجزة، مما يمنع حدوث مزيد من التآكل في التجويف الداخلي للعمود المجوف.
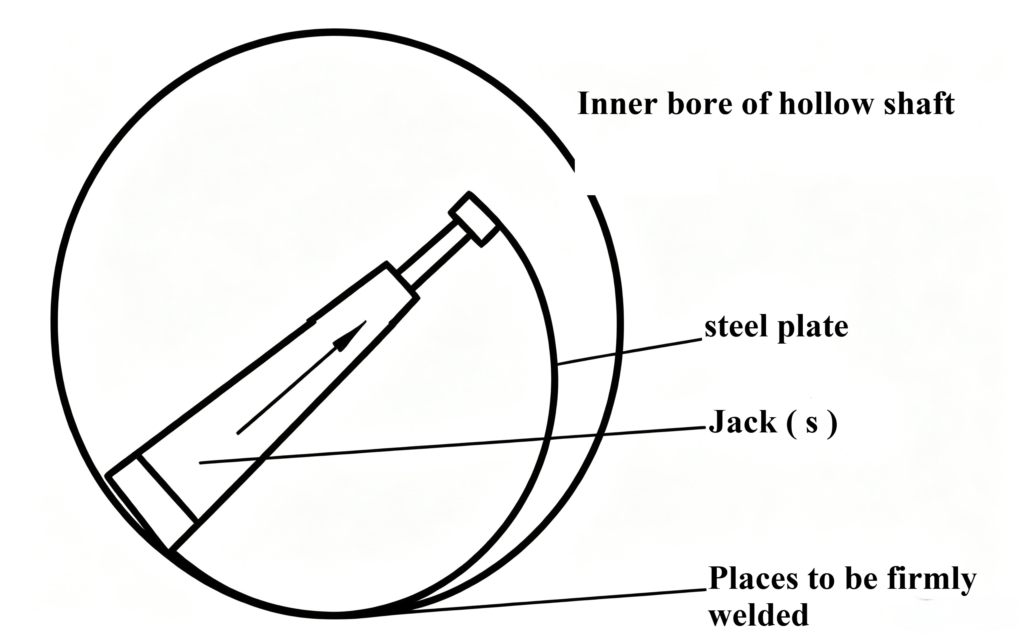
الشكل 2.36: رسم تخطيطي لتركيب الجلبة المُطعَّمة في العمود المجوف
④ متطلبات جودة الصيانة
أ. يجب أن تتوافق مادة العمود المجوف مع الأحكام التالية:
ب. يجب ألا تقل جودة الكشف عن خشونة السطح والعيوب عن المتطلبات المحددة في الجدول 2.10.
الجدول 2.10: خشونة السطح وجودة الكشف عن العيوب في محامل الأعمدة المجوفة
| اسم القطعة | الخشونة R. (ميكرومتر) | جودة الكشف عن العيوب | |
| منطقة التلاقي الجذري للعمود المجوف | الجانب الخارجي | 1.6 | أ. يجب إجراء فحص الكشف عن العيوب بالموجات فوق الصوتية على الأجزاء الداخلية للمسبوكات الفولاذية، ويجب أن يكون هذا الفحص مؤهلاً وفقاً للمستوى الأول المحدد في المعيار GB/T 7233. ب. يجب أن يتوافق الجزء الداخلي لخط اللحام مع “الشروط الفنية العامة لأجزاء اللحام الفولاذية في آلات مواد البناء” (JC/T 532 — أحكام الملحق أ في (2007) أو أحكام المستوى الثاني الواردة في “الفحص الإشعاعي لوصلات التوصيل التناكبي الملحومة بالانصهار في المواد المعدنية” (GB/T 3323—2005).ج. يجب أن يستوفي السطح متطلبات المستوى الثاني المحددة في “الفحص بالتغلغل للمسبوكات الفولاذية” (GB/T 9443-2007) أو “الفحص بالجسيمات المغناطيسية للمسبوكات الفولاذية” (GB/T 9444-2007) |
| الجانب الوسطي | 6.3 | ||
| عنق العمود المجوف، منطقة انحناء كتف العمود | 1.6 | ||
ج. التفاوت المسموح به في العمود المجوف:
يبلغ التفاوت المسموح به لقطر المجلة الدرجة h3 وفقًا للمعيار GB 1802؛;
تتوافق تفاوتات قطر دائرة تحديد موضع الحافة مع الفئة f9 وفقًا للمعيار GB 1802؛;
يبلغ تفاوت المحورية لدائرة تحديد موضع الحافة بالنسبة لدائرة العمود الدوار الدرجة 7 وفقًا لمعيار “التفاوتات الهندسية – التفاوتات الهندسية للسمات التي لا تحتوي على مؤشرات تفاوت فردية” (GB/T 1184-1996)؛;
تبلغ درجة التفاوت في العمودي لغطاء طرف الحافة بالنسبة لمحور العمود الدوار الدرجة 7 وفقًا لمعيار “التفاوتات الهندسية – التفاوتات الهندسية للسمات التي لا تحتوي على مؤشرات تفاوت فردية” (GB/T 1184—1996)؛;
يبلغ التفاوت الموضعي لثقوب مسامير الحافة φ1 مم.
د. عندما تتجاوز مساحة المنطقة المُقشَّرة 6% من مساحة السطح الذي يقع فيه العيب، ويكون الشق في موضع مهم، لا يُسمح بالإصلاح باللحام؛ عندما لا تتجاوز مساحة التكسر 6% من مساحة السطح الذي يوجد فيه العيب، ولا يتجاوز عرض التكسر 10% من عرض السطح الذي يوجد فيه العيب، يُسمح بالإصلاح باللحام للعيوب الموجودة في الأعمدة المجوفة.
هـ. بعد الانتهاء، يجب ألا يتجاوز عدد الثقوب الهوائية الموجودة ضمن مساحة 3 مم × 3 مم على سطح عمود الدوران للعمود المجوف 5 ثقوب، ويجب ألا تقل المسافة الفاصلة بين الثقوب الهوائية عن 150 مم. يجب أن تكون جميع فتحات التهوية مشذبة بشكل ناعم وخالية من علامات الحواف، وألا يتجاوز معامل الخشونة R للسطح المشذب 1.6 ميكرومتر.
(و) بعد تجميع العمود المجوف مع الأسطوانة، يبلغ التفاوت المسموح به في الانحراف الدائري الشعاعي النسبي لأطراف العمود المجوف عند كلا الطرفين 0.2 مم.
(ز) يجب ألا يتجاوز تفاوت الانحراف الدائري الشعاعي للترس الكبير بالنسبة لعمود العمود المجوف 0.25/1000 من قطر الخطوة، كما يجب ألا يتجاوز انحراف الوجه الطرفي 0.35/1000 من قطر الخطوة.
ح. يبلغ تفاوت الانحراف الدائري الشعاعي للسطح الأسطواني لجزء الاحتكاك المانع للتسرب الخاص بتغذية المواد وتفريغها، بالنسبة إلى عنق العمود المجوف، 0.5 مم.
1. فيما يتعلق بالتلامس بين عنق العمود المجوف والقطعة الكروية، يرجى الرجوع إلى الجدول 2.11.
الجدول 2.11: مسافة التثبيت (مم)
| قطر العمود المجوف | 800 | 900 | 1000 | 1200 | 1400 | 1600 | 1800 | 2000 | 2240 |
| المسافة الجانبية | 0.12~0.19 | 0.14~0.21 | 0.16~0.23( | 0.21~0.28 | 0.24~0.32 | 0.25~0.35 ( | 0.29~0.41 | 0.34~0.46 | 0.39~0.54 |





 English English
 Spanish
 Russian
 Arabic
 Swahili
 French
 Turkish
 Portuguese
 Korean
 Japanese
 German
 Italian