
Machine à briquettes
Présentation du produit : Les machines à briquettes sont des équipements industriels conçus pour comprimer des matières pulvérulentes ou…

Cas n° 1 : Mine de plomb et de zinc du Liaoning
Une importante quantité de minéraux de manganèse est présente dans les résidus de flottation d’une mine de plomb-zinc de la province du Liaoning, avec des teneurs en manganèse comprises entre 7% et 12%. Le volume quotidien de résidus rejetés s’élève à environ 1 200 tonnes. Li Liang et son équipe de la société Sinosteel Maanshan Institute of Mining Research Co., Ltd. ont mené des recherches sur les paramètres du procédé d'enrichissement et le schéma de traitement des minéraux de manganèse présents dans ces résidus de flottation. Les résultats de ces recherches montrent qu’en adoptant une séparation magnétique pulsée à gradient élevé et à haute intensité (grossier-purificateur), suivie d’un procédé de séparation magnétique à faible intensité pour l’élimination du fer, il est possible d’obtenir un concentré de manganèse avec un rendement de 20,80%, une teneur en manganèse de 24,461 TP3T, un rapport Mn:TFe de 2,95, un rapport P:Mn de 0,002 et un taux de récupération de 58,781 TP3T. À l’exception d’une teneur en fer légèrement élevée, la qualité du produit répond aux exigences relatives au concentré de manganèse carbonaté. De plus, il est possible d’obtenir un concentré de fer présentant un rendement de 6,63% et une teneur en fer de 45,52%, ce qui permet d’atteindre une récupération globale, de réduire le rejet de résidus et d’apporter des avantages économiques et environnementaux significatifs.
Cas n° 2 : Mine de plomb, de zinc et d'argent de Nanjing
La mine de plomb, de zinc et d'argent de Nanjing, créée en 1957, abrite le plus grand gisement de plomb et de zinc de Chine orientale. La capacité d'exploitation actuelle est d'environ 350 000 tonnes par an, ce qui génère environ 170 000 tonnes de résidus miniers chaque année. Wang Shuncai et son équipe ont mené des recherches expérimentales sur la récupération du manganèse à partir des résidus miniers de la mine de plomb-zinc-argent de Nanjing. La composition chimique principale des résidus est la suivante : Mn 22,49%, SiO₂ 26,79%, MgO 2,15%, CaO 20,15%, Fe₂O₃ 15,11%, Al₂O₃ 1,72%. Partant du principe que les sels d’ammonium peuvent transformer le manganèse présent dans les minéraux en sels de manganèse solubles à certaines températures, l’étude a utilisé une méthode de grillage aux sels d’ammonium pour enrichir et récupérer le manganèse à partir de résidus carbonatés de manganèse à faible teneur. Le schéma du procédé est présenté à la figure 4-31.
Les résidus sont mélangés à un sel d'ammonium, puis calcinés dans un four à moufle ou un four tubulaire. Le produit calciné est lixivié à l’eau chaude, puis filtré pour obtenir une solution de lixiviation contenant du Mn²⁺. Cette solution de lixiviation est utilisée pour absorber les gaz résiduels rejetés à la sortie du four tubulaire, ce qui permet finalement de précipiter un concentré de manganèse. Les résultats expérimentaux montrent que, dans des conditions où le rapport sel d’ammonium/résidus est de 0,88, avec un temps de calcination de 1,5 heure et une température de calcination de 450 °C, on obtient un concentré de manganèse d’une teneur de 46,02% et d’un taux de récupération de 86,47%.
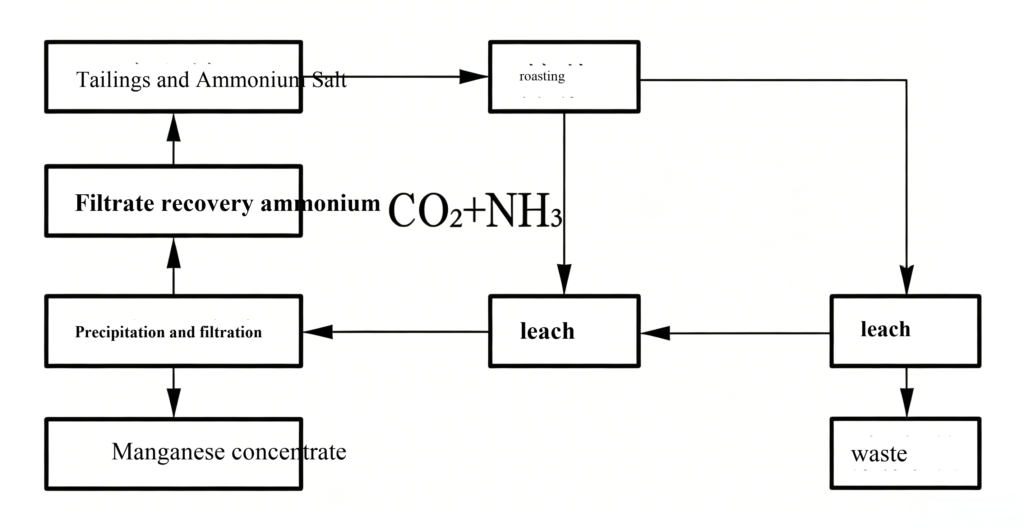
Figure 4-31 : Procédé de grillage et de lixiviation des sels d'ammonium issus des résidus miniers





 English English
 Spanish
 Russian
 Arabic
 Swahili
 French
 Turkish
 Portuguese
 Korean
 Japanese
 German
 Italian