
Concasseur giratoire
Types de concasseurs giratoires Les concasseurs giratoires sont utilisés dans l'industrie depuis…

Mine de plomb et de zinc A. Bawdwin, au Myanmar
La mine de plomb et de zinc de Bawdwin est située dans l'État de Shan, au nord du Myanmar ; il s'agit de la plus grande mine de plomb et de zinc du pays, qui jouit d'une longue histoire de production. De la fin du XIXe siècle au début du XXe siècle, son usine de traitement des minerais sulfurés ne récupérait que du concentré de plomb riche en argent, tandis que les résidus de flottation étaient directement rejetés sur les pentes et dans les ravins voisins. Après de nombreuses années d’accumulation, on estime qu’environ 2 millions de tonnes d’anciens résidus ont été stockés. En 2007, l’Institut de recherche métallurgique de Kunming a été chargé de mener des recherches sur les procédés d’enrichissement de ces anciens résidus et s’est vu confier la conception, la mise en service sur site et la vérification de la conformité aux normes de la nouvelle usine de traitement. L’Institut de recherche métallurgique de Kunming a achevé ses essais en laboratoire en 2007, déterminant ainsi un flux de traitement et des conditions adaptées à une mise en œuvre au Myanmar. La conception de l’usine a été achevée au cours du premier semestre 2008, et une nouvelle usine de traitement d’une capacité de 500 t/j a été construite d’ici fin 2009, affichant d’excellentes performances d’enrichissement.
Les résultats de l'analyse chimique multi-éléments de l'échantillon de résidus sont présentés dans le tableau 4-44, et les résultats de l'analyse de la composition du plomb et du zinc dans cet échantillon figurent dans le tableau 4-45.
Tableau 4-44 : Résultats de l'analyse multi-éléments des résidus miniers (%)
| Élément | Pb | Zn | Fe | S | Comme | Cu | P |
|---|---|---|---|---|---|---|---|
| Contenu | 4.03 | 11.38 | 3.88 | 7.17 | 0.26 | 0.28 | 0.037 |
| Élément | SiO₂ | Al₂O₃ | CaO | MgO | Ni | Ag/g·t⁻¹ |
|---|---|---|---|---|---|---|
| Contenu | 59.92 | 4.18 | 2.93 | 1.48 | 0.093 | 165.0 |
Tableau 4-4 Résultats de l'analyse des phases du plomb et du zinc dans les résidus miniers (%)
| élément | État de la matière | Indice de qualité | Taux de distribution |
| plomb | Sulfate de plomb | <0,01 | <0,22 |
| oxyde | 1.61 | 35.94 | |
| sulfure | 2.71 | 60.49 | |
| Ferrite de plomb et autres composés du plomb | 0.16 | 3.57 | |
| total | 4.48 | 100.00 | |
| zinc | sulfate | 0.52 | 4.58 |
| oxyde | 0.24 | 2.11 | |
| sulfure | 10.31 | 90.84 | |
| Ferrite de zinc et autres | 0.28 | 2.47 | |
| total | 11.35 | 100.00 |
En raison de leur stockage prolongé au sommet des collines, les résidus miniers ont subi des processus d’altération et d’oxydation, notamment avec un taux d’oxydation très élevé du plomb qu’ils contiennent. C’est pourquoi un procédé de flottation a été adopté pour récupérer le plomb et le zinc contenus dans les résidus. Compte tenu des conditions réelles de construction dans le nord du Myanmar, il a été décidé de ne récupérer que les minéraux de plomb-zinc intercroisés sous forme de concentré de plomb-zinc en vrac destiné à la vente directe, tandis que les minéraux de zinc restants seraient récupérés sous forme de concentré de zinc conforme aux normes. Ainsi, les principaux produits issus du retraitement sont le concentré de plomb-zinc en vrac, le concentré de sulfure de zinc et le concentré d’oxyde de plomb.
À l'issue de recherches expérimentales approfondies, le procédé de flottation préférentielle illustré à la figure 4-29 a finalement été retenu. Dans ce procédé, la finesse de broyage est de 95% passant au tamis de -0,074 mm. Le silicate de sodium est utilisé comme dispersant, le xanthate d'éthyle et le diéthyldithiocarbamate (SN-9#) comme collecteurs, et l'huile de pin comme agent moussant. Une étape de dégrossissage, deux étapes de nettoyage et une étape de purification sont réalisées pour obtenir le concentré brut de plomb-zinc. Les résidus de l'étape de purification sont ensuite traités avec du sulfate de cuivre comme activateur, du xanthate de butyle comme collecteur et de l'huile de pin comme agent moussant, en utilisant une étape de pré-concentration, une étape de purification et une étape de purification finale pour obtenir un concentré de sulfure de zinc. Enfin, les résidus de la phase de lavage de récupération issus de cette étape sont traités avec du sulfure de sodium comme dépresseur, du xanthate de butyle comme collecteur et de l’huile de pin comme agent moussant, en utilisant une étape de dégrossissage, deux étapes de lavage de nettoyage et deux étapes de lavage de récupération afin d’obtenir un concentré d’oxyde de plomb et des résidus finaux.
Les indices de production moyens enregistrés lors de la mise en service de l'usine de retraitement des résidus sont présentés dans le tableau 4-46. À l'heure actuelle, l'usine fonctionne correctement et exploite pleinement cette ancienne ressource de résidus.
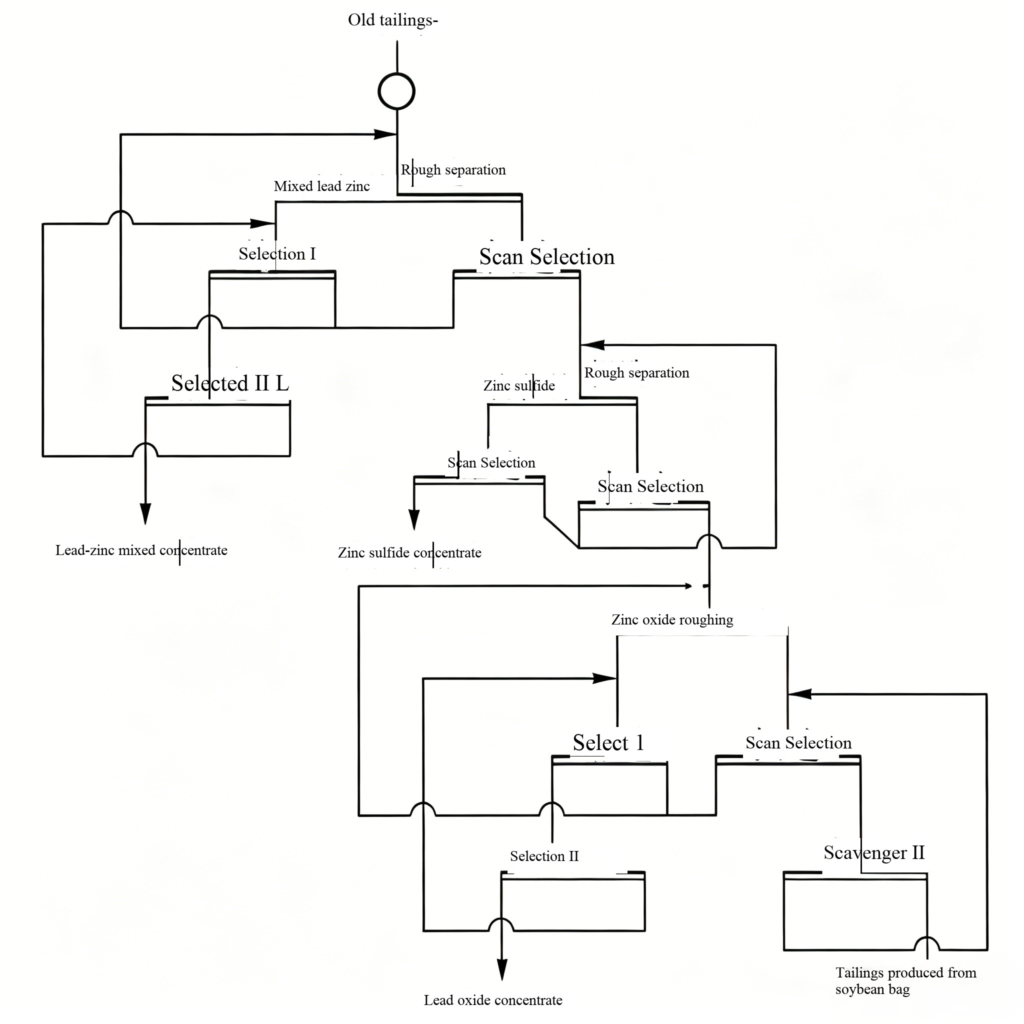
Figure 4-29 Schéma du procédé de récupération du plomb et du zinc à partir des résidus miniers
Tableau 4-46 : Indicateurs de production liés au débogage (en %)
| Nom du produit | Taux de rendement | Goût | Taux de récupération | ||
| Pb | Zn | Pb | Zn | ||
| Concentré mixte de plomb et de zinc | 1.77 | 14.95 | 34.93 | 10.57 | 12.52 |
| Concentré de sulfure de zinc | 7.25 | 9.13 | 43.53 | 26.37 | 63.77 |
| Concentré d'oxyde de plomb | 1.61 | 42.38 | 1.27 | 27.11 | 0.41 |
| Résidus miniers | 89.37 | 1.01 | 1.29 | 35.96 | 23.30 |
| total | 100.00 | 2.51 | 4.95 | 100.00 | 100.00 |
Mine de plomb et de zinc de B. Chaihe
La mine de plomb et de zinc de Chaihe a accumulé plusieurs millions de tonnes de résidus miniers. L'exploitation traite d'abord ces résidus par séparation gravitaire à l'aide de goulottes hélicoïdales, puis soumet le concentré lourd à une flottation, ce qui permet d'obtenir des concentrés de zinc, de plomb et de soufre conformes aux normes, tout en assurant une récupération complète de l'argent. Sur la base d’une capacité annuelle de traitement des résidus de 850 000 tonnes, dont 150 000 tonnes de concentré par gravité acheminées vers la flottation, la récupération totale annuelle comprend : 1 890 tonnes de concentré de plomb à 461 TP3T Pb, 10 542 tonnes de concentré de soufre à 351 TP3T S, 5 840 tonnes de concentré de sulfure de zinc à 45% Zn, et 18 991 tonnes de concentré d’oxyde de zinc à 35% Zn. Le concentré de plomb contient 3 212 kg d’argent.
C. Une mine de plomb et de zinc dans la province du Gansu
Une mine de plomb et de zinc située dans la province du Gansu rejette 2 000 t/j de résidus présentant une finesse de 60% pour les particules inférieures à 0,074 mm et une concentration en matières solides de 25%. Les résidus contiennent entre 0,2% et 0,3% de Pb, entre 1,1% et 2% de Zn, et entre 3% et 5% de S. Les minéraux de plomb sont principalement la cérusite et la galène ; les minéraux de zinc comprennent la smithsonite et la sphalérite. L’usine de retraitement des résidus utilisait à l’origine un procédé de flottation préférentielle en vrac pour récupérer le plomb, le zinc et le soufre, avec des machines de flottation à jet à haut rendement comme équipement de flottation. Après sa mise en service, elle a produit un concentré de zinc de faible teneur, avec une teneur de 31,5% de Zn et un taux de récupération de 46%, mais la teneur du concentré de soufre n’était que de 25,22% de S, pour lequel il n’existait aucun marché local, et aucun produit à base de plomb n’a été obtenu. Seuls les minéraux sulfurés ont été récupérés, et non les oxydes. Les degrés de libération étaient les suivants : plomb 61,11%, zinc 25,5%, soufre 88,8%. La libération insuffisante, combinée à l’absence d’étape de broyage dans le procédé, a entraîné une faible efficacité de séparation. Pour remédier à ces problèmes, le procédé a été modifié sur la base des schémas de traitement recommandés et des indices d’essai. Le procédé modifié utilise un circuit combiné de séparation par gravité (goulotte hélicoïdale) et de flottation (flottateur à jet à haut rendement) pour le dégrossissage en vrac du Pb-Zn-S (figure 4-30). Le concentré brut entre dans un broyeur à boulets en circuit fermé avec un hydrocyclone. Le débord de l’hydrocyclone (90% passant à -0,074 mm) est déslimé dans un réservoir de déslimage, et le fond (25% de solides) est soumis à une étape de flottation de nettoyage en vrac. Les résidus de nettoyage sont renvoyés vers le traitement grossier en vrac. Le circuit de flottation de séparation comprend : la flottation du plomb (une étape de dégrossissage, deux étapes de nettoyage, une étape de récupération) et la flottation du zinc à partir des résidus de plomb (une étape de dégrossissage, une étape de nettoyage, une étape de récupération), les résidus finaux devenant du concentré de soufre. Tous les équipements de flottation sont des machines à flottation à jet à haut rendement. Le schéma de réactifs utilise la méthode “ sulfure de sodium–xanthate ” pour la flottation du plomb et du zinc. Après une mise en service de courte durée à la suite de la modification, un concentré de plomb présentant une teneur de 40% de Pb et un taux de récupération de 43%, un concentré de zinc présentant une teneur de 45% de Zn et un taux de récupération de 62,5%, ainsi qu’un concentré de soufre de 35,31 TP3T S avec un taux de récupération de 601 TP3T. Tous ces concentrés répondaient aux exigences locales en matière de qualité commerciale. De bons résultats techniques et économiques ont été obtenus, ce qui a permis d’acquérir une expérience utile pour la valorisation globale de ces résidus.
Mine de plomb et de zinc de D. Fankou
Les résidus de la mine de plomb-zinc de Fankou se composent principalement de gangue (quartz, minéraux carbonatés, séricite, etc.), suivis par le soufre et le fer. Le soufre et le fer sont principalement présents sous forme de pyrite, qui représente environ 20% en masse du total des résidus. Zeng Maohua et al., en se basant sur les caractéristiques des résidus de Fankou, ont adopté un procédé de criblage à 0,074 mm et de séparation par gravité sur une table vibrante. Ce procédé a permis d’éliminer 40% de minéraux de gangue, réduisant ainsi les coûts de broyage et de flottation en aval tout en enrichissant les éléments de valeur tels que le soufre, le plomb, le zinc, l’argent, le gallium et le germanium. En contrôlant le dosage et le moment d’ajout du sulfure de sodium, les conditions de flottation pour le concentré de soufre ont été améliorées, ce qui a abouti à un nouveau procédé de récupération du concentré de soufre à partir des résidus de plomb-zinc. Les résultats des essais à l’échelle du laboratoire ont montré qu’après criblage fin, séparation gravitaire et flottation, les résidus ont permis d’obtenir un concentré de soufre contenant 35,7% de S et présentant un taux de récupération total de 63,5%.
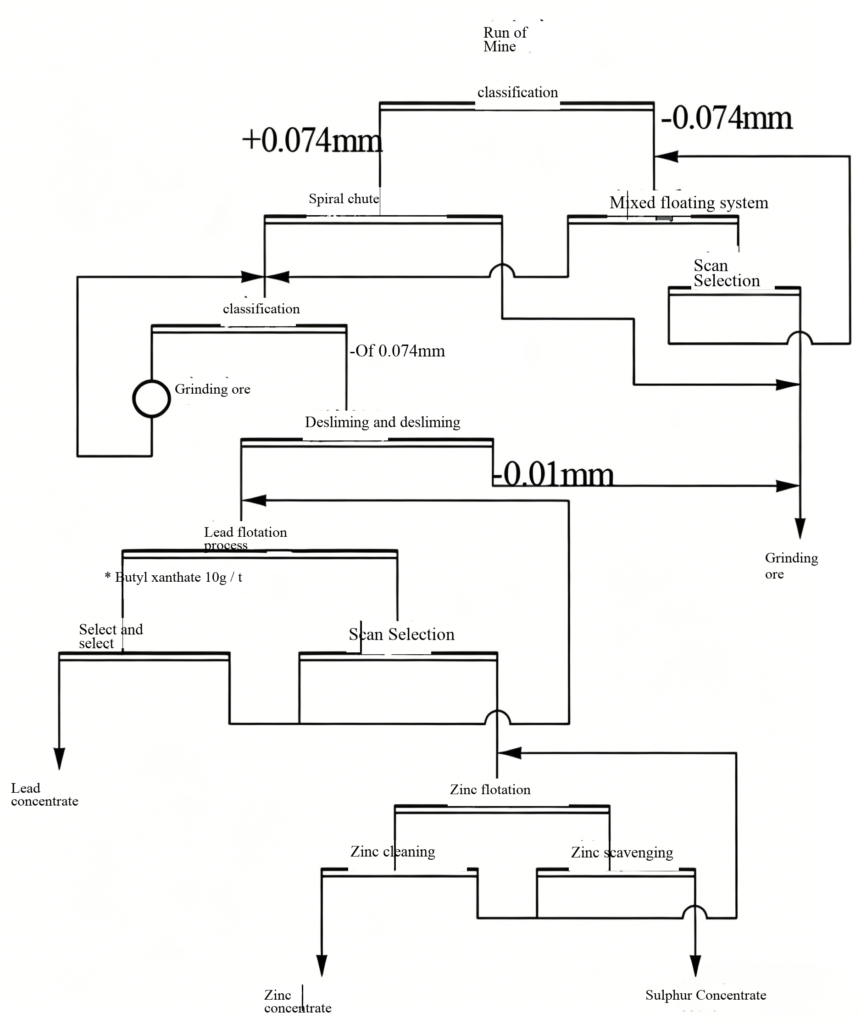
Figure 4-30 Schéma du processus d'enrichissement des résidus miniers





 English English
 Spanish
 Russian
 Arabic
 Swahili
 French
 Turkish
 Portuguese
 Korean
 Japanese
 German
 Italian