
Ultra İnce Dikey Silindirli Değirmen
Ultra İnce Dikey Silindirli Değirmen’e Giriş KXLM Ultra İnce Dikey Silindirli Değirmen…

CaCO₃, plastik endüstrisinde en yaygın olarak kullanılan dolgu maddesidir. Küçük en-boy oranı nedeniyle uzun süredir hacim artırıcı olarak kullanılmaktadır. 1980“lerin sonlarında, organik sert parçacıklarla polimerlerin toklaştırılması kavramı ortaya çıkmıştır. Fu Qiang ve arkadaşları, inorganik sert parçacıklarla polimerlerin toklaştırılma olasılığını araştırmak için HDPE/CaCO₃ kompozit sistemini bir model olarak kullanmışlardır. Deney sonuçları, şu sonuçlara yol açmıştır: Aşağıdaki koşullar karşılanırsa – ① dağılmış parçacıkların uygun parçacık boyutu ve boyut dağılımı; ② gerilim aktarımını kolaylaştıran parçacıklar ile reçine matrisi arasında iyi bir arayüzey yapışması; ve ③ matriste belirli bir derecede tokluk – o zaman inorganik sert parçacıklar polimeri toklaştırabilir. Ayrıca, bir kompozitin toklaştırılıp toklaştırılmadığını belirlemek için bir kriter olarak ”kritik matris tabakası kalınlığı teorisi”ni önermişlerdir. Daha sonra, birçok başka araştırmacı da benzer deneysel sonuçlar elde etmiştir. Özellikle HDPE/CaCO₃ sistemi için, Fu Qiang ve arkadaşları tarafından kullanılan CaCO₃ parçacıklarının tümü 1 μm'den daha büyüktü; oysa 1 μm'nin altındaki CaCO₃ parçacıklarıyla doldurulmuş sistemler henüz incelenmemişti. Nano ölçekli CaCO₃, ortalama birincil parçacık boyutu 0,1 μm’den küçük ve özgül yüzey alanı 24 m²/g’ye varan yeni geliştirilmiş bir üründür. Xu Weiping ve arkadaşları, önceki araştırmalardan yararlanarak nano ölçekli CaCO₃ ile modifiye edilmiş HDPE kompozitleri üzerine çalışmalar yürütmüştür.
Nano ölçekli CaCO₃ ile doldurulmuş HDPE sisteminin mekanik özellikleri açısından, inorganik sert parçacıkların toklaştırma teorisine göre, toklaştırma için gerekli koşullardan biri, dağılmış parçacıklar ile reçine arasında iyi bir arayüzey yapışmasıdır. CaCO₃, polar bir yüzeye sahip bir dolgu maddesiyken, polietilen ise polar olmayan bir polimerdir; aralarındaki uyum zayıftır ve bu da zayıf bir arayüzey bağlanmasına neden olur. Bu nedenle, HDPE/CaCO₃ sistemi için CaCO₃, ancak yüzey işleminden sonra bir toklaştırıcı ajan olarak işlev görebilir.
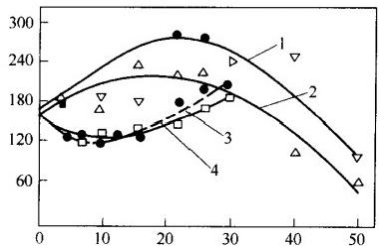
CaCO₃ içeriği (ağırlıkça %)
Şekil 14-7 HDPE/CaCO₃ kompozitlerinin darbe dayanımı
1 – İşlenmiş nano ölçekli CaCO₃ içeren sistem;
2 – İşlenmemiş nano ölçekli CaCO₃ içeren sistem;
3 – İşlenmiş ultra ince CaCO₃ içeren sistem;
4 – İşlenmemiş ultra ince CaCO₃ içeren sistem.
(1) Darbe dayanımı
Şekil 14-7, farklı HDPE/CaCO₃ dolumlu sistemlerde darbe dayanımı ile CaCO₃ içeriği arasındaki ilişkiyi göstermektedir. Şekilden, iki ultra ince CaCO₃ dolumlu sistemde darbe dayanımının, dolgu içeriğinin artmasıyla önce keskin bir şekilde azaldığı, ardından kademeli olarak toparlandığı görülmektedir. Bu durum şunu göstermektedir: ① Yüzey işleme uygulanmadığında, ultra ince CaCO₃ sertleştirici bir etki yaratamaz; ② Ultra ince CaCO₃’e geleneksel yüzey işleme uygulanması bile sertleştirme sağlayamamaktadır. İnorganik sert parçacık sertleştirme teorisi, ultra ince CaCO₃ ile modifiye edilmiş HDPE sistemi için geçerlidir.
Nano ölçekli CaCO₃ ile doldurulmuş sistemlerde, CaCO₃ içeriği arttıkça kompozitlerin darbe dayanımı kademeli olarak artmakta ve yaklaşık CaCO₃ (kütle fraksiyonu; aşağıda da aynı şekilde ifade edilecektir) seviyesinde maksimum değere ulaşmaktadır. Bunlar arasında, NDZ101 ile işlenmiş sistem daha belirgin bir toklaştırma etkisi gösterir; maksimum darbe dayanımı, saf HDPE'ninkinden 70% daha yüksektir. Bu içeriğin ötesinde, CaCO₃ ilavesi arttıkça darbe dayanımı azalır. Bu davranış, ultra ince CaCO₃ ile doldurulmuş sistemlerin davranışından önemli ölçüde farklıdır.
Genel olarak, dolgu maddesinin parçacık boyutu ne kadar küçükse, özgül yüzey enerjisinin o kadar yüksek olduğu ve reçine ile dolgu maddesi arasındaki arayüzey bağının o kadar iyi olduğu kabul edilmektedir. Bazı araştırmacılar, erimiş veya sıvı halde karıştırılamayan birçok bileşenin nano ölçekte alaşımlanabileceğine dikkat çekmiştir; bu, başlangıçta birbiriyle uyumsuz olan iki malzemenin nano ölçekte belirli bir derecede uyumluluk kazandığı anlamına gelir.
Morfolojik açıdan bakıldığında, ultra ince CaCO₃ ile doldurulmuş HDPE sisteminde, HDPE matrisi akma sonrası yırtılma özelliklerinin bazılarını sergilemektedir ve Şekil 14-8(a)’da gösterildiği gibi, darbe kırılma yüzeyinde çapları 5 ile 15 μm arasında değişen bazı aglomere CaCO₃ parçacıkları gözlemlenmektedir. Buna karşın, nano ölçekli CaCO₃ ile doldurulmuş sistemde, matrisin çekilmiş yapısı daha ince ve daha yoğun hale gelmiştir. SEM mikrografları, daha belirgin akma sonrası kırılma özelliklerine sahip, zengin katmanlı bir mikro-fibriler ve hücresel yapı göstermektedir. Ayrıca, Şekil 14-8(b)’de gösterildiği gibi, reçine matrisine yapışmış çok sayıda ince CaCO₃ parçacığı bulunur. Bu durum, nano ölçekli CaCO₃ ilavesinin gerilme yoğunlaşma noktaları görevi görebileceğini göstermektedir. Dış kuvvet altında, parçacıkların çevresindeki kesme gerilimi aktarılır ve bu da komşu matrisin yerel olarak akmasına neden olur; bu durum daha fazla enerji emilmesini sağlar ve dolayısıyla kırılma tokluğunu artırır.
Şekil 14-8(c)’de gösterildiği gibi, nano ölçekli CaCO₃’ün NDZ101 ile işlenmesinden sonra, kompozit darbe kırılma yüzeyi daha sıkı bir çekme yapısı sergilemektedir; bu durum, matrisin önemli ölçüde plastik deformasyona uğradığını ve büyük miktarda enerjiyi emdiğini göstermektedir. Bu kırılma yüzeyinde, CaCO₃ parçacıkları homojen bir şekilde dağılmış olup, parçacık boyutları son derece küçüktür ve belirgin büyük parçacıklar bulunmamaktadır. Bu durum, NDZ101 ile yapılan yüzey işleminin nano ölçekli CaCO₃'ün dağılma özelliğini büyük ölçüde iyileştirdiğini göstermektedir. Sonuç olarak, NDZ101 ile işlenmiş sistem daha yüksek darbe dayanımı ve daha belirgin bir toklaştırma etkisi sergilemektedir.
Ayrıca, iki dolgu sisteminin kırılgan kırılma yüzeylerine ait SEM görüntülerinden, ultra ince CaCO₃ ile doldurulmuş sistemde [Şekil 14-8(d)], CaCO₃ ile matris arasındaki arayüz net bir şekilde görülmekte, parçacık boyutları düzensizdir ve büyük parçacıklar mevcuttur. Buna karşılık, nano ölçekli CaCO₃ ile doldurulmuş numunenin kırılgan kırılma yüzeyinde [Şekil 14‑8(e)], CaCO₃ parçacıkları 1 μm'nin altında boyutlarda homojen bir şekilde dağılmıştır. Bu durum, dağılmış faz parçacıklarının boyutunun küçültülmesinin ve dağılma kabiliyetlerinin iyileştirilmesinin kompozitlerin darbe dayanımını artırabileceğini göstermektedir.
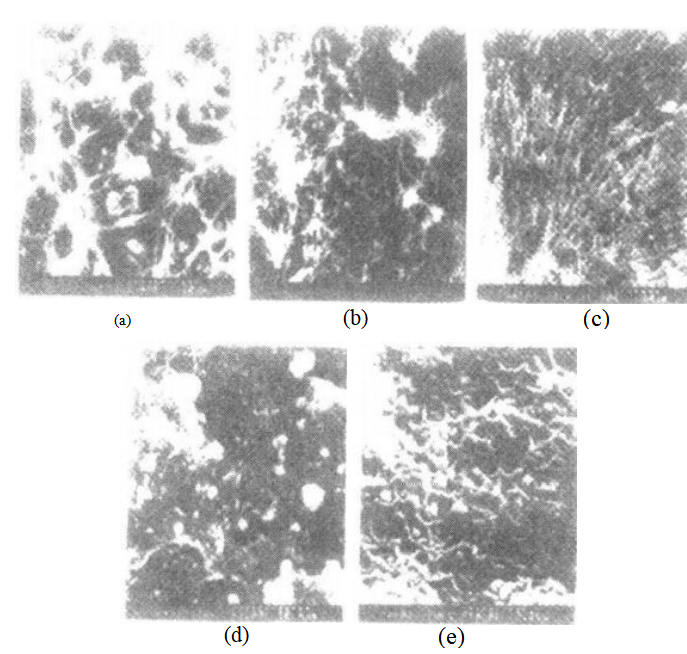
Şekil 14-8 HDPE/CaCO₃ kompozitlerinin (HDPE/CaCO₃ = 84/16) SEM mikrografları
(a) İşlem görmüş, ultra ince CaCO₃ ile doldurulmuş sistem, darbe kırılma yüzeyi;
(b) İşlenmemiş, ultra ince CaCO₃ ile doldurulmuş sistem, darbe kırılma yüzeyi;
(c) İşlem görmüş, nano ölçekli CaCO₃ ile doldurulmuş sistem, darbe kırılma yüzeyi;
(d) İşlem görmüş ultra ince CaCO₃ ile doldurulmuş sistem, kriyojenik kırılgan kırılma yüzeyi;
(e) İşlem görmemiş, nano ölçekli CaCO₃ ile doldurulmuş sistem; kriyojenik kırılgan kırılma yüzeyi.
(2) Çekme mukavemeti ve kopma uzaması
Mikron boyutundaki dolgu maddeleri için, kompozitlerin çekme mukavemeti genellikle CaCO₃ içeriğinin artmasıyla azalır; ancak CaCO₃ parçacık boyutunun küçültülmesi bu azalma eğilimini yavaşlatabilir. Şekil 14-9'da gösterildiği gibi, ultra ince CaCO₃ ile doldurulmuş sistemde (şekildeki kesikli çizgiler), CaCO₃ içeriği arttıkça çekme mukavemeti hızla düşer. Nano ölçekli CaCO₃ ile doldurulmuş sistemde ise, CaCO₃ içeriğinin artmasıyla birlikte çekme mukavemetindeki düşüş büyük ölçüde hafifletilir. Griffith teorisine göre, bir kompozitin mukavemeti şu şekilde ifade edilebilir:
σ = (2E · γ / π · C)⁻²
nerede
σ — malzemenin mukavemeti;
E — Malzemenin Young modülü;
γ — çatlağın birim alan başına yüzey enerjisi;
C — etkin kusur boyutu.
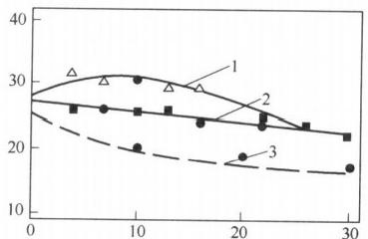
CaCO₃ içeriği (ağırlıkça %)
Şekil 14-9 HDPE/CaCO₃ kompozitlerinin çekme mukavemeti
1 – İşlenmemiş nano ölçekli CaCO₃ içeren sistem;
2 – İşlenmiş nano ölçekli CaCO₃ içeren sistem;
3 – Ultra ince CaCO₃ sistemi
Burada, etkin kusur boyutu esas olarak dolgu maddesi ile polimer arasındaki arayüzey ayrışmasının yol açtığı boşlukları ifade eder. Boşlukların boyutu, dolgu maddesinin parçacık boyutuna bağlıdır. Dolgu maddesinin parçacık boyutu ne kadar küçükse, arayüzey ayrışmasından kaynaklanan boşluklar da o kadar küçük olur; yani, C. Sonuç olarak, yapışmanın bozulmasından kaynaklanan malzeme mukavemetindeki azalma daha az belirgindir. Dolayısıyla, HDPE’ye nano ölçekli CaCO₃ ilave edildikten sonra çekme mukavemetindeki değişim eğiliminin, mikron boyutlu CaCO₃ ile elde edilen eğilimden farklı olduğu görülmektedir.
Tablo 14-4 Farklı sistemlerin kopma uzaması (birim: %)
| Nano ölçekli CaCO₃ içeriği / % | 0 | 4 | 7 | 10 | 13 | 16 | 22 | 26 | 30 |
|---|---|---|---|---|---|---|---|---|---|
| Tedavi edilmemiş | 500 | 460 | 590 | 100 | 200 | 300 | 370 | 7 | – |
| NDZ‑101 ile tedavi edilen | 600 | >600 | >600 | >600 | 670 | 660 | 550 | 420 | 400 |
Tablo 14‑4’te gösterildiği gibi, nano ölçekli CaCO₃’ün NDZ‑101 ile yüzey işleminden geçirilmesinden sonra, dolgu içeren sistemlerin kopma uzaması, işleme tabi tutulmamış sistemlere kıyasla önemli ölçüde artmıştır. CaCO₃ içeriği 16%’ye kadar çıktığında bile, kompozitin kopma uzaması saf HDPE’ninkine ulaşmakta veya onu aşmaktadır. Aynı içerik ve aynı yüzey işleme koşulları altında, ultra ince CaCO₃ ile doldurulmuş sistemlerin kopma uzaması genellikle çok düşüktür.
Nano ölçekli CaCO₃ ile doldurulmuş sistemlerde gözlemlenen yüksek kopma uzaması, en az iki faktöre atfedilebilir: ① CaCO₃’ün küçük parçacık boyutu; ve ② birleştirici maddenin etkisi.
(3) Nano ölçekli CaCO₃ ile doldurulmuş HDPE sisteminin işleme özellikleri
Şekil 14-10(a) ve (b), iki HDPE/nano ölçekli CaCO₃ kompozitinin reolojik eğrilerini göstermektedir. Şekillerden, düşük kesme hızlarında kompozitlerin görünür viskozitesinin CaCO₃ içeriğinin artmasıyla birlikte arttığı görülmektedir. Ancak, nano ölçekli CaCO₃’ün yüzey işleminden sonra, düşük kesme hızlarındaki görünür viskozite önemli ölçüde azalmıştır. Deney verileri karşılaştırıldığında, nano ölçekli CaCO₃’ün NDZ‑101 ile işlenmesinin, düşük kesme hızlarında kompozitin akışkanlığında daha belirgin bir iyileşme sağladığı görülmektedir. Kesme hızı arttıkça, dolgu içeren sistemlerin reolojik eğrileri saf HDPE’ninkine kademeli olarak yaklaşmaktadır. Kesme hızı 500 s⁻¹’e ulaştıktan sonra, farklı dolgu içeren sistemlerin görünür viskozite değerleri birbirine çok yakındır ve saf HDPE’ninkiyle neredeyse aynıdır. Plastik işleme sürecinde, ekstrüzyon kalıplama için kesme hızı 10²–10³ s⁻¹ aralığındadır; enjeksiyon kalıplama için ise 10³–10⁵ s⁻¹ aralığındadır. Bu nedenle, nanoskal CaCO₃ yüklemeleri nispeten yüksek olsa bile, HDPE/nanoskal CaCO₃ kompozitleri yine de iyi işleme özellikleri sergilemektedir.
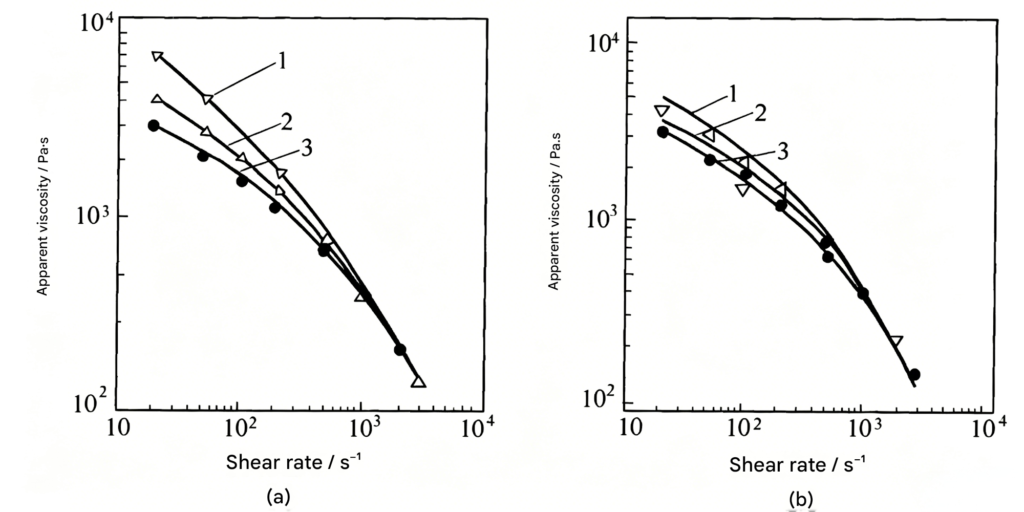
Şekil 14-10 HDPE/nano ölçekli CaCO₃ sistemlerinin reolojik eğrileri
(a) İşlem görmemiş sistem; (b) NDZ‑101 ile işlenmiş sistem. Sıcaklık: 200 °C.
Eğriler 1–3, sırasıyla 50%, 26% ve 0%’nin CaCO₃ içeriğine karşılık gelmektedir.
Özetle, HDPE’nin, şu yöntemle üretilmiş olan nano ölçekli kalsiyum karbonat ile doldurulması Raymond değirmeni aşağıdaki etkilere sahiptir:
① Nano ölçekli CaCO₃, yüzey aktivasyon işlemi uygulanmasa bile HDPE üzerinde belirli bir dayanıklılık artırıcı etki gösterir;
② Uygun bir yüzey işlemeyle, nano ölçekli CaCO₃, HDPE/CaCO₃ kompozitlerinin darbe dayanımını ve kopma uzamasını önemli ölçüde artırabilir ve böylece kompozitlerin genel mekanik özelliklerini iyileştirebilir;
③ Nano ölçekte CaCO₃ ile doldurulmuş HDPE sisteminde, kırılgan-sünek geçiş noktası ortadan kalkar, ancak darbe dayanımı, 20% ile 25% arasındaki nano ölçekte CaCO₃ içeriğinde maksimum seviyeye ulaşır;
④ 50% gibi yüksek bir nanometre ölçeğinde CaCO₃ içeriğinde bile, HDPE/CaCO₃ kompozitleri yine de iyi işleme özellikleri sergilemektedir;
⑤ Ultra ince CaCO₃ ile doldurulmuş HDPE kompozitleriyle karşılaştırıldığında, nano ölçekli CaCO₃ ile doldurulmuş HDPE kompozitleri daha üstün genel mekanik özelliklere ve daha iyi işleme performansına sahiptir.
Hunan Jinxin Chemical Co., Ltd. (eski adıyla Zijiang Azotlu Gübre Fabrikası), yenilikçi bir “çift püskürtme” prosesi kullanarak “Aote Kalsiyum” adlı süper ince plastik takviye maddesini üretmektedir. Bu ürün, ortalama <70 nm'lik partikül boyutuna, ince partikül yapısına, düşük kirlilik oranına ve yüksek saflığa sahiptir; ayrıca yüzey aktifleştirilmiş olması sayesinde geniş bir özgül yüzey alanına ve yüksek aktiviteye sahiptir. PVC, PE ve PP plastiklerinde dolgu maddesi olarak kullanıldığında, plastiklerle iyi bir uyum sergiler, homojen dağılım sağlar, plastikleştirme süresini kısaltır, işleme sırasında toz emisyonunu azaltır ve bitmiş plastik ürünlerin yüzey parlaklığını önemli ölçüde artırır. Ayrıca PVC, PE ve PP plastikleri için takviye edici bir etki sağlar. Çeşitli ürünler için önerilen katkı seviyeleri Tablo 14-5’te gösterilmiştir.
Tablo 14-5 Çeşitli plastik ürünlerde aktifleştirilmiş ultra ince kalsiyum karbonat için önerilen ilave oranları (ağırlıkça)
| Ürün | Parçalar | Ürün | Parçalar | Ürün | Parçalar |
|---|---|---|---|---|---|
| Kalsiyum-plastik kapılar ve pencereler | 15–20 | Sert boru | 10–20 | Esnek hortum | 15–20 |
| Kalsiyum-plastik tavan panelleri | 20–25 | Sert levha/plaka | 10–20 | Esnek ince film/tabaka | 10–20 |
| Kalsiyum-plastik kutular/kasa | 15–20 | Sert kaplama levhaları | 5–13 | PVC köpük | 15–20 |
| Kalsiyum-plastik oluklu mukavva | 20–25 | Suni deri | 15–20 | Köpüklü deri | 15–20 |
| Duvar kağıdı | 15–25 | Kablo | 20 | Çemberleme | 20–25 |





 English English
 Spanish
 Russian
 Arabic
 Swahili
 French
 Turkish
 Portuguese
 Korean
 Japanese
 German
 Italian