
Çimento Küre Değirmeni
Çimento Bilyalı Değirmeni Ürün Genel Bakışı Çimento bilyalı değirmeni, temel ekipmanlardan biridir…

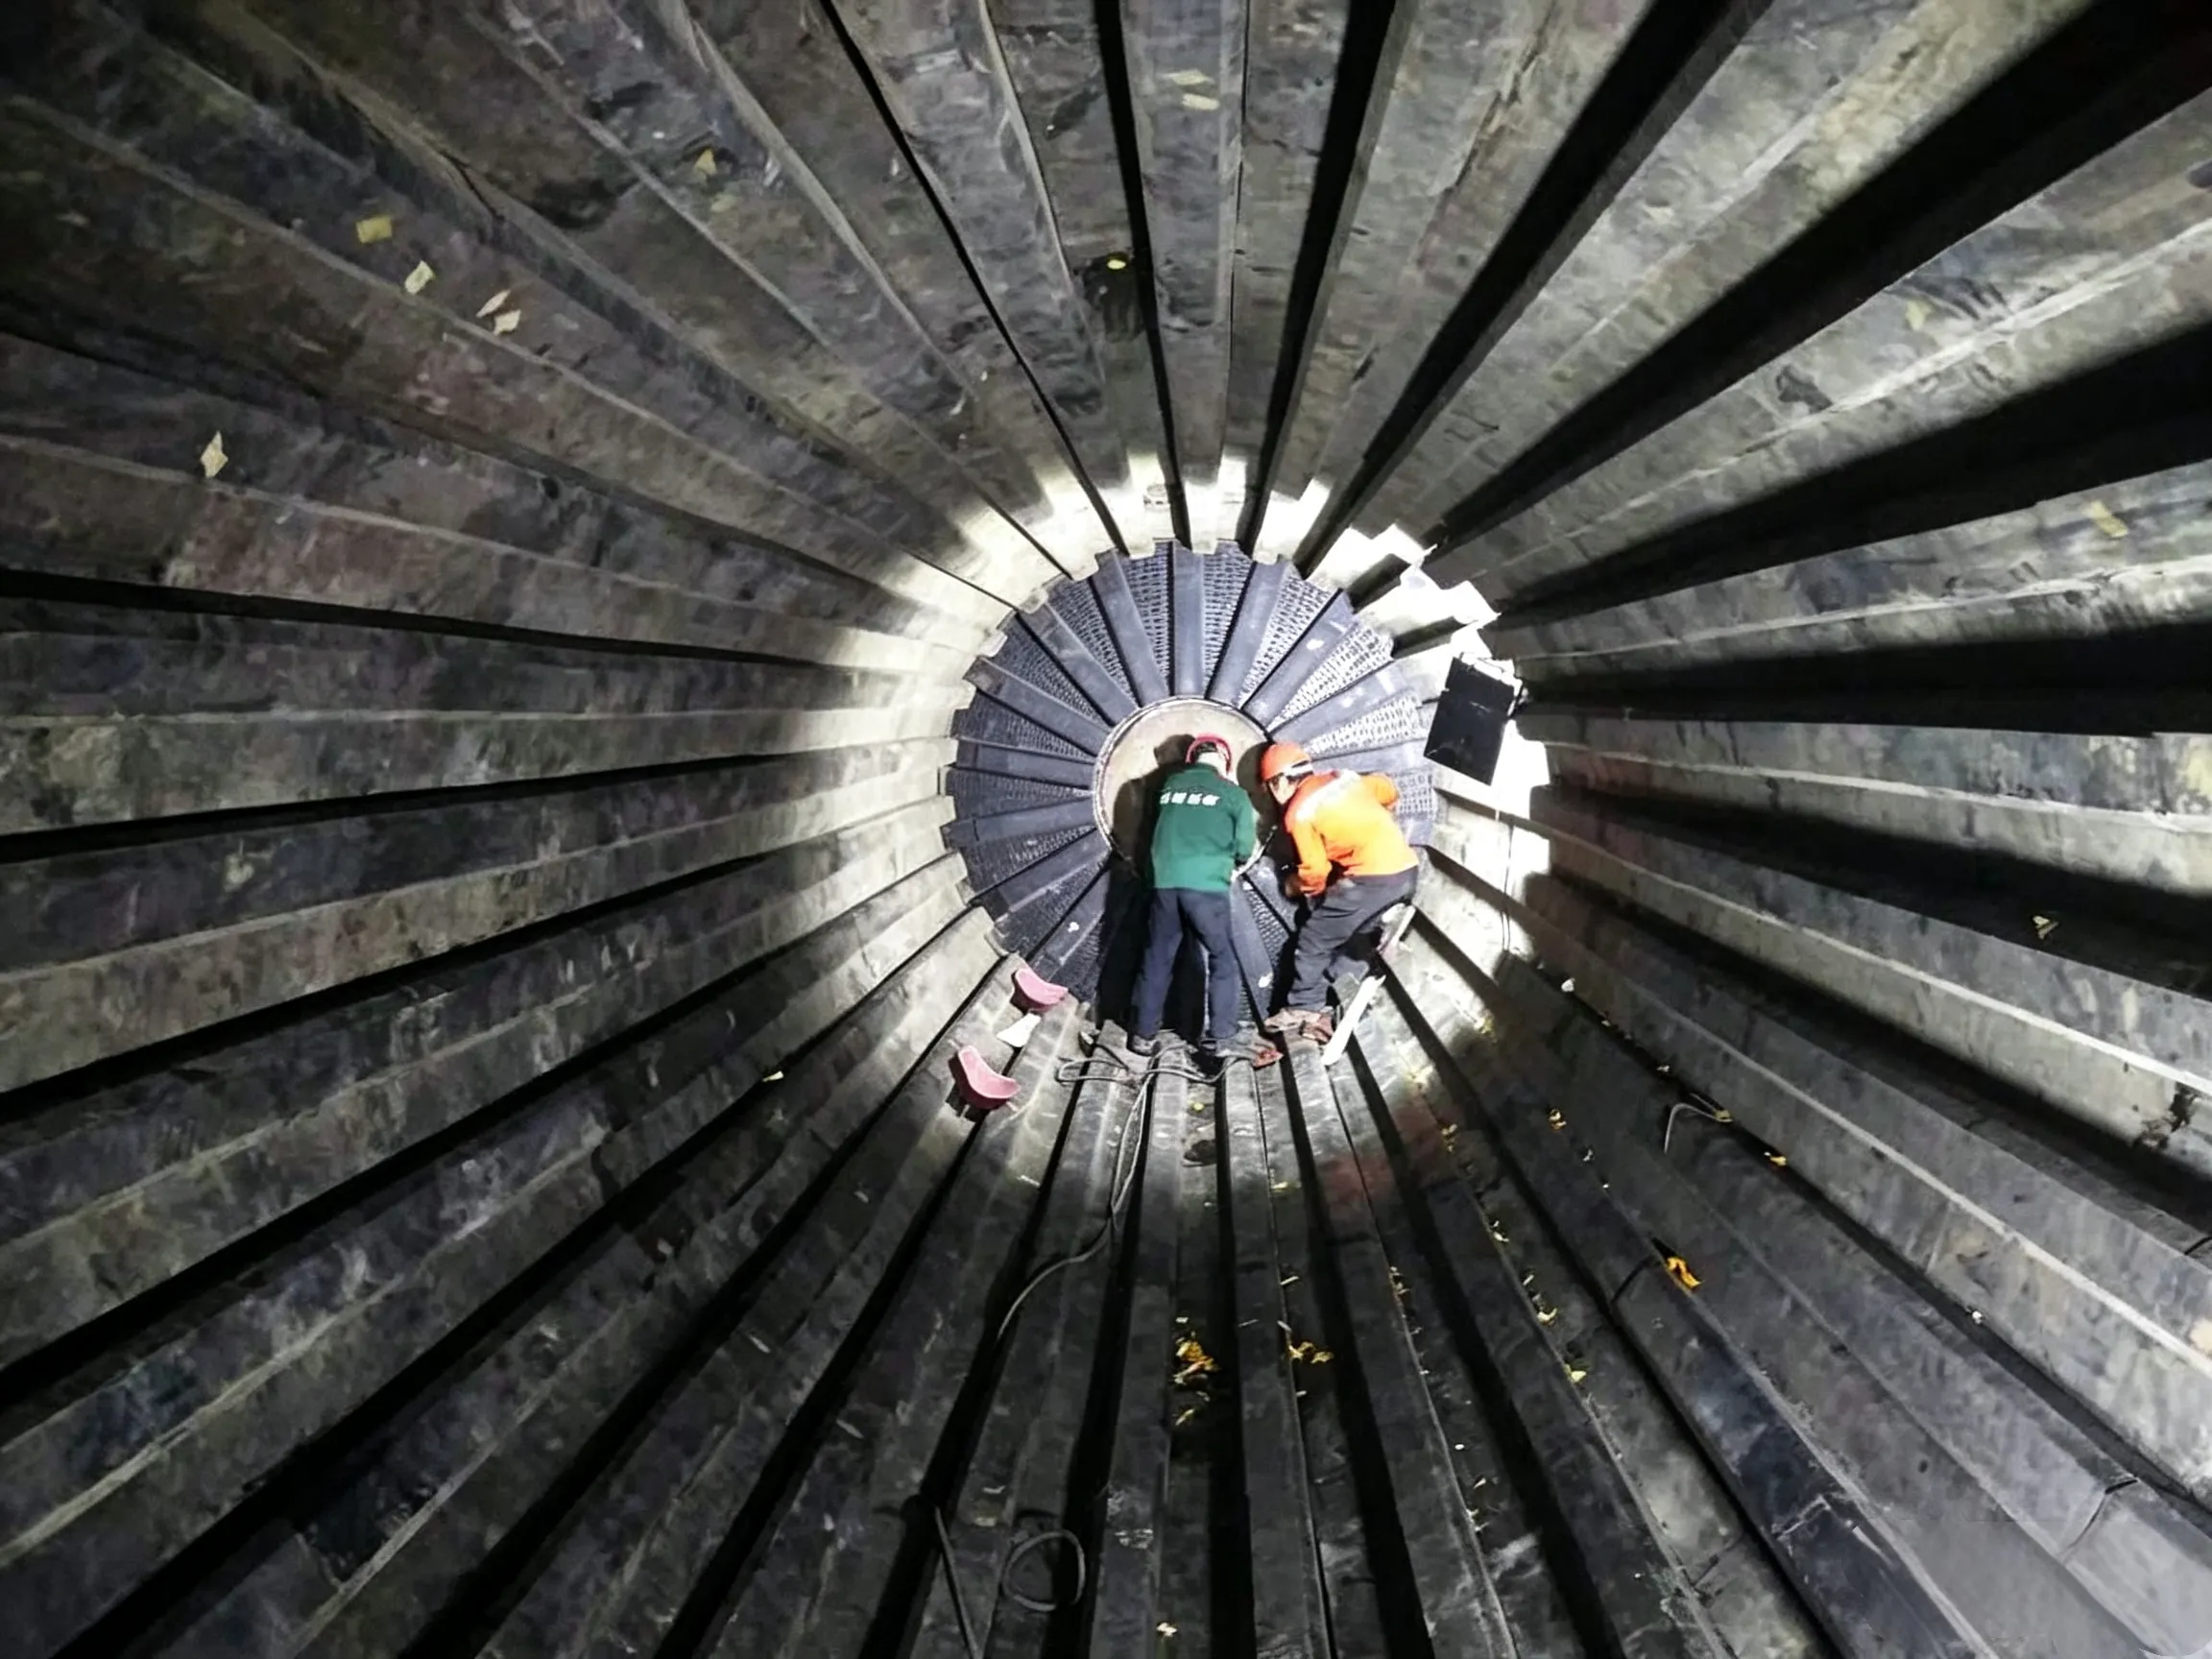
İnce parçacık boyutu ve cürufun kolayca kırılabilmesine rağmen öğütülmesinin zor olması gibi özellikleri nedeniyle, bir cüruf tüp değirmenindeki öğütme ortamının hareket şekli, klinker bilyalı değirmende olduğu gibi malzemeye çarpmak üzere yukarı kaldırılmaktan ziyade, öncelikle öğütmeye dayalı olmalıdır. Bu nedenle, bir cüruf tüp değirmeninin ilk bölmesi tercihen basamaksız düz astarlar veya oluklu astarlarla donatılmalıdır. Bu, öğütme ortamının kaldırma yüksekliğini azaltabilir, güç tüketimini düşürebilir ve aynı zamanda öğütme ortamı ile astarlar arasındaki kaymayı artırabilir, böylece öğütme kapasitesini artırabilir. Ayrıca, düz astarlarda kademeli astarlarda bulunan keskin kenarlı iç oluklar bulunmadığından, cürufun nem içeriği yüksek olduğunda malzeme birikmesine daha az eğilimlidirler; bu da cüruf tüp değirmeninin ilk bölmesinde macun kaplanması ve tıkanma olgusunu azaltır.
Cüruf boru değirmeninin ikinci ve üçüncü bölmeleri için küçük dalgalı astarlar veya düz astarlar kullanılabilir.
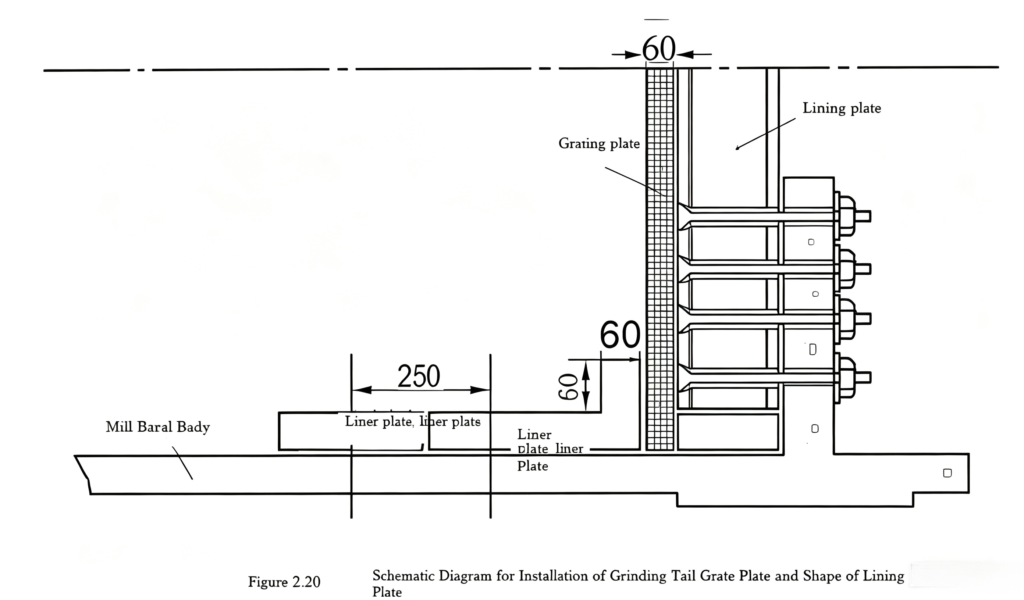
Öğütme ortamının bölmeler arasında geçişini önlemek için, bölme diyaframlarının her iki yanındaki astarların Şekil 2.19’da gösterildiği gibi özel bir L şekline sahip olması gerekir. Değirmen ucundaki boşaltma ızgara plakasına bitişik son halkadaki astarlar da Şekil 2.20'de gösterildiği gibi benzer bir özel L şekilli konfigürasyona sahip olmalıdır. Değirmen içindeki iki bölme diyaframı ve boşaltma ızgara plakası, 60 mm kalınlığında olacak şekilde çimento fabrikası tarafından imal edilmelidir. Değirmen ucundaki boşaltma için kullanılan kaldırma plakaları, yapıları ve boyutları değiştirilmeden ekipman üreticisi tarafından temin edilebilir. Değirmen ucundaki son L şeklindeki astarın uzunluğu, değirmenin toplam uzunluğuna bağlıdır ve boyutları özel olarak sipariş edilmelidir.

Şekil 2.19 Bölme diyaframının montajı ve astarların şekillerini gösteren şematik çizim.
Bölme diyaframı monte edilirken, diyaframın montaj konumunda dairesel bir oluk bırakılır. Önceden kaynaklanmış küçük diyafram parçaları bu oluğa yerleştirilir ve ardından birbirine kaynaklanarak tam bir diyafram paneli oluşturulur. Diyaframın ısıl deformasyonunu önlemek için, diyafram ile astarlar arasında kaynak yapılmasından kaçınılmalıdır.





 English English
 Spanish
 Russian
 Arabic
 Swahili
 French
 Turkish
 Portuguese
 Korean
 Japanese
 German
 Italian