
Ultra İnce Halkalı Silindirli Değirmen
Ultra İnce Halka Silindirli Değirmen’e Giriş KXHGM Ultra İnce Halka Silindirli…


Bilyalı değirmenin astarları genellikle cidarın iç yüzeyine cıvatalarla sabitlenir, ancak ince öğütme bölmesinde tuğla döşeme (birbirine geçmeli) yöntemiyle de monte edilebilirler. Tuğla döşeme yöntemiyle monte edilen astarlar genel olarak, aşınmış ve değiştirilmesi gerekmedikçe nadiren sökülür. Bu durum, değirmenin boşaltma ızgara plakasının değiştirilmesi gerektiğinde, özellikle ince öğütme bölmesi astarlarının hala iyi durumda olduğu ve değiştirilmeye ihtiyaç duymadığı, ancak boşaltma ızgara plakasının ciddi şekilde aşınmış olduğu ve değiştirilmesi gerektiği durumlarda önemli bir zorluk yaratır. Çıkış ızgara plakasını değiştirmek için önce ince öğütme bölmesi astarlarının sökülmesi gerektiğinden ve bunların sökülmesi üç sorun ortaya çıkarır: birincisi, tuğla döşemeli astarlar, değirmen içindeki öğütme malzemesi ve malzemenin uzun süreli darbe ve baskısına maruz kaldıktan sonra hem termal genleşmeye hem de soğuk deformasyona uğrar; bu da astarlar arasında birçok “birbirine kenetlenen kenar” oluşmasına neden olarak sökme işlemini zahmetli hale getirir; ikincisi, farklı derecelerde deforme olmuş olan çıkarılan astarlar, bitişik astarlar arasında “ayrı ayrı oturmalar” oluşturur; bu da yeniden takılmasını zorlaştırır, hatta imkansız hale getirir; üçüncüsü, astarların tuğla döşeme şeklinde olması nedeniyle sökme işlemi baştan (değirmen diyaframından) başlayıp sonuna kadar devam etmelidir; bu da tüm astar setinin çıkarılmasını gerektirir. Bu durum, büyük miktarda sökme ve yeniden montaj çalışması gerektirir, arıza süresini uzatır ve ekipmanın kullanılabilirliğini olumsuz etkiler.
Bu sorunu çözmek için Shen Dongping, tuğla döşemeli astarları sökmeden boşaltma ızgara plakasını değiştirmek üzere basit bir yöntem geliştirdi. Örnek olarak φ2,2 m’lik bir değirmen ele alındığında, prosedür aşağıda ayrıntılı olarak açıklanmaktadır.
(1) Durum Analizi
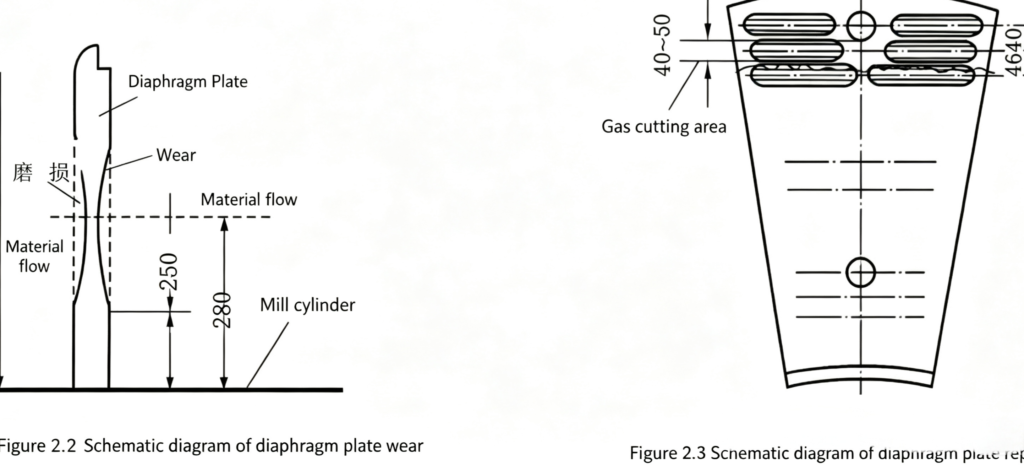
① Değirmen içindeki boşaltma ızgarası plakası, diyafram ve değirmen kafası astarları, farklı çaplarda farklı derecelerde aşınmaya maruz kalmaktadır; Şekil 2.2’de gösterildiği gibi, aşınma, değirmen gövdesine yakın uçta daha azdır.
② Boşaltma ızgara plakası, ince öğütme bölmesinin değirmen çıkış ucuna monte edilmiştir. Öğütme malzemelerinden kaynaklanan eksenel darbe kuvveti çok büyük değildir ve boşaltma ızgara plakasının arka kısmı kaldırma çubukları tarafından desteklenmektedir; bu nedenle, boşaltma ızgara plakası üzerindeki eğilme momenti ihmal edilebilir düzeydedir.
③ Boşaltma ızgara plakası çoğunlukla, kaynaklanabilirliği iyi olan düşük mukavemetli bir sıradan çelik türü olan ZGMn13’ten imal edilmiştir. Kaynak işleminden sonra, kaynak bölgesi metalinin performansı ana metalinkinden daha düşük değildir.
(2) Çalıştırma Prosedürü
Her bir boşaltma ızgara plakasında iki adet sabitleme cıvatası bulunur. Kabuğun iç duvarına yakın cıvatadan, kabuğun dönme merkezine doğru yaklaşık 40–50 mm uzaklıkta bir noktada, gaz kesme yöntemi kullanarak ızgara plakasını kesip açın (Şekil 2.3). Eski ızgara plakasını çıkarın, ardından çıkardığınız eski ızgara plakasını şablon olarak kullanarak yeni ızgara plakası üzerinde desen çizimini yapın. Gaz kesme yöntemi ile yeni ızgara plakasını istenen boyuta getirin, küçük bir eğim hazırlayın ve kaynak işlemi için uygun kaynak elektrotlarını ve kaynak makinesi akımını seçin.
(3) Avantajlar
Bu yöntem kullanılarak, φ2,2 m × 6,5 m boyutlarındaki bir değirmenin bir dizi boşaltma ızgara plakasının değiştirilmesi işlemi, üç işçi tarafından sadece 10 saatte tamamlandı; bu sayede işçilik, zaman ve emekten tasarruf sağlandı. Ayrıca, ince bölme astarlarının söküldükten sonra yeniden takılamama sorununu da ortadan kaldırdı. Bu yöntemle değiştirilen boşaltma ızgara plakaları, birkaç yıldır sorunsuz bir şekilde çalışmakta ve iyi sonuçlar vermektedir.
(4) Önlemler
Yeni ızgara plakaları, eskileri şablon olarak kullanılarak kesildiğinden ve her bir eski ızgara plakasındaki kesim konumları farklılık gösterebileceğinden, eski ve yeni ızgara plakaları arasında bire bir eşleşme sağlanması büyük önem taşımaktadır. Montaj sırasında, her bir ızgara plakasının ayrı ayrı yerleştirilmesine özen gösterilmelidir.





 English English
 Spanish
 Russian
 Arabic
 Swahili
 French
 Turkish
 Portuguese
 Korean
 Japanese
 German
 Italian