
مطحنة الأسطوانات العمودية للأسمنت
مقدمة عن مطحنة الأسطوانات العمودية للأسمنت: مطحنة الأسطوانات العمودية للأسمنت من طراز GKLM…

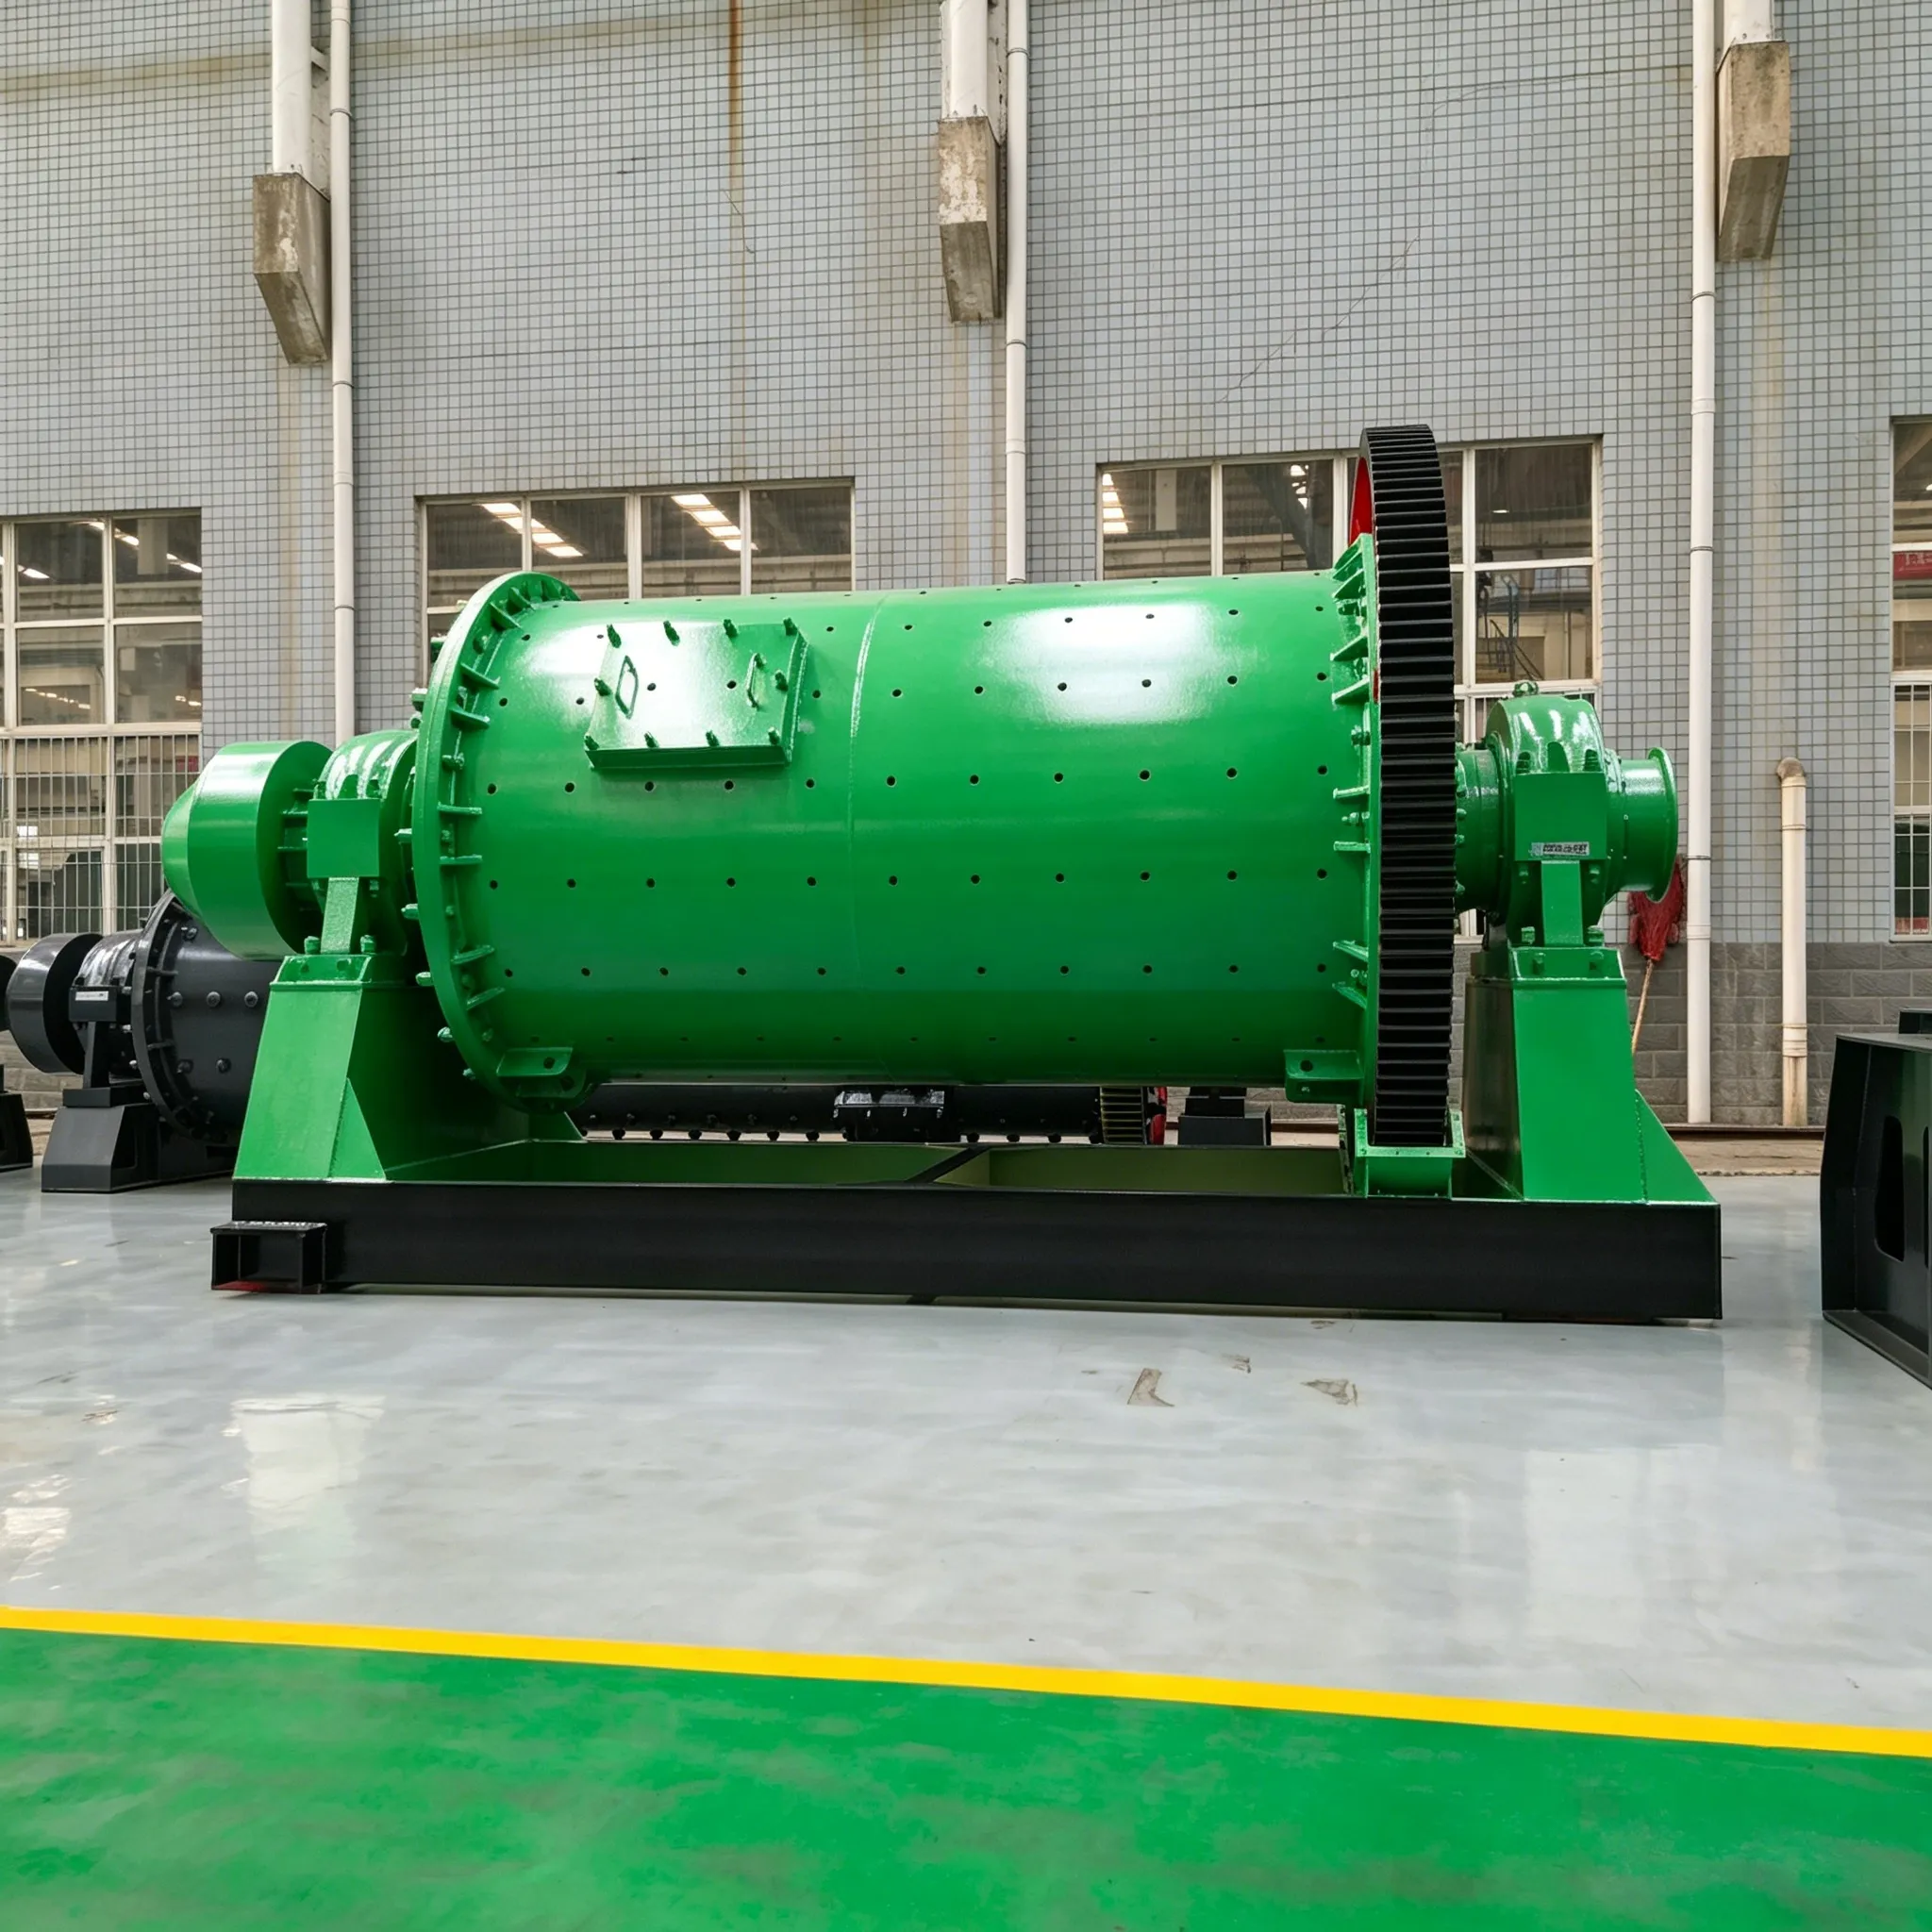
يتطلب أي مصنع للتركيز مصمم حديثًا تركيب مطاحن طحن بشكل حتمي. وفي مصانع التركيز العاملة، قد تستلزم تعديلات العمليات أو عمليات الصيانة الشاملة أو استبدال المعدات إعادة تركيب مطاحن الطحن أيضًا.
بالإضافة إلى دقة تصنيع مطحنة الطحن، تُعد جودة التركيب عاملاً حاسماً في تشغيلها بشكل طبيعي. غالبًا ما تؤدي جودة التركيب الرديئة إلى الحاجة إلى إعادة العمل وإلى خسائر اقتصادية. ولذلك، فإن الالتزام الصارم بمتطلبات التصميم والمواصفات الفنية أمر ضروري أثناء تركيب مطاحن الطحن. ويجب فحص إجراءات التركيب بأكملها خطوة بخطوة، مع الاحتفاظ بسجلات مفصلة، كما يجب القضاء على الأخطاء المنهجية قدر الإمكان.
تتشابه طرق وإجراءات تركيب أنواع مختلفة من مطاحن الطحن بشكل أساسي، وتُنفَّذ عمومًا وفقًا للتسلسل التالي.
9.6.1.1 أساس مطحنة الطحن
يجب ألا يقتصر دور أساس مطحنة الطحن على تحمل الوزن الكامل للمطحنة فحسب، بل يجب أن يتحمل أيضًا الأحمال الديناميكية الناتجة عن الصدمات والاهتزازات والقوى الأخرى التي تنشأ أثناء التشغيل. لضمان قدرة تحمل الأحمال والاستقرار، ولمنع الترسب أو التشقق أثناء تشغيل المطحنة، يجب وضع الأساس على أرض صلبة، ويجب أن يكون وزن الخرسانة المسلحة ما بين 2.5 إلى 3 أضعاف وزن مطحنة الطحن. يجب ألا يتم ربط الأساس بجدران أو أعمدة مبنى المصنع؛ ويجب الحفاظ على مسافة لا تقل عن 1 متر، ولا تقل عن 40–50 سم بينهما. إذا كانت المسافة أصغر، فيجب ملء الفجوة بألواح حجرية لمنع اهتزازات المبنى الناتجة عن تشغيل المطحنة.
قبل تركيب مطحنة الطحن، من الضروري فحص المواقع النسبية والأبعاد بين الأساس والمباني والمنشآت والوحدات المجاورة بعناية، والتأكد من مطابقتها لرسومات التصميم. تتوفر طرق فحص متنوعة، مثل القياس من نقطة مرجعية باستخدام أدوات المسح أو استخدام طريقة سلك المحاذاة. وبغض النظر عن الطريقة، فإن الهدف هو تحديد العلاقات الموضعية النسبية والأبعاد الرئيسية، مثل المسافة الأفقية، والتوازي، والعموديّة (الزاوية)، والاستواء، وفرق الارتفاع النسبي بين محاور مطحنة الطحن، وتروس المخفض، والمحرك الكهربائي، بالإضافة إلى موضع وحجم الثقوب المخصصة لمسامير التثبيت، مع ضمان استيفائها لمتطلبات التصميم ومطابقتها لأحجام ثقوب المسامير الفعلية في قاعدة المطحنة. بعد الانتهاء من هذه المهام وتحديد جميع أبعاد المواقع، يمكن المضي قدمًا في عملية التركيب.
قبل التركيب، يجب فحص جميع الآلات والمعدات فحصًا دقيقًا للتأكد من اكتمالها وخلوها من العيوب ومطابقتها لمتطلبات التركيب والتشغيل، كما يجب تنظيفها وتزييتها.
9.6.1.2 تسلسل التثبيت
تسلسل التثبيت هو كما يلي:
(1) تركيب الإطار الأساسي. تتكون مطحنة الطحن، بما في ذلك علبة التروس والمحرك، عمومًا من أربعة هياكل أساسية: الهياكل الأساسية الأمامية والخلفية لحامل المحامل في المطحنة، والهيكل الأساسي للمحرك، والهيكل الأساسي لعلبة التروس. أثناء تركيب الهياكل الأساسية، استخدم شريط قياس فولاذي ومستوى مائي (مستوى) للتحقق من الارتفاع الأفقي واستواء الهياكل الأساسية. في حالة اكتشاف أي عدم استواء، استخدم أسافين تعديل فولاذية أسفل الإطار الأساسي لتسويته. يجب أن يتراوح عرض جميع الأسافين بين 50 و100 مم، ويجب أن يكون طولها بحيث تمتد أثناء التركيب إلى ما وراء خط الوسط لمسمار التثبيت داخل الإطار الأساسي وتبرز إلى الخارج بمقدار 10–50 مم. يمكن أن يتراوح ميل الإسفين بين 1:10 و1:20. بعد التسوية، يجب لحام الإسفينات معًا لمنع تحركها.
(2) تركيب المحمل الرئيسي لآلة الطحن مطحنة الكرات. بعد ضبط الإطارين الأساسيين للمحامل الرئيسية وشد مسامير التثبيت، يجب إعادة فحصهما. وبمجرد أن تستوفي جميع البيانات المتطلبات الفنية، يمكن المضي قدمًا في تركيب المحامل الرئيسية. ويجب أن تتوافق طرق التركيب والفحص الخاصة بمقاعد المحامل الرئيسية مع متطلبات الجدول 9-13.
الجدول 9-13. الانحرافات المسموح بها في تركيب المطحنة
| رقم الصنف. | المشروع | الانحراف المسموح به | وحدة | طريقة الاختبار | |
| 1 | خطوط الوسط الطولية والجانبية | 1.0 | مم | علق الخيط، وقس الطول بمسطرة | |
| 2 | الارتفاع | ±0.5 | مم | مستوى قصير ممتلئ الجسم | |
| 3 | خط الوسط لمبيتَي المحامل الرئيسيين | ≤5000 | ±1.0 | مم | قس باستخدام مسطرة |
| 5000-10000 | ±1.5 | مم | قس باستخدام مسطرة | ||
| أكثر من 10,000 | ±2.0 | مم | قس باستخدام مسطرة | ||
| 4 | محاذاة العمود بين غلافَي المحملين الرئيسيين | 1.0 | مم | علق الخيط، وقم بالقياس باستخدام الميكرومتر | |
| 5 | المستوى الأفقي لمبيت المحمل الرئيسي | 0.1/1000 | واحد | مقياس المستوى | |
يجب أن يكون المحمل الرئيسي والمنطقة المحيطة بإطار قاعدة المحمل على اتصال متجانس، على ألا تتجاوز الفجوات الموضعية 0.1 مم.
يجب أن يتوافق تجميع غلاف المحمل الرئيسي والعمود المجوف مع أحكام وثائق المعدات. وفي حالة عدم وجود مثل هذه الأحكام، يجب استيفاء المتطلبات التالية: يجب أن تتراوح زاوية التلامس بين 70° و90°؛ ويجب ألا يقل عدد نقاط التلامس داخل كل مساحة 25 مم × 25 مم عن نقطتين؛ يجب أن يتراوح الخلوص الإجمالي على جانبي المحمل بين 0.15% و0.20% من قطر العمود.
(3) تركيب غلاف الطاحونة، والأغطية الطرفية، والترس المحيطي. قبل تركيب مطحنة الطحن في المحامل الرئيسية، يجب تجميع الغلاف والأغطية الطرفية والترس الدائري الكبير معًا. قبل تجميع الغلاف والأغطية الطرفية، يجب فحص الغلاف. يجب ألا يتجاوز شكل الغلاف البيضاوي 4/1000 من قطر الغلاف، ويجب أن يتوافق الخطأ المسموح به في الشكل البيضاوي لحافة الغلاف مع مواصفات التصميم. يجب أيضًا فحص تشطيب السطح والبيضاوية لأعمدة المحور المجوفة. بعد استيفاء المتطلبات، يجب طلاء حنفية الغطاء الطرفي وحافة الغلاف بمزيج من الرصاص الأحمر وزيت بذر الكتان، ثم محاذاة كل منهما وفقًا للعلامات. بعد المحاذاة، يجب إدخال جميع دبابيس التثبيت. وعندما يكون الوضع مقبولاً، يجب شد البراغي بشكل متساوٍ. وبذلك يكتمل تجميع الغلاف والأغطية الطرفية. وعندما يكون الترس الدائري مقسماً إلى نصفين، يتم تركيبه عادةً بعد وضع الجسم الدوار للمطحنة على المحامل الرئيسية.
يجب أن يستوفي تركيب الغلاف والأغطية الطرفية على المحامل المتطلبات التالية:
(4) تركيب الترس الدائري يجب أن تستوفي المتطلبات التالية:
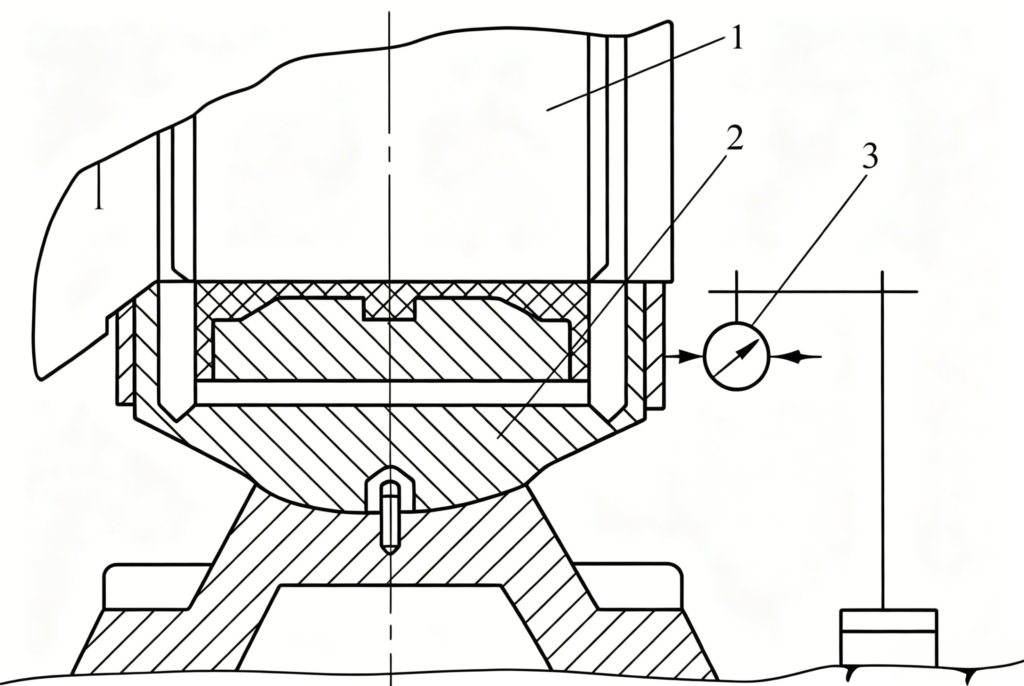
الشكل 9-16: فحص الانحراف الدائري للوجه الطرفي للمحمل الرئيسي
1—عمود مجوف؛ 2—محمل رئيسي؛ 3—مؤشر قرصي
الجدول 9-14: الانحراف الدائري للوجه الطرفي للمحمل الرئيسي (مم)
| المسافة بين خطي الوسط للمحملين الرئيسيين | القطر المبسط | ||
| 900~1500 | 2100~2700 | ≥3200 | |
| لا يتجاوز الانحراف الدائري للوجه الطرفي | |||
| ≤5000 | 0.6 | 0.8 | 1.0 |
| من 5000 إلى 10000 | 0.7 | 0.9 | 1.1 |
| >10000 | 0.8 | 1.0 | 1.2 |
(5) تركيب وحدة التشغيل.
الجدول 9-15: الفراغ بين التروس (مم)
| المسافة بين المركزين (مم) | الخلل التروس (مم) |
|---|---|
| 580–800 | 0.67–1.25 |
| 800–1250 | 0.85–1.42 |
| 1250–2000 | 1.06–1.80 |
| 2000–3150 | 1.40–2.18 |
| 3150–5000 | 1.70–2.45 |
(6) تركيب البطانات وألواح الحاجز.





 English English
 Spanish
 Russian
 Arabic
 Swahili
 French
 Turkish
 Portuguese
 Korean
 Japanese
 German
 Italian