
Машина для производства брикетов
Обзор продукции. Брикетировочные машины — это промышленное оборудование, предназначенное для прессования сыпучих или…

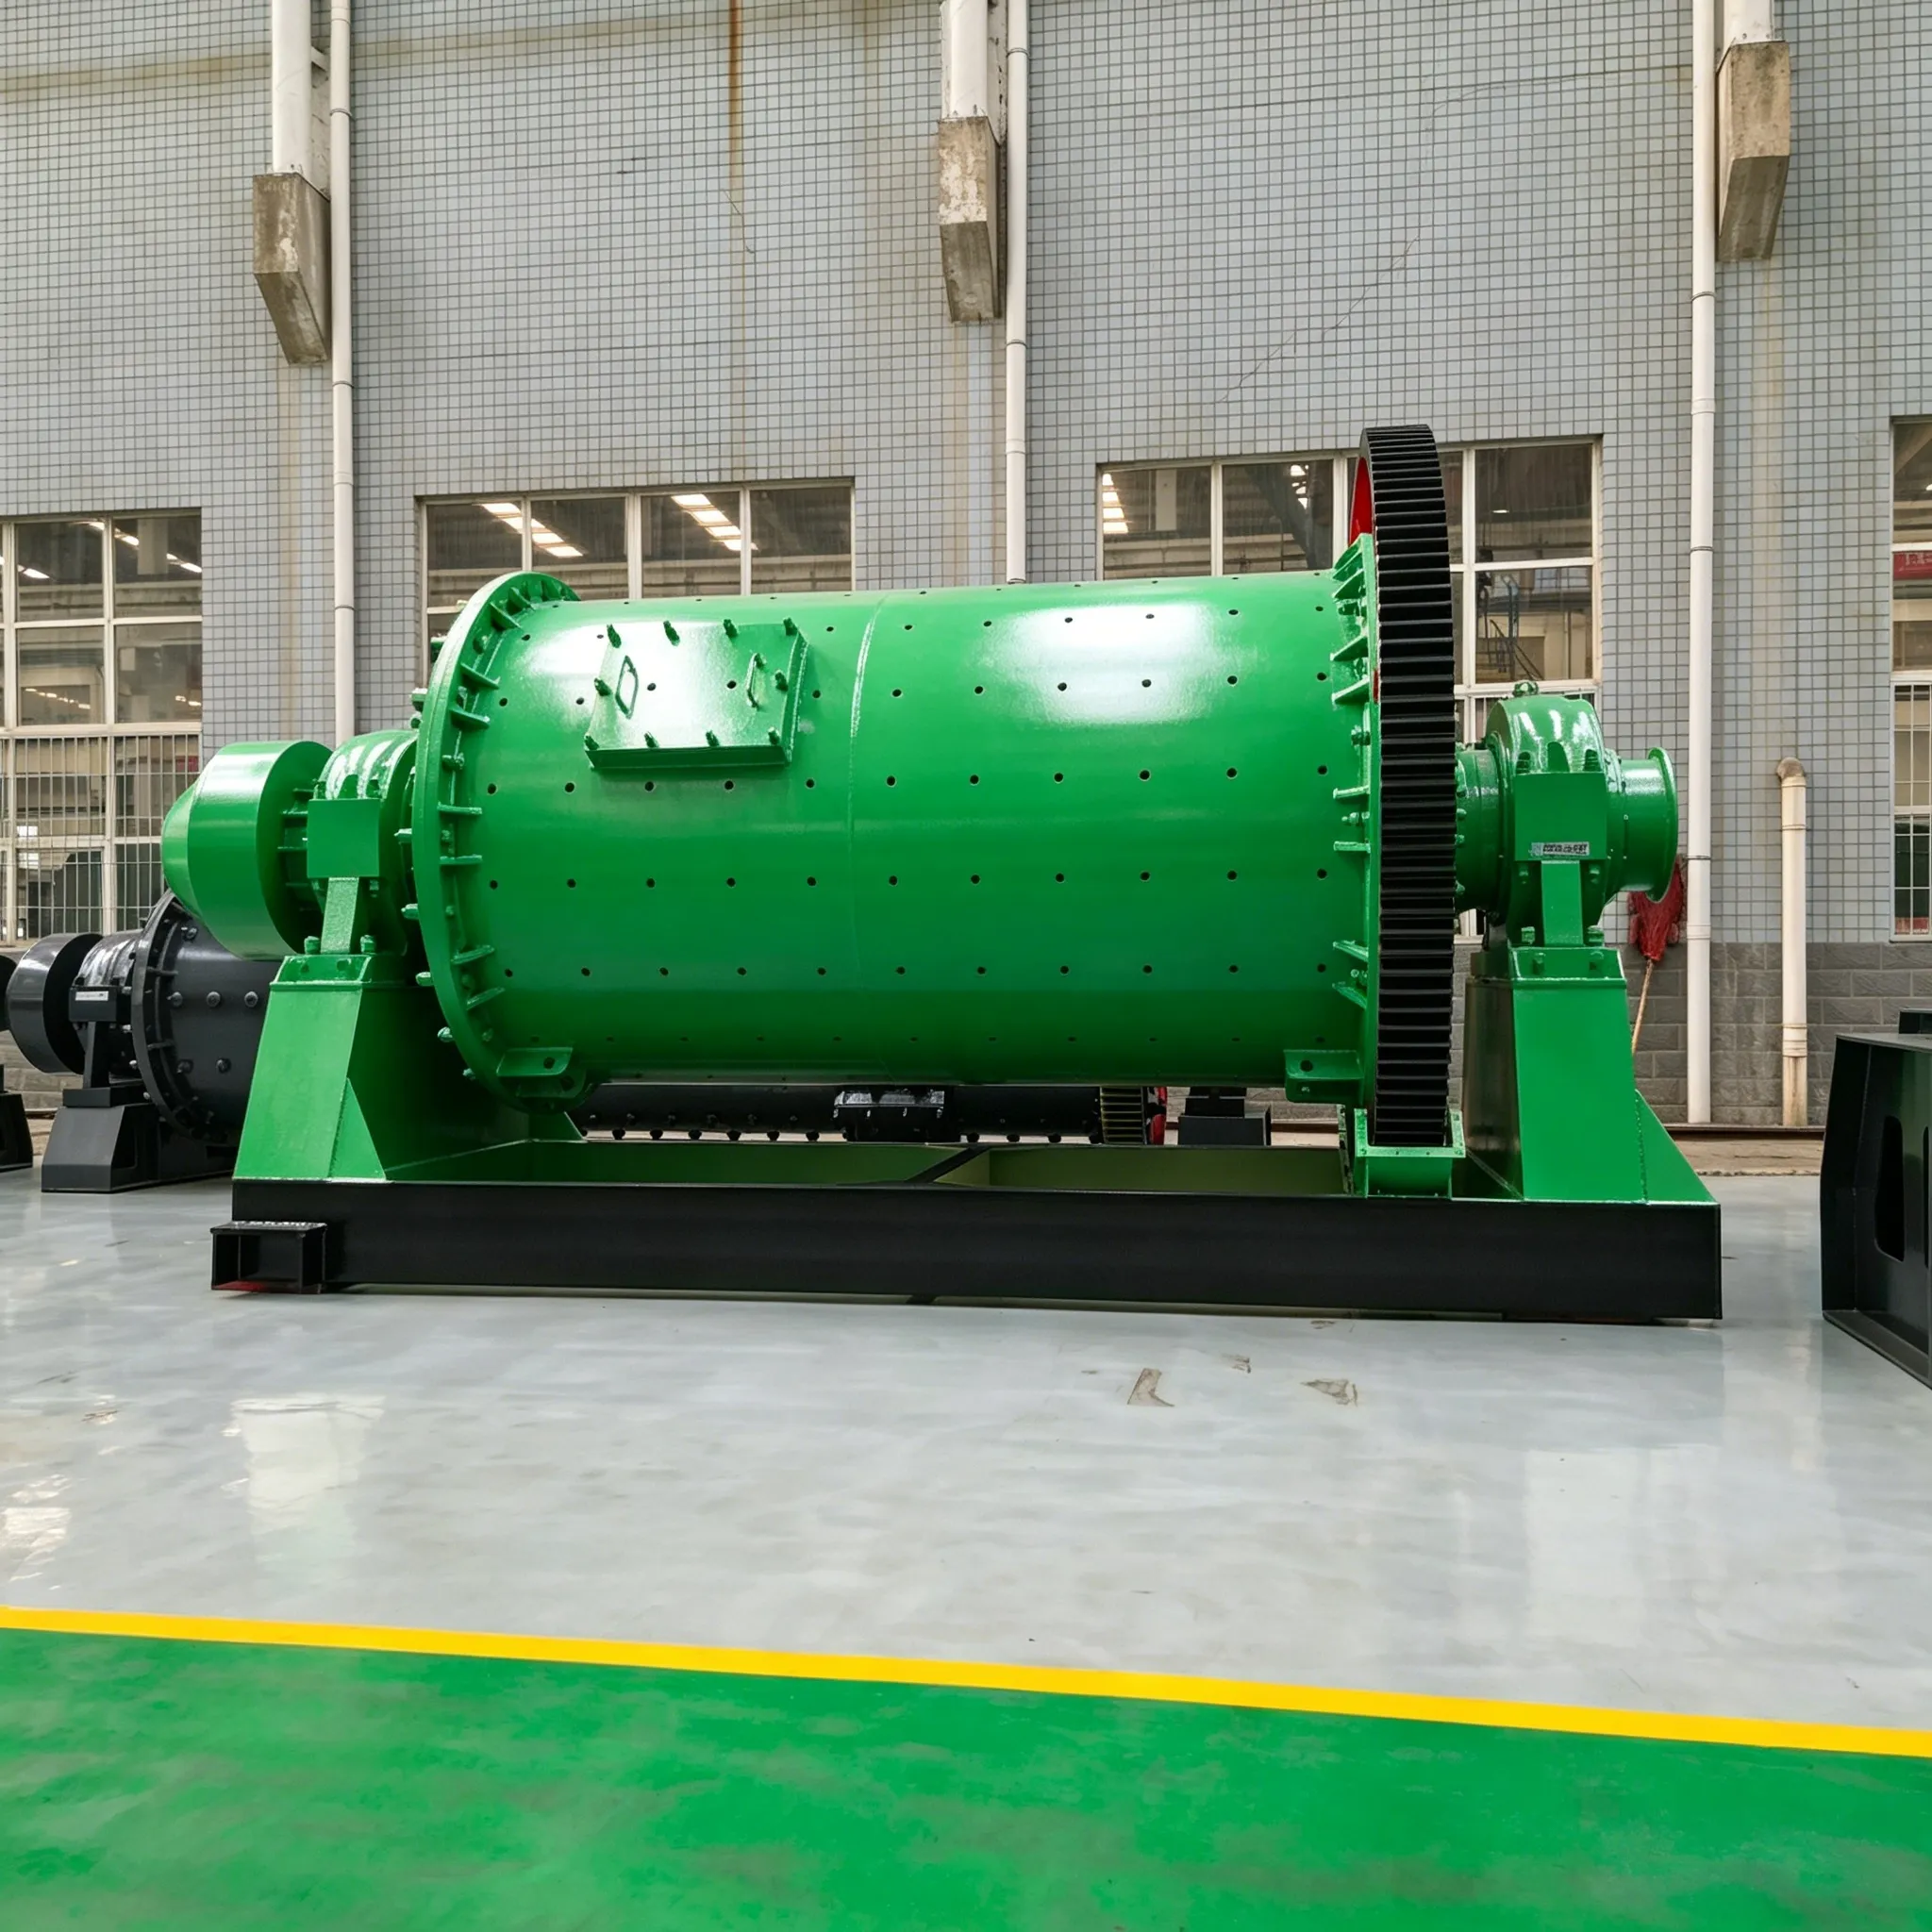
Строительство нового обогатительного комбината неизбежно сопряжено с установкой дробильных машин. На действующих обогатительных комбинатах в связи с модификацией технологического процесса, проведением капитального ремонта или заменой оборудования также может возникнуть необходимость в повторной установке дробильных машин.
Помимо точности изготовления мельницы, качество монтажа имеет решающее значение для её нормальной работы. Некачественный монтаж часто приводит к необходимости доработок и экономическим потерям. Поэтому при монтаже мельниц необходимо строго соблюдать проектные требования и технические условия. Всю процедуру монтажа следует проверять этап за этапом, вести подробную документацию и по возможности устранять систематические ошибки.
Методы и процедуры монтажа различных типов мельниц по сути одинаковы и, как правило, выполняются в следующей последовательности.
9.6.1.1 Фундамент мельницы
Фундамент мельницы должен не только выдерживать весь вес мельницы, но и противостоять динамическим нагрузкам, вызванным ударами, вибрацией и другими силами, возникающими во время работы. Для обеспечения несущей способности и устойчивости, а также для предотвращения осадки или растрескивания во время работы мельницы фундамент должен быть уложен на твердое основание, а вес железобетонного фундамента должен в 2,5–3 раза превышать вес мельницы. Фундамент не должен соединяться со стенами или колоннами здания завода; между ними должно соблюдаться расстояние не менее 1 м, но не менее 40–50 см. Если расстояние меньше, зазор следует заполнить каменными плитами для предотвращения вибраций здания, вызванных работой мельницы.
Перед монтажом мельницы необходимо тщательно проверить взаимное расположение и размеры фундамента по отношению к соседним зданиям, сооружениям и смежным агрегатам, а также убедиться в их соответствии проектным чертежам. Существуют различные методы проверки, такие как измерение от опорной точки с помощью геодезических приборов или использование метода выравнивающей проволоки. Независимо от метода, цель состоит в определении относительных положений и ключевых размеров, таких как горизонтальное расстояние, параллельность, перпендикулярность (угол), ровность и относительный перепад высот между осями мельницы, редуктора и электродвигателя, а также положение и размеры отводов для анкерных болтов, чтобы убедиться в их соответствии проектным требованиям и фактическим размерам отверстий под болты в основании мельницы. После выполнения этих задач и определения всех позиционных размеров можно приступать к монтажу.
Перед монтажом все механизмы и оборудование следует тщательно проверить на комплектность, наличие дефектов и соответствие требованиям к монтажу и эксплуатации, а также очистить и смазать.
9.6.1.2 Последовательность монтажа
Порядок установки следующий:
(1) Установка базовой рамы. Мельница, включая редуктор и двигатель, обычно имеет четыре опорные рамы: переднюю и заднюю опорные рамы под подшипники мельницы, опорную раму двигателя и опорную раму редуктора. При монтаже опорных рам используйте стальную рулетку и спиртовой уровень (уровень) для проверки горизонтального положения и ровности опорных рам. При обнаружении неровностей для выравнивания под опорной рамой следует использовать стальные регулировочные клинья. Все клинья должны иметь ширину 50–100 мм, а их длина должна быть такой, чтобы при монтаже они выходили за осевую линию анкерного болта внутри опорной рамы и выступали наружу на 10–50 мм. Уклон клиньев может составлять от 1:10 до 1:20. После выравнивания клинья следует сварить между собой, чтобы предотвратить их смещение.
(2) Установка главного подшипника шлифовального станка шаровая мельница. После регулировки двух опорных рам главных подшипников и затяжки анкерных болтов необходимо провести их повторную проверку. Как только все показатели будут соответствовать техническим требованиям, приступайте к монтажу главных подшипников. Методы монтажа и проверки гнезд главных подшипников должны соответствовать требованиям таблицы 9-13.
Таблица 9-13. Допустимые отклонения при монтаже стана
| Артикул №. | Проект | Допустимое отклонение | единица | Метод испытаний | |
| 1 | Продольные и поперечные осевые линии | 1.0 | мм | Растяните шнур, измерьте линейкой | |
| 2 | Высота над уровнем моря | ±0,5 | мм | уровень «dumpy» | |
| 3 | Ось двух корпусов главных подшипников | ≤5000 | ±1,0 | мм | Измерьте линейкой |
| 5000-10000 | ±1,5 | мм | Измерьте линейкой | ||
| Более 10 000 | ±2,0 | мм | Измерьте линейкой | ||
| 4 | Выравнивание валов между двумя корпусами главных подшипников | 1.0 | мм | Натяните шнур, измерьте с помощью микрометра | |
| 5 | Горизонтальное положение корпуса главного подшипника | 0.1/1000 | Один | Уровень сигнала | |
Главный подшипник и прилегающая к нему поверхность опорной рамы должны плотно прилегать друг к другу, при этом локальные зазоры не должны превышать 0,1 мм.
Сборка втулки главного подшипника и полого вала должна осуществляться в соответствии с положениями документации на оборудование. В случае отсутствия таких положений должны соблюдаться следующие требования: угол контакта должен составлять от 70° до 90°; количество точек контакта в пределах каждой области размером 25 мм × 25 мм должно быть не менее 2 точек; общий зазор с обеих сторон подшипника должен составлять от 0,15% до 0,20% диаметра шейки вала.
(3) Монтаж корпуса мельницы, торцевых крышек и окружной зубчатой передачи. Перед установкой мельницы в главные подшипники необходимо собрать в сборе корпус, торцевые крышки и большую окружную зубчатую колесную передачу. Перед сборкой корпуса и торцевых крышек необходимо провести осмотр корпуса. Его овальность не должна превышать 4/1000 от диаметра корпуса, а допустимая погрешность овальности фланца корпуса должна соответствовать проектным спецификациям. Также необходимо проверить качество поверхности и овальность шейки полого вала. После обеспечения соответствия требованиям паз торцевой крышки и фланец корпуса следует покрыть смесью красного свинца и льняного масла, а затем выровнять в соответствии с разметкой. После выравнивания необходимо вставить все центровочные штифты. Если расположение удовлетворительно, болты следует затянуть равномерно. На этом сборка корпуса и торцевых крышек завершена. Если кольцевая зубчатая передача разделена на две половины, её, как правило, устанавливают после того, как вращающийся корпус мельницы будет установлен на главные подшипники.
Установка корпуса и торцевых крышек на подшипники должна соответствовать следующим требованиям:
(4) Сборка кольцевой шестерни должны соответствовать следующим требованиям:
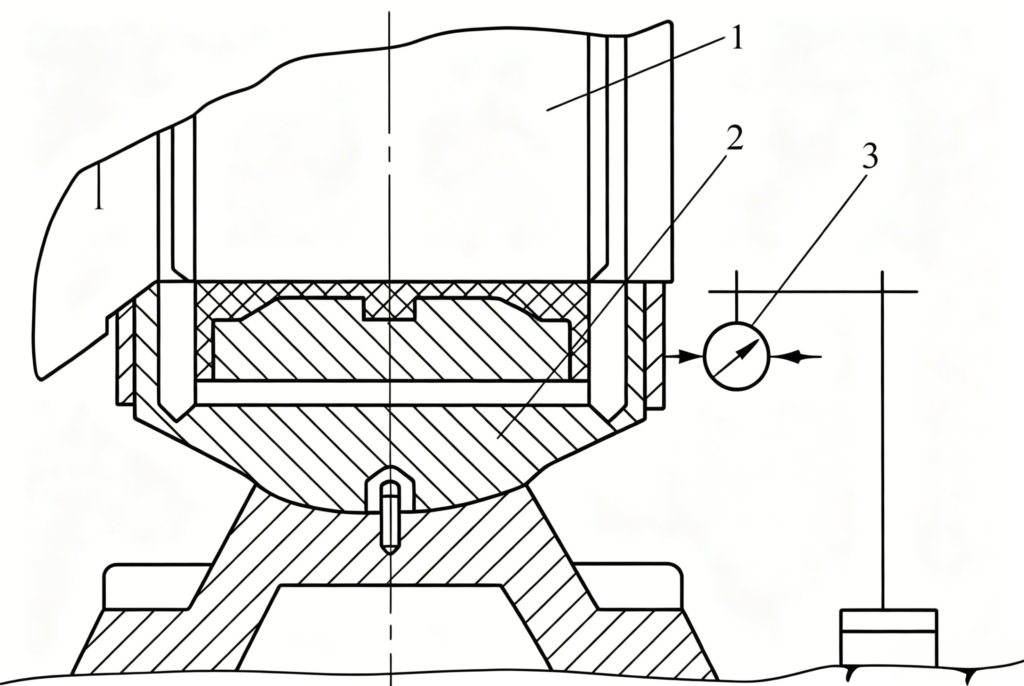
Рисунок 9-16. Проверка кругового биения торцевой поверхности главного подшипника
1 — Полый вал; 2 — Главный подшипник; 3 — Циферблатный индикатор
Таблица 9-14. Круговое биение торцевой поверхности главного подшипника (мм)
| Расстояние между осями двух главных подшипников | Упрощённый диаметр | ||
| 900~1500 | 2100~2700 | ≥3200 | |
| Круговое биение торцевой поверхности не превышает | |||
| ≤5000 | 0.6 | 0.8 | 1.0 |
| от 5000 до 10000 | 0.7 | 0.9 | 1.1 |
| >10000 | 0.8 | 1.0 | 1.2 |
(5) Установка приводного блока.
Таблица 9-15. Зазор в зубчатой передаче (мм)
| Межосевое расстояние (мм) | Зазор в зубчатой передаче (мм) |
|---|---|
| 580–800 | 0.67–1.25 |
| 800–1250 | 0.85–1.42 |
| 1250–2000 | 1.06–1.80 |
| 2000–3150 | 1.40–2.18 |
| 3150–5000 | 1.70–2.45 |
(6) Установка вкладышей и диафрагмных пластин.





 English English
 Spanish
 Russian
 Arabic
 Swahili
 French
 Turkish
 Portuguese
 Korean
 Japanese
 German
 Italian