
Moagem ultrafina da série GXM
moagem ultrafina Esta máquina é um moinho de rolos ultrafino de alta pressão com classificação interna,…

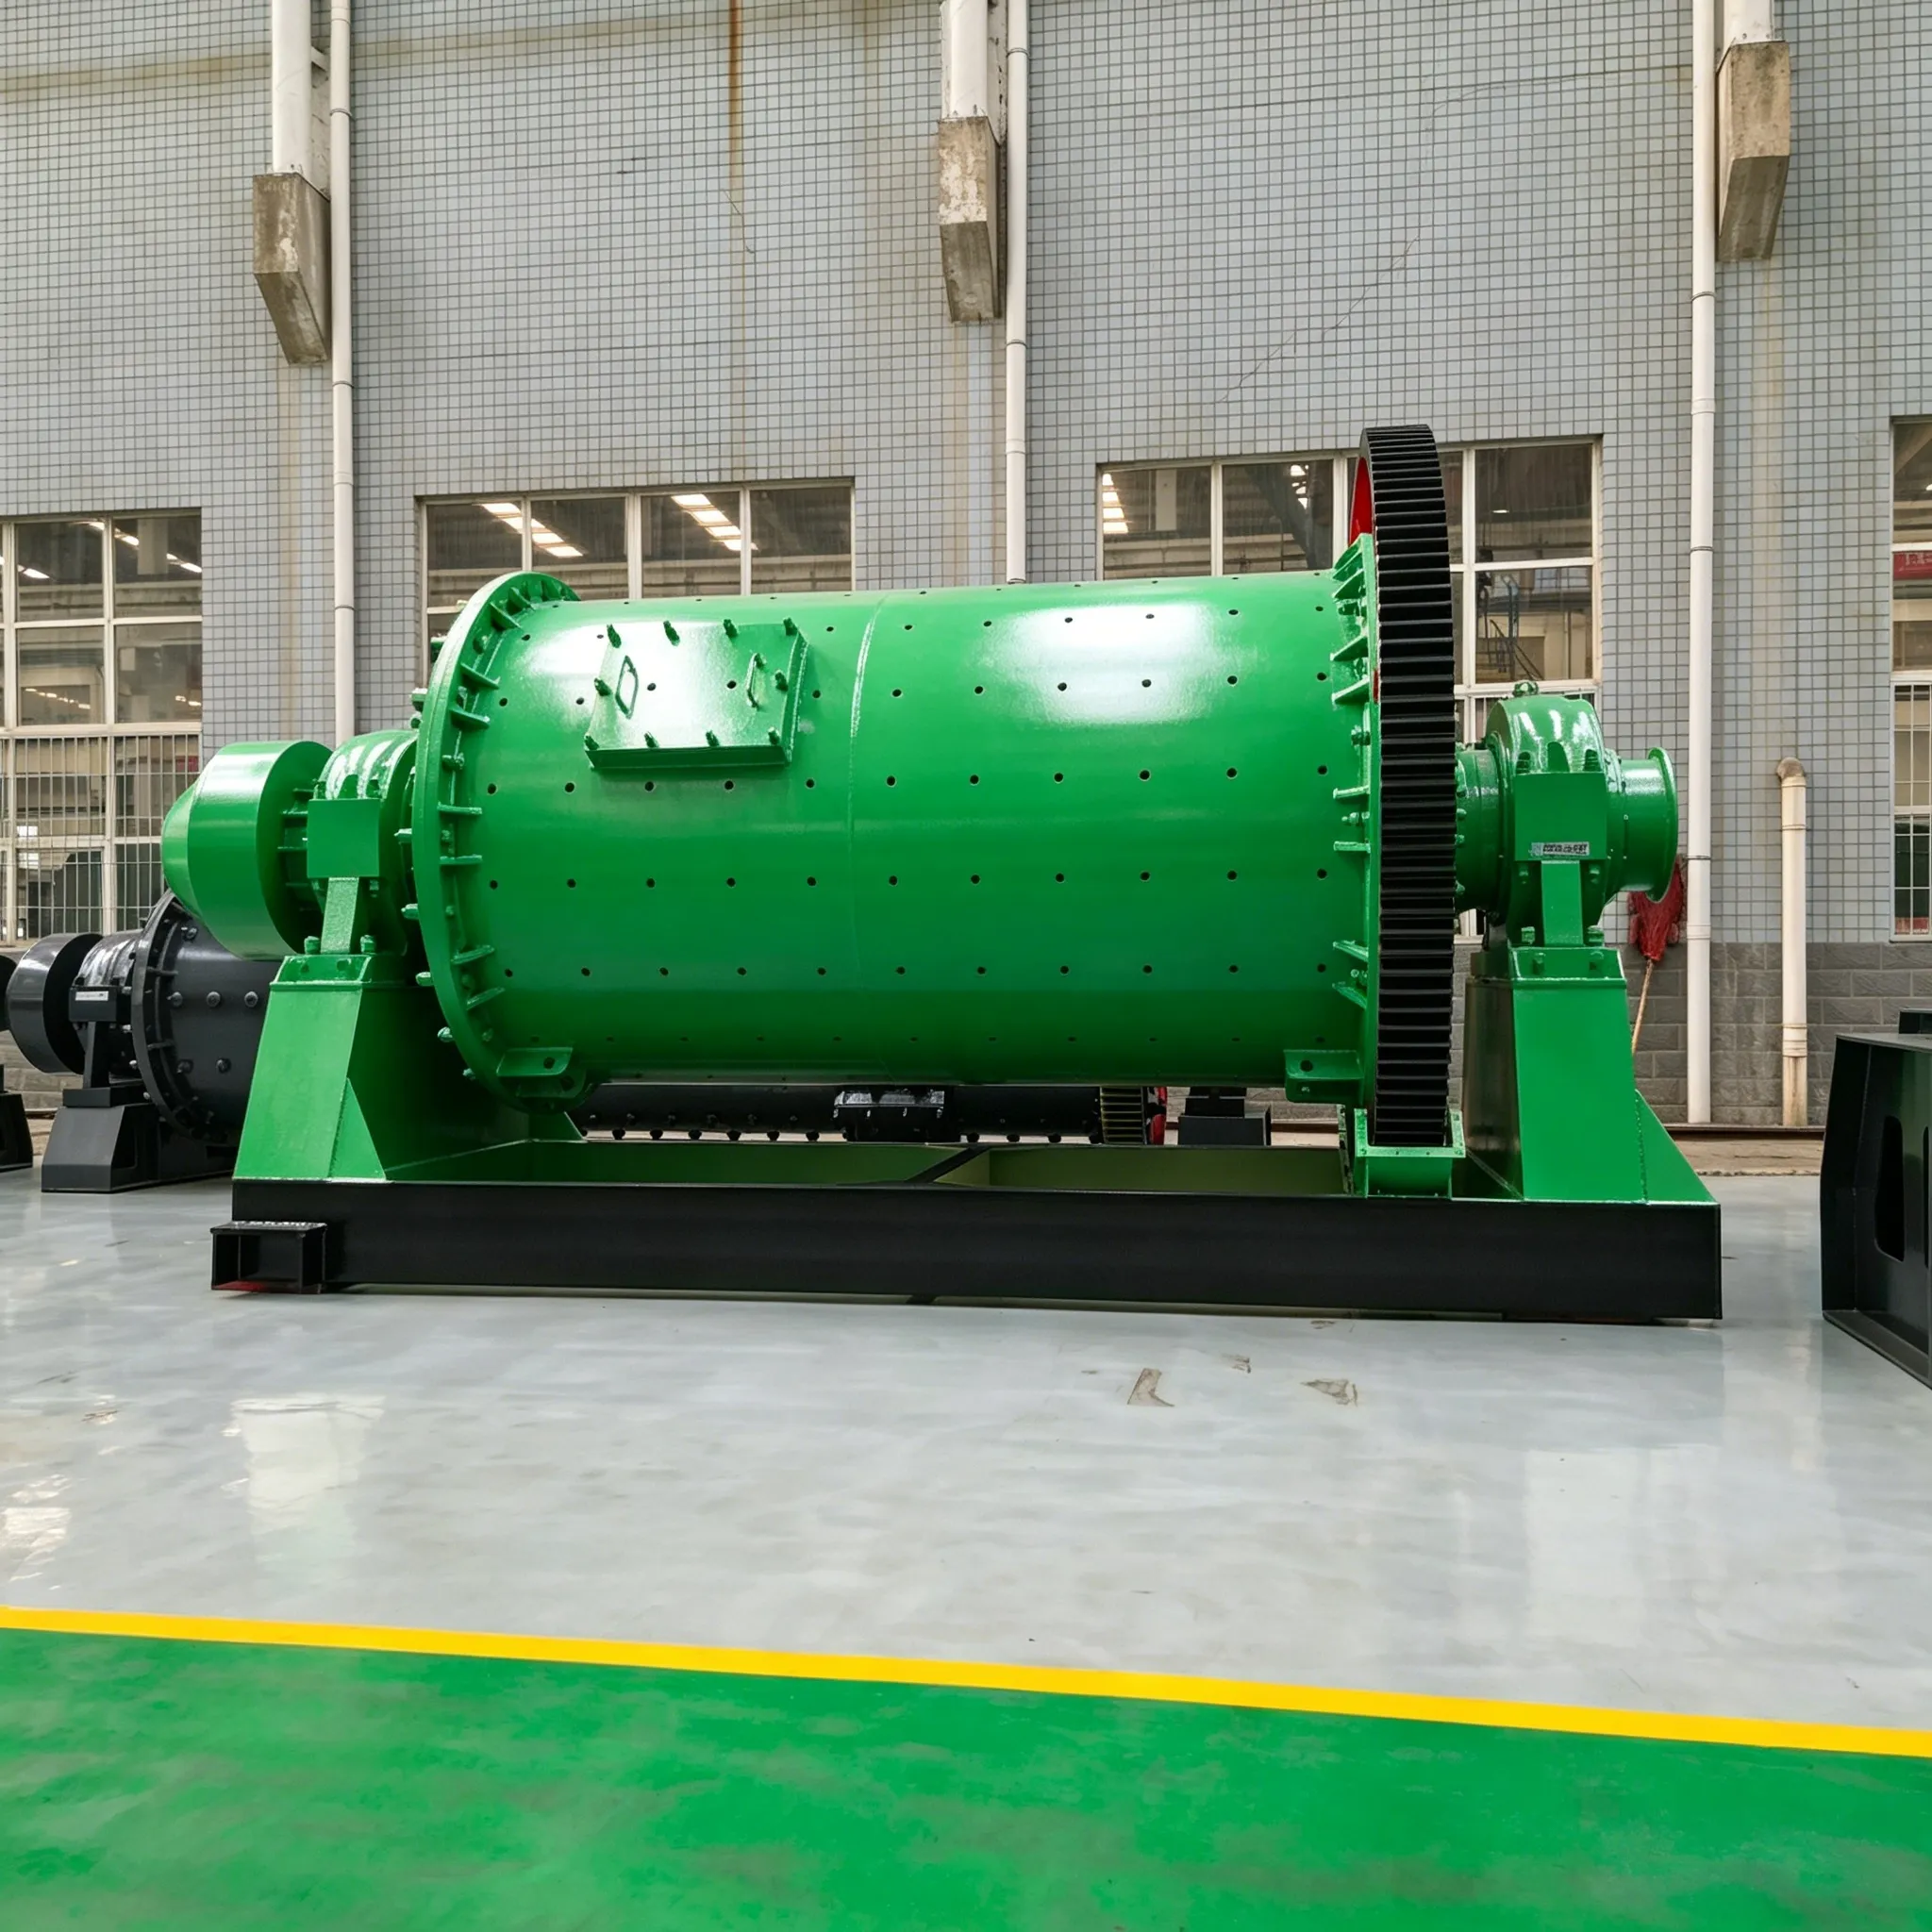
Um concentrador recém-projetado requer, inevitavelmente, a instalação de moinhos. Em concentradores em operação, modificações no processo, grandes revisões ou substituições de equipamentos também podem exigir a reinstalação de moinhos.
Além da precisão de fabricação do moinho, a qualidade da instalação é fundamental para seu funcionamento normal. A má qualidade da instalação costuma levar a retrabalhos e prejuízos econômicos. Portanto, durante a instalação dos moinhos, é essencial o cumprimento rigoroso dos requisitos de projeto e das especificações técnicas. Todo o procedimento de instalação deve ser inspecionado passo a passo, com registros detalhados, e os erros sistemáticos devem ser eliminados na medida do possível.
Os métodos e procedimentos de instalação para os diversos tipos de moinhos são essencialmente os mesmos, sendo geralmente realizados na seguinte sequência.
9.6.1.1 Fundação do moinho de moagem
A fundação de um moinho de trituração deve não apenas suportar todo o peso do moinho, mas também resistir às cargas dinâmicas causadas por impactos, vibrações e outras forças geradas durante a operação. Para garantir a capacidade de suporte de carga e a estabilidade, bem como para evitar assentamentos ou rachaduras durante a operação do moinho, a fundação deve ser assentada em solo firme, e o peso do concreto armado deve ser de 2,5 a 3 vezes o peso do moinho. A fundação não deve estar conectada às paredes ou colunas do prédio da fábrica; deve-se manter uma distância de pelo menos 1 m, e não inferior a 40–50 cm, entre elas. Se a distância for menor, o espaço deve ser preenchido com lajes de pedra para evitar vibrações no prédio causadas pela operação do moinho.
Antes de instalar o moinho, é necessário verificar cuidadosamente as posições relativas e as dimensões entre a fundação e os edifícios, estruturas e unidades adjacentes, e confirmar se elas estão em conformidade com os desenhos de projeto. Existem vários métodos de inspeção disponíveis, como a medição a partir de um ponto de referência utilizando instrumentos topográficos ou o método do fio de alinhamento. Independentemente do método, o objetivo é determinar as relações posicionais relativas e as dimensões-chave, tais como a distância horizontal, o paralelismo, a perpendicularidade (ângulo), nivelamento e a diferença de altura relativa entre os eixos do moinho, do redutor e do motor elétrico, bem como a posição e o tamanho dos orifícios reservados para os parafusos de fixação, garantindo que atendam aos requisitos de projeto e correspondam aos tamanhos reais dos orifícios para parafusos da base do moinho. Após concluir essas tarefas e determinar todas as dimensões posicionais, a instalação pode prosseguir.
Antes da instalação, todas as máquinas e equipamentos devem ser cuidadosamente inspecionados para verificar se estão completos, se apresentam defeitos e se estão em conformidade com os requisitos de instalação e operação, além de deverem ser limpos e lubrificados.
9.6.1.2 Sequência de instalação
A sequência de instalação é a seguinte:
(1) Instalação da estrutura de base. O moinho, incluindo o redutor e o motor, geralmente possui quatro bases: as bases dos pedestais dos rolamentos dianteiro e traseiro do moinho, a base do motor e a base do redutor. Durante a instalação das bases, utilize uma fita métrica de aço e um nível de bolha para verificar a elevação horizontal e o nivelamento das bases. Se for detectado algum desnível, utilize cunhas de ajuste de aço sob a estrutura de base para nivelá-la. Todas as cunhas devem ter 50–100 mm de largura, e seu comprimento deve ser tal que, durante a instalação, elas se estendam além da linha central do parafuso de fixação dentro da estrutura de base e se projetem 10–50 mm para fora. A inclinação das cunhas pode ser de 1:10 a 1:20. Após o nivelamento, as cunhas devem ser soldadas entre si para impedir o movimento.
(2) Instalação do mancal principal do retificador moinho de bolas. Após ajustar as duas bases dos mancais principais e apertar os parafusos de fixação, inspecione-as novamente. Quando todos os dados estiverem em conformidade com os requisitos técnicos, prossiga com a instalação dos mancais principais. Os métodos de instalação e inspeção dos assentos dos mancais principais devem estar em conformidade com os requisitos da Tabela 9-13.
Tabela 9-13. Desvios permitidos para a instalação da usina
| N.º do item. | Projeto | Desvio permitido | unidade | Método de ensaio | |
| 1 | Linhas centrais longitudinal e lateral | 1.0 | mm | Estenda o fio, meça com uma régua | |
| 2 | Elevação | ±0,5 | mm | nível achatado | |
| 3 | A linha central das duas caixas de mancais principais | ≤5.000 | ±1,0 | mm | Meça com uma régua |
| 5000-10000 | ±1,5 | mm | Meça com uma régua | ||
| Mais de 10.000 | ±2,0 | mm | Meça com uma régua | ||
| 4 | Alinhamento do eixo entre as duas caixas de mancais principais | 1.0 | mm | Estenda o fio, meça com um micrômetro | |
| 5 | Nível horizontal do alojamento do mancal principal | 0.1/1000 | Um | Medidor de nível | |
O mancal principal e a área ao redor da estrutura de apoio do mancal devem estar em contato uniforme, com folgas locais que não excedam 0,1 mm.
A montagem da concha do mancal principal e do eixo oco deve estar em conformidade com as disposições da documentação do equipamento. Na ausência de tais disposições, devem ser atendidos os seguintes requisitos: o ângulo de contato deve ser de 70° a 90°; o número de pontos de contato em cada área de 25 mm × 25 mm não deve ser inferior a 2 pontos; a folga total em ambos os lados do mancal deve ser de 0,15% a 0,20% do diâmetro do munhão.
(3) Instalação do corpo do moinho, das tampas das extremidades e da coroa dentada. Antes de o moinho ser colocado nos mancais principais, o corpo, as tampas das extremidades e a coroa dentada grande devem ser montados juntos. Antes da montagem do corpo e das tampas das extremidades, o corpo deve ser inspecionado. Sua ovalidade não deve exceder 4/1000 do diâmetro do corpo, e o erro de ovalidade permitido do flange do corpo deve estar em conformidade com as especificações de projeto. O acabamento superficial e a ovalidade dos munhões do eixo oco também devem ser verificados. Após atender aos requisitos, o encaixe da tampa terminal e o flange do invólucro devem ser revestidos com uma mistura de chumbo vermelho e óleo de linhaça e, em seguida, alinhados de acordo com as marcações. Após o alinhamento, todos os pinos de encaixe devem ser inseridos. Quando o posicionamento estiver aceitável, os parafusos devem ser apertados uniformemente. Isso conclui a montagem do invólucro e das tampas das extremidades. Quando a coroa dentada está dividida em duas metades, ela geralmente é instalada após o corpo rotativo do moinho ter sido colocado sobre os mancais principais.
A instalação da carcaça e das tampas nas extremidades nos rolamentos deve atender aos seguintes requisitos:
(4) Montagem da coroa dentada deverá atender aos seguintes requisitos:
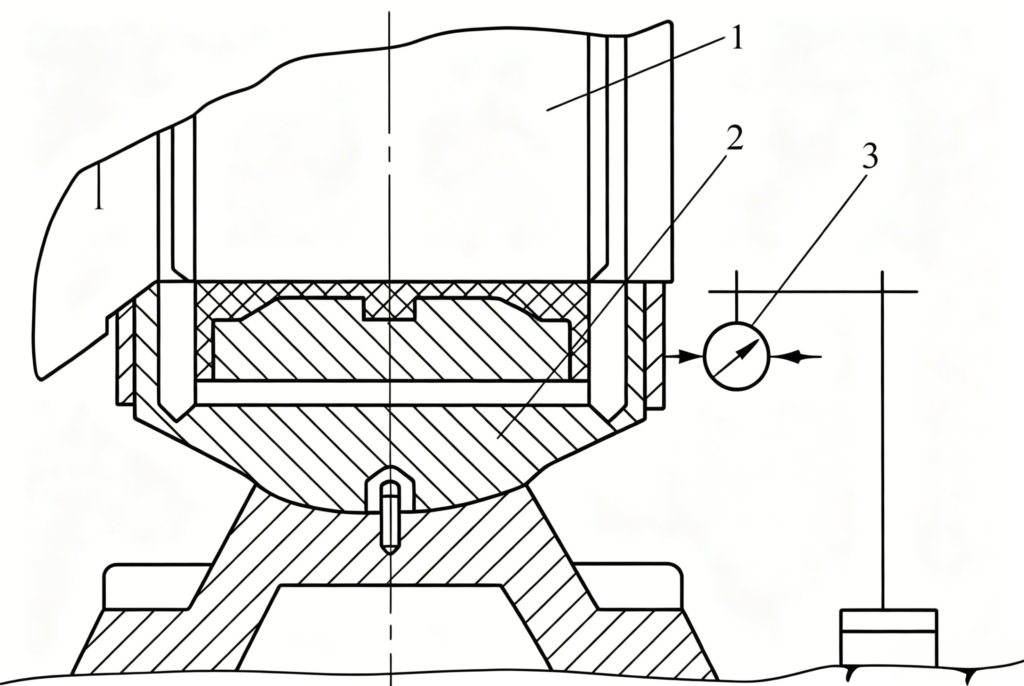
Figura 9-16 Verificação do desvio circular da face final do mancal principal
1 — Eixo oco; 2 — Mancal principal; 3 — Indicador de quadrante
Tabela 9-14 Desvio circular da face final do mancal principal (mm)
| A distância entre as linhas centrais dos dois mancais principais | Diâmetro simplificado | ||
| 900~1500 | 2100~2700 | ≥3200 | |
| O desvio circular na face final não excede | |||
| ≤5.000 | 0.6 | 0.8 | 1.0 |
| 5.000 a 10.000 | 0.7 | 0.9 | 1.1 |
| >10.000 | 0.8 | 1.0 | 1.2 |
(5) Instalação da unidade de acionamento.
Tabela 9-15 Folga entre engrenagens (mm)
| Distância entre eixos (mm) | Folga do engrenamento (mm) |
|---|---|
| 580–800 | 0.67–1.25 |
| 800–1250 | 0.85–1.42 |
| 1250–2000 | 1.06–1.80 |
| 2000–3150 | 1.40–2.18 |
| 3150–5000 | 1.70–2.45 |
(6) Instalação de revestimentos e placas de diafragma.





 English English
 Spanish
 Russian
 Arabic
 Swahili
 French
 Turkish
 Portuguese
 Korean
 Japanese
 German
 Italian