
Séparateur magnétique à fort gradient
Construction d'un séparateur magnétique à fort gradient. Le principe de séparation du…

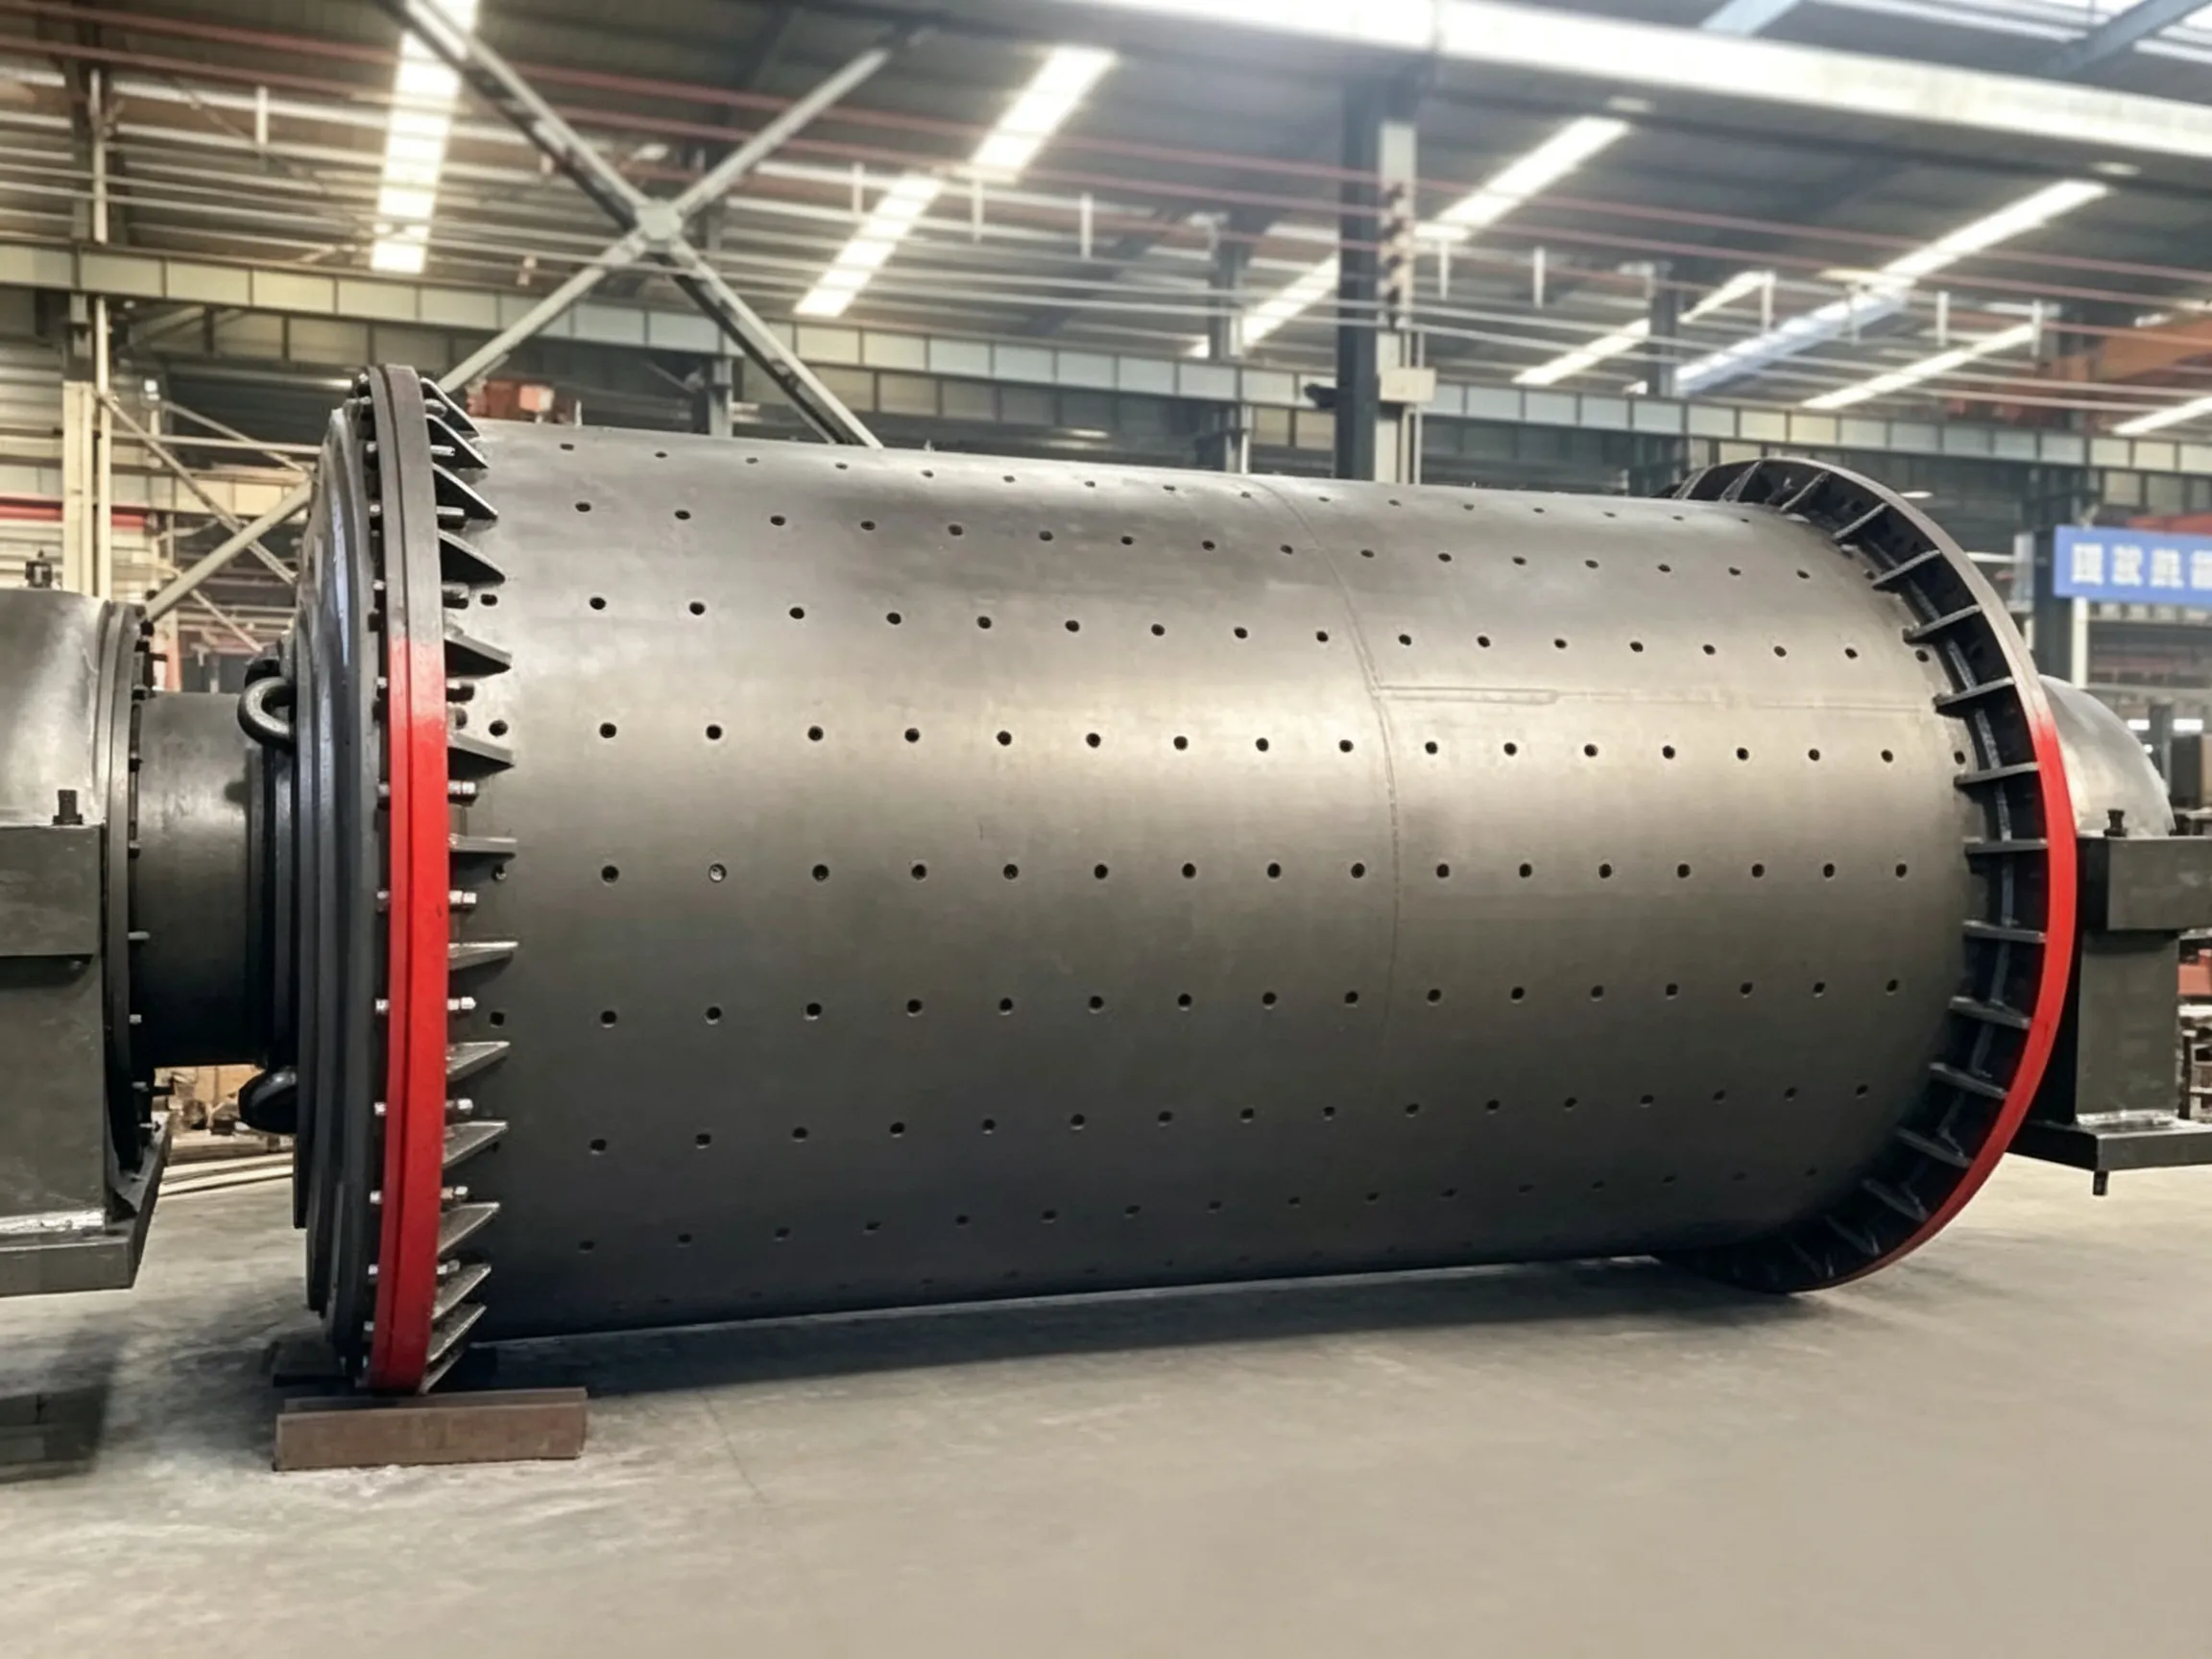
Choisir le matériau de revêtement adapté à un broyeur à boulets Il s'agit d'une décision cruciale qui a une incidence directe sur la disponibilité du broyeur, son rendement, les coûts de maintenance et la qualité du produit. Ce choix doit tenir compte à la fois de la résistance à l'usure, de la ténacité, du coût et des conditions d'exploitation spécifiques à chaque compartiment. Vous trouverez ci-dessous un guide pratique fondé sur l'expérience du secteur et la science des matériaux.
| Compartiment / Pièce | Mécanisme d'usure | Matériel recommandé | Raison |
|---|---|---|---|
| Premier compartiment (à gros mailles) | Chocs violents, ciselage et rainurage dus à la présence de grosses billes (φ 60–100 mm) et à une avance grossière (jusqu’à 40 mm) | Acier faiblement allié à teneur moyenne en carbone (HRC 42–48, ténacité 25–40 J/cm²) ou acier multi-allié à teneur moyenne en carbone (HRC 48–56, ténacité 15–25 J/cm²). Pour les grands laminoirs, utiliser de l'acier allié à faible ou moyenne teneur en carbone ; pour les laminoirs de petite ou moyenne taille, on peut utiliser de la fonte à haute teneur en chrome si la taille des blocs est réduite. | Il doit présenter une grande ténacité pour résister à la fissuration provoquée par des chocs violents, tout en offrant une bonne résistance à l'usure. On utilise parfois de l'acier à haute teneur en manganèse, mais celui-ci a une durée de vie limitée en raison de sa faible limite d'élasticité et de son fluage. |
| Deuxième compartiment (fin) | Abrasion, micro-coupe et érosion provoquées par des billes de petite taille (φ 30–50 mm) ou des cylpebs, avec des matériaux de taille inférieure à 5 mm | Fonte à haute teneur en chrome (HRC 62–67, durée de vie 4 à 6 fois supérieure à celle de l'acier au manganèse) ou acier multi-allié à teneur moyenne en carbone (HRC 48–56). Pour les petites usines, fonte à faible teneur en chrome (HRC 48–55) ou acier moulé à haute dureté et résistant à l'usure peut être utilisé. | Nécessite une dureté élevée pour résister à l'abrasion ; les chocs étant modérés, une ténacité moindre est acceptable. |
| Troisième et quatrième compartiments (longs moulins) | Usure principalement abrasive due à des particules fines | Fonte à haute teneur en chrome ou fonte blanche / fonte brute alliée (de type en briques) pour les petits moulins. Douilles en caoutchouc sont également possibles pour le broyage humide si la température est inférieure à 80 °C. | Une dureté élevée est primordiale ; la pose en briques permet d'éviter les trous de boulons, ce qui réduit la concentration des contraintes. |
| Diaphragme intermédiaire et plaques de grille | Impact des deux côtés + érosion due au passage des matériaux à travers les fentes | Acier allié à teneur moyenne ou faible en carbone (HRC 45–52, ténacité 15–25 J/cm²) ou acier à haute teneur en manganèse allié au chrome. | Doit présenter à la fois une résistance aux chocs et une résistance à l'érosion, ainsi que la capacité à conserver la largeur de la fente. |
| Revêtements des couvercles d'extrémité (côté alimentation) | Chocs latéraux violents et coupures par glissement dus à une alimentation grossière et à de grosses boules | Identique au premier compartiment, avec souvent des zones d'usure rapide plus épaisses. | C'est l'extrémité d'alimentation qui subit l'usure la plus importante ; un renfort local peut prolonger sa durée de vie. |
| Broyeurs de matières premières à procédé humide | Usure par corrosion et abrasion | Douilles en caoutchouc (si la température est inférieure à 80 °C) ou fonte à haute teneur en chrome (bien que sa résistance à la corrosion soit limitée dans les boues acides humides). | Le caoutchouc absorbe les chocs et résiste à la corrosion, mais ne supporte pas les températures élevées. |
| Type de moulin / État | Premier compartiment | Deuxième / Compartiment « Fine » | Diaphragme / Grille |
|---|---|---|---|
| Laminoir pour gros tubes (φ > 3 m) | Acier faiblement allié à teneur moyenne en carbone | Fonte à haute teneur en chrome | Acier allié à teneur moyenne en carbone |
| Laminoir à tubes de taille moyenne (φ 2,2–3 m) | Acier multi-allié à teneur moyenne en carbone | Acier multi-allié à teneur moyenne en carbone ou fonte à haute teneur en chrome | Acier allié à teneur moyenne en carbone |
| Petit laminoir à tubes (φ ≤ 2,2 m) | Fonte à haute teneur en chrome (petits blocs) | Fonte à faible teneur en chrome ou fonte blanche (disposée en briques) | Acier au manganèse allié au chrome ou acier allié à teneur moyenne en carbone |
| Broyeur humide à matière première | Caoutchouc (si la température le permet) ou fonte à haute teneur en chrome | Caoutchouc ou à haute teneur en chrome | Caoutchouc ou acier allié résistant à la corrosion |
Dernier conseil: Aucun matériau n’est idéal dans toutes les situations. Il convient de toujours évaluer le niveau d’impact, le caractère abrasif du produit à broyer, le diamètre du broyeur, la température, l’humidité et la stratégie d’entretien. En cas de doute, l’acier multi-allié à teneur moyenne en carbone constitue un choix sûr et polyvalent pour la plupart des compartiments, tandis que la fonte à haute teneur en chrome offre les meilleures performances dans les zones de broyage fin abrasif, à condition que sa fragilité soit maîtrisée grâce à une conception adaptée (petits blocs, formes simples).





 English English
 Spanish
 Russian
 Arabic
 Swahili
 French
 Turkish
 Portuguese
 Korean
 Japanese
 German
 Italian