
Concasseurs à cône
Types de concasseurs à cône Les concasseurs à cône sont connus dans le monde entier sous le nom de “ type Symons ”…

5.5.1 Organigramme de principe de la lixiviation au cyanure avec agitation
Lixiviation au cyanure sous agitation Ce procédé convient généralement aux matériaux aurifères dont la granulométrie après broyage est inférieure à 0,3 mm. Son schéma de principe est présenté à la figure 5-15. Par rapport à la lixiviation au cyanure par percolation, la lixiviation au cyanure agitée présente les avantages suivants : une superficie d'installation réduite, un temps de lixiviation plus court, un degré de mécanisation plus élevé, un taux de lixiviation de l'or plus élevé et une meilleure adaptabilité aux matières premières.
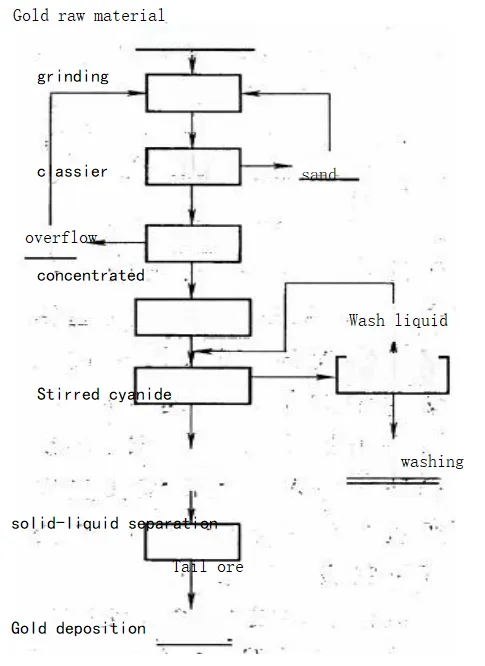
Figure 5-15, Organigramme de la lixiviation au cyanure avec agitation
Afin d’améliorer la récupération de l’or et de réduire la durée de la lixiviation au cyanure, on recourt souvent à l’amalgamation, à la séparation par gravité ou à la flottation pour récupérer les particules d’or grossières avant la lixiviation au cyanure. La séparation par gravité ou la flottation sont également couramment utilisées pour éliminer de grandes quantités de gangue et d’impuretés nocives qui entravent la lixiviation au cyanure, ce qui permet d’obtenir un concentré d’or. Le concentré d’or est ensuite rebroyé avant la lixiviation au cyanure. Lorsque le minerai aurifère contient de grandes quantités d’argile, d’ocre et de schiste, et présente une forte teneur en particules fines d’or, l’indice de flottation est faible. Dans de tels cas, le minerai aurifère peut être broyé dans une solution d’extraction de l’or (solution pauvre), puis soumis à une lixiviation au cyanure de la boue entière. Par conséquent, le matériau aurifère obtenu par lixiviation au cyanure sous agitation peut être du minerai brut, des résidus d’amalgamation, des résidus de séparation par gravité, un concentré d’or issu de la flottation, un concentré mixte or-cuivre séparé par flottation, un concentré de minerai ferreux aurifère et des scories de minerai ferreux aurifères, etc.
Cuve de lixiviation au cyanure à agitation
Dans le procédé de lixiviation au cyanure avec agitation pour l'extraction de l'or, les matières aurifères finement broyées et l'agent de lixiviation au cyanure sont agités et aérés en continu dans une cuve d'agitation afin de mener à bien la lixiviation de l'or. En fonction du principe et du mode d’agitation, les cuves de lixiviation agitée peuvent être classées en trois types : les cuves de lixiviation à agitation mécanique, les cuves de lixiviation à agitation pneumatique et les cuves de lixiviation à agitation mixte (pneumatique et mécanique).
5.5.2.1 Cuve de lixiviation à agitation mécanique
Dans une cuve de lixiviation à agitation mécanique, l'agitation de la boue est assurée par un agitateur mécanique tournant à grande vitesse. L’agitateur mécanique peut être de type hélice, roue ou turbine. La cuve de lixiviation à agitation de type hélice illustrée à la figure 5-16 est un modèle couramment utilisé en production. Il se compose principalement d’un corps de cuve, d’un arbre vertical muni d’une hélice, d’un tuyau central de réception de la boue 1, d’un tuyau de circulation, d’une plaque de couverture 6, d’un tuyau d’alimentation en boue 8 et d’un tuyau de décharge 9. Lorsque l’hélice tourne rapidement, la boue contenue dans la cuve s’écoule dans le tuyau central de réception de la boue via les tuyaux de dérivation, formant ainsi un vortex. De l’air est aspiré dans le vortex, ce qui porte la teneur en oxygène de la boue à saturation. Au fur et à mesure que l’hélice tourne, elle pousse la boue entrant dans le tuyau de réception vers le fond de la cuve, puis celle-ci remonte depuis le fond le long de la paroi de la cuve, pour réintégrer le tuyau central de réception de la boue par le tuyau de circulation, ce qui permet d’obtenir plusieurs cycles de circulation de la boue et d’aspirer en continu de l’air dans la boue.
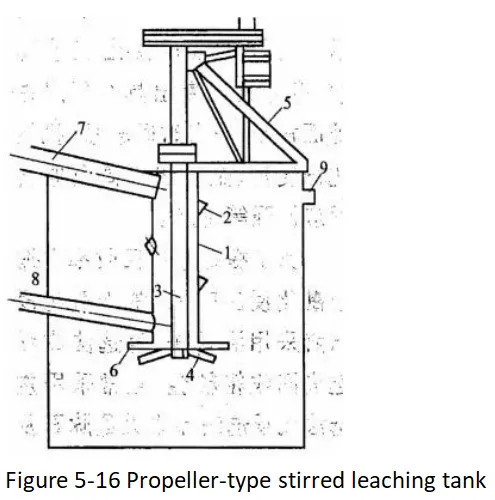
1 — Conduite de réception de la pâte ; 2 — Conduite de dérivation ;
3 — Arbre vertical ; 4 — Hélice ; 5 — Support ; 6 — Couvercle ;
7 — Canal d'écoulement ; 8 — Conduite d'alimentation ; 9 — Conduite de refoulement
Les cuves de lixiviation à agitation mécanique assurent une agitation uniforme et intense de la boue, en y injectant de l'air en continu afin d'augmenter sa teneur en oxygène. Cela facilite la remise en marche après un arrêt et empêche la boue d'obstruer l'hélice.
Dans la pratique industrielle, il arrive parfois que plusieurs tuyaux verticaux d'air comprimé soient introduits dans la cuve, ou que des agitateurs à air soient installés sur la paroi intérieure (ou extérieure) de la cuve afin d'améliorer encore la teneur en oxygène et l'intensité de l'agitation.
Outre les cuves de lixiviation à agitation par hélice, on utilise également en production des cuves de lixiviation à agitation par turbine et d'autres types de cuves à agitation mécanique.
5.5.2.2 Cuve de lixiviation à agitation pneumatique
Les cuves de lixiviation à agitation pneumatique permettent une agitation uniforme et intense de la boue grâce à l'action pneumatique de l'air comprimé. Le schéma de principe d'une cuve de lixiviation à agitation pneumatique est présenté à la figure 5-17. Au niveau international, ce type de cuve est souvent appelé « cuve de lixiviation à agitation pneumatique de type Pachuca » ou « cuve de lixiviation à agitation pneumatique de type Brown ». La partie supérieure de la cuve de lixiviation est un cylindre haut, et la partie inférieure est un cône à 60 degrés. Elle se compose principalement du corps de la cuve, d’un tube central, d’une conduite d’air comprimé, d’une conduite d’alimentation et d’une conduite de décharge. En fonctionnement, la boue pénètre dans la cuve par le tuyau d’alimentation. Le tuyau d’air comprimé débouche directement dans la partie inférieure du tube central. L’air comprimé s’élève sous forme de bulles à l’intérieur du tube central, ce qui fait que la densité de la boue à l’intérieur du tube central est inférieure à celle de l’espace annulaire situé à l’extérieur de ce dernier. Il en résulte une remontée continue de la boue à l’intérieur du tube central et une descente continue dans l’espace annulaire à l’extérieur de celui-ci, ce qui permet d’assurer la circulation de la boue. Le réglage de la pression et du débit d’air comprimé permet de contrôler l’intensité de l’agitation de la boue.
La cuve de lixiviation à agitation pneumatique peut fonctionner de manière intermittente ou en continu. En mode intermittent, la boue est évacuée par le tuyau de refoulement inférieur à la fin du processus de lixiviation. En mode continu, la boue est évacuée par le tuyau de refoulement supérieur et acheminée vers la cuve de lixiviation suivante.
La cuve de lixiviation à agitation par air comprimé assure une agitation très intense de la boue, ce qui permet d'amener la teneur en oxygène de celle-ci à un niveau proche de la saturation.
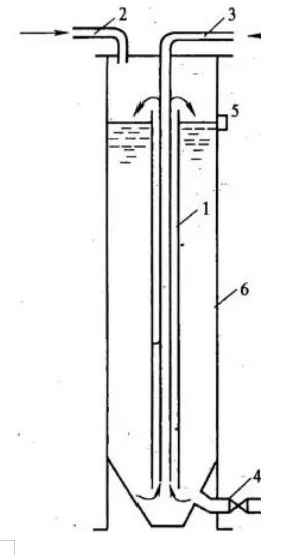
Figure 5-17 Cuve (tour) de lixiviation à agitation pneumatique
1 — Conduite centrale ; 2 — Conduite d'alimentation ; 3 — Conduite d'air comprimé ; 4 — Conduite de refoulement inférieure ; 5 — Conduite de refoulement supérieure ; 6 — Corps de la cuve
Un bac de lixiviation à agitation mixte est un bac circulaire équipé d'un système de levage pneumatique et d'un râteau mécanique au centre, ou bien de systèmes de levage pneumatiques répartis sur le pourtour, ainsi que d'un tuyau de circulation de la boue et d'un agitateur en spirale au centre. C’est pourquoi on l’appelle également cuve de lixiviation à agitateur à râteau. À l’étranger, on utilise différents types d’agitateurs à râteau, notamment les modèles Dow, Denver et Worman. La figure 5-18 illustre une cuve de lixiviation à agitation mixte largement utilisée dans les usines de traitement de l’or. Elle se compose principalement d’un corps de cuve, d’un tuyau de levage à air, d’un râteau, d’un arbre vertical, d’un canal d’écoulement et d’un dispositif de transmission. La boue pénètre dans la cuve par l’orifice d’alimentation situé en haut. À l’intérieur du réservoir, elle se dépose en couches vers le fond. La boue concentrée au fond, aidée par la rotation du râteau (1 à 4 tr/min), s’accumule vers l’entrée du tuyau de levage creux. Sous l’action de l’air comprimé, la boue concentrée remonte le long du tuyau de levage pneumatique et déborde dans deux canaux perforés. Elle retourne ensuite dans la cuve à travers les perforations des canaux, qui tournent avec l’axe vertical, assurant ainsi une répartition homogène de la boue à l’intérieur de la cuve. La boue lixiviée est évacuée en continu par la sortie située à l’opposé de l’orifice d’alimentation, ce qui permet un fonctionnement en continu.
Ce type de lixiviation sous agitation Le réservoir se caractérise par une faible hauteur, l'absence de sédiments au fond, un taux élevé de lixiviation de l'or et une faible consommation de cyanure.
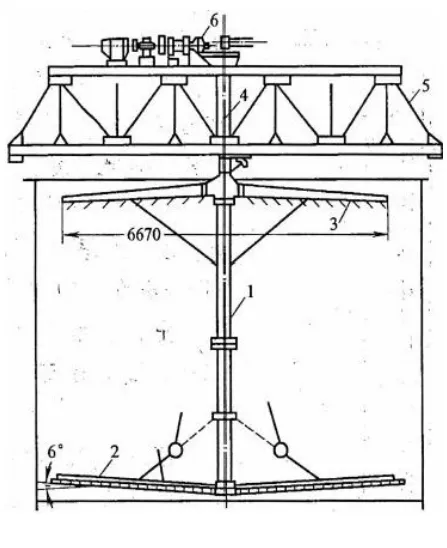
Figure 5-18 Cuve de lixiviation équipée d'un mélangeur à râteaux
1 — Conduite d'air ; 2 — Râteau ; 3 — Canal d'écoulement ; 4 — Puits vertical ; 5 — Châssis horizontal ; 6 — Dispositif de transmission
Actuellement, mon pays utilise principalement des cuves de lixiviation-mélange à double turbine de type SJ, qui sont des cuves de lixiviation à mélange mécanique et par air. La vitesse des turbines est relativement faible ; de l'air à basse pression est injecté à travers l'arbre creux, ce qui permet une aération homogène, un débit de minerai stable, un bon effet de mélange, une faible consommation d'énergie, ainsi que des turbines revêtues de caoutchouc garantissant une longue durée de vie.
5.5.3 Méthode d'exploitation par lixiviation mixte
La lixiviation mixte peut être classée en deux catégories selon son mode de fonctionnement : la lixiviation au cyanure avec agitation en continu et la lixiviation au cyanure avec agitation intermittente. Dans le cas de la lixiviation avec agitation en continu, la boue s'écoule vers l'aval à travers plusieurs cuves de lixiviation agitées raccordées en série. Lorsque la boue ne peut pas s'écouler par gravité, elle peut être pompée. En règle générale, la boue doit s'écouler par gravité afin de minimiser le nombre d'opérations de pompage et de réduire la consommation d'énergie. Dans la lixiviation intermittente avec agitation, la boue est introduite dans plusieurs cuves de lixiviation agitées montées en parallèle. À la fin de la lixiviation, la boue est évacuée vers un réservoir de stockage, puis un nouveau lot de boue est introduit dans les cuves de lixiviation agitées pour la lixiviation.
La lixiviation au cyanure avec agitation en continu est plus couramment utilisée dans les concentrateurs d'or. La lixiviation au cyanure avec agitation intermittente n'est employée que dans certains petits concentrateurs, lors du traitement de certains minerais d'or réfractaires, ou lorsqu'une solution de cyanure neuve est nécessaire à chaque étape de lixiviation.
La lixiviation au cyanure en continu avec agitation est généralement réalisée dans 3 à 6 cuves de lixiviation agitées, montées en série.
En règle générale, les cuves de lixiviation sont disposées en escalier, ce qui permet à la boue de s’écouler de manière uniforme et continue à travers chaque cuve. Le temps de passage de la boue dans chaque cuve de lixiviation doit être égal ou légèrement supérieur au temps de lixiviation requis dans ces conditions. Par rapport à la lixiviation intermittente, la lixiviation continue agité (CSL) réduit les temps de chargement et de déchargement, offre une plus grande capacité de traitement, permet une séparation solide-liquide en continu de la boue lixiviée, élimine le besoin de cuves de stockage, réduit la superficie de l'usine et la consommation d'énergie, et facilite l'automatisation du procédé ainsi que l'amélioration des conditions de travail. Ce mode de fonctionnement peut être utilisé dans la plupart des concentrateurs d’or.
La lixiviation intermittente avec agitation est généralement utilisée dans les concentrateurs d'or dont la capacité de traitement est inférieure à 100 tonnes par jour. Les grands concentrateurs nécessitent souvent plusieurs, voire une douzaine de cuves de lixiviation fonctionnant en parallèle. La boue lixiviée est acheminée vers une cuve de stockage en vue d'une séparation solide-liquide par lots. La boue contenue dans la cuve de stockage doit être agitée en continu afin d'empêcher la sédimentation des particules minérales.
Le rapport liquide/solide lors de la lixiviation au cyanure sous agitation est généralement de 1:1. Lorsque la lixiviation et le lavage sont effectués dans la même cuve de lixiviation, il est possible d'ajouter de l'eau de lavage à la fin de la lixiviation afin de diluer la boue jusqu'à obtenir un rapport liquide/solide de 3:1.
5.5.4 Séparation solide-liquide et lavage de la boue de lixiviation La boue de lixiviation au cyanure agitée nécessite une séparation solide-liquide afin d’obtenir une solution limpide et riche en métaux précieux pour la précipitation de l’or. Afin d’améliorer la récupération de l’or, la fraction solide issue de la séparation solide-liquide doit être lavée pour récupérer autant de solution aurifère que possible. En production, les méthodes de décantation, de filtration et de lit fluidisé peuvent être utilisées pour la séparation solide-liquide et le lavage de la boue de lixiviation.
5.5.4.1 Méthode de décantation La plupart des installations de concentration d'or de mon pays ont recours à la décantation pour la séparation solide-liquide et le lavage de la boue de lixiviation. À l'étranger, cette méthode est principalement utilisée en Amérique du Nord. On distingue la décantation intermittente et la décantation continue.
A. Méthode de décantation intermittente
La décantation intermittente est couramment utilisée pour la séparation solide-liquide de la pulpe issue de la lixiviation intermittente au cyanure ; elle peut être réalisée dans un décanteur ou un épaississeur. En cas d’utilisation d’un bassin de décantation, une fois la pulpe de lixiviation clarifiée, la solution aurifère clarifiée est évacuée à l’aide d’un siphon à flotteur et acheminée vers un décanteur pour permettre la sédimentation de l’or. La pulpe concentrée restante est renvoyée vers la cuve de lixiviation agitée pour y être lavée avec une solution diluée de cyanure de sodium. La pulpe est ensuite renvoyée vers le bassin de décantation pour être clarifiée. Ce processus est répété plusieurs fois jusqu’à ce que la teneur en or du liquide de lavage soit négligeable. Lorsqu’on utilise un épaississeur pour la séparation solide-liquide, la pulpe de lixiviation est envoyée vers l’épaississeur pour y être clarifiée. Le trop-plein est envoyé vers le décanteur pour la décantation de l’or, et le fond est renvoyé vers la cuve de lixiviation agitée pour y être lavé avec une solution diluée de cyanure de sodium. La pulpe est ensuite renvoyée vers l’épaississeur pour clarification. Ce processus est répété plusieurs fois jusqu’à ce que la teneur en or du trop-plein soit négligeable. La teneur en or de la solution de lavage étant généralement faible, une méthode de concentration par paliers peut être utilisée pour le lavage. La première solution de lavage, après ajustement de la concentration en cyanure de sodium et du pH, est utilisée comme agent de lixiviation pour le lot suivant de matière aurifère. La deuxième solution de lavage sert de premier agent de lavage pour le lot suivant de boue de lixiviation de matière première, et ainsi de suite, en augmentant la concentration par paliers. La solution de lavage finale utilise de l’eau propre comme agent de lavage.
La décantation intermittente nécessite une longue durée de fonctionnement, un volume important de solution et occupe une grande surface. Actuellement, elle est rarement utilisée dans l'industrie, sauf dans les usines de traitement au cyanure à faible capacité de production.
B. Procédé de décantation en contre-courant en continu
Les procédés de décantation en continu utilisés à l'échelle industrielle sont principalement des procédés de décantation à contre-courant (appelés « procédé CCD »), dans lesquels la boue de lixiviation et la solution de lavage circulent dans des directions opposées. L'opération est réalisée dans plusieurs épaississeurs à une ou plusieurs couches, montés en série.
a. Épaississeur monocouche avec lavage continu à contre-courant
Plusieurs épaississeurs à couche unique raccordés en série peuvent être utilisés pour la séparation solide-liquide et le lavage continu à contre-courant de la boue de lixiviation agitée. Un procédé type est illustré à la figure 5-19. La méthode de lavage continu à contre-courant avec épaississeur monocouche présente les avantages suivants : simplicité d’exploitation, taux de lavage élevé de l’or dissous et automatisation aisée. Cependant, l’équipement occupe une grande surface et la boue doit être pompée à plusieurs reprises.
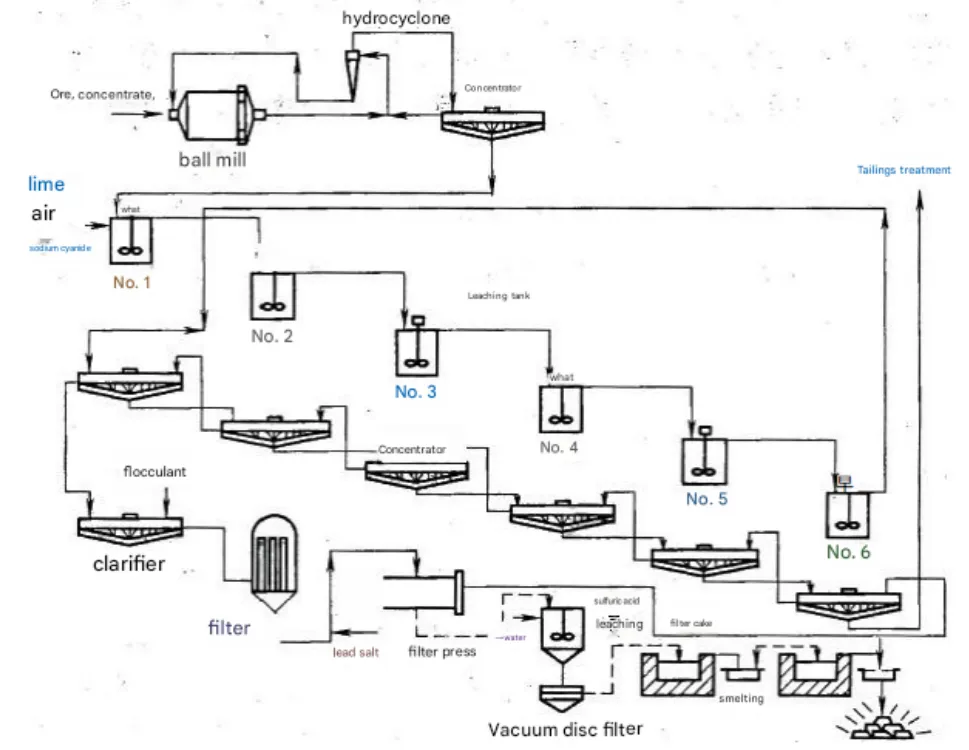
Figure 5-19 Organigramme type d'un procédé de lavage continu à contre-courant avec inclinaison
C'est pourquoi de nombreuses usines de traitement au cyanure ont tendance à adopter un procédé de lavage en contre-courant continu utilisant des épaississeurs à plusieurs étages.
Afin d'améliorer l'efficacité de la concentration et de réduire l'encombrement des équipements, à la fin des années 1970, la mine d'or d'Elandsrand en Afrique du Sud, ainsi que Silver King Mining et Houston International Minerals au Nevada (États-Unis), ont successivement adopté un nouveau type d'épaississeur à haut rendement. Elandsrand l’a utilisé pour l’épaississement du trop-plein de l’hydrocyclone, tandis que Silver King et Houston l’ont utilisé pour le lavage par décantation à contre-courant de la boue de lixiviation. La boue est d’abord dégazée, puis mélangée avant d’entrer dans l’épaississeur (figure 5-20). Le floculant est ajouté au mélangeur en au moins trois étapes pour se mélanger à la boue. Le mélangeur est équipé d’une turbine afin d’assurer une répartition homogène du floculant dans la boue. La boue mélangée au floculant s’écoule dans la cuve inférieure du mélangeur. La cuve inférieure du mélangeur est équipée de plaques radiales inclinées afin d’augmenter la surface de concentration. Le sous-écoulement concentré est raclé par un mécanisme de raclage. La solution précipitée est filtrée à travers les flocs dans la couche de compression et évacuée par la goulotte de débordement supérieure. L'épaississeur à haut rendement est de petite taille et très efficace, jusqu’à 10 fois plus efficace que les épaississeurs conventionnels, ce qui nécessite un investissement moindre. Il est toutefois plus sensible aux variations de la taille et des propriétés des particules de minerai.
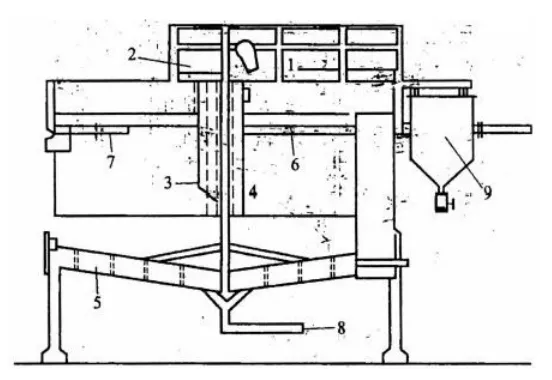
Figure 5-20 : Vue en coupe schématique d'un épaississeur à haut rendement
1 — Dispositif d'entraînement du bras de raclage ; 2 — Dispositif d'entraînement du mélangeur ; 3 — Conduite d'ajout de floculant ;
4 — Mélangeur ; 5 — Bras de ratissage ; 6 — Conduite d'alimentation ; 7 — Goulotte de trop-plein ; 8 — Conduite d'évacuation du sable décanté ; 9 — Système de dégazage
b. Lavage continu à contre-courant dans un épaississeur multicouche
La structure d'un épaississeur multicouche est globalement similaire à celle d'un épaississeur monocouche à entraînement central, à la différence près que plusieurs épaississeurs monocouches (généralement entre 2 et 5) sont empilés les uns sur les autres. Un dispositif d'étanchéité à boue (vanne intercouche) est utilisé entre les couches pour empêcher le débordement (liquide clarifié) de la couche inférieure d'atteindre la couche supérieure.
Dans mon pays, les usines de traitement de l’or utilisent souvent des épaississeurs à deux ou trois couches. La figure 5-21 illustre le principe du lavage continu à contre-courant pour un épaississeur à trois couches. Les châssis des râteaux de chaque épaississeur sont fixés sur un même arbre vertical, entraîné en rotation par un moteur électrique. Des vannes intercalaires sont installées entre les couches, et les tuyaux de trop-plein de chaque couche sont raccordés au réservoir de liquide de lavage. Lorsque le râteau tourne lentement, le sous-écoulement supérieur peut s’écouler en douceur vers la couche suivante, mais le liquide clarifié provenant de la couche inférieure ne peut pas pénétrer dans la couche supérieure. Les suspensions entre les couches sont interconnectées et peuvent maintenir une stabilité relative grâce à l’équilibre hydrostatique. Par conséquent, l’orifice de trop-plein de la couche inférieure de liquide clarifié dans le réservoir de lavage doit être situé plus haut que la surface du liquide de la couche supérieure. Soit Δh la différence de hauteur ; sa valeur peut être calculée à l’aide de la formule suivante :
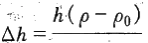
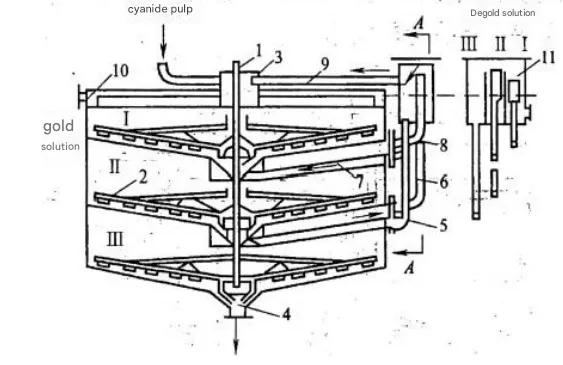
Porte entre deux étages (coupe transversale)
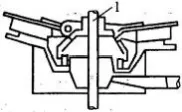
Figure 5-21 Schéma illustrant le principe du lavage continu à contre-courant d'un épaississeur à trois couches
1 — Arbre central ; 2 — Châssis de râteau ; 3 — Entrée ; 4 — Orifice de sortie ;
5 — Conduite de liquide de lavage ; 6 — Conduite de trop-plein ; 7 — Conduite de liquide de lavage ; 8 — Conduite de trop-plein ; 9 — Conduite de liquide de lavage ; 10 — Réservoir de trop-plein ; 11 — Réservoir de liquide de lavage
Dans la formule, △h correspond à la hauteur de la sortie de trop-plein inférieure au-dessus de la surface supérieure du liquide ;
h — la hauteur de la partie supérieure du sous-courant ;
p — la densité du courant de fond concentré ;
Po — la densité du liquide clarifié.
Pendant le fonctionnement, la boue de lixiviation pénètre dans la couche supérieure de l'épaississeur multicouche par le tuyau d'alimentation. Le sous-écoulement traverse chaque couche successivement et est finalement évacué par la sortie inférieure. Le liquide de lavage (généralement une solution d'extraction de l'or) pénètre dans l'épaississeur inférieur par la conduite de liquide de lavage afin de laver le reflux évacué de la couche supérieure. Son trop-plein entre dans le compartiment II du réservoir de liquide de lavage par la conduite de trop-plein, puis pénètre dans le deuxième épaississeur par la conduite 7 pour laver le reflux évacué du premier épaississeur. Le trop-plein du deuxième épaississeur pénètre dans le compartiment I du réservoir de liquide de lavage par le tuyau de trop-plein ; il entre ensuite dans le premier épaississeur par le tuyau de liquide de lavage n° 9 afin de laver la boue. Le trop-plein évacué du premier épaississeur est la solution précieuse aurifère. La figure 5-22 présente le diagramme d’équilibre de la solution pour un lavage continu à contre-courant utilisant un épaississeur à trois couches dans une usine de traitement au cyanure de mon pays. Le matériau aurifère a été broyé à une granulométrie de 88%-0,037 mm, la concentration d’alimentation était de 27,8%, la concentration de décharge était de 57,72% et le taux de lavage de l’or dissous était de 98,86%.
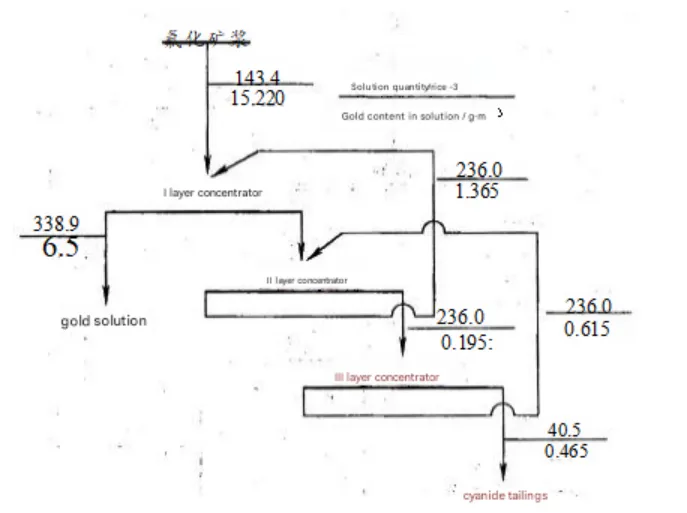
Figure 5-22 Procédé de lavage en contre-courant en continu d'un épaississeur à trois couches dans une usine de traitement au cyanure
Méthode de filtration
La séparation solide-liquide et le lavage lors de la filtration peuvent s'effectuer en continu ou par intermittence. Le fonctionnement en continu fait généralement appel à des filtres sous vide cylindriques et à des filtres sous vide à disques, tandis que le fonctionnement par intermittence utilise souvent des filtres sous vide à cadres et des filtres-presses. La filtration en continu est plus courante dans les concentrateurs d'or.
La filtration intermittente est généralement utilisée pour la séparation solide-liquide des boues cyanurées difficiles à filtrer, ce qui permet un lavage plus long du gâteau de filtration. Cependant, sa capacité de traitement est moindre et elle nécessite une plus grande superficie ; elle est donc généralement employée dans les concentrateurs d'or dont les capacités de traitement sont plus modestes.
La concentration de la boue de lixiviation au cyanure agitée est relativement faible, généralement de l'ordre de 30%. Afin d'améliorer la capacité de traitement et l'efficacité de filtration du filtre, la boue de lixiviation au cyanure est généralement d'abord concentrée et déshydratée, le sous-écoulement concentré étant ensuite acheminé vers le filtre. Des floculants peuvent être ajoutés pendant la concentration afin d’obtenir une concentration du sous-écoulement supérieure à 55% avant la filtration. Le gâteau de filtration doit être lavé à plusieurs reprises pour récupérer la solution contenant de l’or entraînée mécaniquement. En général, il est d’abord lavé avec une solution diluée de cyanure de sodium, puis avec de l’eau propre. Une méthode de filtration et de lavage en deux étapes est généralement utilisée pour laver le gâteau de filtration. La figure 5-23 illustre le processus de filtration et de lavage d’une usine de traitement au cyanure utilisant un concentrateur et deux filtres.
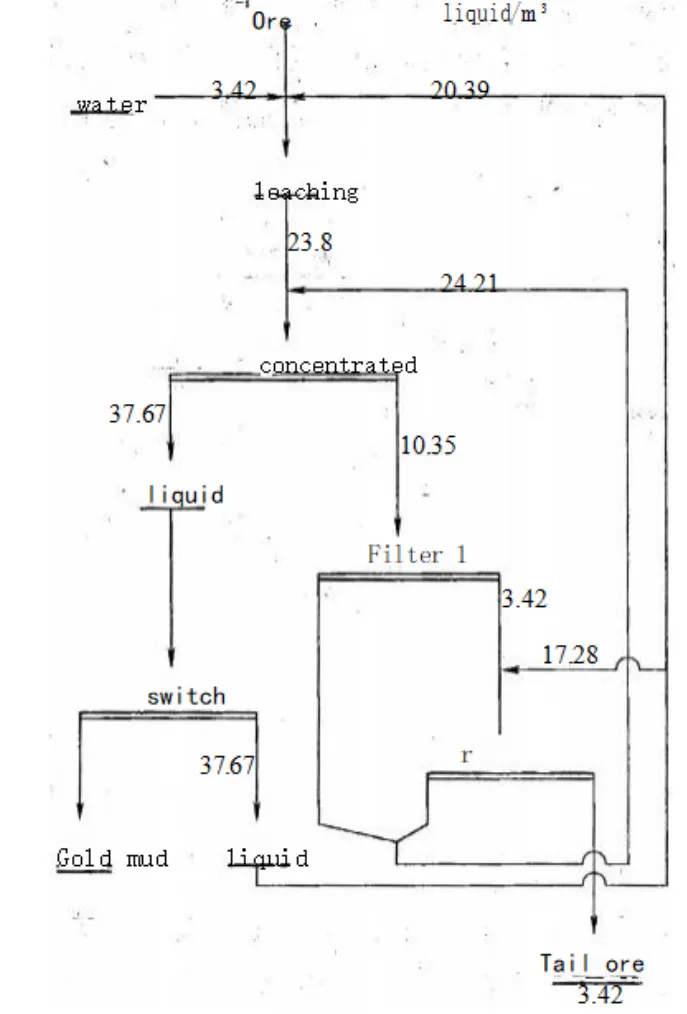
Figure 5-23 : Procédé de filtration et de lavage en trois étapes d'une usine de traitement au cyanure
Le taux de lavage de l'or dissous dans cette usine est de 98,271 TP3T.
Certaines usines de traitement au cyanure en Afrique du Sud ont adopté des filtres à bande sous vide de 60 m² et 120 m². Le filtre à bande sous vide se compose principalement d’un châssis, d’une roue d’entraînement, d’une roue d’extrémité, d’une bande annulaire, d’une bande de rembourrage, d’une chambre à vide et d’un caisson d’air (figure 5-24). La bande annulaire comporte de nombreuses rainures de drainage transversales, dont le fond est incliné des deux côtés vers le centre. Des trous traversants longitudinaux sont percés au centre de la bande, à raison d’un trou par rainure de drainage, afin de collecter et d’évacuer le filtrat. Le filtrat s’écoule dans la chambre à vide située sous la bande. Une toile filtrante est posée sur la courroie, qui est entraînée par un dispositif de transmission via la roue motrice et la roue d’entraînement. La partie active supérieure de la courroie se déplace le long du coussin d’air, n’exerçant une pression contre la chambre à vide fixe que dans la zone de vide, et glissant ainsi le long de celle-ci. Pour éviter toute usure, une courroie de rembourrage étroite et polie est placée sous la courroie. La bande de rembourrage se déplace conjointement avec la bande annulaire et peut être remplacée rapidement en cas d’usure. La boue est amenée par le haut, via un distributeur, sur la toile filtrante solidement fixée à la bande. La filtration sous vide force la solution à s’écouler le long des rainures de drainage de la bande et à travers les trous de drainage vers une chambre à vide, puis vers un réservoir de stockage. Le filtre à bande peut être divisé en trois zones : une zone de filtration par aspiration, une zone de lavage et une zone de séchage. Après avoir traversé la zone de séchage et la roue d’entraînement, la toile filtrante se sépare de la bande transporteuse. Le gâteau de filtration est déchargé par le rouleau de déchargement. La bande de tissu filtrant passe par un dispositif de lavage à jet, une roue de tension et un système de réglage automatique de l’espacement, s’alignant avec la bande transporteuse au niveau de la poulie de queue pour un fonctionnement automatisé en continu. Un turbidimètre est installé pour mesurer la turbidité du filtrat, ce qui permet une surveillance en temps réel de l’état de fonctionnement du tissu filtrant. Les filtres à bande permettent d’effectuer une filtration et un lavage en plusieurs étapes, ne nécessitent pas de mise en suspension du gâteau de filtration, offrent une capacité de traitement et un rendement élevés, et permettent un remplacement aisé de la toile filtrante. Cependant, ils nécessitent un investissement initial important, entraînent des coûts d’entretien élevés et sont relativement complexes à utiliser.
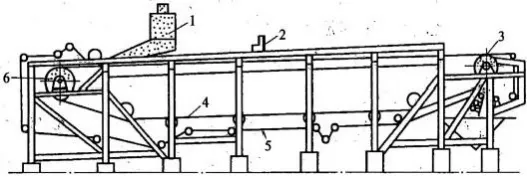
Figure 5-24 Schéma de principe de la structure d'un filtre à bande
1 — Cylindre à boue et distributeur de boue ; 2 — Distributeur d'eau de lavage ; 3 — Roue motrice ;
4 — Bande continue ; 5 — Toile filtrante continue ; 6 — Roue arrière
La filtration intermittente fait généralement appel à des filtres-presses à plaques et cadres, mais des filtres-presses automatiques de ce type peuvent également être utilisés pour la séparation solide-liquide et le lavage des boues de cyanure.
5.5.4.3 Méthode du lit fluidisé
La séparation solide-liquide et le lavage en lit fluidisé sont souvent réalisés dans une colonne de lavage à lit fluidisé (tour). La colonne de lavage à lit fluidisé (tour) est un cylindre creux, haut et élancé (figure 5-25). Elle sert principalement à éliminer les sables minéraux de la boue de lixiviation et à laver ces sables. Elle se compose de trois parties : une chambre d’expansion, un corps de colonne et un fond conique. Un cylindre d’alimentation est situé au centre de la chambre d’expansion, permettant à la boue de lixiviation d’entrer dans la chambre d’expansion de manière fluide et homogène. Le liquide de lavage est introduit au niveau de l’interface entre la section de lavage et la section de compression, puis réparti uniformément sur toute la section transversale de la colonne par un dispositif de distribution. Dans la section de lavage, le minerai et le liquide de lavage se déplacent à contre-courant. La solution aurifère et les fines particules minérales contenues dans la boue sont évacuées par le déversoir supérieur avec l’eau de lavage, puis filtrées pour obtenir une solution aurifère limpide. Le minerai s’enfonce à travers la chambre d’expansion et subit un lavage à contre-courant dans la section de lavage, formant un lit fluidisé dont la couche supérieure est plus fine et la couche inférieure plus épaisse. Le minerai lavé se dépose dans la section de compression. Dans la section de compression, le minerai est comprimé et concentré, descend sous forme de lit mobile, puis est finalement évacué par le fond de la colonne.
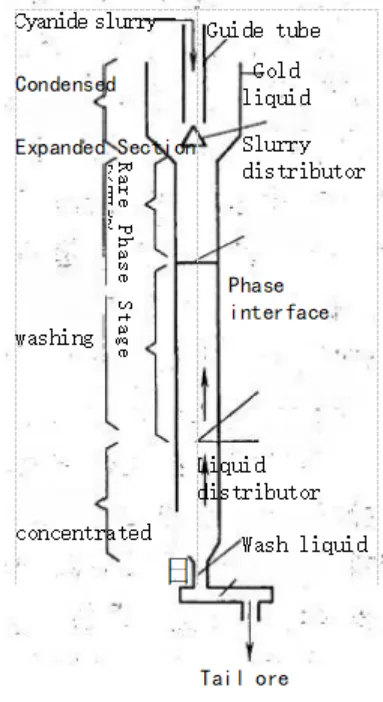
Figure 5-25 Schéma de principe et de structure de la colonne de lavage
Clarification des solutions aurifères
Les solutions aurifères doivent être clarifiées avant d'entrer dans le processus de précipitation de l'or par déplacement, afin d'améliorer l'efficacité du procédé et de réduire la consommation de réactifs.
La solution aurifère obtenue à partir de la boue de lixiviation après séparation solide-liquide et lavage contient une faible quantité de boues et de solides en suspension difficiles à décanter. Ces impuretés, lorsqu’elles sont introduites dans le procédé de précipitation de l’or par déplacement, contaminent la surface du zinc, réduisent le taux de précipitation de l’or et consomment le cyanure présent dans la solution. Actuellement, les décanteurs à cadres sont largement utilisés pour la clarification des solutions aurifères, suivis par les filtres-presses. Les petites mines peuvent recourir à des filtres à sable et à des bassins de sédimentation.
Un bac de filtration sur sable se compose d’un milieu filtrant (tissu filtrant, toile ou sacs en toile de jute) posé sur un faux fond. Une couche de gravier de 120 à 150 mm d’épaisseur et une couche de sable fin de 60 mm d’épaisseur sont ensuite disposées au-dessus du milieu filtrant. En général, on utilise deux bacs de filtration sur sable afin de pouvoir les remplacer périodiquement. Le sable fin doit être remplacé lors du nettoyage du bac filtrant à sable. À l'instar des bassins de sédimentation, les filtres à sable présentent un faible rendement et un effet de clarification limité, mais leur structure simple permet souvent de les utiliser en association avec des clarificateurs à cadre.
Les toiles filtrantes utilisées pour la clarification des solutions aurifères sont souvent obstruées par des carbonates, des sulfures ou des boues minérales. Pour éliminer ces effets néfastes, on évite généralement d’installer un réservoir de stockage intermédiaire entre la filtration et la clarification, afin de réduire le temps de contact entre la solution aurifère et l’air, ce qui diminue la quantité de dioxyde de carbone dissous dans la solution. Les équipements de clarification doivent être nettoyés régulièrement, et la toile filtrante doit être lavée avec de l’acide chlorhydrique à une concentration comprise entre 1% et 1,5% afin d’éliminer les précipités de carbonate de calcium.
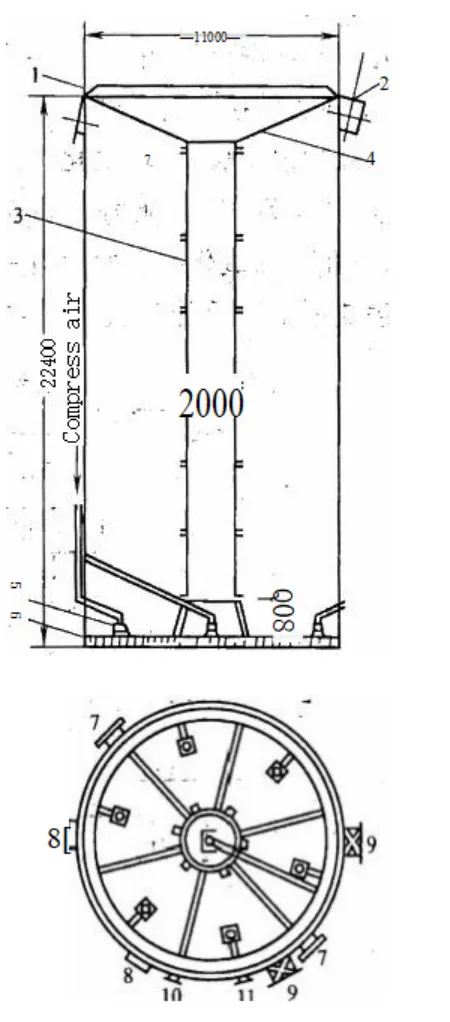
Figure 5-26 Réservoir de mélange d'air à fond plat
1 — Pare-éclaboussures ; 2 — Vanne à guillotine ; 3 — Conduite centrale d'aspiration d'air ;
4 — Tuyau de support en acier inoxydable ; 5 — Tuyau d'admission d'air conique ; 6 — Socle en béton ; 7 — Orifice d'observation ; 8 — Goulotte d'alimentation ; 9 — Goulotte de décharge ; 10 — Tuyau de trop-plein ; 11 — Tuyau d'évacuation
Exemple d'application de l'extraction de l'or par agitation et cyanuration : l'ancienne usine de cyanuration de la mine d'or de Sint Helena, mise en service en 1951, a été reconstruite en raison de l'augmentation du volume de minerai, de la corrosion importante des installations, de la vétusté des équipements et de la baisse du taux de récupération de l'or. La conception de la nouvelle usine a intégré les pratiques de broyage de l’ancienne usine depuis 1956 et de la mine d’or de Leslie depuis 1963, ainsi que l’expérience acquise au concentrateur de Kinross depuis 1967 en matière de réduction des coûts de production et d’économies de main-d’œuvre. La nouvelle usine a été achevée et mise en service en septembre 1976, avec une capacité de traitement mensuelle de 300 000 tonnes de minerai. La nouvelle usine élimine les opérations de tri et de concassage des stériles ; le minerai étant friable, il est acheminé directement depuis la mine vers le broyeur autogène ou alimenté avec des billes d’acier de 100 mm. Un système en boucle fermée, composé d’un broyeur autogène et d’un broyeur à hydrocyclone Krebs, est utilisé pour broyer le minerai jusqu’à une granulométrie de -200 mesh. La boue est ensuite acheminée vers dix cuves à fond plat agitées par air (figure 5-26) pour la cyanuration. La boue circule via un élévateur à air situé au centre de la cuve, entouré de six buses à air haute pression destinées à agiter la boue et à empêcher la sédimentation. La boue lixiviée est filtrée à l’aide d’un filtre sous vide. La liqueur précieuse est clarifiée à l’aide d’un filtre à sable à flux ascendant, puis désoxydée à l’aide d’une tour de dégazage Klaus. La boue aurifère issue de la lixiviation par déplacement à la poudre de zinc est déshydratée à l’aide d’un filtre à bande horizontal, puis calcinée dans un four tunnel. Après calcination et séchage, la boue aurifère est fondue dans un grand four à arc électrique afin de réduire la durée de la fusion. Les poussières sont captées à l’aide d’un dépoussiéreur à manches.
La mine d’or de New Occidental produit de l’ardoise silicifiée et du grès aurifères à grains fins, contenant 8,7 g/t d’or, environ 1% de chalcopyrite et 1 à 2% de pyrrhotite. Afin de réduire la consommation de cyanure et d’améliorer la récupération de l’or, de l’oxyde de plomb est ajouté pendant la lixiviation au cyanure, en plus d’un contrôle rigoureux de l’alcalinité de la lixiviation. Le schéma de traitement est présenté à la figure 5-27 ; la capacité de traitement est de 8 000 tonnes par mois. Le minerai est concassé à 9,5 mm, puis broyé à une granulométrie de 90%-200 mesh à l’aide de chaux, de cyanure et d’oxyde de plomb dans un procédé de broyage en circuit fermé à deux étages. Le trop-plein de la boue de lixiviation est concentré, puis acheminé vers quatre cuves agitées Deverow montées en série pour une cyanuration de 30 heures. Le trop-plein de la boue de lixiviation concentrée et le liquide de lavage provenant du fond sont renvoyés vers l’opération de broyage. Le surnageant issu de la lixiviation contient 0,06% de NaCN et 0,007% de CaO. La consommation de réactifs était la suivante : NaCN 1,14 kg/tonne, CaO 1,4 kg/tonne, PbO 300 g/tonne. Le surnageant (solution aurifère) issu de la boue de minerai concentrée a été clarifié, désoxydé, puis soumis à un déplacement par poudre de zinc afin de produire un précipité aurifère. Après calcination, un oxydant a été ajouté en vue de la fusion, ce qui a permis d’obtenir des lingots d’or en alliage à forte teneur en cuivre. Ces lingots ont ensuite été fondus avec du soufre afin d’éliminer une partie du cuivre, ce qui a permis d’obtenir un lingot d’or allié contenant 86% d’or, 4% d’argent et 10% de métaux communs (principalement du cuivre). Le taux de récupération de l’or était de 91%. Bien que l’usine ait cessé sa production, son expérience en matière de production revêt une certaine importance pratique.
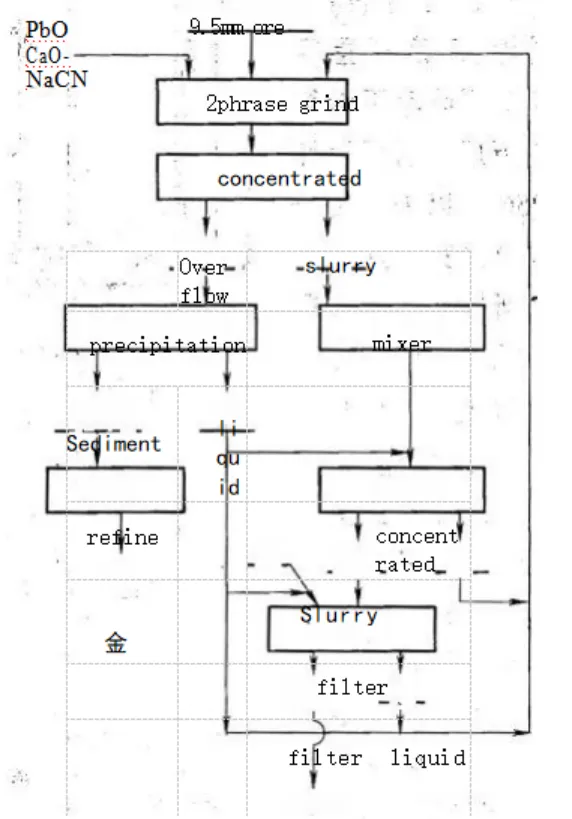
Figure 5-27 Organigramme de la nouvelle mine d'or d'Oxytontal
Au bout de 30 heures, le trop-plein issu de la concentration de la boue de lixiviation et le liquide de lavage provenant du fond sont réintroduits dans le circuit de broyage. Le surnageant issu de la lixiviation contient 0,06% de NaCN et 0,007% de CaO. La consommation de réactifs est la suivante : NaCN 1,14 kg/tonne, CaO 1,4 kg/tonne, PbO 300 g/tonne. Le surnageant (solution aurifère) issu de la concentration de la boue de broyage est clarifié, désoxydé, puis soumis à un traitement par remplacement par de la poudre de zinc afin de produire un précipité aurifère. Après calcination, un oxydant est ajouté en vue de la fusion, ce qui permet d’obtenir des lingots d’or en alliage à haute teneur en cuivre. Ces lingots sont ensuite fondus avec du soufre pour éliminer une partie du cuivre, ce qui donne des lingots d’or alliés contenant 86% d’or, 4% d’argent et 10% de métaux communs (principalement du cuivre). Le taux de récupération de l’or est de 91%. Bien que l’usine ait cessé sa production, son expérience en matière de production revêt une certaine importance pratique. 5.5.6.2 Flottation et extraction de l’or par cyanuration
Dans mon pays, un concentrateur d'or traite du minerai de quartz contenant de la pyrite. Les principaux minéraux métalliques sont la pyrite, la pyrrhotite, la sphalérite, la galène, la chalcopyrite, la magnétite, l’argentite et l’or natif. Les minéraux de gangue sont principalement le quartz, la séricite, le plagioclase, la dolomite, l’amphibole et le kaolin. L’or natif se présente sous forme de grains arrondis, allongés et irréguliers au sein de la chalcopyrite, de la pyrite et du quartz. Le minerai brut contient environ 10 g/t d’or et 0,11 TP3T de cuivre.
L'usine utilise un procédé combiné de flottation et d'extraction de l'or par cyanuration. Après une flottation mixte et une flottation séparée, le minerai donne un concentré d'or-cuivre et un concentré d'or-soufre. Le concentré d’or-cuivre contient entre 500 et 1 000 g/t d’or et 4% de cuivre, avec un taux de récupération de l’or d’environ 50% et un taux de récupération du cuivre d’environ 50%. Le concentré de soufre aurifère contient 80 à 100 g/t d’or, moins de 0,1% de cuivre et 35 à 40% de soufre, avec un taux de récupération de l’or d’environ 40%. Le concentré d’or-cuivre est envoyé à une fonderie pour un traitement ultérieur, tandis que le concentré de soufre aurifère est utilisé pour la production d’or sur site par cyanuration agitée, comme le montre la figure 5-28. Le concentré de soufre aurifère est rebroyé à une granulométrie de 98%-0,074 mm et présente un pH de 11. Après concentration (avec ajout du coagulant n° 3), le xanthate, l’huile n° 2 et les sels solubles sont éliminés, ce qui donne une concentration du sous-écoulement comprise entre 25% et 30%. Le sous-écoulement est ensuite acheminé vers cinq cuves à agitation mécanique reliées en série pour la lixiviation par cyanuration. Plusieurs conduites d’air comprimé sont également introduites dans les cuves à des fins d’aération. La concentration en cyanure de sodium pendant la lixiviation est comprise entre 0,1% et 0,12%, le pH est de 10, et après 24 heures de lixiviation, le taux de lixiviation de l’or est de 94,2%. La boue lixiviée est acheminée vers un épaississeur à trois couches pour la séparation solide-liquide et un lavage continu à contre-courant. Les résidus cyanurés contiennent environ 2 grammes d’or par tonne et 35%–40% de soufre. Après séchage naturel dans un bassin de résidus, ils sont vendus sous forme de concentré de soufre. Le débord (solution précieuse) provenant de l’épaississeur à trois couches contient plus de 10 grammes d’or par mètre cube. Après clarification dans un filtre à sable, il est acheminé vers un bain de déplacement à fil de zinc pour la précipitation de l’or. De l’acétate de plomb est ajouté pendant le processus de déplacement, ce qui permet d’atteindre un taux de précipitation de l’or de 99,5%. La solution exempte d’or (solution pauvre) contient entre 0,1 et 0,05 gramme d’or par mètre cube. Une partie de cette solution est renvoyée vers la couche inférieure de l’épaississeur à trois couches pour y être lavée, tandis que le reste est traité avec de la poudre de blanchiment puis éliminé.
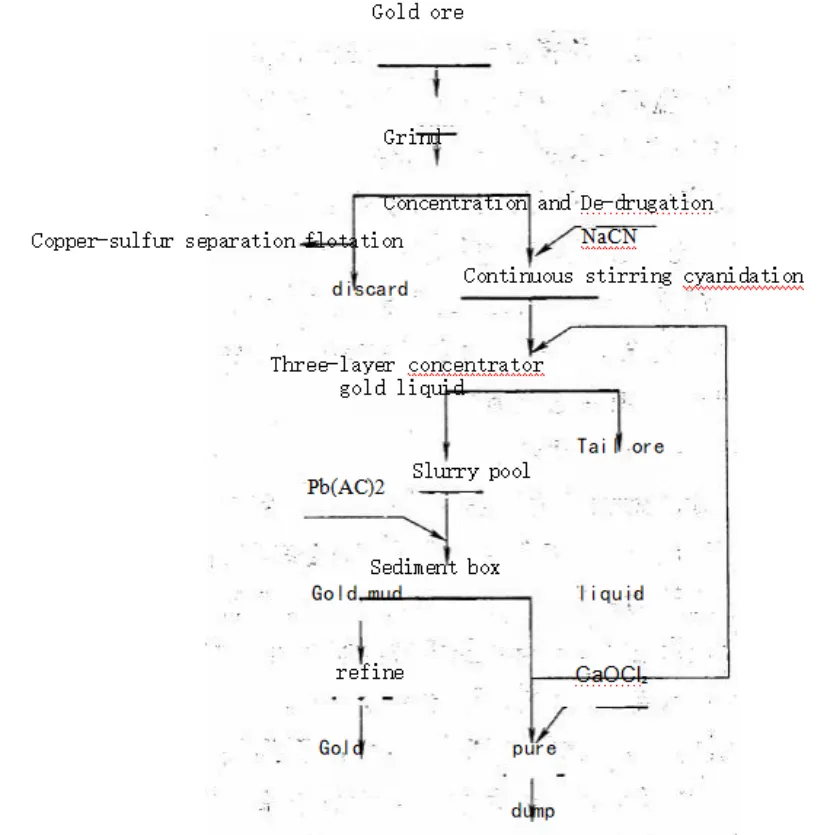
Figure 5-28 Concentré de soufre aurifère provenant d'une usine d'enrichissement en Chine
Schéma du procédé de cyanuration sous agitation
La boue aurifère issue de la précipitation de l'or contient entre 2% et 5% d'or. Après lavage à l'acide sulfurique, séchage et calcination, on ajoute des nitrates et du borax comme fondants, puis on procède à la fusion dans un convertisseur afin d'obtenir un alliage d'or contenant entre 40% et 50% d'or. Le taux de récupération lors de la fusion de l’or atteint 98%, et le taux de récupération total de l’or est de 85%. La consommation de matières (kg/tonne) pour le traitement du concentré de soufre aurifère dans cette usine est la suivante : cyanure de sodium 7,22, acétate de plomb 0,36, fil de zinc 5,17, poudre de blanchiment 6,95. En raison de la faible teneur en cuivre du minerai brut, l’usine a désormais supprimé la séparation par flottation. Le concentré de flottation mixte est rebroyé puis soumis directement à la cyanuration pour extraire l’or, selon un procédé comprenant deux étapes de lixiviation et deux étapes de lavage. La boue de lixiviation par cyanuration issue de la deuxième étape est acheminée vers un épaississeur à trois couches pour la séparation solide-liquide et le lavage à contre-courant. Le trop-plein est renvoyé vers la première étape de lixiviation par cyanuration, tandis que le fond est filtré sous vide afin d’obtenir un concentré de soufre destiné à la vente. La boue de cyanuration de la première étape subit une séparation solide-liquide et un lavage à contre-courant dans un épaississeur à trois étages. La liqueur précieuse ainsi obtenue, après clarification dans un clarificateur à cadre, est acheminée vers un procédé de précipitation de l’or par déplacement à la poudre de zinc. La boue d’or ainsi obtenue est séchée puis acheminée vers un convertisseur pour y être fondue. La liqueur pauvre issue du déplacement ainsi que le filtrat provenant de la filtration sous vide du reflux de l’épaississeur à trois étages de la deuxième étape, à l’exception d’une partie réutilisée comme liquide de lavage, sont régénérés par acidification à l’acide sulfurique afin de récupérer le cyanure. Après absorption par une solution d’hydroxyde de sodium, on obtient une solution alcaline de cyanure de sodium contenant 20,35% de cyanure de sodium et 0,67% d’hydroxyde de sodium, qui est réintroduite dans le procédé de lixiviation au cyanure, ce qui permet d’économiser une quantité importante de cyanure de sodium.
Une autre usine d'enrichissement de l'or dans mon pays traite du minerai de quartz contenant de l'or et de la pyrite. Les principaux minéraux métalliques sont la pyrite, la magnétite, la limonite, la molybdénite et l'or natif, tandis que les minéraux de gangue sont principalement le quartz, les carbonates, le plagioclase et la séricite. Le minerai brut contient 6 grammes d’or par tonne, les grains d’or fins étant étroitement associés à la pyrite. L’usine utilise un procédé combiné de flottation et de cyanuration sous agitation pour l’extraction de l’or (figure 5-29). Le minerai est soumis à une flottation afin d’obtenir un concentré de soufre aurifère, contenant 117,5 g/t d’or, 43,17 g/t d’argent, 0,18% de cuivre, 0,05% de molybdène, 25,26% de soufre et 1,54% de carbone, avec un taux de récupération de l’or de 96%. Après concentration, filtration et élimination des réactifs, le concentré de soufre aurifère est broyé en continu en deux étapes jusqu’à une granulométrie de 98%-0,044 mm, puis acheminé vers quatre cuves de lixiviation à agitation mécanique équipées de dispositifs d’aération pour la lixiviation au cyanure. De la chaux est utilisée comme alcali protecteur et ajoutée au broyeur de rebroyage de la première étape. Le pH de lixiviation est de 10, la concentration en cyanure de sodium est de 0,1%, la durée de lixiviation est de 36 heures, la concentration de la pulpe est de 25%–30%, et le taux de lixiviation de l’or atteint 94%–96%. La boue de lixiviation subit une séparation solide-liquide et un lavage continu à contre-courant à l’aide d’un épaississeur à double couche et d’un filtre, permettant d’atteindre un taux de lavage de l’or supérieur à 98%. La solution aurifère, d’une teneur en or de 20 g/m³, est clarifiée dans un filtre à sable avec ajout d’acétate de plomb, puis acheminée vers un procédé de précipitation par déplacement à l’aide de fil de zinc. La durée de la précipitation par déplacement est de 90 minutes, ce qui permet d’atteindre un taux de précipitation par déplacement de l’or supérieur à 99%. La boue aurifère est fondue et coulée en lingots pour obtenir de l’or allié. La solution de séparation de l’or contient environ 0,06 g/m³ d’or et est généralement rejetée après traitement à la poudre de blanchiment ou au chlore gazeux. Le gâteau de filtration (résidus cyanurés) issu de la filtration et du lavage est acheminé vers un système de flottation du molybdène, où l’on ajoute 8 000 g/tonne de verre soluble, 80 g/tonne de kérosène et 60 g/tonne d’huile n° 2 sont ajoutés pour produire des intermédiaires de molybdène contenant 13% de molybdène. Après un grillage oxydant, les intermédiaires de molybdène subissent un traitement chimique pour produire du molybdate d’ammonium et des résidus. Les résidus contenaient environ 300 grammes d’or par tonne, principalement en raison de la perte d’or due à l’adsorption d’une partie de la matière carbonée présente dans le concentré de soufre aurifère. Les résidus ont été renvoyés avec le concentré de soufre aurifère pour une lixiviation au cyanure afin de récupérer l’or. Les résidus de flottation du molybdène contenaient environ 25% à 30% de soufre et étaient vendus à une usine d’acide sulfurique. La consommation de matières (kg/tonne) pour le traitement du concentré de soufre aurifère était la suivante : cyanure de sodium 8 ; chaux 12 ; acétate de plomb 3 ; fil de zinc 2–3. Par la suite, l’usine a fait l’objet de mises à niveau techniques ; la précipitation de l’or par remplacement au fil de zinc a été remplacée par une précipitation de l’or par remplacement à la poudre de zinc. Après clarification, la solution aurifère était acheminée vers un désaérateur pour y être désoxydée, puis subissait une précipitation de l’or par substitution à la poudre de zinc. Cela a permis d’augmenter la teneur en or de la boue aurifère, de réduire la consommation de zinc et de fondant, et d’améliorer le taux global de récupération de l’or.
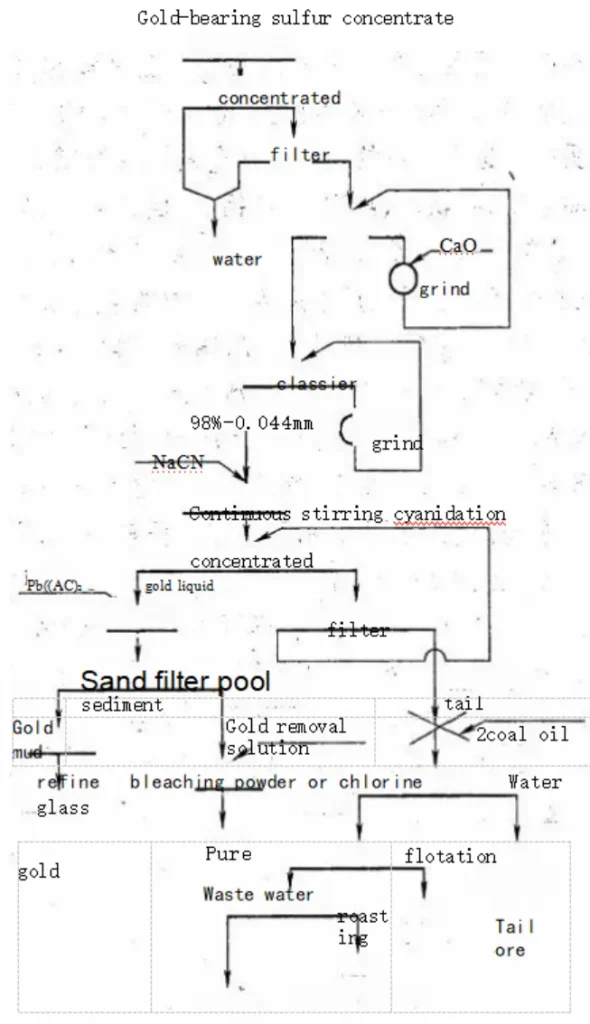
Figure 5-29 Organigramme d'une usine d'enrichissement de l'or dans mon pays, destinée à l'extraction de l'or par traitement au cyanure sous agitation





 English English
 Spanish
 Russian
 Arabic
 Swahili
 French
 Turkish
 Portuguese
 Korean
 Japanese
 German
 Italian