



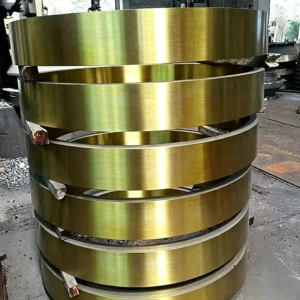
研削リングは、 中核となる機能部品 そして 重要な摩耗部品 レイモンドミル(ペンデュラムミルまたは吊り下げ式ローラーミルとも呼ばれる)の構成要素の一つである。これは粉砕ローラーと組み合わさって、「リング・ロール」式粉砕システムを形成する。運転中、粉砕ローラーは遠心力によって粉砕リングにしっかりと押し付けられる
研削リングは、 中核となる機能部品 そして 重要な摩耗部品 レイモンドミル(ペンデュラムミルまたは吊り下げ式ローラーミルとも呼ばれる)の構成要素の一つです。粉砕ローラーと組み合わせて、「リング・ロール」粉砕システムを構成しています。運転中、粉砕ローラーは遠心力によって粉砕リングにしっかりと押し付けられ、ローラーとリングの間での圧縮および粉砕作用によって原料が破砕されます。 粉砕リングの品質と性能は、ミルの生産効率、製品の品質、および運転コストに直接影響を与えます。.
この粉砕リングは、各種レイモンドミル、高効率レイモンドミル、超微粉砕リングローラーミル、およびこれらに類する装置に適しています。冶金、建材、化学、鉱業などの産業において、鉱物製品の粉砕に広く使用されています。.
別名: 研削リング、研磨リング、ミル用研削リング。.
粉砕リングは、ミルハウジング内に環状に配置された固定部品です。その動作過程は以下の通りです:
粉砕リングは、ミルハウジングの内部に取り付けられる環状の円筒形部品です。その主な構造上の特徴は以下の通りです:
| 構造要素 | 機能 |
|---|---|
| リング本体 | ローラーとともに研削ゾーンを形成する環状の円筒部。. |
| 作業面 | ローラーと直接接触する内側の円筒面は、継続的な研削摩耗にさらされている。. |
| 取付面および位置決め面 | ハウジングと嵌合させ、リングとローラー間の同心度および隙間精度を確保してください。. |
| 固定装置 | ボルトなどを使ってハウジングに固定されています。. |
現在、レイモンドミル用の粉砕リングの材質は、主に以下の種類に分類されます:
| 材料の種類 | 代表的な等級 | 特徴 | 用途 |
|---|---|---|---|
| 普通合金鋼 | 16Mnなど. | 適度な耐摩耗性、低コスト | 柔らかい素材 |
| 高品質の合金炭素鋼 | — | 中程度の耐摩耗性 | 柔らかい素材 |
| マンガン合金鋼 | ZG65Mn (65Mn) | 適度な耐摩耗性;コスト面でも広く受け入れられている | 最も一般的で、ほとんどの状況に適しています |
| 高マンガン合金鋼 | ZGMn13 (Mn13)、Mn18 | 優れた耐摩耗性、高い硬度 | 中硬度の材料 |
| 高クロム合金鋳鉄 | Cr13、Cr23、Cr26 | 最大HRC60+の硬度、優れた耐摩耗性 | 高硬度材料、過酷な摩耗条件 |
65Mn(65マンガン)リング:
高マンガン鋼製リング:
高クロム合金リング:
簡単な識別方法には、次のようなものがあります:
研削対象の材料に応じて、適切なリング材質を選択してください:
| 材料の種類 | おすすめの指輪の素材 | 備考 |
|---|---|---|
| 低硬度(石灰岩、方解石など) | 高マンガン鋼(ZGMn13) | 適度な耐摩耗性;低コスト |
| 中程度の硬さ | マンガン合金鋼(ZG65Mn) | 費用対効果が高く、ほとんどの鉱石に適している |
| 高硬度(石英、コランダムなど) | 高クロム合金鋼(Cr23/Cr26) | 最大HRC60+の硬度、50%+の耐摩耗性の向上 |
| 過酷な摩耗条件 | 高クロム鋳鉄/複合耐摩耗材料 | 30‑50% 長寿命 |
重要: 研削リングおよびローラーは、以下の材質で作られている必要があります。 同じ素材 硬度差による不均一な摩耗を防ぐためです。高硬度の材料については、長期的な運用コストを削減するため、高性能な材料(高クロム合金など)への投資が推奨されます。.
レイモンドミルの各モデルには、それぞれ異なるサイズのリングが装備されています:
| モデルシリーズ | ローラー数 | ローラーサイズ(mm) | リングの内径 × 高さ (mm) | 主軸回転数(r/min) |
|---|---|---|---|---|
| YGM8314 / 3R | 3 | Φ270×140 | Φ830×140 | 130 |
| YGM9517 / MTM100 / 4R | 4 | Φ310×170 | Φ950×170 | 103 |
| YGM4121 / MTM130 / 5R | 5 | Φ410×210 | Φ1280×210 | 103 |
| MTM160 / 6R | 6 | Φ480×270 | Φ1600×270 | 82 |
| モデル | ローラー数 | ローラーサイズ(mm) | リング内径 D×H (mm) | 最大送り量(mm) | 製品サイズ(mm) | 処理能力(t/h) | 主出力(kW) |
|---|---|---|---|---|---|---|---|
| 3R‑2615 | 3 | 260×150 | 780×150 | 20 | 0.2‑0.044 | 0.8~2.5 | 18.5 |
| 3R‑2715 | 3 | 270×150 | 830×150 | 20 | — | 0.9~2.8 | 22 |
| 4R‑3216 | 4 | 320×160 | 970×160 | 25 | — | 1.8~4.5 | 37 |
| 5R‑4121 | 5 | 410×210 | 1280×210 | 30 | — | 2.5~9.5 | 75 |
メーカーやモデルによって、リングのサイズが異なる場合があります:
| リングの内径(mm) | リングの高さ(mm) | 対応するローラー径(mm) | 共通モデル |
|---|---|---|---|
| Φ630 | — | Φ210 | 小文字 |
| Φ780 | 150 | Φ260 | 3R |
| Φ830 | 140~150 | Φ270 | 3R / YGM8314 |
| Φ950 | 170 | Φ310 | 4R / MTM100 |
| Φ970 | 160 | Φ320 | 4R‑3216 |
| Φ1280 | 210 | Φ410 | 5R / MTM130 |
| Φ1600 | 270 | Φ480 | 6R / MTM160 |
この研削リングは、モース硬度を持つさまざまな不燃性・非爆発性の材料の加工に適しています。 7未満 および含水率 6%未満, 、以下を含むがこれらに限定されない:
| 点検項目 | 目次 | 周波数 |
|---|---|---|
| 摩耗点検 | リングの摩耗を定期的に点検し、摩耗量が3~5 mmを超えた場合は交換してください。 | 各シフト |
| 肉厚測定 | リングの厚さを測定し、10 mm未満の場合は直ちに交換してください。 | 一定の間隔 |
| ボルト | チェックリングの固定ボルトに緩みがないか確認してください | 起動のたびに |
| ギャップチェック | ローラーとリングのクリアランスを確認してください(通常は0.5~2 mm)。 | 一定の間隔 |
研削リングの耐用年数は、材料の硬度、送り速度、およびその他の要因によって異なります:
| 動作条件 | リファレンス・ライフ |
|---|---|
| 通常勤務 | 2000~3000時間 |
| 高摩耗環境 | 1000~2000時間 |
| 点検間隔 | 800~1500時間ごと |
| 交換サイクル | 3~12ヶ月 |
使用限度: リングの肉厚が以下の値より薄くなった場合は、直ちに交換してください 10 mm.
交換前:
古いリングを取り外す:
新しいリングの取り付け:
交換後の試運転:
| 問題 | 考えられる原因 | 解決策 |
|---|---|---|
| 製品の粒度異常 | ローラーとリングのクリアランスが不適切 | クリアランスを調整するか、シャベルの刃の摩耗を確認してください |
| 設置後の過度な振動 | 非対称リングの取り付け | 取り付けの対称性とスピンドルのバランスを確認する |
| 出力の低下 | リングの著しい摩耗 | 壁の厚さを測定し、速やかに交換してください |
| ルーズリングの固定 | 緩んだボルト | 固定ボルトを点検し、締め直してください |
| 材料の種類 | おすすめの指輪の素材 | 予想寿命 |
|---|---|---|
| 石灰岩、方解石、タルク | 高マンガン鋼(ZGMn13) | 中程度 |
| 重晶石、石膏 | マンガン合金鋼(ZG65Mn) | ロング |
| 石英、長石、カリ長石 | 高クロム合金鋼(Cr23/Cr26) | 最長 |
Q: 研削リングの耐用年数はどれくらいですか?
A: 耐用時間は、材質の硬度、送り速度、運転条件、およびメンテナンス状況に応じて、一般的に1000~3000時間です。.
Q: 指輪の交換時期はどうやって判断すればよいですか?
A:リングの肉厚が10 mm未満になった場合は、直ちに交換してください。また、製品の粒度が粗くなったり、出力が低下したり、異常な振動が発生した場合は、リングの状態を確認してください。.
Q:高マンガン鋼と高クロム合金製のリングにはどのような違いがありますか?
A:高マンガン鋼(例:ZGMn13)は、適度な耐摩耗性と低コストを兼ね備えており、中硬度の材料に適しています。 高クロム合金は硬度が高く(HRC60以上)、50%よりも優れた耐摩耗性を備えているため、カリウム長石などの高硬度材料に最適です。これらは磁性によって大まかに区別することができます。.
Q: リングだけを取り替えることはできますか?
A: お勧めできません。リングとローラーを交換する必要があります。 セットとしてまとめて 均一な摩耗を確実にするため。.
Q: 研削リングは特注で製作できますか?
A: はい。ほとんどのメーカーでは、お客様の要望に応じて、サイズや素材、その他の仕様についてカスタマイズに対応しています。.
 English English
 Spanish
 Russian
 Arabic
 Swahili
 French
 Turkish
 Portuguese
 Korean
 Japanese
 German
 Italian











