
Espessador de acionamento central
Espessador de acionamento central Atualmente, os espessadores de acionamento central produzidos na China são relativamente pequenos…

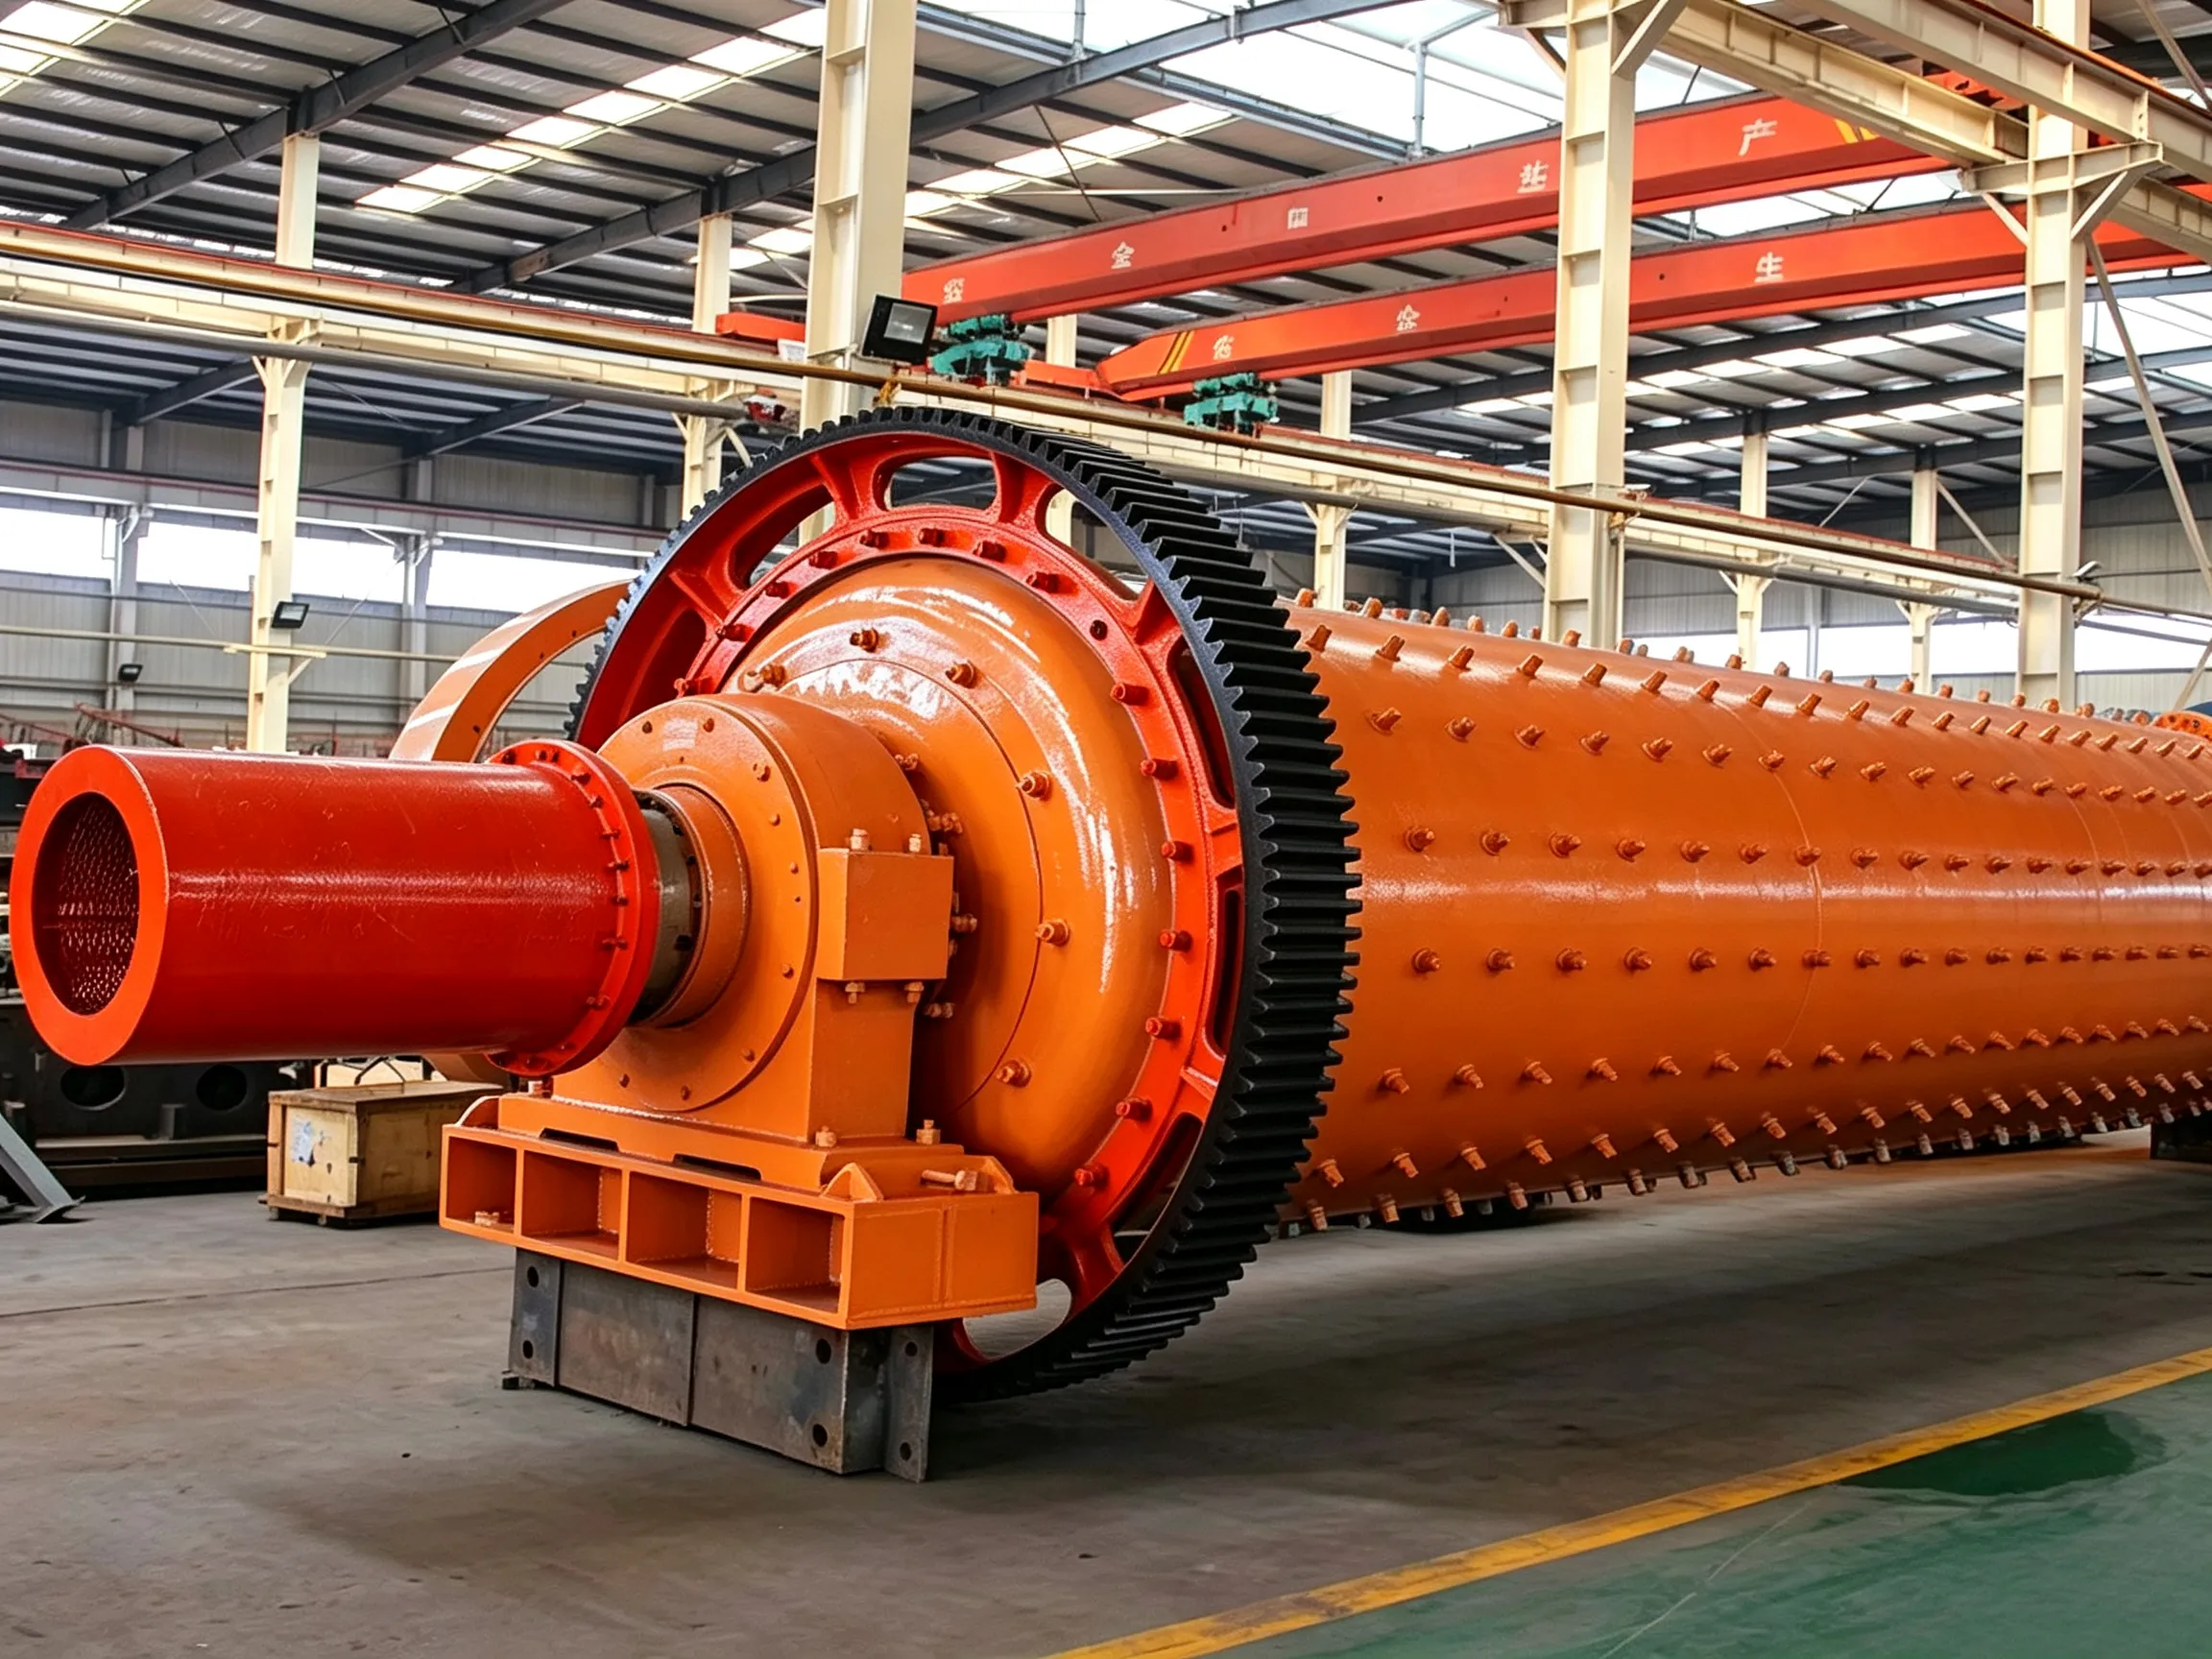
De modo geral, a área de contato insuficiente (contato pontual) ou a distribuição desigual das superfícies de contato entre a bucha de resina fenólica e o eixo oco é a principal causa do superaquecimento das buchas de resina fenólica. O objetivo da raspagem do rolamento é justamente resolver esse problema. No entanto, muitas vezes há também outros fatores, como a lisura da superfície do eixo oco, o raspador de óleo, a qualidade do óleo lubrificante e as dimensões geométricas do alojamento do rolamento, os quais afetam a temperatura do rolamento. Medidas adequadas devem ser tomadas de acordo com as condições específicas.
(1) Suavidade da superfície do eixo oco
Em algumas usinas, o feltro de vedação na carcaça do rolamento apresenta desgaste acentuado, criando uma folga em relação ao eixo oco. Uma parte das partículas finas de material penetra no óleo lubrificante do rolamento principal por essa folga, causando desgaste no eixo oco e reduzindo a lisura de sua superfície. Em casos graves, surgem ranhuras anulares ou marcas de corrosão na superfície. Como resultado, o atrito aumenta durante a rotação do eixo oco, gerando calor no rolamento. Como a bucha do rolamento de resina fenólica possui uma condutividade térmica muito baixa, o calor não pode ser dissipado rapidamente através da bucha e da carcaça do rolamento, levando inevitavelmente ao superaquecimento do rolamento.
Portanto, se a lisura da superfície do eixo oco for reduzida, o feltro de vedação no alojamento do mancal principal deve ser cuidadosamente inspecionado e substituído imediatamente. Ao mesmo tempo, devem ser tomadas medidas para restaurar a lisura da superfície do eixo oco: utilize uma lima plana, lixa, pedra de amolar, etc., para o polimento manual e, por fim, faça um acabamento fino com uma pedra de amolar para restaurar a lisura da superfície a um nível superior ao requisito original de projeto de grau △8. Deve-se observar que o polimento deve ser realizado na direção tangencial do munhão, e não na direção axial.
(2) Problemas com o raspador de óleo
Durante a operação do moinho, o óleo lubrificante é conduzido para cima pelo anel de óleo e raspado pelo raspador de óleo para dentro do coletor de óleo (distribuidor de óleo), que, em seguida, o espalha sobre a superfície do eixo oco. Às vezes, devido a falhas no anel de óleo ou no raspador de óleo, o fornecimento de óleo é reduzido, causando o aumento da temperatura do rolamento. As falhas comuns no sistema do raspador de óleo incluem:
① O raspador de óleo apresenta baixa qualidade de usinagem, o que resulta em folga excessiva na montagem; ou, devido ao desgaste acentuado do raspador de óleo, a folga torna-se muito grande, e a quantidade de óleo raspada é muito pequena.
② O anel de óleo apresenta baixa qualidade de usinagem e montagem, com excentricidade excessiva na face final, o que faz com que o raspador de óleo oscile ou fique preso em algum ponto, tornando a raspagem ineficaz.
③ Os três parafusos de fixação do anel de óleo ficam soltos, fazendo com que o anel de óleo “deslize” no eixo oco e deixe de conduzir óleo. Em alguns moinhos (como o moinho de cimento MBZX2275 projetado pelo Instituto de Projeto e Pesquisa da Indústria de Cimento de Nanjing), o anel de óleo é dividido em 180° e as duas metades são conectadas por quatro parafusos M16. Se os parafusos se soltarem ou caírem, o anel de óleo se solta e a lubrificação falha.
Caso seja constatada qualquer uma das falhas acima, ela deverá ser corrigida imediatamente para garantir a lubrificação normal do rolamento.
(3) Influência das dimensões geométricas da caixa do rolamento
A carcaça do rolamento é uma peça oca em forma de cavidade, fabricada em ferro fundido cinzento e submetida a tratamento de envelhecimento. Ela é inspecionada e aprovada antes de sair da fábrica. Durante a operação, não é afetada pela temperatura nem por forças de impacto; portanto, em condições normais, sua forma geométrica e suas dimensões não se alteram. O aumento da temperatura do rolamento causado por esse fator é extremamente raro.
No entanto, na prática, podem ocorrer as duas situações a seguir, causando alterações nas dimensões geométricas do alojamento do rolamento e resultando no superaquecimento do rolamento; portanto, é preciso prestar atenção a elas:
① Em algumas fábricas (especialmente fábricas de cimento em regiões frias do norte), a carcaça do mancal racha devido ao congelamento da água de resfriamento no inverno. Após o reparo por soldagem ou colagem, embora a rachadura tenha sido corrigida, a carcaça do mancal ainda apresenta uma leve deformação. Em geral, essa deformação faz com que o diâmetro interno da caixa do rolamento se torne menor, ou seja, o raio de curvatura diminui.
② Em algumas usinas, devido à falta de lubrificação da bucha de resina fenólica do rolamento, ocorre um grave acidente de queima do rolamento. A bucha e o alojamento do rolamento apresentam desgaste severo, e surgem defeitos locais na superfície curva interna do alojamento do rolamento (Figura 2.44), com a curvatura se tornando menor. Quando uma nova bucha de rolamento é instalada, surge inevitavelmente uma folga δ nesse local. Sob a carga pesada do eixo oco, a bucha de rolamento de resina fenólica se deforma, reduzindo ainda mais a curvatura.
A redução da curvatura da bucha do rolamento de resina fenólica, causada pelos dois motivos acima, pode levar ao grave problema do “encravamento da borda” do rolamento (também chamado de “gripagem do eixo”).
O sintoma é que os dois lados da bucha do rolamento prendem firmemente o eixo oco, causando falha na lubrificação em ambos os lados e resultando em atrito a seco, com o aumento acentuado da temperatura do óleo. Quando o moinho é forçado a parar e a bucha do rolamento é retirada para inspeção, são encontradas marcas de queimadura em ambos os lados da bucha, enquanto a parte central permanece intacta e não apresenta desgaste nem queimaduras.
Na prática, ao se deparar com a falha de “fixação na borda” em buchas de resina fenólica, muitas vezes se ignora o efeito adverso da deformação geométrica do alojamento do rolamento (principalmente a redução da curvatura da superfície curva interna) no funcionamento do rolamento, o que acaba atrasando os trabalhos de reparo. Às vezes, isso é erroneamente atribuído à qualidade da bucha de resina fenólica, de modo que uma nova bucha é instalada, mas o problema de “aperto nas bordas” logo reaparece.
Portanto, quando ocorre “fixação nas bordas” em uma bucha de rolamento de resina fenólica, as dimensões geométricas do alojamento do rolamento devem ser cuidadosamente verificadas para detectar eventuais alterações. Caso sejam constatadas alterações, devem ser tomadas medidas ativas para restaurá-las. Dependendo do grau de deformação, podem ser adotados os dois métodos a seguir:

Figura 2.44 Diagrama esquemático da posição do eixo oco antes e depois da queima do rolamento
1 — Posição normal de operação do eixo oco;
2 — Posição do eixo oco após a queima do rolamento;
3 — Bucha com resina fenólica;
4 — Carcaça do rolamento.
a. Se o “encravamento nas bordas” não for muito grave e as áreas queimadas estiverem concentradas na parte inferior da bucha do rolamento, pode-se utilizar uma rebarbadora para lixar manualmente as áreas afetadas pelo “encravamento nas bordas”, e a abertura do rolamento pode ser ampliada adequadamente. Isso permitirá que o óleo lubrificante forme uma película de óleo durante a operação e evite o aumento da temperatura do óleo causado pelo atrito a seco.
b. Se a “fixação nas bordas” for muito acentuada e as áreas queimadas estiverem concentradas em ambos os lados da bucha do rolamento, a carcaça do rolamento deverá ser tratada. Coloque uma folha fina de ferro com espessura δ como calço nas áreas desgastadas do alojamento do rolamento, de modo que a parte traseira da bucha de resina fenólica se encaixe firmemente contra o alojamento, eliminando a folga δ. Dessa forma, a bucha de resina fenólica não se deformará durante a operação do moinho, e o problema do “aperto nas bordas” será naturalmente resolvido.
(4) Qualidade do óleo lubrificante
Óleo lubrificante de baixa qualidade, grau incorreto ou viscosidade muito alta ou muito baixa podem causar o aumento da temperatura do rolamento. Em uma fábrica, anteriormente era utilizado óleo para engrenagens nº 26, mas agora é utilizado óleo industrial para engrenagens N320, que é adequado tanto para o inverno quanto para o verão, sem a necessidade de troca de grau. Geralmente, não ocorrem problemas. No entanto, se o óleo ficar muito sujo (por exemplo, quando pó de material fino vaza para o reservatório de óleo do rolamento), o óleo lubrificante deve ser trocado; caso contrário, a temperatura de operação do rolamento aumentará.





 English English
 Spanish
 Russian
 Arabic
 Swahili
 French
 Turkish
 Portuguese
 Korean
 Japanese
 German
 Italian