
الهيدروسيكلون
الهيدروسيكلون: الهيدروسيكلون هو جهاز يستخدم قوة الطرد المركزي لتصنيف…

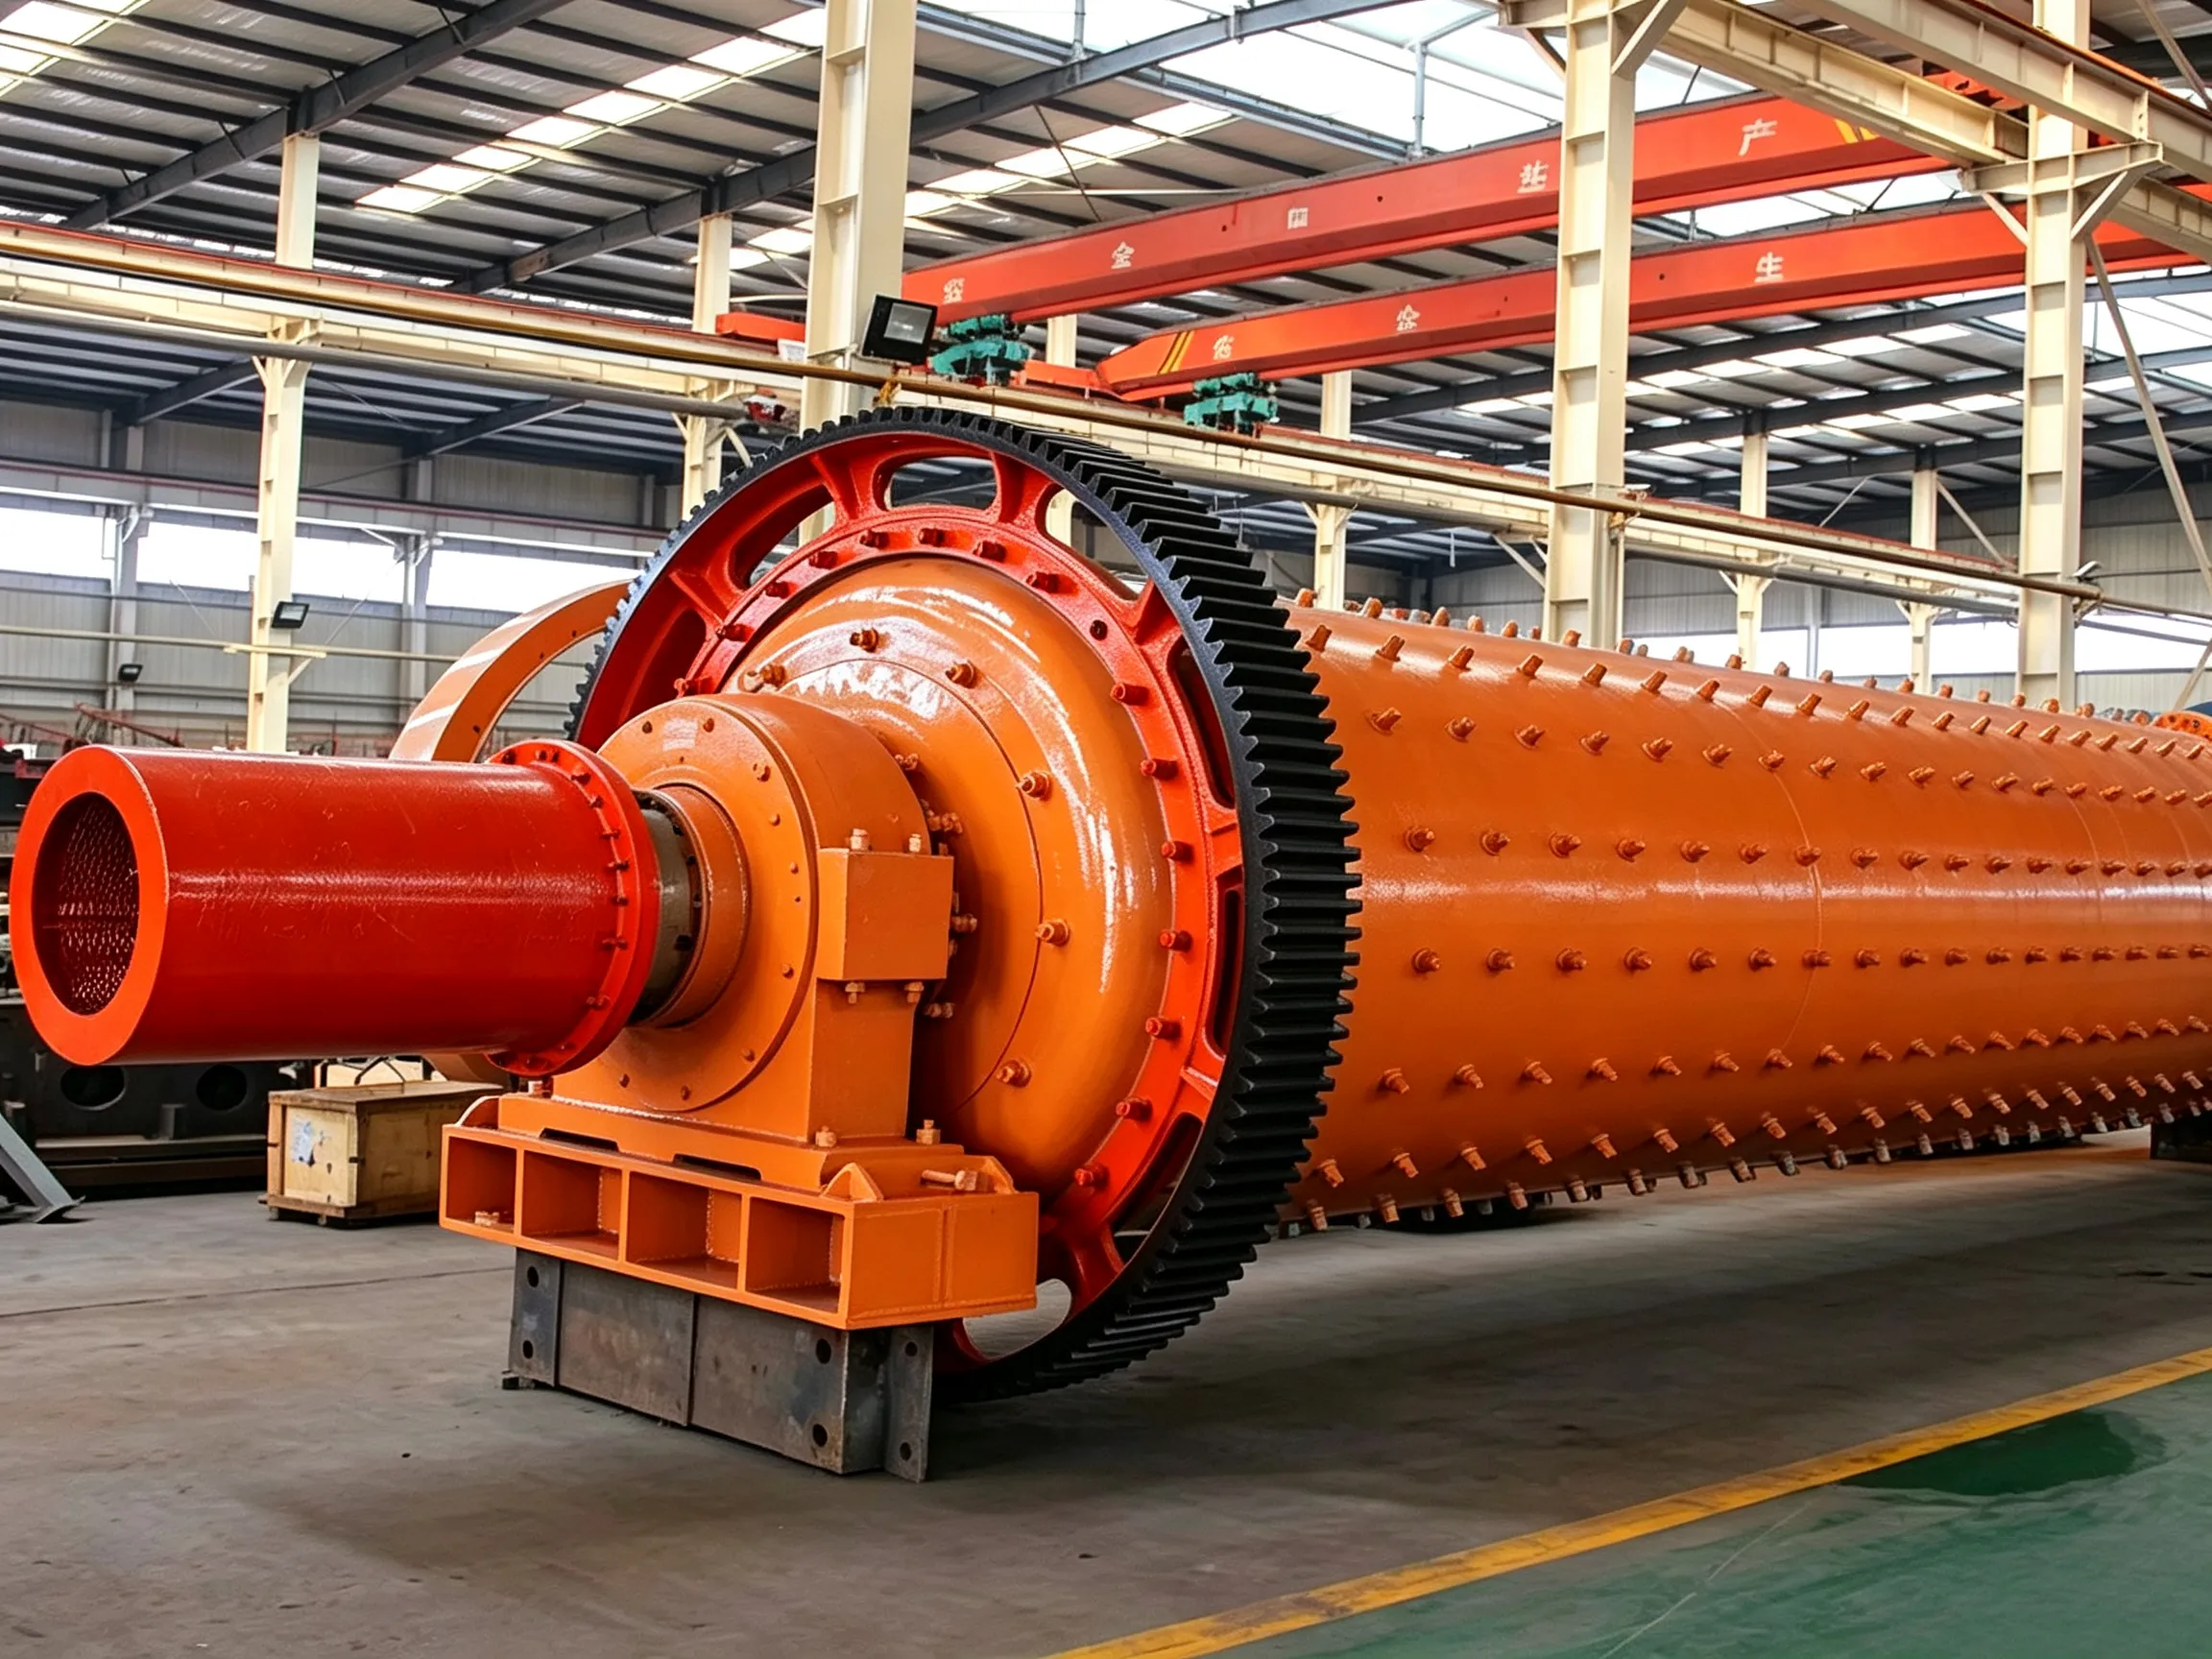
بشكل عام، تُعد مساحة التلامس غير الكافية (التلامس النقطي) أو التوزيع غير المتساوي لأسطح التلامس بين جلبة المحمل المصنوعة من الراتنج الفينولي والعمود المجوف السبب الرئيسي لارتفاع درجة حرارة جلبات المحامل المصنوعة من الراتنج الفينولي. والغرض من كشط المحمل هو بالضبط حل هذه المشكلة. ومع ذلك، غالبًا ما توجد عوامل أخرى أيضًا، مثل نعومة سطح العمود المجوف، وكاشطة الزيت، وجودة زيت التشحيم، والأبعاد الهندسية لمبيت المحمل، وكلها عوامل تؤثر على درجة حرارة المحمل. لذا، يجب اتخاذ التدابير المناسبة وفقًا للظروف المحددة.
(1) نعومة سطح العمود المجوف
في بعض المصانع، يتعرض اللباد المانع للتسرب الموجود على مبيت المحمل للتآكل الشديد، مما يؤدي إلى ظهور فجوة بينه وبين العمود المجوف. ويدخل جزء من جزيئات المواد الدقيقة إلى زيت تشحيم المحمل الرئيسي عبر هذه الفجوة، مما يتسبب في تآكل العمود المجوف ويقلل من نعومة سطحه. وفي الحالات الشديدة، تظهر أخاديد حلقية أو آثار تنقّرات على السطح. ونتيجة لذلك، يزداد الاحتكاك أثناء دوران العمود المجوف، مما يولد حرارة في المحمل. ونظرًا لأن جلبة المحمل المصنوعة من الراتنج الفينولي تتمتع بموصلية حرارية منخفضة جدًّا، فلا يمكن تبديد الحرارة على الفور عبر جلبة المحمل وغطائه، مما يؤدي حتمًا إلى ارتفاع درجة حرارة المحمل بشكل مفرط.
لذلك، في حالة انخفاض نعومة سطح العمود المجوف، يجب فحص اللباد المانع للتسرب الموجود على مبيت المحمل الرئيسي بعناية واستبداله على الفور. وفي الوقت نفسه، يجب اتخاذ تدابير لاستعادة نعومة سطح العمود المجوف: استخدم مبردًا مسطحًا، أو قماش الصنفرة، أو حجر الزيت، وما إلى ذلك، للتلميع اليدوي، وأخيرًا قم بالصقل الدقيق باستخدام حجر الزيت لاستعادة نعومة السطح إلى ما يزيد عن متطلبات التصميم الأصلية من الدرجة △8. وتجدر الإشارة إلى أنه يجب إجراء عملية الصقل على طول الاتجاه المماسي للعمود، وليس على طول الاتجاه المحوري.
(2) مشاكل مكشطة الزيت
أثناء تشغيل المطحنة، يتم نقل زيت التشحيم إلى الأعلى بواسطة حلقة الزيت، ثم يقوم مكشطة الزيت بكشطه إلى مغرفة الزيت (موزع الزيت)، التي تقوم بدورها بتوزيعه على سطح العمود المجوف. وفي بعض الأحيان، وبسبب أعطال في حلقة الزيت أو مكشطة الزيت، ينخفض تدفق الزيت، مما يؤدي إلى ارتفاع درجة حرارة المحمل. تشمل الأعطال الشائعة في نظام مكشطة الزيت ما يلي:
① تكون جودة تصنيع مكشطة الزيت رديئة، مما يؤدي إلى وجود فراغ تجميعي مفرط؛ أو بسبب التآكل الشديد لمكشطة الزيت، يصبح الفراغ كبيرًا جدًّا، وتكون كمية الزيت التي يتم كشطها ضئيلة جدًّا.
② تتسم حلقة الزيت بجودة تصنيع وتجميع رديئة، مع وجود انحراف مفرط في السطح الطرفي، مما يتسبب في اهتزاز مكشطة الزيت أو انحشارها في مرحلة ما، مما يجعل عملية الكشط غير فعالة.
③ تتراخى البراغي الثلاثة المثبتة على الحلقة الزيتية، مما يتسبب في “انزلاق” الحلقة الزيتية على العمود المجوف وفشلها في نقل الزيت. في بعض المطاحن (مثل مطحنة الأسمنت MBZX2275 التي صممها معهد نانجينغ لتصميم وبحوث صناعة الأسمنت)، يتم تقسيم حلقة الزيت بزاوية 180 درجة ويتم توصيل النصفين بأربعة مسامير M16. إذا ارتخى البراغي أو سقطت، فإن حلقة الزيت ترتخي ويفشل التشحيم.
في حالة اكتشاف أي من الأعطال المذكورة أعلاه، يجب تصحيحها على الفور لضمان التشحيم السليم للمحامل.
(3) تأثير الأبعاد الهندسية لمبيت المحمل
إن مبيت المحمل هو جزء مجوف على شكل تجويف مصنوع من الحديد الزهر الرمادي ويخضع لمعالجة الشيخوخة. ويتم فحصه والتأكد من مطابقته للمواصفات قبل خروجه من المصنع. وأثناء التشغيل، لا يتأثر بالحرارة أو قوى الصدم، لذا لا يتغير شكله الهندسي وأبعاده في الظروف العادية. ومن النادر جدًّا أن يرتفع درجة حرارة المحمل بسبب هذا العامل.
ومع ذلك، في الممارسة العملية، قد تحدث الحالتان التاليتان، مما يؤدي إلى تغيرات في الأبعاد الهندسية لمبيت المحمل وينتج عن ذلك ارتفاع درجة حرارة المحمل، لذا يجب الانتباه إليهما:
① في بعض المصانع (خاصة مصانع الأسمنت في المناطق الشمالية الباردة)، يتشقق غلاف المحمل بسبب تجمد مياه التبريد في فصل الشتاء. وبعد الإصلاح عن طريق اللحام أو اللصق، وعلى الرغم من إصلاح التشقق، إلا أن غلاف المحمل لا يزال يحتفظ بتشوه طفيف. وبشكل عام، يؤدي هذا التشوه إلى انخفاض القطر الداخلي لمبيت المحمل، أي انخفاض نصف قطر الانحناء.
② في بعض المصانع، يحدث حادث احتراق شديد للمحمل بسبب نقص التشحيم في جلبة المحمل المصنوعة من الراتنج الفينولي. تتعرض جلبة المحمل وغطاء المحمل لتآكل شديد، وتظهر عيوب موضعية على السطح المنحني الداخلي لغطاء المحمل (الشكل 2.44)، مع انخفاض درجة الانحناء. وعند تركيب جلبة محمل جديدة، سيظهر حتمًا فراغ δ في هذا الموقع. وتحت الحمل الثقيل للعمود المجوف، تتشوه جلبة المحمل المصنوعة من الراتنج الفينولي، مما يقلل من الانحناء بشكل أكبر.
يمكن أن يؤدي انخفاض انحناء الجلبة المصنوعة من الراتنج الفينولي، الناجم عن السببين المذكورين أعلاه، إلى مشكلة خطيرة تتمثل في “انحشار الحافة” في المحمل (وتُعرف أيضًا باسم “انحشار العمود”).
وتتمثل الأعراض في أن جانبي جلبة المحمل يضغطان بشدة على العمود المجوف، مما يتسبب في فشل عملية التشحيم على كلا الجانبين ويؤدي إلى احتكاك جاف، مع ارتفاع حاد في درجة حرارة الزيت. وعندما يُضطر المطحنة إلى التوقف ويتم سحب جلبة المحمل لفحصها، تظهر علامات احتراق على جانبي الجلبة، في حين يظل الجزء الأوسط سليمًا ولا يظهر عليه أي تآكل أو احتراق.
في الواقع العملي، عند مواجهة عطل “التثبيت الحافي” في البطانات المصنوعة من راتنج الفينول، غالبًا ما يتجاهل الناس التأثير السلبي للتشوه الهندسي لمبيت المحمل (وبشكل أساسي انخفاض انحناء السطح المنحني الداخلي) على أداء المحمل، مما يؤدي إلى تأخير أعمال الإصلاح. وأحيانًا يُعزى هذا الخطأ خطأً إلى جودة جلبة المحمل المصنوعة من الراتنج الفينولي، فيتم تركيب جلبة جديدة، لكن مشكلة “انحشار الحافة” تعود للظهور سريعًا.
لذلك، عند حدوث “انحشار الحواف” في جلبة محمل مصنوعة من الراتنج الفينولي، يجب فحص الأبعاد الهندسية لمبيت المحمل بعناية للتأكد من عدم وجود أي تغييرات. وفي حال اكتشاف أي تغييرات، يجب اتخاذ تدابير فعالة لإعادة الأبعاد إلى حالتها الأصلية. واعتمادًا على درجة التشوه، يمكن اتباع الطريقتين التاليتين:

الشكل 2.44: رسم تخطيطي لموضع العمود المجوف قبل وبعد احتراق المحمل
1—وضع التشغيل العادي للعمود المجوف؛;
2—وضع العمود المجوف بعد احتراق المحمل؛;
3—جلبة مصنوعة من الراتنج الفينولي؛;
4—مبيت المحمل.
أ. إذا لم يكن “التشبث بالحافة” شديدًا جدًّا وكانت المناطق المحترقة مركزة في الجزء السفلي من جلبة المحمل، فيمكن استخدام مطحنة زاوية لطحن مناطق “التشبث بالحافة” يدويًّا، كما يمكن توسيع فتحة المحمل بشكل مناسب. وهذا سيسمح لزيت التشحيم بتكوين طبقة زيتية أثناء التشغيل ومنع ارتفاع درجة حرارة الزيت الناتج عن الاحتكاك الجاف.
ب. إذا كان “التثبيت الحافي” شديدًا جدًّا وكانت المناطق المحترقة مركزة على جانبي جلبة المحمل، فيجب معالجة مبيت المحمل. ضع صفيحة حديدية رقيقة بسماكة δ كحشوة في المناطق المتآكلة من مبيت المحمل بحيث يلتصق الجزء الخلفي لجلبة المحمل المصنوعة من الراتنج الفينولي بإحكام بمبيت المحمل، مما يزيل الفجوة δ. وبهذه الطريقة، لن تتشوه جلبة المحمل المصنوعة من الراتنج الفينولي أثناء تشغيل المطحنة، وستُحل مشكلة “انحشار الحواف” بشكل طبيعي.
(4) جودة زيت التشحيم
إن استخدام زيت تشحيم رديء الجودة، أو من الدرجة غير الصحيحة، أو ذي لزوجة مرتفعة أو منخفضة للغاية، كل ذلك سيؤدي إلى ارتفاع درجة حرارة المحمل. في أحد المصانع، كان يُستخدم سابقًا زيت التروس رقم 26، ولكن يُستخدم الآن زيت التروس الصناعي N320، وهو مناسب لكل من فصلي الشتاء والصيف دون الحاجة إلى تغيير الدرجة. بشكل عام، لا تحدث أي مشاكل. ومع ذلك، إذا أصبح الزيت شديد الاتساخ (على سبيل المثال، عند تسرب مسحوق مادة دقيقة إلى حوض زيت المحمل)، فيجب استبدال زيت التشحيم؛ وإلا، فسترتفع درجة حرارة تشغيل المحمل.





 English English
 Spanish
 Russian
 Arabic
 Swahili
 French
 Turkish
 Portuguese
 Korean
 Japanese
 German
 Italian