Pequeño molino Raymond
Introducción al molino Raymond pequeño El molino Raymond pequeño KX es un…

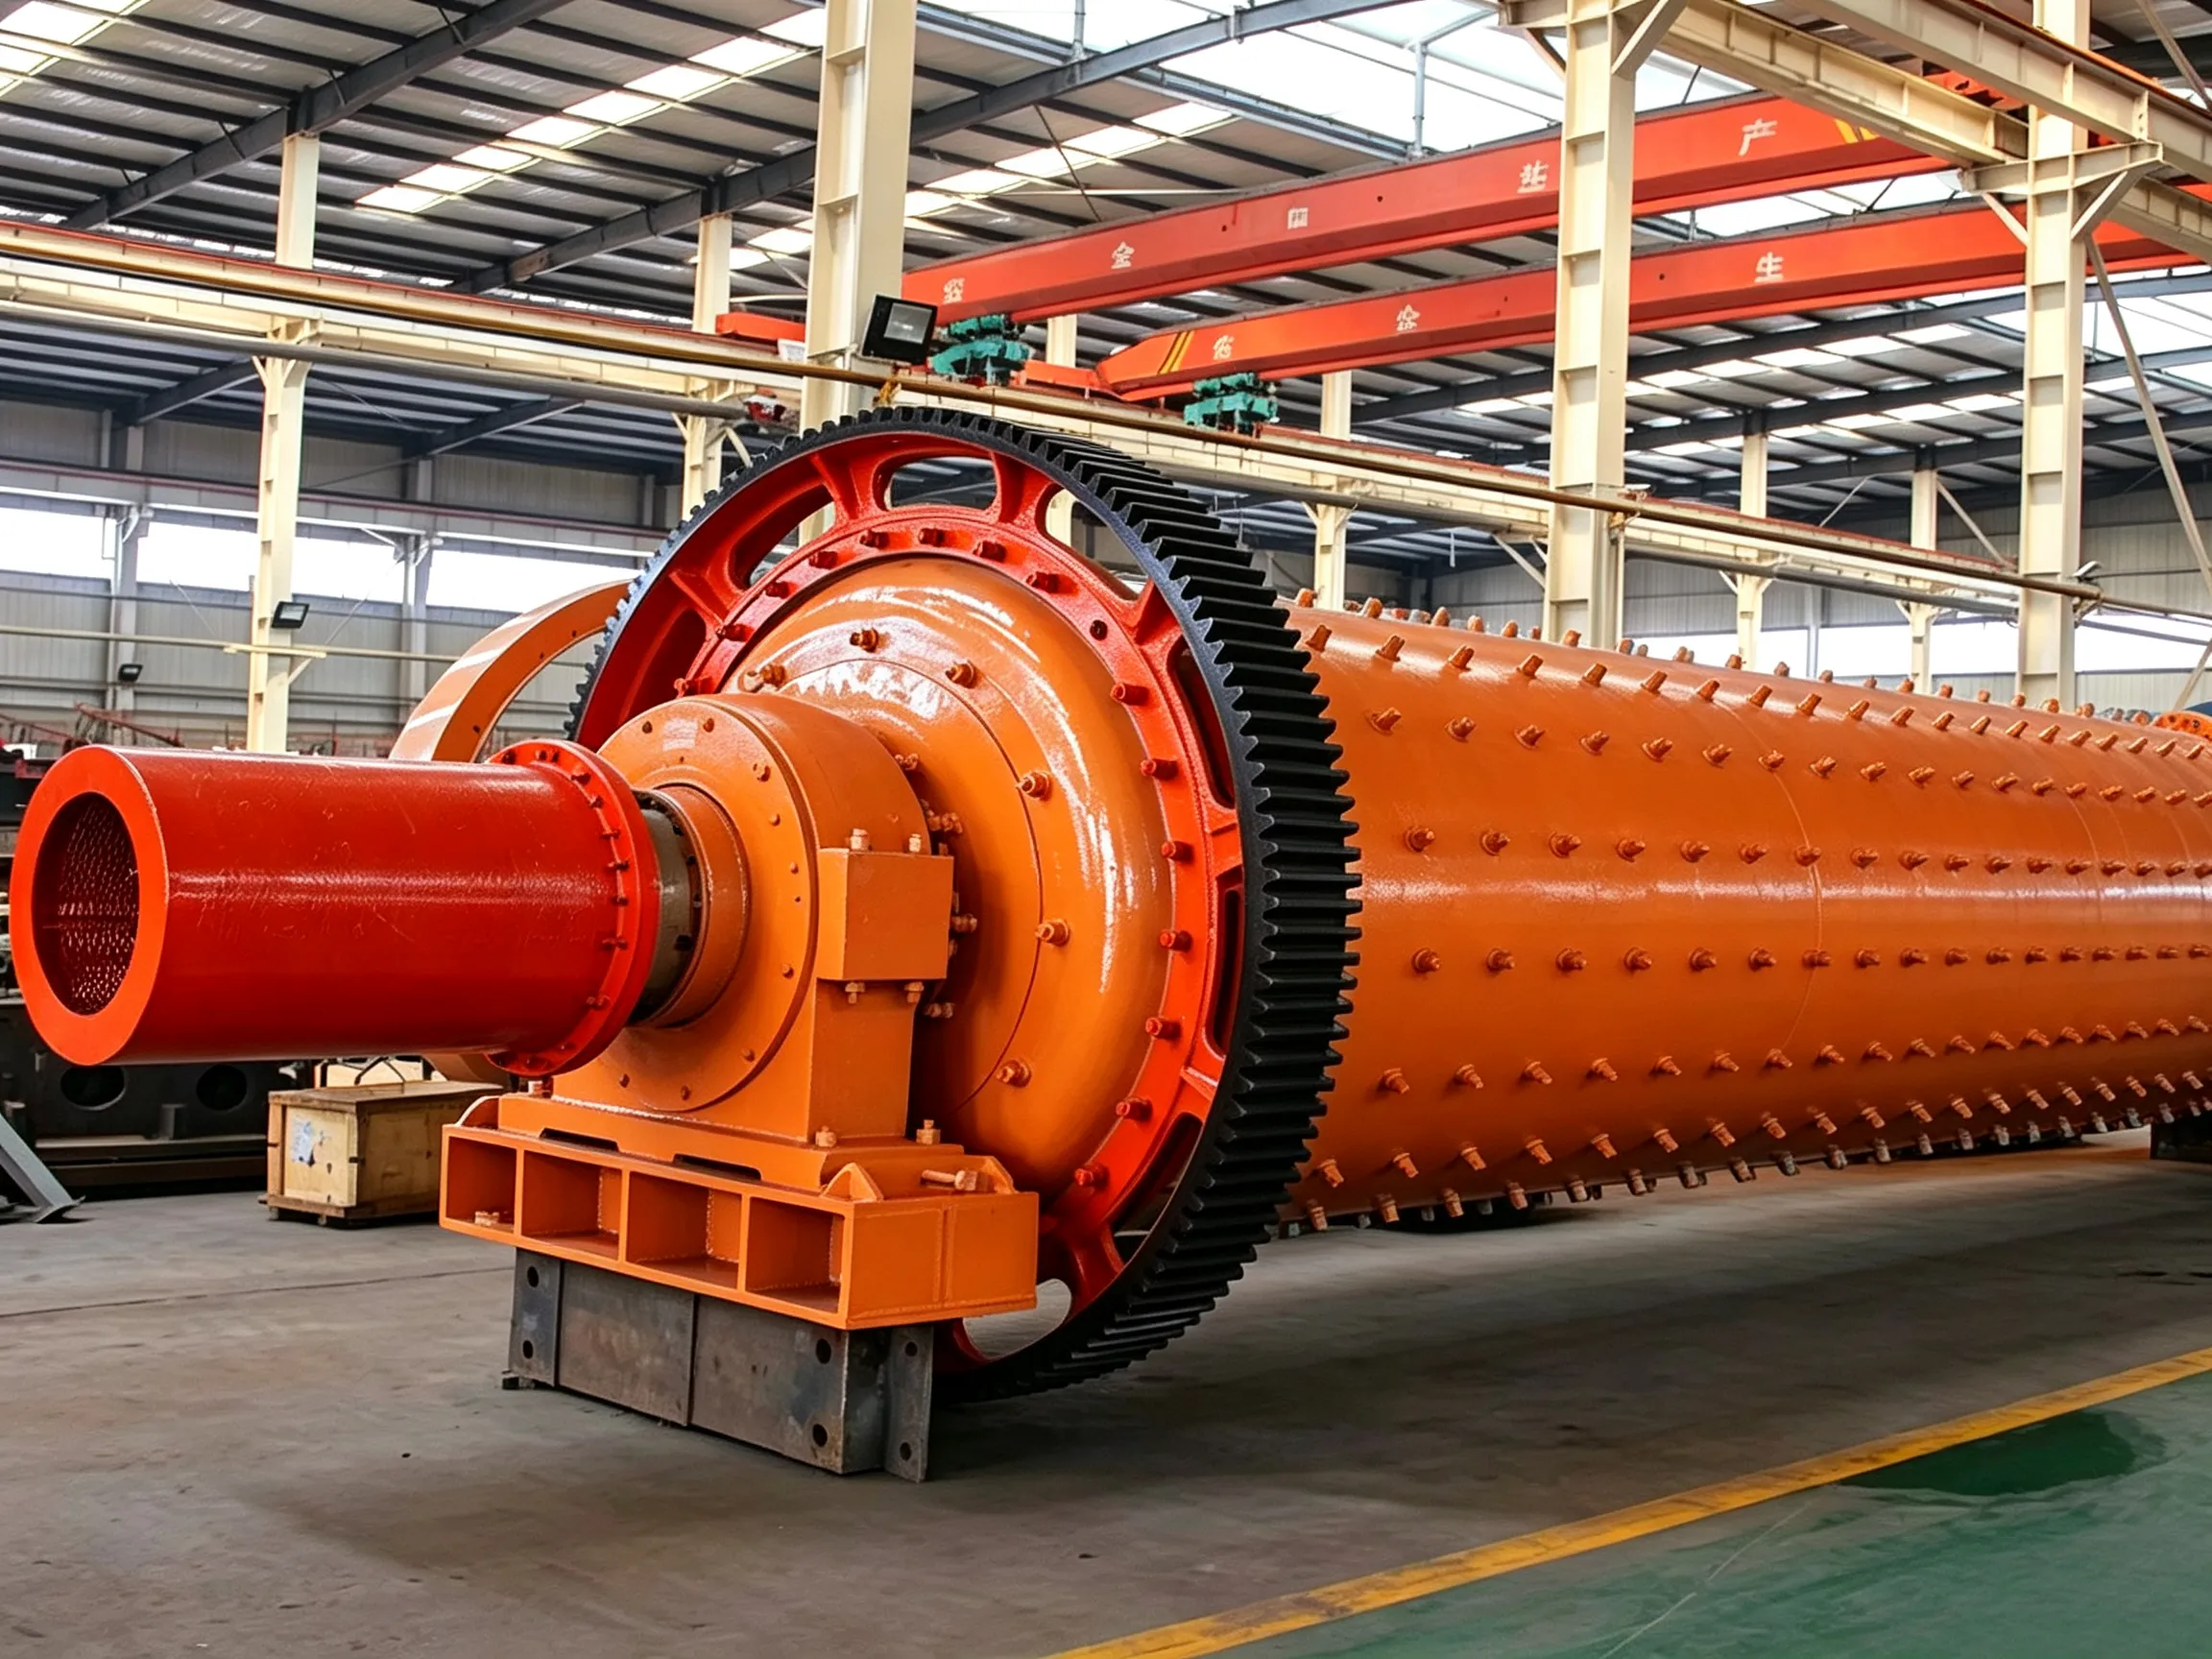
En términos generales, una superficie de contacto insuficiente (contacto puntual) o una distribución desigual de las superficies de contacto entre el casquillo de cojinete de resina fenólica y el eje hueco es la causa principal del sobrecalentamiento de los casquillos de cojinete de resina fenólica. El objetivo del raspado del cojinete es precisamente resolver este problema. Sin embargo, a menudo existen también otros factores, como la rugosidad de la superficie del eje hueco, el rascador de aceite, la calidad del aceite lubricante y las dimensiones geométricas de la carcasa del cojinete, todos los cuales influyen en la temperatura del cojinete. Deben adoptarse las medidas adecuadas en función de las condiciones específicas.
(1) Suavidad de la superficie del eje hueco
En algunos molinos, el fieltro de sellado de la carcasa del cojinete presenta un desgaste severo, lo que crea un hueco con el eje hueco. A través de este hueco, una parte de las partículas finas de material penetra en el aceite lubricante del cojinete principal, lo que provoca el desgaste del eje hueco y reduce la suavidad de su superficie. En casos graves, aparecen ranuras anulares o marcas de picaduras en la superficie. Como consecuencia, aumenta la fricción durante la rotación del eje hueco, lo que genera calor en el cojinete. Dado que el casquillo del cojinete de resina fenólica tiene una conductividad térmica muy baja, el calor no puede disiparse rápidamente a través del casquillo y la carcasa del cojinete, lo que conduce inevitablemente al sobrecalentamiento del cojinete.
Por lo tanto, si se reduce la suavidad de la superficie del eje hueco, se debe inspeccionar cuidadosamente el fieltro de sellado de la carcasa del cojinete principal y sustituirlo sin demora. Al mismo tiempo, deben tomarse medidas para restaurar la suavidad de la superficie del eje hueco: utilice una lima plana, tela de esmeril, piedra de afilar, etc., para el pulido manual y, finalmente, realice un pulido fino con una piedra de afilar para restaurar la suavidad de la superficie por encima del requisito de diseño original de grado △8. Cabe señalar que el pulido debe realizarse en dirección tangencial al muñón, y no en dirección axial.
(2) Problemas con el rascador de aceite
Durante el funcionamiento del molino, el aceite lubricante es transportado hacia arriba por el anillo de aceite y el rascador de aceite lo conduce a la cuchara de aceite (distribuidor de aceite), que a su vez lo distribuye por la superficie del eje hueco. En ocasiones, debido a fallos en el anillo de aceite o en el rascador de aceite, el suministro de aceite se reduce, lo que provoca un aumento de la temperatura del rodamiento. Entre las averías más comunes del sistema del rascador de aceite se incluyen:
① El rascador de aceite presenta una mala calidad de mecanizado, lo que da lugar a una holgura de montaje excesiva; o bien, debido al desgaste severo del rascador de aceite, la holgura se vuelve demasiado grande y la cantidad de aceite rascado es muy pequeña.
② El anillo de aceite presenta un acabado y un montaje de mala calidad, con una excentricidad excesiva en la cara frontal, lo que provoca que el rascador de aceite se tambalee o se atasque en algún momento, lo que hace que el rascado resulte ineficaz.
③ Los tres tornillos de fijación del anillo de aceite se aflojan, lo que provoca que el anillo de aceite se “deslice” sobre el eje hueco y no consiga transportar el aceite. En algunos molinos (como el molino de cemento MBZX2275 diseñado por el Instituto de Diseño e Investigación de la Industria del Cemento de Nanjing), el anillo de aceite está dividido en dos mitades a 180° y ambas mitades están unidas mediante cuatro pernos M16. Si los pernos se aflojan o se salen, el anillo de lubricación se afloja y la lubricación falla.
Si se detecta alguno de los fallos mencionados anteriormente, deberá subsanarse de inmediato para garantizar la lubricación correcta de los rodamientos.
(3) Influencia de las dimensiones geométricas de la carcasa del rodamiento
La carcasa del rodamiento es una pieza hueca con forma de cavidad, fabricada en fundición gris y sometida a un tratamiento de envejecimiento. Se somete a inspección y se certifica antes de salir de fábrica. Durante su funcionamiento, no se ve afectada por la temperatura ni por fuerzas de impacto, por lo que, en condiciones normales, su forma geométrica y sus dimensiones no varían. Es extremadamente raro que se produzca un aumento de la temperatura del rodamiento debido a este factor.
Sin embargo, en la práctica pueden darse las dos situaciones siguientes, que provocan cambios en las dimensiones geométricas de la carcasa del rodamiento y dan lugar a un sobrecalentamiento del mismo, por lo que es necesario prestarles atención:
① En algunas plantas (especialmente en las cementeras de las frías regiones del norte), la carcasa del cojinete se agrieta debido a la congelación del agua de refrigeración en invierno. Tras la reparación mediante soldadura o pegado, aunque la grieta queda reparada, la carcasa del cojinete sigue presentando una ligera deformación. En general, esta deformación hace que el diámetro interior de la carcasa del cojinete se reduzca, es decir, que disminuya el radio de curvatura.
② En algunas fábricas, debido a la falta de lubricación del casquillo de resina fenólica del rodamiento, se produce un grave accidente de quemadura del rodamiento. El casquillo y la carcasa del rodamiento presentan un desgaste severo, y aparecen defectos localizados en la superficie curva interior de la carcasa del rodamiento (Figura 2.44), con lo que la curvatura se reduce. Al instalar un nuevo casquillo de cojinete, es inevitable que aparezca un juego δ en este punto. Bajo la fuerte carga del eje hueco, el casquillo de cojinete de resina fenólica se deforma, lo que reduce aún más la curvatura.
La reducción de la curvatura del casquillo del rodamiento de resina fenólica, provocada por las dos causas mencionadas anteriormente, puede dar lugar al grave problema del “apriete en los bordes” del rodamiento (también denominado “gripaje del eje”).
El síntoma consiste en que los dos lados del casquillo del cojinete sujetan con fuerza el eje hueco, lo que provoca un fallo en la lubricación en ambos lados y da lugar a una fricción en seco, con un aumento brusco de la temperatura del aceite. Cuando el molino se ve obligado a detenerse y se extrae el casquillo del cojinete para inspeccionarlo, se observan marcas de quemadura en ambos lados del casquillo, mientras que la parte central permanece intacta y no presenta desgaste ni quemaduras.
En la práctica, cuando se produce el fallo de “apriete de los bordes” en los casquillos de cojinetes de resina fenólica, a menudo se pasa por alto el efecto negativo que tiene la deformación geométrica de la carcasa del cojinete (principalmente la reducción de la curvatura de la superficie curva interior) sobre el funcionamiento del cojinete, lo que retrasa los trabajos de reparación. A veces se atribuye erróneamente a la calidad del casquillo de cojinete de resina fenólica, por lo que se instala uno nuevo, pero el problema de “apriete en los bordes” vuelve a aparecer al poco tiempo.
Por lo tanto, cuando se produce un “apriete de bordes” en un casquillo de cojinete de resina fenólica, deben comprobarse cuidadosamente las dimensiones geométricas del alojamiento del cojinete para detectar cualquier cambio. Si se detectan cambios, deben adoptarse medidas activas para restablecerlas. En función del grado de deformación, pueden adoptarse los dos métodos siguientes:

Figura 2.44. Diagrama esquemático de la posición del eje hueco antes y después de la quemadura del rodamiento
1—Posición normal de funcionamiento del eje hueco;
2—Posición del eje hueco tras la quemadura del cojinete;
3—Casquillo con resina fenólica;
4—Caja del cojinete.
a. Si el “apriete en los bordes” no es demasiado grave y las zonas quemadas se concentran en la parte inferior del casquillo del rodamiento, se puede utilizar una amoladora angular para lijar manualmente las zonas afectadas por el “apriete en los bordes” y ampliar adecuadamente la abertura del rodamiento. Esto permitirá que el aceite lubricante forme una película de aceite durante el funcionamiento y evitará el aumento de la temperatura del aceite provocado por la fricción en seco.
b. Si el “apriete de los bordes” es muy grave y las zonas quemadas se concentran a ambos lados del casquillo del cojinete, es necesario tratar la carcasa del cojinete. Coloque una lámina fina de hierro de espesor δ a modo de cuña en las zonas desgastadas de la carcasa del cojinete, de modo que la parte posterior del casquillo de resina fenólica quede bien ajustada contra la carcasa, eliminando así el juego δ. De este modo, el casquillo de resina fenólica no se deformará durante el funcionamiento del molino y el problema del “apriete de los bordes” se resolverá de forma natural.
(4) Calidad del aceite lubricante
Un aceite lubricante de mala calidad, un grado incorrecto o una viscosidad demasiado alta o demasiado baja provocarán un aumento de la temperatura de los rodamientos. En una planta, antes se utilizaba aceite para engranajes n.º 26, pero ahora se utiliza aceite industrial para engranajes N320, que es adecuado tanto para el invierno como para el verano sin necesidad de cambiar de grado. Por lo general, no se producen problemas. Sin embargo, si el aceite se ensucia demasiado (por ejemplo, cuando se filtra polvo de material fino en el cárter de aceite del rodamiento), se debe sustituir el aceite lubricante; de lo contrario, aumentará la temperatura de funcionamiento del rodamiento.





 English English
 Spanish
 Russian
 Arabic
 Swahili
 French
 Turkish
 Portuguese
 Korean
 Japanese
 German
 Italian