
Hidrosiklon
Hidrosiklon Hidrosiklon, santrifüj kuvvetini kullanarak sınıflandırma yapan bir cihazdır…

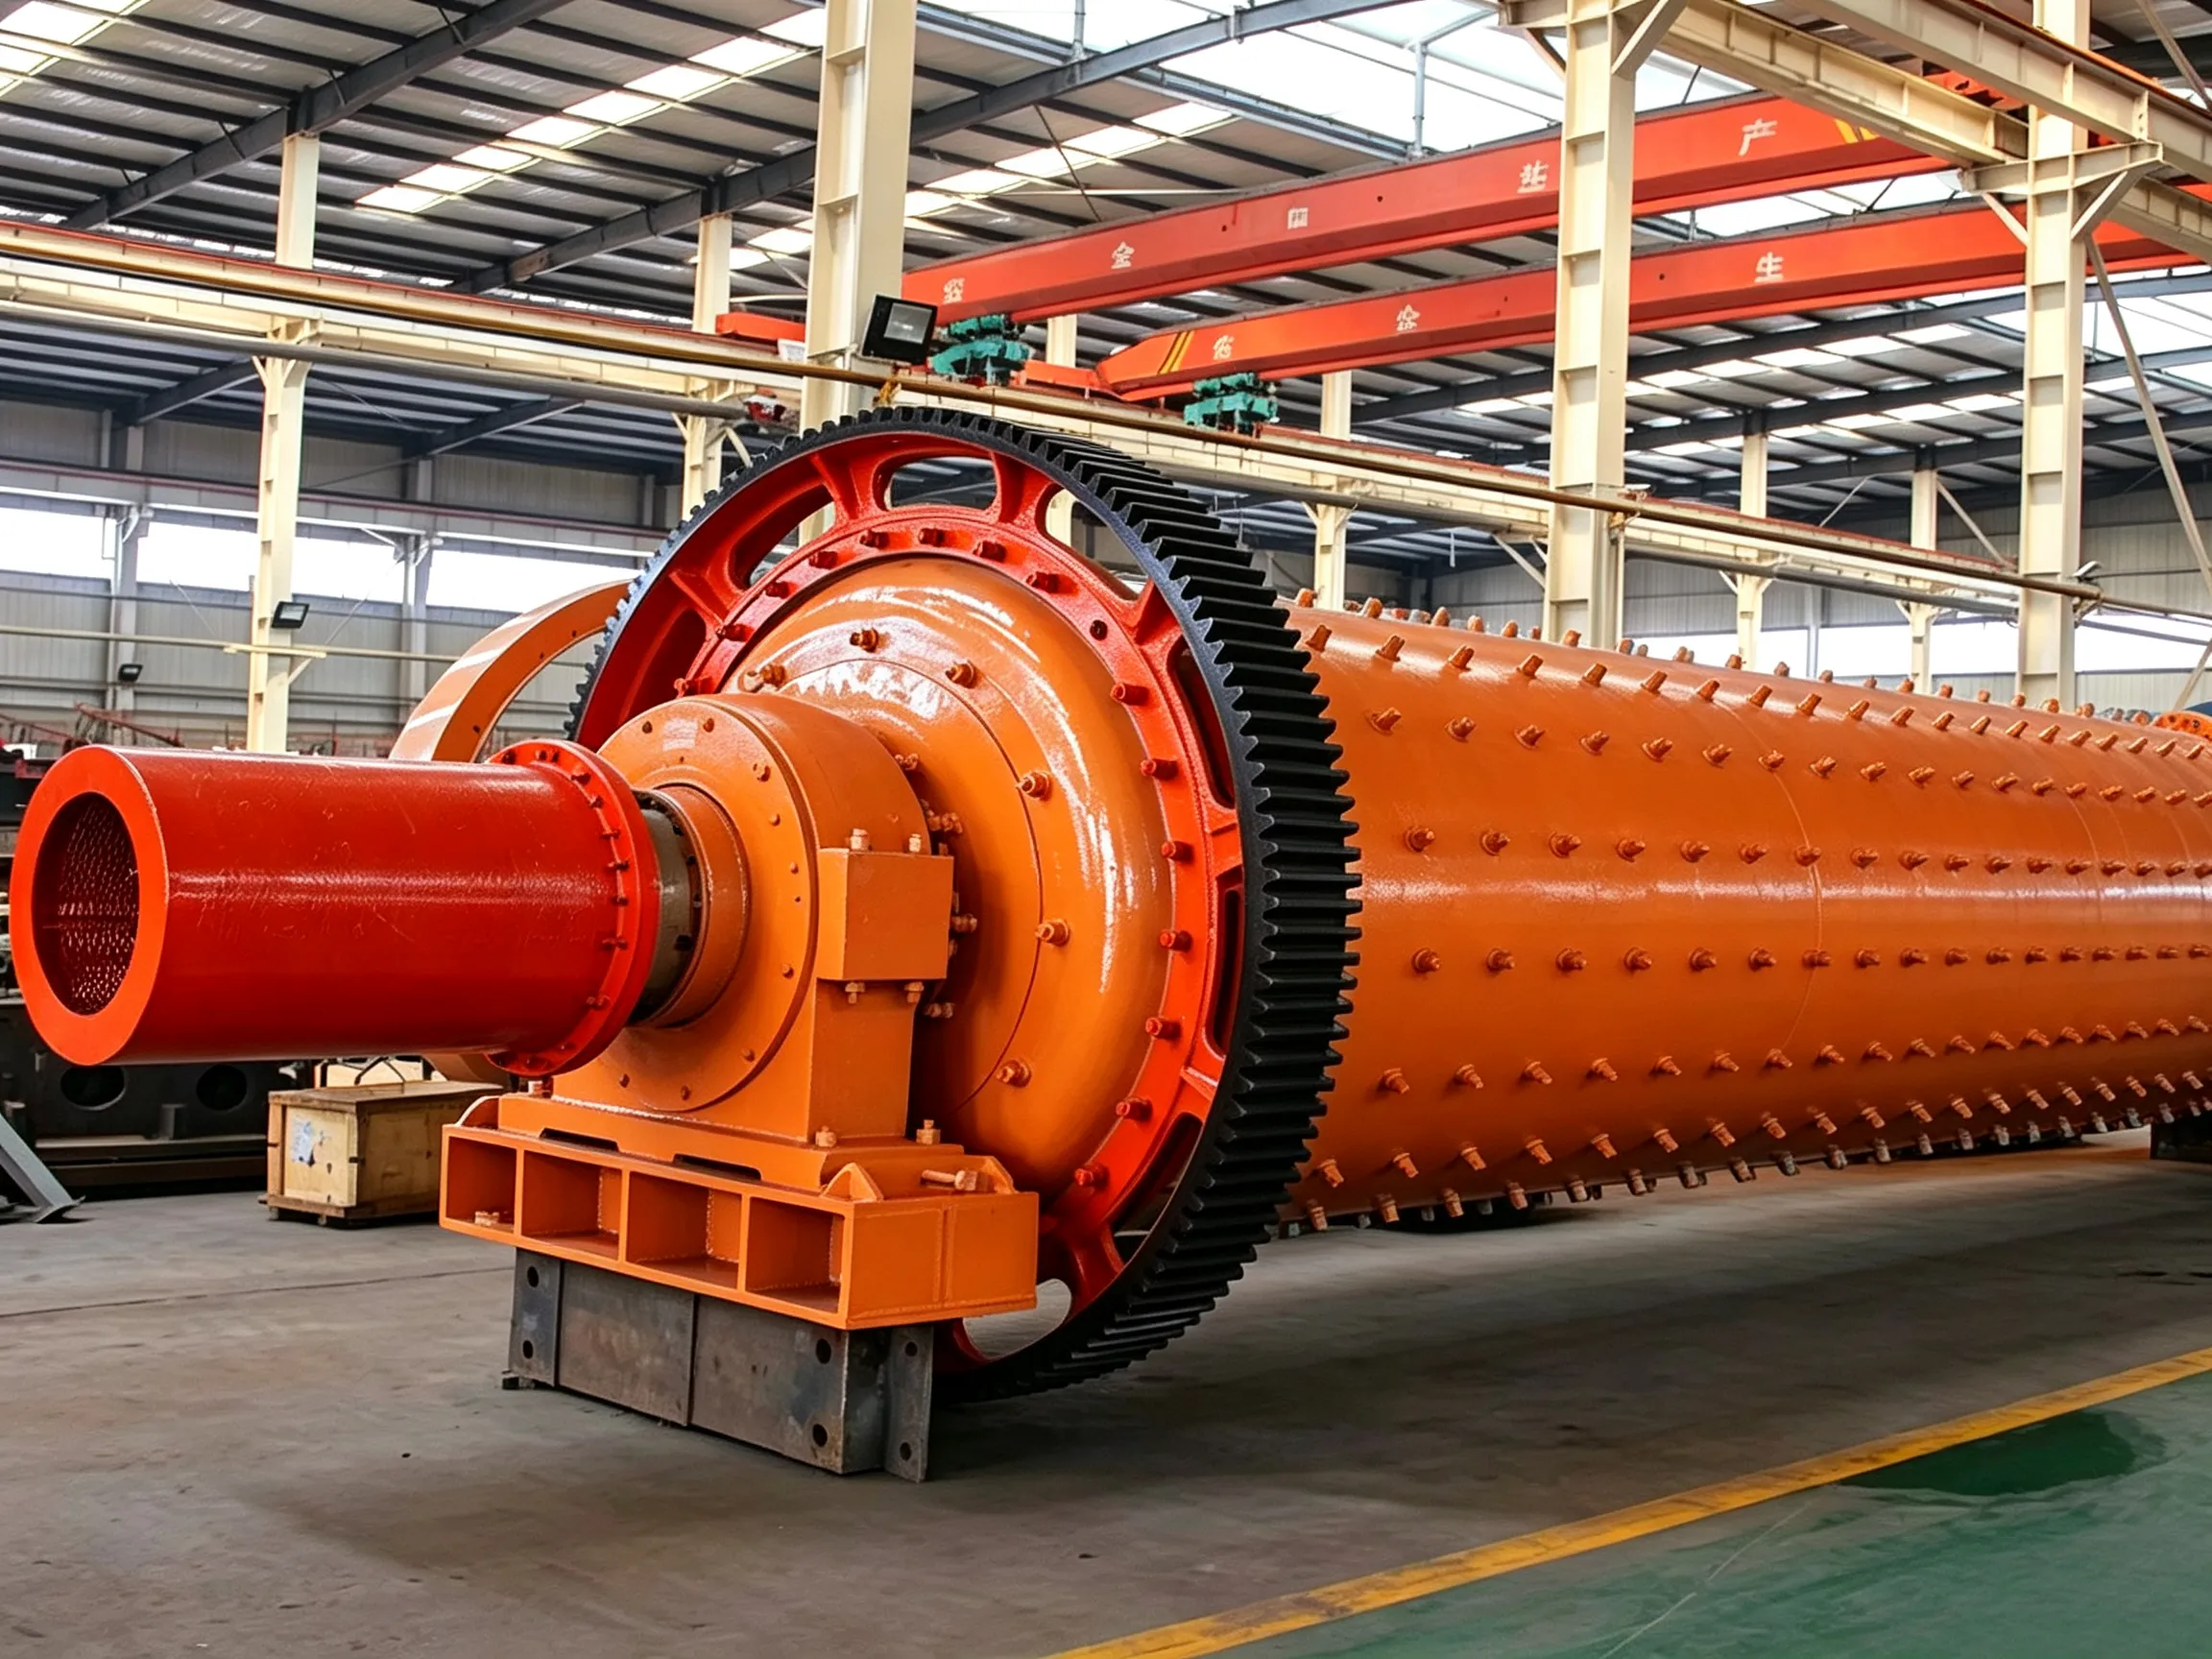
Genel olarak, fenolik reçine rulman burcu ile içi boş mil arasındaki temas alanının yetersizliği (noktasal temas) veya temas yüzeylerinin dengesiz dağılımı, fenolik reçine rulman burçlarının aşırı ısınmasının başlıca nedenidir. Rulman kazıma işleminin amacı tam da bu sorunu çözmektir. Bununla birlikte, içi boş milin yüzey pürüzsüzlüğü, yağ sıyırıcı, yağlama yağının kalitesi ve yatak yuvasının geometrik boyutları gibi, yatak sıcaklığını etkileyen başka faktörler de sıklıkla söz konusudur. Spesifik koşullara göre uygun önlemler alınmalıdır.
(1) İçi boş şaftın yüzey düzgünlüğü
Bazı değirmenlerde, rulman yuvasındaki sızdırmazlık keçesi ciddi şekilde aşınmış olup, bu da içi boş şaftla arasında bir boşluk oluşmasına neden olmaktadır. İnce malzeme parçacıklarının bir kısmı bu boşluktan ana rulman yağlama yağına girerek içi boş şaftta aşınmaya yol açmakta ve şaftın yüzey pürüzsüzlüğünü azaltmaktadır. Ciddi durumlarda, yüzeyde dairesel oluklar veya çukurlu izler ortaya çıkar. Sonuç olarak, içi boş şaftın dönüşü sırasında sürtünme artar ve rulmanda ısı oluşur. Fenolik reçine rulman burcu çok düşük bir ısı iletkenliğine sahip olduğundan, ısı rulman burcu ve yuvası aracılığıyla hızlı bir şekilde dağıtılamaz ve bu da kaçınılmaz olarak rulmanın aşırı ısınmasına yol açar.
Bu nedenle, içi boş milin yüzey pürüzsüzlüğünde bir azalma görülürse, ana yatak yuvasındaki sızdırmazlık keçesi dikkatle incelenmeli ve derhal değiştirilmelidir. Aynı zamanda, içi boş milin yüzey pürüzsüzlüğünü geri kazanmak için önlemler alınmalıdır: manuel parlatma için düz bir eğe, zımpara bezi, yağ taşı vb. kullanın ve son olarak, yüzey pürüzsüzlüğünü orijinal tasarım gerekliliği olan △8 derecesinin üzerine çıkarmak için bir yağ taşıyla ince bir şekilde honlayın. Taşlama işleminin, mil yuvasının eksenel yönü boyunca değil, teğet yönü boyunca gerçekleştirilmesi gerektiği unutulmamalıdır.
(2) Yağ sıyırıcı sorunları
Değirmen çalışırken, yağlama yağı yağ halkası tarafından yukarı taşınır ve yağ sıyırıcı tarafından yağ kepçesine (yağ dağıtıcısı) sıyırılır; ardından bu yağ, içi boş milin yüzeyine yayılır. Bazen, yağ halkası veya yağ sıyırıcısındaki arızalar nedeniyle yağ beslemesi azalır ve bu da rulman sıcaklığının yükselmesine neden olur. Yağ sıyırıcı sisteminde sık görülen arızalar şunlardır:
① Yağ sıyırıcının işleme kalitesi düşük olduğundan montaj boşluğu aşırı derecede artar; ya da yağ sıyırıcının aşırı aşınması nedeniyle boşluk çok genişler ve sıyırılan yağ miktarı çok az olur.
② Yağ halkasının işleme ve montaj kalitesi yetersizdir; uç yüzeyinde aşırı eksantriklik mevcuttur. Bu durum, yağ sıyırıcının sallanmasına veya belirli bir noktada sıkışmasına neden olarak sıyırma işleminin etkisiz kalmasına yol açmaktadır.
③ Yağ halkası üzerindeki üç ayar vidası gevşer ve bu durum, yağ halkasının içi boş şaft üzerinde “kaymasına” ve yağ taşıyamamasına neden olur. Bazı değirmenlerde (Nanjing Çimento Endüstrisi Tasarım ve Araştırma Enstitüsü tarafından tasarlanan MBZX2275 çimento değirmeni gibi), yağ halkası 180°'de ikiye ayrılır ve iki yarısı dört adet M16 cıvata ile birbirine bağlanır. Cıvatalar gevşerse veya düşerse, yağ halkası gevşer ve yağlama işlevi bozulur.
Yukarıda belirtilen arızalardan herhangi biri tespit edilirse, rulmanın normal şekilde yağlanmasını sağlamak için bu arızalar derhal giderilmelidir.
(3) Yatak yuvasının geometrik boyutlarının etkisi
Rulman yuvası, gri dökme demirden imal edilmiş ve yaşlandırma işlemine tabi tutulmuş, içi boş bir oyuk şeklindeki parçadır. Fabrikadan çıkmadan önce denetlenir ve uygunluk testi yapılır. Çalışma sırasında sıcaklık veya darbe kuvvetlerinden etkilenmez; bu nedenle normal koşullar altında geometrik şekli ve boyutları değişmez. Bu faktörün neden olduğu rulman sıcaklık artışı son derece nadirdir.
Ancak uygulamada, aşağıdaki iki durum ortaya çıkabilir; bu durumlar rulman yuvasının geometrik boyutlarında değişikliklere yol açarak rulmanın aşırı ısınmasına neden olabilir ve bu hususlara dikkat edilmesi gerekir:
① Bazı tesislerde (özellikle soğuk kuzey bölgelerindeki çimento tesislerinde), kış aylarında soğutma suyunun donması nedeniyle rulman yuvasında çatlaklar oluşur. Kaynak veya yapıştırma yoluyla onarım yapıldıktan sonra çatlak giderilmiş olsa da, rulman yuvasında hafif bir deformasyon kalır. Genel olarak bu deformasyon, rulman yuvasının iç çapının küçülmesine, yani eğrilik yarıçapının azalmasına neden olur.
② Bazı değirmenlerde, fenolik reçine rulman burcunun yağ yetersizliği nedeniyle ciddi bir rulman yanması kazası meydana gelir. Rulman burcu ve rulman yuvası ciddi şekilde aşınır ve rulman yuvasının iç kavisli yüzeyinde (Şekil 2.44) yerel kusurlar ortaya çıkar; bu durumda kavis azalır. Yeni bir yatak burcu takıldığında, bu noktada kaçınılmaz olarak bir boşluk δ oluşur. İçi boş milin ağır yükü altında, fenolik reçine yatak burcu deforme olur ve eğrilik daha da azalır.
Yukarıda belirtilen iki nedenden kaynaklanan fenolik reçine rulman yuvasının eğriliğindeki azalma, “kenar sıkışması” (aynı zamanda “mil sıkışması” olarak da bilinir) gibi ciddi bir soruna yol açabilir.
Bu durumun belirtisi, yatak burcunun iki tarafının içi boş mili sıkıca sıkıştırmasıdır; bu da her iki tarafta yağlama arızasına yol açarak kuru sürtünmeye neden olur ve yağ sıcaklığının keskin bir şekilde yükselmesine yol açar. Değirmen zorla durdurulduğunda ve yatak burcu inceleme amacıyla çıkarıldığında, yatak burcunun her iki tarafında yanık izleri görülürken, orta kısım sağlam kalır ve herhangi bir aşınma veya yanma belirtisi göstermez.
Uygulamada, fenolik reçine rulman burçlarında “kenar sıkışması” arızasıyla karşılaşıldığında, genellikle rulman yuvasının geometrik deformasyonunun (özellikle iç kavisli yüzeyin eğriliğindeki azalma) rulman çalışması üzerindeki olumsuz etkisi göz ardı edilir ve bu da onarım çalışmalarının gecikmesine neden olur. Bazen bu durum yanlışlıkla fenolik reçine rulman burcunun kalitesine atfedilir ve yeni bir burç takılır, ancak “kenar sıkışması” sorunu kısa süre sonra yeniden ortaya çıkar.
Bu nedenle, fenolik reçineli bir rulman burcunda “kenar sıkışması” meydana geldiğinde, rulman yuvasının geometrik boyutlarında herhangi bir değişiklik olup olmadığı dikkatle kontrol edilmelidir. Herhangi bir değişiklik tespit edilirse, bunları eski haline getirmek için aktif önlemler alınmalıdır. Deformasyonun derecesine bağlı olarak, aşağıdaki iki yöntem uygulanabilir:

Şekil 2.44: Rulmanın yanmasından önce ve sonra içi boş şaftın konumuna ilişkin şematik çizim
1—İçi boş şaftın normal çalışma konumu;
2—Rulmanın yanmasından sonra oyuk şaftın konumu;
3—Fenolik reçine yataklı burç;
4—Rulman yuvası.
a. “Kenar sıkışması” çok şiddetli değilse ve yanmış alanlar yatak burcunun alt kısmında yoğunlaşmışsa, açılı taşlama makinesi kullanılarak “kenar sıkışması” olan alanlar manuel olarak taşlanabilir ve yatak açıklığı uygun şekilde genişletilebilir. Bu sayede, çalışma sırasında yağlama yağı bir yağ filmi oluşturabilir ve kuru sürtünmeden kaynaklanan yağ sıcaklığı artışını önleyebilir.
b. “Kenar sıkışması” çok şiddetliyse ve yanmış alanlar yatak burcunun her iki tarafında yoğunlaşmışsa, yatak yuvası işleme tabi tutulmalıdır. Fenolik reçine rulman burcunun arka kısmının rulman yuvasına sıkıca oturması ve δ boşluğunun ortadan kalkması için, rulman yuvasının aşınmış bölgelerine δ kalınlığında ince bir demir levha şim olarak yerleştirin. Bu şekilde, fenolik reçine rulman burcu değirmen çalışması sırasında deforme olmayacak ve “kenar sıkışması” sorunu kendiliğinden çözülecektir.
(4) Yağlama yağının kalitesi
Düşük kaliteli yağlama yağı, yanlış sınıf veya çok yüksek ya da çok düşük viskozite, rulman sıcaklığının yükselmesine neden olur. Bir tesiste daha önce 26 numaralı dişli yağı kullanılıyordu, ancak şu anda hem kış hem de yaz ayları için sınıf değişikliği gerektirmeden uygun olan N320 endüstriyel dişli yağı kullanılmaktadır. Genel olarak herhangi bir sorun yaşanmamaktadır. Ancak yağ aşırı derecede kirlenirse (örneğin, ince malzeme tozunun rulman yağ karterine sızması durumunda), yağ değiştirilmelidir; aksi takdirde rulmanın çalışma sıcaklığı artacaktır.




 English English
 Spanish
 Russian
 Arabic
 Swahili
 French
 Turkish
 Portuguese
 Korean
 Japanese
 German
 Italian