
Роторная дробилка
Типы ударных дробилок Ударная дробилка — это устройство, в котором используется ударное…

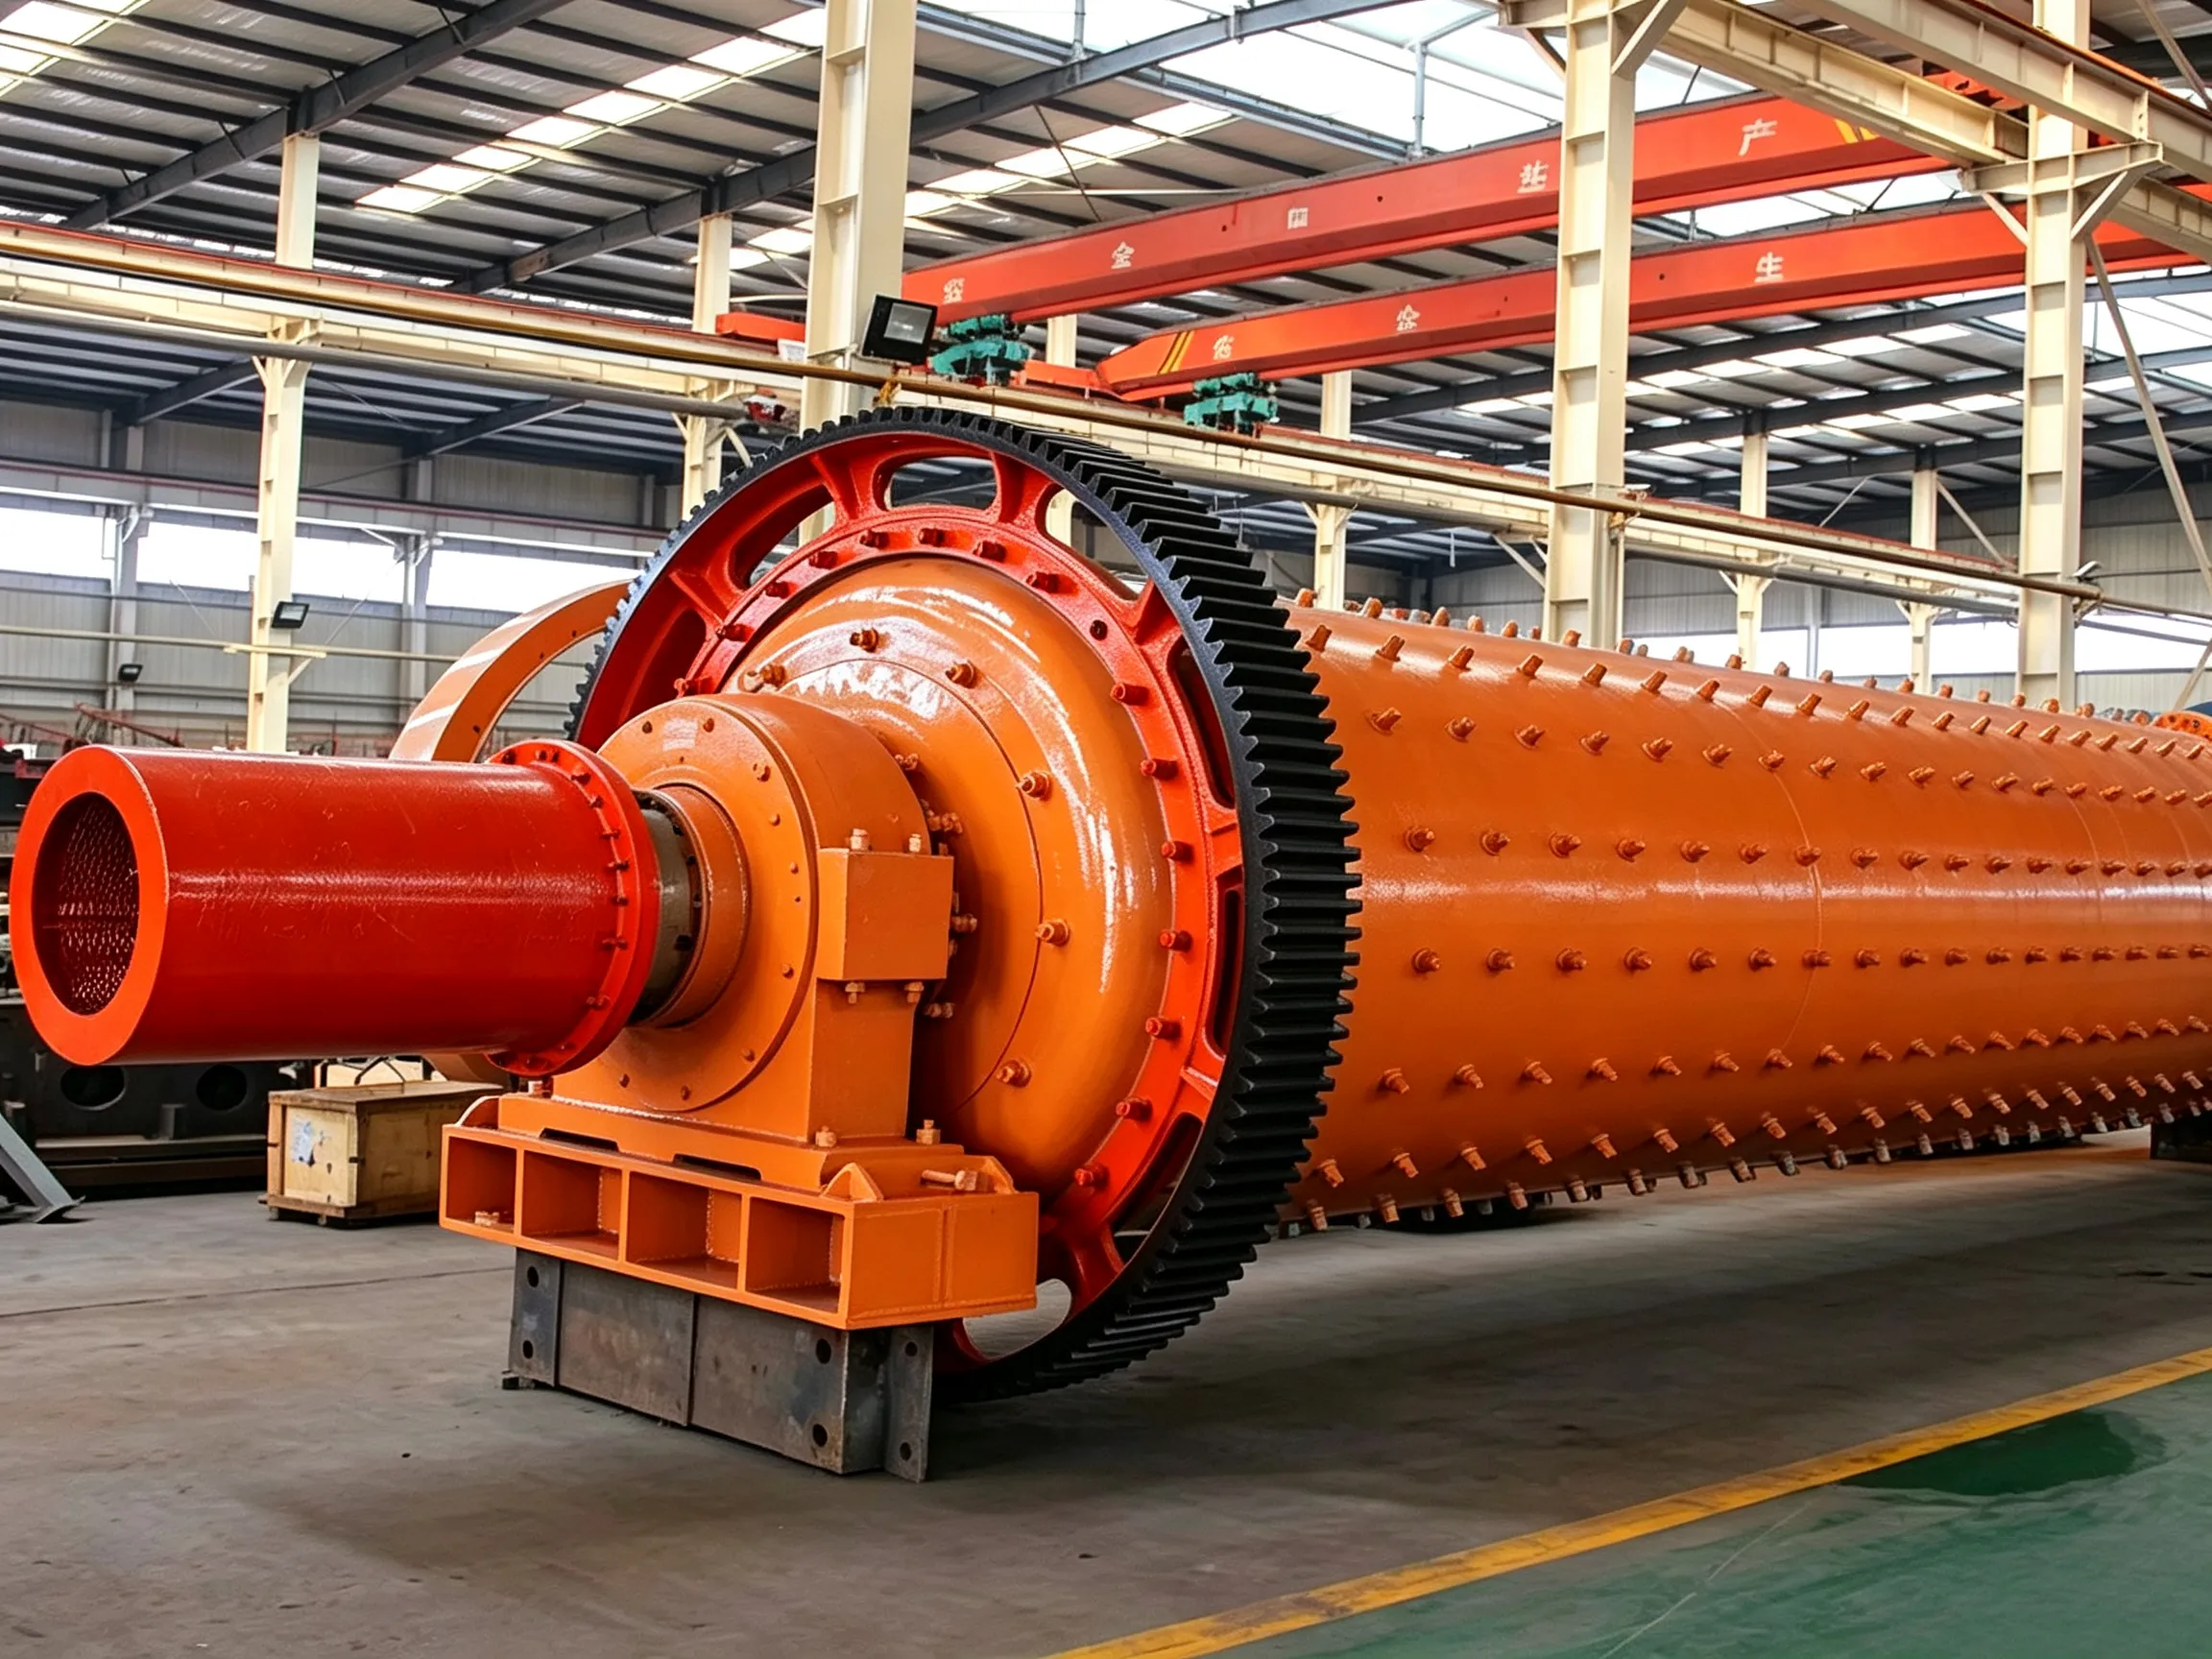
В целом, основной причиной перегрева подшипниковых втулок из фенольной смолы является недостаточная площадь контакта (точечный контакт) или неравномерное распределение контактных поверхностей между подшипниковой втулкой из фенольной смолы и полым валом. Цель скребкования подшипника заключается именно в решении этой проблемы. Однако зачастую существуют и другие факторы, такие как гладкость поверхности полого вала, масляный скребок, качество смазочного масла и геометрические размеры корпуса подшипника, которые все влияют на температуру подшипника. Необходимо принимать соответствующие меры в зависимости от конкретных условий.
(1) Гладкость поверхности полого вала
На некоторых фабриках уплотнительный войлок на корпусе подшипника сильно изношен, в результате чего образуется зазор с полым валом. Через этот зазор часть мелких частиц материала попадает в смазочное масло главного подшипника, вызывая износ полого вала и снижая гладкость его поверхности. В тяжелых случаях на поверхности появляются кольцевые борозды или язвы. В результате при вращении полого вала увеличивается трение, что приводит к выделению тепла в подшипнике. Поскольку втулка подшипника из фенольной смолы обладает очень низкой теплопроводностью, тепло не может своевременно отводиться через втулку и корпус подшипника, что неизбежно приводит к перегреву подшипника.
Поэтому, если гладкость поверхности полого вала ухудшилась, следует тщательно осмотреть уплотнительный войлок на корпусе главного подшипника и незамедлительно заменить его. Одновременно следует принять меры по восстановлению гладкости поверхности полого вала: для ручной полировки использовать плоский напильник, наждачную ткань, масляный камень и т. д., а в заключение провести тонкое хонингование масляным камнем, чтобы восстановить гладкость поверхности до уровня, превышающего исходное проектное требование класса △8. Следует отметить, что шлифование необходимо проводить в тангенциальном направлении по отношению к шейке вала, а не в осевом направлении.
(2) Проблемы со скребком для масла
Во время работы мельницы смазочное масло поднимается масляным кольцом и скребком направляется в масляный лоток (маслораспределитель), который затем распределяет его по поверхности полого вала. Иногда из-за неисправностей масляного кольца или скребка подача масла уменьшается, что приводит к повышению температуры подшипника. К распространённым неисправностям системы маслоскребка относятся:
① Качество обработки масляного скребка оставляет желать лучшего, что приводит к чрезмерному монтажному зазору; либо из-за сильного износа масляного скребка зазор становится слишком большим, и количество соскабливаемого масла оказывается очень небольшим.
② Масляное кольцо имеет низкое качество обработки и сборки, а также чрезмерный биение торцевой поверхности, что приводит к колебаниям масляного скребка или его заклиниванию в определённом месте, в результате чего скребковая функция становится неэффективной.
③ Три стопорных винта на масляном кольце ослабляются, в результате чего масляное кольцо “проскальзывает” по полому валу и не обеспечивает подачу масла. В некоторых мельницах (таких как цементная мельница MBZX2275, разработанная Нанкинским научно-исследовательским институтом проектирования цементной промышленности) масляное кольцо разделено на две половины под углом 180°, которые соединяются четырьмя болтами M16. Если болты ослабнут или выпадут, масляное кольцо ослабнет, и смазка перестанет осуществляться.
В случае обнаружения каких-либо из перечисленных выше неисправностей их следует незамедлительно устранить, чтобы обеспечить нормальную смазку подшипников.
(3) Влияние геометрических размеров корпуса подшипника
Корпус подшипника представляет собой полые деталь в форме полости, изготовленную из серого чугуна и прошедшую стареющую обработку. Перед отгрузкой с завода она проходит проверку и получает сертификат соответствия. В процессе эксплуатации на неё не оказывают влияния ни температура, ни ударные нагрузки, поэтому в нормальных условиях её геометрическая форма и размеры не изменяются. Повышение температуры подшипника, вызванное этим фактором, наблюдается крайне редко.
Однако на практике могут возникнуть следующие две ситуации, приводящие к изменению геометрических размеров корпуса подшипника и, как следствие, к его перегреву, поэтому на них необходимо обратить особое внимание:
① На некоторых предприятиях (особенно на цементных заводах в холодных северных регионах) корпус подшипника растрескивается из-за замерзания охлаждающей воды зимой. После ремонта путем сварки или склеивания трещина устраняется, однако корпус подшипника по-прежнему сохраняет незначительную деформацию. Как правило, эта деформация приводит к уменьшению внутреннего диаметра корпуса подшипника, т. е. к уменьшению радиуса кривизны.
② На некоторых заводах из-за недостаточного смазывания втулки подшипника из фенольной смолы происходит серьезная авария, связанная с перегревом подшипника. Втулка подшипника и корпус подшипника подвергаются сильному износу, на внутренней изогнутой поверхности корпуса подшипника появляются локальные дефекты (рис. 2.44), в результате чего кривизна уменьшается. При установке новой втулки подшипника в этом месте неизбежно возникает зазор δ. Под воздействием значительной нагрузки, создаваемой полым валом, втулка подшипника из фенольной смолы деформируется, что приводит к дальнейшему уменьшению кривизны.
Уменьшение кривизны втулки подшипника из фенольной смолы, вызванное двумя вышеуказанными причинами, может привести к серьезной проблеме “заклинивания края” подшипника (также называемой “заклиниванием вала”).
Симптомом является то, что обе стороны втулки подшипника плотно зажимают полый вал, что приводит к нарушению смазки с обеих сторон и, как следствие, к сухому трению, сопровождающемуся резким повышением температуры масла. Когда мельницу вынужденно останавливают и извлекают подшипниковую втулку для осмотра, на обеих сторонах втулки обнаруживаются следы перегорания, тогда как средняя часть остаётся неповреждённой и не имеет следов износа или перегорания.
На практике при обнаружении неисправности, связанной с “заклиниванием по краю” в подшипниковых втулках из фенольной смолы, часто упускают из виду негативное влияние геометрической деформации корпуса подшипника (прежде всего уменьшение кривизны внутренней изогнутой поверхности) на работу подшипника, что приводит к задержке ремонтных работ. Иногда эту неисправность ошибочно связывают с качеством втулки подшипника из фенольной смолы, в результате чего устанавливают новую втулку, но проблема “заклинивания по краю” вскоре возникает вновь.
Поэтому при возникновении “заклинивания по краю” в подшипниковой втулке из фенольной смолы следует тщательно проверить геометрические размеры корпуса подшипника на предмет возможных изменений. В случае обнаружения изменений необходимо принять активные меры по их устранению. В зависимости от степени деформации можно применить следующие два метода:

Рисунок 2.44. Схематическое изображение положения полого вала до и после перегорания подшипника
1 — Нормальное рабочее положение полого вала;
2 — Положение полого вала после перегорания подшипника;
3 — Втулка с подшипником из фенольной смолы;
4 — Корпус подшипника.
а. Если “заклинивание по краям” не слишком сильное, а обожженные участки сосредоточены в нижней части втулки подшипника, можно вручную отшлифовать участки “заклинивания по краям” с помощью угловой шлифовальной машины и соответствующим образом увеличить отверстие подшипника. Это позволит смазочному маслу образовывать масляную пленку во время работы и предотвратить повышение температуры масла, вызванное сухим трением.
б. Если “заклинивание по краям” выражено очень сильно, а зоны износа сосредоточены по обеим сторонам втулки подшипника, необходимо провести обработку корпуса подшипника. Установите тонкий железный лист толщиной δ в качестве прокладки в изношенных местах корпуса подшипника таким образом, чтобы задняя сторона втулки подшипника из фенольной смолы плотно прилегала к корпусу подшипника, устраняя зазор δ. Таким образом, втулка подшипника из фенольной смолы не будет деформироваться во время работы мельницы, и проблема “заклинивания по краям” будет естественным образом решена.
(4) Качество смазочного масла
Низкое качество смазочного масла, неправильный класс или слишком высокая или слишком низкая вязкость — все это приводит к повышению температуры подшипников. На одном из заводов ранее использовалось редукторное масло № 26, но теперь применяется промышленное редукторное масло N320, которое подходит как для зимнего, так и для летнего периода без смены класса. Как правило, никаких проблем не возникает. Однако если масло сильно загрязняется (например, при попадании мелкого порошка материала в масляный поддон подшипника), смазочное масло следует заменить; в противном случае рабочая температура подшипника повысится.





 English English
 Spanish
 Russian
 Arabic
 Swahili
 French
 Turkish
 Portuguese
 Korean
 Japanese
 German
 Italian