
Moinho de bolas a seco
1. Visão geral do produto O moinho de bolas a seco é um componente essencial de…

Utilizando rejeitos de ouro da Mina de Ouro de Jiaojia e adicionando uma pequena quantidade de argila local de baixo custo, o Instituto de Materiais de Construção de Shandong desenvolveu produtos cerâmicos para revestimento de paredes e pisos que atendem às normas nacionais.
As principais matérias-primas são rejeitos de ouro e argila de Fangzi. Os rejeitos, provenientes da mina de ouro de Jiaojia, contêm principalmente quartzo, feldspato, sericita, andalusita, etc. A argila de Fangzi é uma argila local; caso haja dificuldade em obtê-la, outras argilas semelhantes podem ser utilizadas como substitutos. O processo de produção é o seguinte: dosagem → adição de água e mistura → moagem em moinho de rodas e pulverização → condicionamento do material → moldagem em prensa de fricção de 100 toneladas → secagem em secador de rolos (60 min) → queima do biscoito em forno de rolos (90 min) → inspeção do biscoito → esmaltagem → queima do esmalte em forno de rolos (90 min) → inspeção e embalagem.
No lote, a argila de Fangzi representa 18%; os rejeitos apresentam um teor de umidade de cerca de 8%–17%, e a quantidade de água adicionada pode ser ajustada durante a produção, conforme necessário. Tanto a queima do biscoito quanto a do esmalte são realizadas em um forno de rolos a carvão de 50 m, com um ciclo total de queima de 90 min e uma temperatura de queima de 1140–1180 °C. A formulação do esmalte é apresentada na Tabela 5-7.
Tabela 5-7 Formulação do esmalte (peso: %)
| Nome | Feldspato | Quartzo | Caulim | Calcário | Fluorita | ZnO calcinado | Areia de zircão | Frita | Talco calcinado |
|---|---|---|---|---|---|---|---|---|---|
| Esmalte de base | 40 | 21 | 12 | 4 | 5 | 4 | 5 | 3 | 6 |
| Esmalte de cobertura | 46 | 11 | 5 | 5 | 3 | 3 | 10 | 11 | 6 |
Na produção efetiva, os fabricantes podem optar por esmaltes de diferentes cores e esmaltes artísticos, de acordo com as condições do mercado e as exigências dos clientes, aumentando assim o valor agregado do produto. Testes demonstraram que as propriedades físicas e mecânicas dos produtos cozidos estão em conformidade com as normas nacionais pertinentes, e que suas dimensões e qualidade estética também atendem às normas nacionais.
A produção de revestimentos cerâmicos para paredes e pisos a partir de rejeitos de ouro, em comparação com a produção de tijolos de cimento não cozidos, apresenta custo menor e preço de venda mais alto, abrindo um novo caminho para a aproveitamento dos rejeitos.
O projeto “Pesquisa sobre o Desenvolvimento de Novas Séries de Materiais para Paredes Utilizando Resíduos de Ouro” (Projeto nº TM94J5), no âmbito do Plano de Desenvolvimento Científico e Tecnológico da Comissão Provincial de Educação de Shandong, foi aprovado na avaliação técnica em maio de 1996. Este projeto utilizou rejeitos de ouro como principal matéria-prima para desenvolver e produzir tijolos padrão autoclavados e tijolos com encaixe macho e fêmea.
A. Processo de produção
A principal matéria-prima selecionada para este projeto são os resíduos de ouro provenientes de uma mina de ouro de rocha. O fluxo do processo de produção de tijolos padrão autoclavados é mostrado na Figura 5-5. O processo de produção de tijolos autoclavados com encaixe macho-fêmea a partir de rejeitos de ouro é o mesmo descrito na Figura 5-5, com a diferença de que, em vez de uma prensa rotativa para tijolos, é utilizada uma prensa hidráulica para ladrilhos HQY, equipada com moldes de tijolos de diferentes especificações.
B. Condições do processo
Para garantir a resistência dos produtos, a razão molar entre o SiO₂ solúvel em água presente nos rejeitos e o CaO solúvel presente na cal deve ser, em geral, de aproximadamente 1:1. As proporções de mistura dos materiais são:
(1) Rejeitos: 89%–91%
(2) Cal viva: 8%–9%
(3) Gesso: 0,5%–1%
(4) Sementes de cristal: 0,2%–0,5%
Sob a mesma pressão de moldagem, rejeitos de granulometria mais grossa resultam em produtos mais densos e com maior resistência. A principal razão é que, durante a mistura, uma grande quantidade de ar é inevitavelmente incorporada ao material. Ao ser prensado, esse ar é rapidamente comprimido e, após a liberação da pressão, ele se expande, danificando a estrutura do tijolo cru. No entanto, quando as partículas do material são mais grossas, parte do ar pode escapar pelos espaços entre as partículas, reduzindo assim o efeito de expansão.
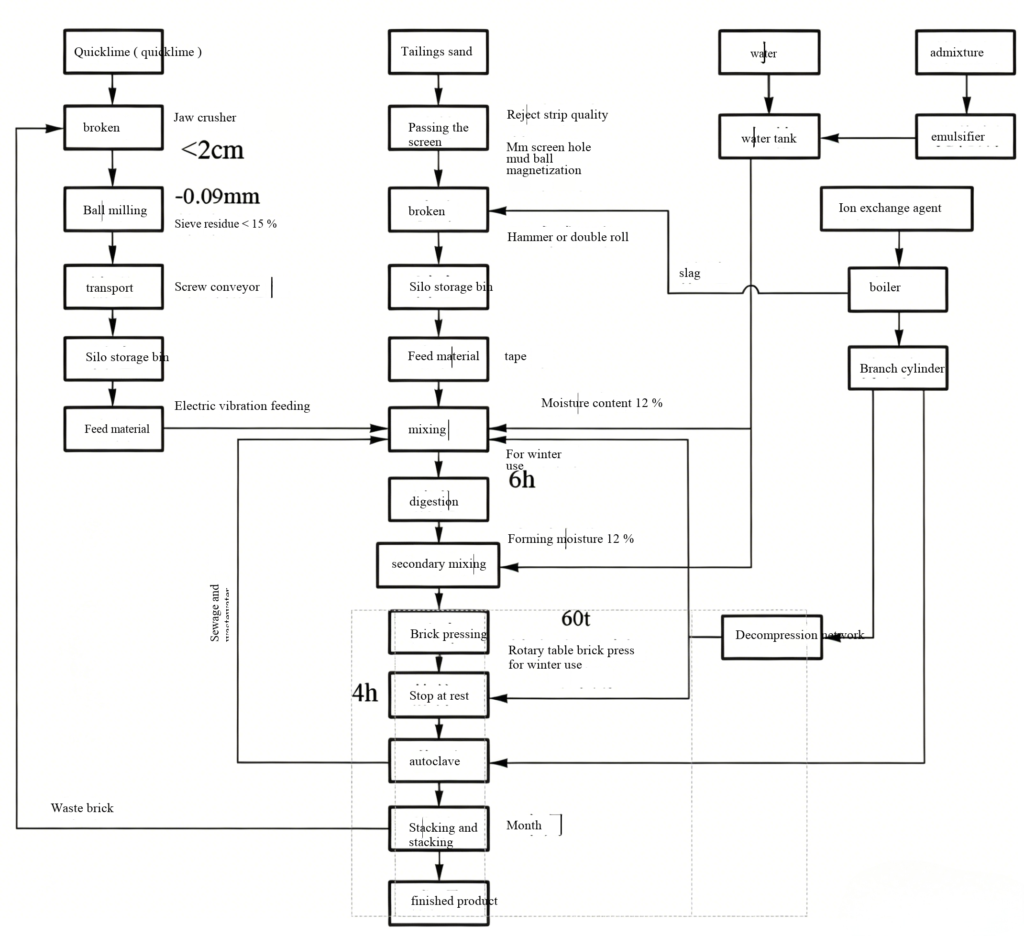
Figura 5-5 Fluxo do processo da fábrica de tijolos a partir de rejeitos de ouro
C. Regime de cura a vapor
O chamado regime de cura em autoclave inclui, principalmente, a taxa de aquecimento, a temperatura máxima e o tempo de manutenção, a taxa de resfriamento e o ambiente de empilhamento posterior. Por meio de pesquisas experimentais e comparações econômico-técnicas, o regime de cura ideal para tijolos de rejeitos é apresentado na Tabela 5-8.
Tabela 5-8 Regime ideal de cura para tijolos de rejeitos
| Fase de cura | Faixa de temperatura / °C | Tempo de cura / h |
|---|---|---|
| Repouso estático | 25–45 | 4 |
| Aumento da temperatura | 25–191 | 0.5 |
| Temperatura constante | 191 | 2.5 |
| Resfriamento natural | 191–120 | 2.5 |
| Resfriamento forçado | 120–60 | 1.5 |
| Cura à temperatura ambiente | >0 | 720 |
Os produtos acabados atendem à norma de qualidade FB11945‑89 após os testes.
Utilizando escória de mina de ouro como principal matéria-prima e adicionando um pouco de argila com boa plasticidade e cor (argila roxa), o Instituto de Pesquisa de Materiais de Construção de Dandong desenvolveu um novo tipo de material de decoração arquitetônica – os tijolos de revestimento de escória de mina. Esses tijolos de revestimento podem ser utilizados para a decoração de paredes externas e pisos. Eles apresentam baixa absorção de água, alta resistência, boa resistência a ácidos e álcalis, excelente resistência ao choque térmico e bom desempenho em ciclos de congelamento e descongelamento. Resultados de testes em pequena escala mostram que o desempenho do produto atende e até supera as normas técnicas para tijolos de revestimento.
A. Matérias-primas
A escória da mina de ouro de Wulong foi selecionada como material residual, com uma finura de 97% na peneira de 0,074 mm. Sua composição química é: SiO₂ 79,11%, Al₂O₃ 8,92%, Fe₂O₃ 3,5%, CaO 0,60%, MgO 3,16%, perda por ignição 2,0%.
Como a escória residual apresenta baixa plasticidade e uma cor indesejável, adiciona-se uma porção de argila para superar essas deficiências na fabricação de tijolos de revestimento. Utiliza-se como matéria-prima a argila roxa proveniente de Xiaoyingzi e Huajingou, no condado de Kazuo, e de Huolianzhai, em Benxi. A argila recebida é moída em um moinho de bolas até atingir uma finura de 97%, com granulometria inferior a 0,074 mm. Sua composição química é: SiO₂ 60,7%, Al₂O₃ 15,5%, Fe₂O₃ 6,02%, CaO 3,45%, MgO 1,21%, perda por ignição 9,67%.
Com base em experimentos, a composição ideal para tijolos de revestimento à base de escória residual é: escória residual : argila roxa = (60–65) : (40–35).
B. Processo de produção
O fluxo do processo de produção experimental de tijolos de revestimento à base de escória residual é mostrado na Figura 5-6.
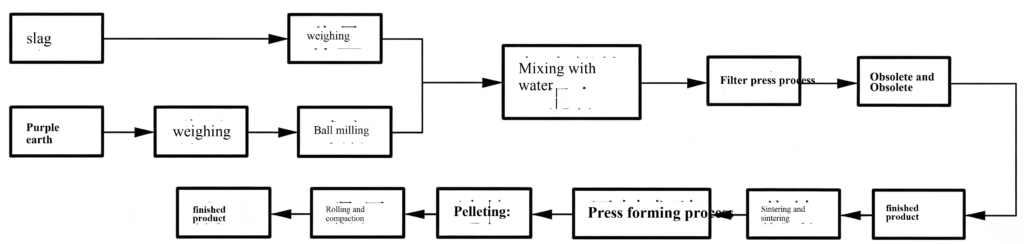
Figura 5-6 Fluxo do processo de produção experimental de tijolos de revestimento à base de escória residual
C. Condições do processo
A mistura deve apresentar uma distribuição granulométrica adequada e alta densidade. A finura das partículas é controlada de forma que o 97%–98% passe pela peneira de 0,074 mm. O material envelhecido é laminado e peneirado para formar grânulos de 0,25–2 mm, com uma proporção adequada de grânulos grossos, médios e finos.
O teor de água deve ser mantido entre 5% e 7%, e a umidade deve estar distribuída uniformemente.
A pressão de moldagem e o tempo de prensagem devem ser controlados de forma adequada para garantir uma evacuação suave do ar.
Regime de secagem: A temperatura de secagem é mantida entre 60 e 80 °C, com um tempo de secagem típico de 3 a 4 horas. O corpo cru deve ser aquecido uniformemente durante a secagem para evitar rachaduras causadas por encolhimento desigual, e deve ser posicionado de forma estável para evitar deformações.
Regime de queima: Durante a fase de baixa temperatura da queima, a taxa de aquecimento pode ser relativamente rápida. Na fase de oxidação-decomposição (600–900 °C), são aplicadas medidas de oxidação intensas e um controle adequado da taxa de aquecimento para facilitar a oxidação do carbono e a decomposição dos sais. Na fase de vitrificação, de 900 °C até a temperatura de queima (1.100–1.120 °C), o aumento da temperatura deve ser lento, o coeficiente de excesso de ar deve ser aumentado e medidas de manutenção da oxidação devem ser adotadas. O tempo de manutenção em alta temperatura é de 1,5 horas. Durante a etapa de resfriamento, deve-se evitar o resfriamento rápido.
Os tijolos de revestimento resultantes apresentam uma densidade aparente de 2,19 g/cm³, absorção de água de 6,07% e resistência à flexão de 26,85 MPa. Sua resistência ao congelamento e descongelamento, resistência ao choque térmico, resistência ao envelhecimento e outras propriedades excedem as normas especificadas.





 English English
 Spanish
 Russian
 Arabic
 Swahili
 French
 Turkish
 Portuguese
 Korean
 Japanese
 German
 Italian