
Açık Devreli Raymond Değirmeni
Açık Devre Raymond Değirmenine Giriş KX açık devre Raymond değirmeni bir…

4.9.1 Bakım Kapsamı
Bir konik kırıcı işletme ve bakım kalitesi, onarım kalitesi, aşınan parçaların kalitesi ve üretim koşulları gibi faktörlerle ilgilidir. Bakım döngüsü iki şekilde belirlenebilir: Birincisi, kırılmış cevherin tonajına göre hesaplanır; ikincisi ise yükleme süresine dayanır. İlki daha doğru ve bilimselken, ikincisi daha basit ve sürenin hesaplanması daha kolaydır. Hangi yöntem benimsenirse benimsenilsin, yerel koşullara göre belirlenmelidir. Bakım, küçük onarım, orta düzey onarım ve büyük onarım olarak ayrılır.
Küçük onarım her yarım ayda bir veya bir ayda bir gerçekleştirilir ve aşağıdakileri içerir:
(1) Kase gövdesini inceleyin;
(2) Konik burcun ve düz burcun aşınmasını inceleyin ve aralıklarını kontrol edin;
(3) Konik dişlilerin diş aralığını kontrol edin;
(4) Tahrik mili yatağının boşluğunu kontrol edin;
(5) Hidrolik sistemi ve yağlama sistemini kontrol edin veya yağlama yağını değiştirin;
(6) Ana bileşenleri temizleyin.
Orta düzey onarım yaklaşık olarak her 4 ila 6 ayda bir gerçekleştirilir ve başlıca şunları içerir:
(1) Astarları değiştirin;
(2) Eksantrik burcu, konik burcu ve düz burcu onarın veya değiştirin;
(3) Kase gövdesini ve toz sızdırmazlık tertibatını onarın veya değiştirin;
(4) Konik dişlileri, tahrik milini ve yatakları onarın veya değiştirin;
(5) Ayar halkası ve destek manşonunun dişlerini onarın;
(6) Küçük onarım kapsamındaki tüm kalemleri kapsamlı bir şekilde inceleyin ve gerekli düzeltmeleri yapın;
(7) Motoru sökün, toz ve kiri üfleyerek temizleyin ve tüm yatak boşluklarını kontrol edin; yağ şalterini sökün, temizleyin ve kusurları giderin; her bir bileşen için elektriksel ayarlamaları ve testleri yapın; dağıtım panosunu ve diğer kabloları vb. kontrol edin ve onarın.
Büyük onarım yaklaşık olarak her dört yılda bir ya da koşullara göre gerçekleştirilir ve şunları içerir:
(1) Çerçeveyi ve ilgili temel parçalarını onarmak veya değiştirmek;
(2) Ara onarım kapsamındaki tüm kalemleri kapsamlı bir şekilde incelemek ve gerekli düzeltmeleri yapmak, ayrıca teknik değişiklikleri uygulamak;
(3) Motorun stator bobinini (önleyici testler sonucunda belirlenen şekilde) değiştirin ve vernikleme işlemini gerçekleştirin; rotor milini (gerçek durumlara göre) değiştirin.
Ekipman, inceleme amacıyla veya büyük, orta ya da küçük çaplı onarımlar sırasında periyodik olarak söküldüğünde, durumu anlamak, eğilimleri özetlemek, yedek parçaları hazırlamak ve planlı bakım için hazırlık yapmak amacıyla incelenen, onarılan ve değiştirilen parçalara ilişkin ayrıntılı kayıtlar tutulmalıdır.
4.9.2 Bakım Yöntemleri
4.9.2.1 Tahrik Mili Grubunun Bakımı
Bakım yöntemleri şunlardır:
(1) Tahrik mili bükülmüşse, kama yuvası hasar görmüşse (kamanın kayması) veya yatakla arasındaki boşluk belirtilen aralığı aşıyorsa, onarılmalı veya değiştirilmelidir.
(2) Küçük konik dişlinin diş kalınlığı 20%’den fazla aşındığında, dişli değiştirilmelidir.
Tahrik mili desteğini sökerken, destek flanşı ve şasi flanşı üzerindeki önceden açılmış dişli delikleri kullanın ve kriko vidalarıyla dışarı doğru itin. Montaj sırasında, orijinal konumunu korumak için sökülen orijinal contaları veya aynı kalınlıktaki yeni contaları kullanın.
4.9.2.2 Eksantrik Burç Grubunun Bakımı
Eksantrik burç grubunun ana parçaları, aşağıdaki durumlara ulaştıklarında onarılmalı veya değiştirilmelidir:
(1) Eksantrik burcun dış çapında 3 mm’den fazla aşınma varsa, burç değiştirilmelidir.
(2) Düz burç ile eksantrik burç arasındaki boşluk, orijinal montaj boşluğunun iki katını aşarsa (bkz. Tablo 4-10) veya düz burçta çevresi ya da yüksekliğinin 1/3’ünü aşan bir çatlak varsa, düz burç değiştirilmelidir (hangisi önce gerçekleşirse).
(3) Konik burç ile ana milin üst kısmı arasındaki boşluk, orijinal montaj boşluğunun iki katını aşarsa (bkz. Tablo 4-10) veya ciddi bir çatlak varsa, konik burç değiştirilmelidir.
(4) Büyük konik dişlinin diş kalınlığı 20%’den fazla aşındığında, dişli değiştirilmelidir.
(5) Eksantrik burcun alt ucundaki baskı yatağı rondelasında 0,1 mm’yi aşan paralel olmayan bir aşınma sapması veya 5 mm’den fazla kalınlık kaybı varsa, bu rondela değiştirilmelidir.
Düz burcun şasiye ve konik burcun eksantrik burca sabitlenmesi, çinko alaşımı dökümü yoluyla gerçekleştirilir. Döküm sırasında deformasyonun önlenmesi gerekir ve dökümden sonra kontrol yapılmalıdır.
Eksantrik burcun ve alt baskı yatağı rondelasının sökülmesi ve takılması için: düz burcun içine 25 mm genişliğinde ve 4–5 mm derinliğinde bir oluk önceden kesilebilir ve burcu kavrayıp dışarı çıkarmak için hilal şeklinde bir kaldırma plakası kullanılabilir (bkz. Şekil 4-23).
Yeni değiştirilen parçaların geçme boyutları, aşınma sonrası boyutlara göre belirlenmelidir. Geçme toleransları ve boşluklar, orijinal tasarım gerekliliklerine uygun olmalıdır.
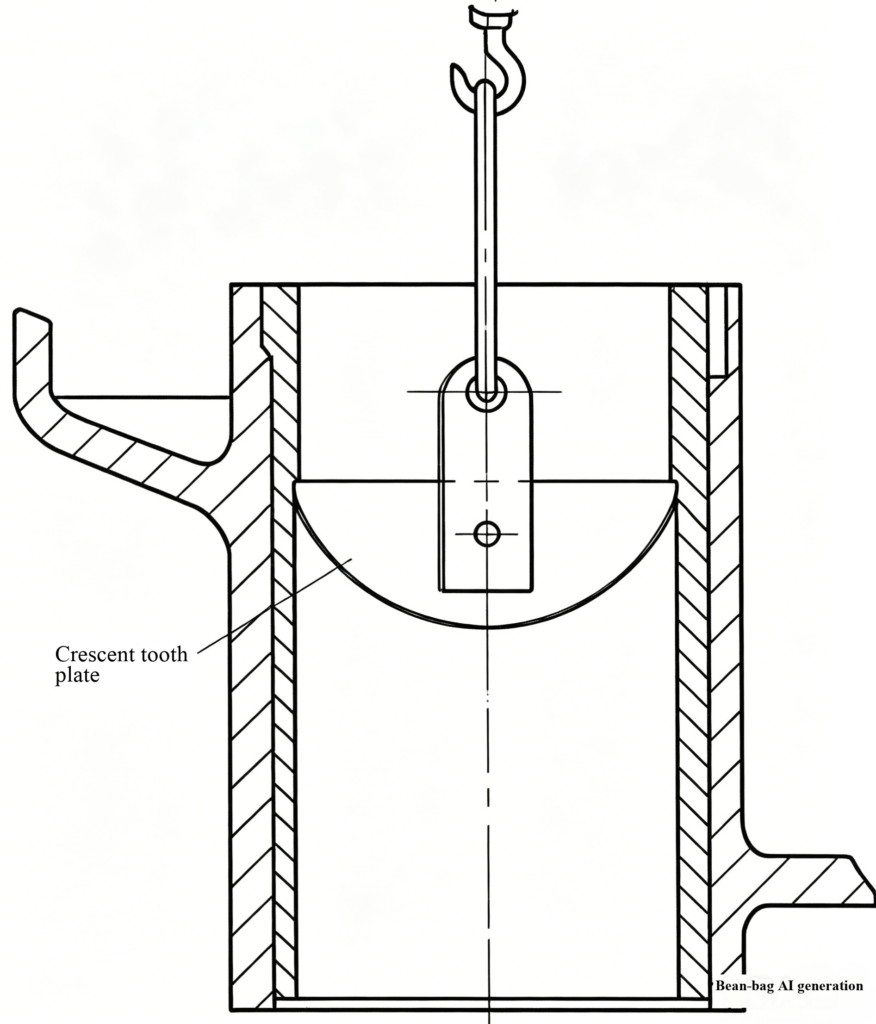
Şekil 4-23 Düz burcun sökülmesi
Kase Rulman Grubu Bakımı
Bakım işlemleri şunlardır:
(1) Hazne gövdesinin sabitlenme durumunu kontrol edin. Hazne gövdesi, silindirik pimler ve döküm çinko ile yatak yuvasına sabitlenmiştir. Gevşeme olursa, çinko alaşımını yeniden dökün. Aksi takdirde, hareketli koniyi kaldırırken, kase gövdesi yağlama yağı nedeniyle hareketli koninin küresel yüzeyine yapışabilir ve birlikte kaldırılabilir, bu da bir kazaya neden olabilir.
(2) Kasenin gövdesinin temas durumunu kontrol edin. Kase gövdesinin temas yüzeyi dış halkada bulunmalı ve temas halkası genişliği 100–160 mm olmalıdır. Temas alanı çok genişse, yüzeyi yeniden kazıyın.
(3) Kasenin gövdesinin aşınma durumunu kontrol edin. Aşınan yüzey yağ oluğunun tabanına ulaştığında (yağ oluğu düzleşmişse), sabitleme pimleri ortaya çıktığında veya çatlaklar oluştuğunda kase gövdesini değiştirin.
(4) Kasnak yatağı muhafazası ile şasi arasındaki geçme sıkı olmalıdır. Aşınma nedeniyle bir boşluk oluşursa, yatağı muhafazası çalışma sırasında yerinden kayabilir; bu da ana mil ile konik burç arasında yetersiz temasa ve hatta aralarında çarpışmaya neden olabilir. Ciddi durumlarda, düz burç ve çerçeve birbirine çarpabilir ve bu da düz burcun hasar görmesine neden olabilir. Böyle bir boşluk oluştuğunda, toz contasından su makine gövdesine sıçrayarak yağlama sistemine zarar verebilir. Boşluk 2 mm'yi aşarsa, onarılmalı veya değiştirilmelidir. Yedek parçalar, aşınmış boyutlara göre seçilmelidir.
Bu boşluğu ortadan kaldırmanın yolu, kaynak yapıp işleme uygulayarak orijinal oturumu yeniden sağlamaktır.
(5) Kase yatak yuvasındaki toz sızdırmazlık halkası hasar görmüşse, tozun su sızdırmazlık oluğuna girip birikerek su deliklerini tıkamasını önlemek için derhal değiştirilmelidir. Su sızdırmazlık oluğunda biriken mineral tozu da bakım sırasında temizlenmelidir.
4.9.2.4 Hareketli Koni Grubunun Bakımı
Hareketli koni, üst ucundaki kaldırma halkası kullanılarak makine gövdesinden çıkarılır ve bakım amacıyla önceden hazırlanmış bir destek üzerine yerleştirilir. Ana bileşenler, yani ana mil ve kafa (gövde), aşağıdaki koşullarda onarılmalı veya değiştirilmelidir:
(1) Ana mil, konik burçla temas noktasında 3 mm’den fazla aşınmışsa veya çatlaklar oluşmuşsa, ana mil değiştirilmelidir.
(2) Hareketli koni gövdesinin alt yağ saptırma halkası kısmı, halka yüksekliği H’nin yarısından fazla aşınmışsa (bkz. Şekil 4-18), onarım amacıyla üzerine bir çelik levha kaynaklanmalıdır.
(3) Kafanın küresel yüzeyi 4 mm’den fazla aşınmışsa veya kafanın konik yüzeyinin alt kısmı ile gömlek arasındaki temas yüzeyi 4 mm’den fazla aşınmışsa, kafa değiştirilmelidir.
Ana milin veya başlığın değiştirilmesi ve montajı sırasında, sıkı bir oturuş sağlamak için mil ve delik boyutları ile toleransları, gerçek ölçümlere dayalı olarak belirlenmelidir. Burada kullanılan geçme, D/je'dir, yani D/800 ila D/1000 mm arasında bir sıkışma (D, delik çapıdır). Bu sıkışma aralığı içinde, kafanın yaklaşık 200°C'ye ısıtılması sorunsuz bir montaj sağlar.
Başı ısıtırken, sıcaklığı ve delik genişlemesini ölçerek bu işlemi yavaşça gerçekleştirin. Delik genişlemesi sıkışmanın yaklaşık iki katına ulaştığında mili yerleştirin. Mil ile kafa arasındaki sıkılığı artırmak için montaj sıkışmasını artırmaya çalışmayın; çünkü daha büyük bir sıkışma, mil üzerindeki ek gerilimi artırır ve monte edilmiş ile monte edilmemiş bölgeler arasındaki geçişte ciddi gerilim yoğunlaşmasına neden olur; bu da milin kırılmasına yol açabilir. Bu nedenle, bakım sırasında, eşleşen parça boyutlarının doğruluğunu ve sıcak montaj işleminin doğru yapıldığını dikkatlice kontrol edin.
4.9.2.5 Destek Halkası, Ayar Manşonu ve Hidrolik Silindirlerin Bakımı
Bakım işlemleri şunlardır:
(1) Destek halkasını çıkardıktan sonra, çerçeveyle temas eden konik yüzeyi kontrol edin. Aşınma gözlenirse, bu durum destek halkasının çalışma sırasında sık sık yerinden çıktığını gösterir; bunun nedeni tespit edilmeli ve giderilmelidir. Bu konik yüzeydeki aşınma 5–10 mm’yi aşarsa, onarım yapın.
(2) Destek halkası ve ayar manşonundaki dişler 30%–35%’den fazla aşınmışsa, bunlar değiştirilmelidir.
(3) Bakım öncesinde çalışma sırasında, destek halkası üzerindeki kilitleme silindirleri ve itme silindirlerinin sızıntı durumunu kontrol edin ve sızıntıların yerlerini işaretleyin. Bakım sırasında bu silindirlerin contalarını değiştirin.
4.9.2.6 Astarın Değiştirilmesi
Hareketli koni astarı ile sabit koni astarının kalınlık aşınması 65%–80% seviyesine ulaştığında veya yerel aşınma, çöküntü, deformasyon ya da çatlak oluştuğunda, astarlar değiştirilmelidir. Astarları sabitleyen çinko alaşımı, değiştirme aşamasına gelmeden ezilir veya gevşerse, yeniden dökülmelidir. Astarlar takıldıktan sonra, merkezlerinin doğru olup olmadığı kontrol edilmelidir. Merkezler yanlış hizalanmışsa, çalışma sırasında çarpışma meydana gelebilir ve bu da ürün boyutlarının dengesiz olmasına ve makine içindeki sürtünme parçalarının eşit olmayan şekilde ısınmasına neden olabilir. Çinko alaşımını dökmeden önce, çinko alaşımının dışarı sızmasını önlemek için tüm boşlukları kil veya asbest ile sıkıca kapatın. Alaşımla temas eden yüzeyler ıslak olmamalıdır, aksi takdirde patlama meydana gelebilir. Bu nedenle, dökümden önce yüzeyleri önceden ısıtıp kurutun veya süreyi kısaltmak için (ön ısıtma yapmadan) temas yüzeylerine bir kat makine yağı sürün. Ardından özel bir alet kullanarak çinko alaşımını dökün (bkz. Şekil 4-24a). Dökümden sonra astar cıvatalarını sıkın.
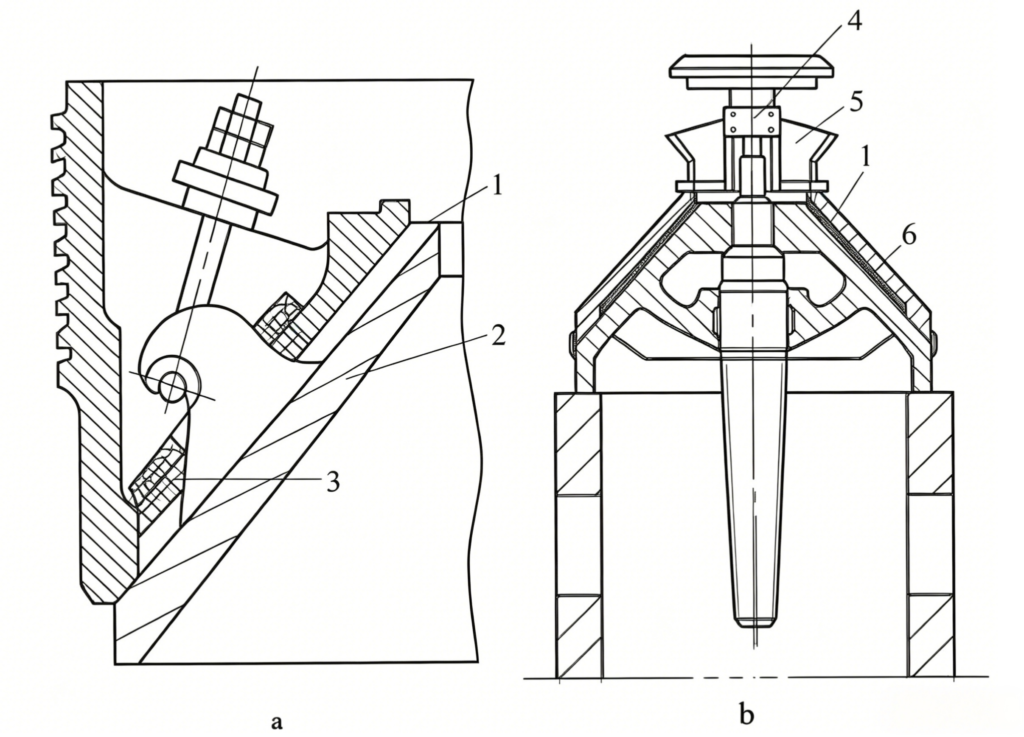
Şekil 4-24 Astarın sabitlenmesi
a—Sabit koni astarı; b—Hareketli koni astarı
1—Çinko alaşımı; 2—Sabit koni astarı; 3—Kil veya asbest; 4—Konik başlık; 5—Çinko döküm aleti; 6—Hareketli koni astarı





 English English
 Spanish
 Russian
 Arabic
 Swahili
 French
 Turkish
 Portuguese
 Korean
 Japanese
 German
 Italian