
Moulin à galets
Construction d'un broyeur à galets Dans certains secteurs industriels, tels que l'industrie chimique,…


(1) Phénomènes de défaut
① Usure circonférentielle importante de l'enveloppe du broyeur à boulets, avec formation d'une rainure circulaire au niveau des joints des revêtements internes, présentant des signes d'érosion du matériau. Ce défaut survient principalement dans les broyeurs à boulets humides, mais peut parfois également apparaître dans les broyeurs à boulets secs. Dans les cas graves, il peut entraîner une fracture de l'enveloppe.
② Usure localisée de l'enveloppe du broyeur, avec des dommages importants dans une certaine section.
(2) Analyse des causes
① Lors de l'assemblage du revêtement, un espace circulaire est laissé, intentionnellement ou non, au niveau des joints. Cet espace s'agrandit progressivement sous l'effet de l'érosion du matériau, ce qui finit par permettre à ce dernier d'atteindre la surface intérieure de la coque et d'y provoquer une usure.
② Les revêtements sont fabriqués avec une précision dimensionnelle insuffisante, ou la coque subit une déformation locale pendant le fonctionnement, ce qui entraîne un mauvais ajustement entre les revêtements et la paroi interne du broyeur. La matière pénètre alors à l’intérieur de l’enveloppe par les interstices au niveau des joints des revêtements ou par les trous de boulons de ces derniers (qui se sont usés jusqu’à prendre une forme ovale), ce qui provoque l’érosion et l’usure de la surface intérieure de l’enveloppe.
(3) Méthodes de traitement
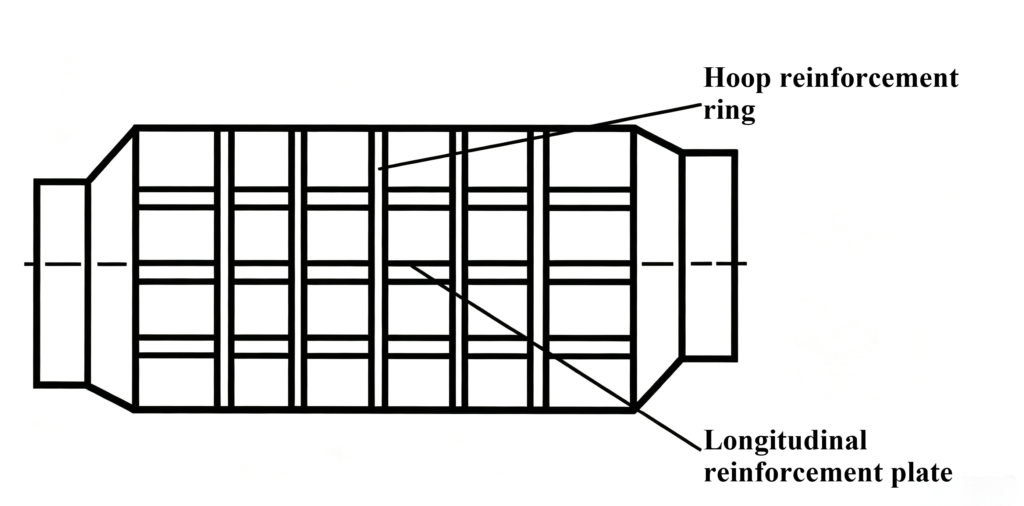
① Pour la surface intérieure de la coque présentant déjà des rainures circulaires, soudez des anneaux de renfort et des plaques de renfort longitudinales à l'extérieur de la coque, à l'emplacement des rainures (voir figure 2.34). Parallèlement, réduisez la charge de manière appropriée pendant le fonctionnement.
② En cas d'usure localisée de la coque : Découpez la partie usée et soudez une nouvelle plaque d’acier à la place. Le rayon du congé au niveau de la zone évidée doit être compris entre 100 et 150 mm. Les dimensions et la forme de la plaque d’acier de remplacement doivent correspondre exactement à la partie retirée. Réalisez des chanfreins des deux côtés, tant sur la coque que sur la plaque de renfort, puis effectuez la soudure de réparation, suivie d’un traitement de recuit post-soudage. Notez que le soudage par rechargement (soudage par superposition) ne doit pas être utilisé.
③ Pour une partie de la coque qui a subi des dommages importants, Il convient de remplacer l'intégralité de cette section.
④ Mesures préventives :
a. Lors de la pose des revêtements, appliquez d'abord une couche de mortier de ciment d'environ 10 mm d'épaisseur sur la surface intérieure de la cuve, puis mettez en place les nouveaux revêtements. Laissez le mortier sécher complètement avant de mettre le broyeur en marche.
Dans le cas des broyeurs à boulets classiques, cette méthode permet de réduire l'usure progressive de la surface de la cuve ; toutefois, selon certaines études, lorsque les corps de broyage sont composés de boulets et de cylpebs ou de tiges et de boulets, l'usure de la cuve peut en réalité s'aggraver.
b. Lors de la pose des revêtements, placez une feuille de caoutchouc de 10 mm d’épaisseur (souvent fabriquée à partir de bandes transporteuses usagées ; certaines usines importées utilisent une couche de liège, etc.) entre la surface intérieure de la cuve et les revêtements. Cela permet non seulement de protéger la surface intérieure de l’enveloppe contre l’usure, mais aussi de réduire le bruit de fonctionnement, ce qui offre un double avantage.
c. Pour les broyeurs de conception nouvelle, lors de la mise en place des revêtements, veillez à décaler les joints autant que possible afin d'éviter de laisser un espace annulaire continu après l'installation. Par ailleurs, assurez-vous que les dimensions des revêtements sont usinées avec une précision suffisante pour garantir un ajustement serré contre la paroi interne du broyeur.
d. Mettre en place un programme d’inspection régulier afin de vérifier fréquemment l’état d’usure de la surface intérieure de l’enveloppe du broyeur à boulets, de manière à obtenir des données complètes et en temps opportun sur l’épaisseur des différentes parties de l’enveloppe. Il est généralement recommandé d’utiliser un mesureur d’épaisseur à ultrasons (par exemple, le modèle CCH-10). Si cet équipement n’est pas disponible, percer quelques petits trous dans les zones usées pour mesurer directement l’épaisseur ; pour les autres zones, des estimations peuvent être utilisées afin de déterminer si l’enveloppe présente une usure importante.
⑤ Exigences en matière de qualité de la maintenance
a. La tôle d'acier doit répondre au moins aux exigences applicables à l'acier de nuance Q235 B spécifiées dans Aciers de construction au carbone (GB/T 700—2006). Pour les tôles d'acier d'une épaisseur inférieure à 20 mm, l'utilisation d'un matériau d'une qualité au moins équivalente à celle de l'acier de nuance Q235 A est autorisée. Pour les tôles d'acier d'une épaisseur égale ou supérieure à 30 mm, un contrôle par ultrasons doit être effectué sur le pourtour après la découpe finale.
b. Les soudures sur la coque doivent être décalées par rapport aux trous de boulons, avec une distance minimale de 75 mm par rapport au bord. Les soudures longitudinales entre des sections adjacentes de la coque doivent être décalées sur toute la circonférence, avec un espacement minimal de 600 mm.
c. Tolérances relatives à l'enveloppe : longueur circonférentielle : de 0 à +10 mm ; longueur axiale totale : de 0 à +10 mm ; circularité : 5 mm ; rectitude de la génératrice de la surface cylindrique : 5 mm.
d. Toutes les soudures internes de l’enveloppe et celles reliant celle-ci aux couvercles d’extrémité doivent être meulées à plat. La surface meulée peut se situer entre 0 et 0,5 mm au-dessus de la surface du métal de base. Après le meulage, la surface doit être lisse et exempte de crêtes ou de marques de meulage. La qualité de la détection des défauts de soudure ne doit pas être inférieure au niveau B, tel que spécifié dans Contrôles non destructifs des soudures – Contrôles par ultrasons – Techniques, niveaux de contrôle et évaluation (GB/T 11345—2013).
e. Pour les composants soudés dont l'épaisseur de la tôle d'acier est égale ou supérieure à 20 mm, il convient de procéder à un détensionnement après le soudage, sans pour autant réduire les propriétés mécaniques du métal de base.





 English English
 Spanish
 Russian
 Arabic
 Swahili
 French
 Turkish
 Portuguese
 Korean
 Japanese
 German
 Italian