
Anneau de broyage pour broyeur Raymond
Anneau de broyage pour broyeur Raymond – Page détaillée du produit 1. Présentation du produit…


La structure d'un broyeur autogène ou semi-autogène (broyeur AG/SAG) se compose principalement d'une goulotte d'alimentation, d'une enveloppe, d'un système de décharge, d'un système de paliers et de lubrification, ainsi que d'un système d'entraînement et de commande. La partie « enveloppe » du broyeur se subdivise en plusieurs sections : l’extrémité d’alimentation, l’enveloppe cylindrique, les plaques de grille, les élévateurs de pulpe et l’extrémité de décharge. Le système d’entraînement et de commande comprend le moteur principal, l’accouplement, l’embrayage dynamique, le dispositif d’entraînement à basse vitesse, les commandes électriques, etc. Le système de paliers et de lubrification comprend également, entre autres, des dispositifs de levage. La figure 3-1 présente le schéma structurel d’un broyeur AG/SAG à entraînement mécanique.

Figure 3-1 – Schéma structurel du broyeur AG/SAG à entraînement mécanique
Pour les broyeurs AG/SAG de grande et moyenne taille, l'extrémité d'alimentation est généralement constituée d'une goulotte de type chariot (comme illustré à la figure 3-2), dotée de revêtements résistants à l'usure intégrés à l'intérieur. En raison de la grande taille des matières à broyer dans les broyeurs AG/SAG, la goulotte d’alimentation doit présenter une pente et une hauteur considérables pour garantir une alimentation fluide. Si le sous-produit du cyclone est réintroduit, il peut être nécessaire d’ajouter un « Rock Box » afin d’en réduire l’impact. Pour les grands broyeurs, la goulotte du chariot d’alimentation passe directement à travers l’arbre creux à l’extrémité d’alimentation pour pénétrer à l’intérieur du broyeur ; ainsi, l’arbre creux ne subit pas d’usure et ne nécessite pas de revêtements. Pour les broyeurs de petite et moyenne taille ou les broyeurs AG/SAG, l’arbre creux nécessite toujours des revêtements, et le matériau doit traverser une section de l’arbre creux avant de pénétrer à l’intérieur du broyeur.

Figure 3-2 – Structure en 3D du chariot d'alimentation pour le Broyeur AG/SAG
Arbre creux côté alimentation
Lors de la mise en service et de l'arrêt du broyeur, l'arbre creux (comme illustré à la figure 3-3) nécessite de l'huile de lubrification à haute pression pour soulever le tourillon et former un film d'huile, empêchant ainsi le frottement à sec sur les surfaces de glissement. En fonctionnement normal, de l'huile à basse pression est fournie, et le mouvement de rotation du tourillon génère un film d'huile hydrodynamique. Au niveau du palier de l’arbre creux, un palier de butée est généralement prévu pour limiter le déplacement axial du broyeur. Pour les broyeurs de grande taille, une cellule de charge est également installée au niveau du palier de l’arbre creux afin de mesurer et de surveiller le poids du matériau à l’intérieur du broyeur, ce qui constitue un paramètre essentiel pour la sécurité du broyeur et son contrôle automatique. Des tuyaux d'eau de refroidissement en serpentin sont intégrés dans la chemise de palier ; de l'eau de refroidissement peut être injectée si nécessaire pour réduire la température du patin de palier.
Chaque palier principal est équipé d'un capteur de température permettant de surveiller en temps réel la température du patin de palier. Lorsque la température dépasse une valeur prédéfinie, une alarme automatique se déclenche et le broyeur est arrêté. Des joints annulaires sont installés aux deux extrémités des paliers principaux, et de la graisse est injectée par les conduites d'huile de lubrification afin d'empêcher les fuites d'huile et la pénétration de poussière.

Coquille
L'enveloppe du broyeur AG/SAG se compose d'une tête d'alimentation, d'une enveloppe cylindrique, d'une tête de décharge et d'une embouchure de décharge. Elle peut être de type monobloc ou en deux parties, et l'arbre creux est généralement moulé. Les petits broyeurs adoptent généralement le type monobloc, tandis que plus la taille du broyeur augmente, plus le nombre de composants augmente. Les pièces critiques sont soumises à un contrôle par ultrasons après l'usinage de dégrossissage, puis à un contrôle par particules magnétiques des surfaces après l'usinage de finition. La surface du tourillon de l'arbre creux est polie après l'usinage. Tous les raccords entre les têtes d'extrémité et l'enveloppe sont réalisés à l'aide de boulons à haute résistance. Une grande précision d’usinage est requise pour garantir la fiabilité des assemblages et la concentricité des deux tourillons après l’assemblage final. Lorsque le modèle en deux parties est adopté, on utilise des raccords à bride avec positionnement par tenon. La paroi interne de l’enveloppe du broyeur est revêtue de garnitures en caoutchouc, comme le montre la figure 3-4.
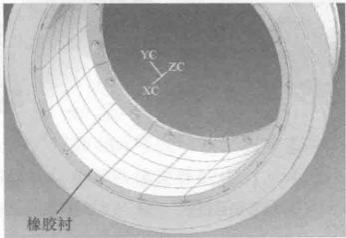
Figure 3-4 – Enveloppe du broyeur AG/SAG
Doublures
Toutes les zones à l'intérieur du broyeur qui entrent en contact direct avec le minerai ou la pulpe sont équipées de revêtements (comme le montre la figure 3-5). Il s'agit des surfaces d'usure remplaçables du broyeur, qui constituent l'un des principaux postes de coûts de production (représentant environ un tiers des coûts d'exploitation d'un broyeur AG/SAG). Les principales fonctions des revêtements sont les suivantes :
(1) Protéger l'enveloppe du broyeur contre les dommages causés par des chocs violents, l'abrasion et/ou la corrosion chimique due aux matériaux présents à l'intérieur du broyeur, et offrir une surface résistante à l'usure pouvant être remplacée.
(2) Transférer l'énergie de l'enveloppe rotative du broyeur aux corps de broyage et au minerai se trouvant à l'intérieur du broyeur, afin de les mettre en mouvement et d'assurer ainsi la fonction de broyage.
Le taux d'usure des revêtements est l'un des principaux paramètres de performance. L'épaisseur des revêtements doit être surveillée en permanence afin d'éviter l'usure de l'enveloppe du broyeur. De plus, les performances des revêtements ont un impact significatif sur le débit du broyeur, la disponibilité de l'équipement, la durée de vie des revêtements, l'efficacité énergétique et les coûts de production. Si le taux d’usure des revêtements est trop élevé, cela augmentera considérablement les coûts liés aux matériaux des revêtements et entraînera des arrêts imprévus pour leur remplacement, réduisant ainsi la disponibilité de l’équipement et le débit moyen. Dans le cas des broyeurs semi-autogènes utilisant des billes d’acier comme corps broyants, une conception inadaptée des revêtements peut entraîner un impact direct des billes d’acier sur les revêtements, provoquant ainsi la rupture des revêtements et/ou la fracture des billes, ce qui augmente considérablement les coûts de production et les temps d’arrêt liés à la maintenance.

Figure 3-5 – Revêtements du broyeur AG/SAG
(a) Plan d'ensemble des chemises ; (b) Chemises d'alimentation ; (c) Chemises de la cuve ; (d) Plaques de grille ; (e) Élévateurs de pâte
3.1.4.1 Douilles de coque
Les revêtements de cuve constituent l'interface qui transfère l'énergie à la matière à l'intérieur du broyeur ; ils jouent un rôle déterminant dans l'efficacité du broyage de la matière. La géométrie des revêtements de cuve contrôle le mouvement du matériau à l’intérieur du broyeur, ce qui se traduit par différents mécanismes de broyage, différents rendements de broyage et différentes caractéristiques granulométriques du produit. Dans la pratique industrielle, il faut tenir compte non seulement de la géométrie des nouveaux revêtements, mais aussi des modifications de cette géométrie et de leurs effets tout au long du processus d’usure. Par conséquent, la conception des revêtements de cuve (y compris les élévateurs qui y sont fixés) est cruciale pour augmenter le débit par unité de temps du broyeur. Il convient de noter que la géométrie des revêtements de cuve varie en fonction des propriétés du minerai, de la finesse de broyage requise et d’autres facteurs.
3.1.4.2 Plaques de grille
En principe et en termes de fonctionnement, les plaques de grille s'apparentent à des équipements de classification tels que les cribles, en ce sens qu'elles laissent passer les matériaux dont la taille est inférieure à celle des ouvertures de la grille. La force motrice qui permet le passage des matériaux à travers les plaques de grille est la différence de pression entre les deux côtés de celles-ci. Les principales fonctions des plaques de grille sont les suivantes :
(1) Retenir les matières grossières (et les corps de broyage dans le cas des broyeurs SAG) à l'intérieur du broyeur AG/SAG. Dans les broyeurs AG, le minerai grossier lui-même fait office de corps de broyage. Par ailleurs, si les morceaux de minerai sont trop gros, ils peuvent dépasser la taille maximale d’alimentation autorisée par le concasseur à galets, ce qui rend leur traitement efficace impossible ou nuit aux performances globales de concassage. Pour les broyeurs SAG, les plaques de grille limitent la perte de corps de broyage en empêchant les billes d’acier d’être évacuées.
(2) Les plaques de grille servent également à limiter le déversement de matière (y compris les morceaux de minerai de taille moyenne et petite). Pour les broyeurs AG/SAG nécessitant un broyage fin, cela permet de maintenir un niveau de charge élevé dans le broyeur, d'améliorer le mécanisme de broyage par attrition et, par conséquent, d'obtenir un broyage plus fin.
Cependant, si la résistance opposée par les plaques de la grille à l'écoulement de la boue est trop élevée, celle-ci s'accumule à l'intérieur du broyeur jusqu'à atteindre un niveau critique. Jusqu’à ce niveau critique, cela contribue à améliorer l’efficacité de broyage des fines, en particulier dans le broyage AG où cela peut augmenter la finesse du produit. Mais une accumulation excessive crée une nappe de boue à l’intérieur du broyeur AG/SAG, ce qui réduit l’efficacité de broyage. En effet, les corps de broyage doivent d’abord traverser la couche de boue avant d’entrer en collision avec le minerai, ce qui leur fait perdre de l’énergie cinétique. Parfois, même en l’absence de couche de boue au-dessus du minerai, une épaisse couche de boue à la surface du minerai réduit de la même manière la force de broyage par impact des corps de broyage.
Lorsqu'un bassin de boue est présent à l'intérieur du broyeur, les grands broyeurs utilisent souvent des grilles équipées de lève-grilles incurvés afin d'augmenter leur capacité de traitement. Parfois, afin de tirer pleinement parti du concassage par galets, les grilles sont conçues avec de grandes surfaces ouvertes afin d'accélérer le passage des galets à travers celles-ci.
Les principaux paramètres de conception des plaques de grille comprennent la surface ouverte, la taille et la forme des ouvertures, leur emplacement, ainsi que la hauteur des élévateurs sur les grilles. Si les élévateurs de pâte situés en aval disposent d'une capacité suffisante, il est possible d'atteindre le débit de décharge de boue prévu en optimisant les plaques de grille.
Élévateurs de pulpe
Les élévateurs de pâte agissent comme une pompe pour évacuer la boue qui a traversé les plaques de la grille. Les barres radiales des élévateurs de pâte ressemblent aux rayons d’une roue, mais elles sont dotées d’une plaque inférieure résistante à l’usure qui protège le cône de décharge du broyeur (en faisant office de revêtement). Lorsque le broyeur tourne, la boue contenue dans chaque compartiment d’un élévateur de pâte est soulevée ; lorsque le compartiment dépasse la position horizontale, la boue s’écoule vers l’orifice de décharge central et est finalement évacuée du broyeur par la goulotte évasée.
Afin d'accélérer et d'améliorer l'efficacité du déchargement de la boue, les élévateurs de pâte peuvent être conçus selon une configuration courbe. Cependant, le broyeur est limité à une rotation unidirectionnelle, ce qui peut affecter la durée de vie des autres revêtements dans les grands broyeurs et augmenter les coûts liés à ces revêtements.
Deux paramètres clés permettent d'évaluer les performances des élévateurs de pâte : le reflux et l'entraînement. Le reflux désigne le retour de la boue contenue dans les compartiments du releveur de pâte à travers les plaques de grille vers la chambre de broyage du broyeur. Ce phénomène peut favoriser la formation d’une accumulation de boue dans la chambre de broyage et accélérer l’usure des ouvertures des plaques de grille. L’entraînement signifie que, lors d’un tour complet du broyeur, la boue présente dans les compartiments des élévateurs de pulpe ne peut pas être entièrement évacuée. Lorsque le compartiment de l’élévateur de pulpe s’incline vers le bas à partir de la position horizontale, la boue restante à l’intérieur ne se dirige plus vers l’ouverture de décharge centrale, mais commence à se déplacer vers la périphérie du broyeur. Comme la boue se déplace plus rapidement que le minerai grossier, ce qui reste derrière est principalement constitué de cailloux. Cependant, en se déplaçant vers la périphérie, la boue vient généralement heurter le fond du compartiment du releveur de pulpe, ce qui provoque une usure accélérée.
En ce qui concerne les élévateurs à pulpe, il convient de tenir compte du nombre de compartiments. Si ce nombre est trop faible, chaque compartiment est trop grand, ce qui augmente le reflux et allonge le temps nécessaire pour vider chaque compartiment, augmentant ainsi le risque d’entraînement de matière. Si ce nombre est trop élevé, les parois des compartiments occupent trop d’espace, ce qui réduit la capacité globale des élévateurs à pulpe, et chaque compartiment devient plus petit, augmentant ainsi le risque que de gros morceaux de minerai ou des billes d’acier se coincent, ce qui réduit encore davantage la capacité de déchargement.
Extrémité de sortie
L'arbre creux situé à l'extrémité de décharge des broyeurs AG/SAG classiques est pratiquement identique à celui de l'extrémité d'alimentation, mais il ne comporte ni paliers de butée ni capteurs de charge. La figure 3-6 présente une vue depuis l'extrémité de décharge en direction du broyeur. Dans certaines régions, notamment en Afrique (Afrique du Sud), il existe des conceptions spéciales de l'extrémité de décharge, comme le montre la figure 3-7. L'extrémité de décharge du broyeur ne comporte que des grilles similaires à des plaques de grille. Une fois que le matériau les a traversées, il est évacué directement, sans avoir besoin de dispositifs de levage de la pulpe, ce qui permet une décharge sans entrave.
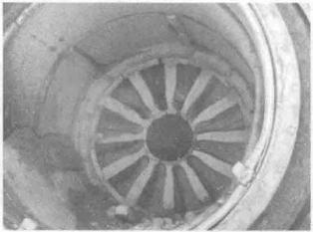
Figure 3-6 – Extrémité de sortie d'un broyeur AG/SAG classique

Figure 3-7 – Extrémité de refoulement sans arbre creux (généralement sans élévateurs de pâte non plus)
Crible à tambour
Afin de simplifier le circuit de broyage, les broyeurs de petite et moyenne taille sont généralement équipés d’un crible à tambour à l’extrémité de décharge (comme le montre la figure 3-8), qui sert à classer le produit en sortie du broyeur, ce qui évite d’avoir recours à un crible vibrant externe. Il est pratiquement identique au crible à tambour de décharge d’un broyeur à boulets, mais les mailles du crible doivent être adaptées en fonction des exigences du procédé. De plus, le crible à tambour d’un broyeur AG/SAG ne comporte pas de spirale inversée à l’intérieur. Pour les grands broyeurs, la capacité de classification du crible à tambour est limitée, voire généralement loin d’être suffisante pour obtenir une classification efficace ; c’est pourquoi la plupart des grands broyeurs ne sont pas équipés d’un crible à tambour.
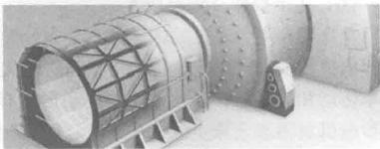
Figure 3-8 – Crible à tambour situé à la sortie du broyeur AG/SAG
Système de lubrification
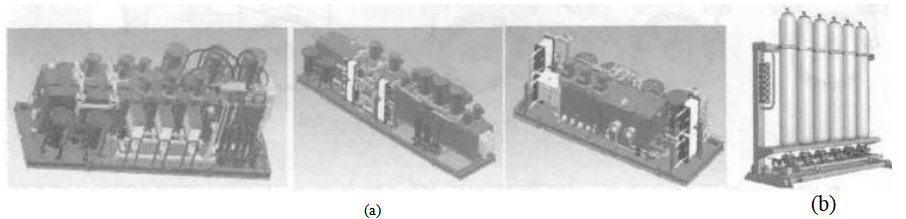
La partie haute pression du système de lubrification fournit de l'huile sous haute pression pour le levage de l'arbre creux, tandis que la partie basse pression assure la lubrification et le refroidissement des paliers de l'arbre creux et des paliers de butée du broyeur. L'accumulateur contient de l'azote sous haute pression. En cas de défaillance du système de lubrification entraînant le déclenchement et l’arrêt du broyeur, celui-ci ne s’immobilise pas immédiatement et complètement ; à ce moment-là, l’azote sous haute pression propulse l’huile de lubrification pendant un court instant vers les zones qui doivent encore être lubrifiées, empêchant ainsi tout endommagement du broyeur. Sa vue en 3D est illustrée à la figure 3-9.
Système d'entraînement
Avec l'augmentation de la taille des broyeurs AG/SAG, deux changements et exigences notables sont apparus concernant les broyeurs fournis par l'industrie mécanique et électrique :
(1) À mesure que le diamètre du broyeur augmente, la puissance de chaque moteur augmente également.
(2) La demande en moteurs à vitesse variable est en hausse. Cela s’explique par la nécessité d’améliorer la capacité d’adaptation du processus de broyage aux variations des propriétés du minerai, ce qui permet d’augmenter efficacement le débit ou d’ajuster en temps opportun la finesse de broyage afin d’améliorer le taux de récupération.
Le système d'entraînement d'un broyeur AG/SAG est généralement conçu en tenant compte des facteurs clés suivants :
(1) Courant de démarrage ou charge.
(2) Limite de puissance maximale.
(3) Si une vitesse variable est nécessaire.
(4) Charge de travail et difficulté liées à la maintenance.
(6) Coûts d'exploitation et de maintenance.
Les configurations d'entraînement des broyeurs AG et SAG se divisent tout d'abord en deux catégories : les entraînements à engrenages et les entraînements sans engrenages. Les entraînements à engrenages se subdivisent ensuite en entraînements à moteur synchrone et en entraînements à moteur asynchrone (à induction). En fonction de la puissance, les entraînements à moteur synchrone et asynchrone peuvent être à entraînement simple ou double. Par conséquent, les configurations d’entraînement couramment utilisées comprennent cinq types : entraînement simple à moteur synchrone, entraînement simple à moteur asynchrone, entraînement double à moteur synchrone, entraînement double à moteur asynchrone et entraînement par moteur annulaire sans réducteur. Les systèmes d’entraînement de broyeurs couramment utilisés sont illustrés à la figure 3-10.

Figure 3-10 – Systèmes d'entraînement de broyeurs couramment utilisés (12)
Transmission à engrenages transmet la puissance au broyeur par l'intermédiaire d'un ensemble pignon et couronne dentée. Pour les broyeurs à entraînement unique, selon leur configuration, on distingue les modèles à rotation à gauche et à rotation à droite (vu depuis l’extrémité d’alimentation dans le sens du flux de matière : si le moteur principal se trouve à gauche de l’enveloppe, il s’agit d’un modèle à rotation à gauche ; s’il se trouve à droite, il s’agit d’un modèle à rotation à droite). En fonction des exigences de la configuration du processus, l’unité d’entraînement peut être placée soit à l’extrémité d’alimentation, soit à l’extrémité de décharge. Pour les entraînements à engrenages, des méthodes de démarrage progressif sont généralement adoptées afin de réduire le couple et le courant de démarrage, ce qui permet un démarrage par paliers du moteur principal et de l’enveloppe du broyeur, diminue la puissance installée et réduit le courant de démarrage de plusieurs fois par rapport à un démarrage direct. Parmi les méthodes de démarrage progressif couramment utilisées, on trouve les embrayages pneumatiques et les démarreurs à résistance liquide ; avec le développement de l’industrie électronique, les variateurs de vitesse (VSD) sont également parfois utilisés.
Entraînement sans engrenage Il s'agit d'une configuration particulière du moteur. L'ensemble du broyeur fonctionne comme un moteur, la cuve du broyeur faisant office de rotor et le moteur annulaire de stator, à l'instar d'un moteur classique. Il dispose ainsi d'une capacité de variation de vitesse intrinsèque.
En raison des limites de résistance mécanique, la puissance maximale d'un entraînement simple à réducteur est comprise entre 8,5 et 11,5 MW, tandis qu'un entraînement double à réducteur peut atteindre 15 à 17 MW. Quant aux moteurs annulaires sans réducteur, ils sont généralement utilisés pour des puissances supérieures à 10 MW, et la puissance maximale actuelle d’un tel moteur est de 28 MW.
Moteur électrique
3.2.1.1 Moteur asynchrone (à induction)
La structure de base d'un moteur asynchrone triphasé est illustrée à la figure 3-11. Il se compose principalement de deux parties fondamentales : le stator et le rotor.
(1) Stator. Le stator est la partie fixe du moteur, qui sert à générer un champ magnétique tournant. Le noyau du stator est constitué de tôles d'acier au silicium empilées, comportant de nombreuses encoches sur sa circonférence intérieure destinées à accueillir les enroulements du stator. Il se compose principalement du noyau du stator, des enroulements du stator et du châssis.
(2) Rotor. Le rotor est la partie rotative du moteur ; il est composé du noyau du rotor, des enroulements du rotor et de l'arbre. Le noyau du rotor est également constitué de tôles d'acier au silicium empilées, comportant de nombreuses encoches sur sa circonférence extérieure destinées à accueillir les enroulements du rotor. Sa fonction est de générer un couple de rotation sous l'action du champ magnétique tournant. Selon leur conception, les rotors sont classés en deux catégories : les rotors à cage d'écureuil et les rotors à enroulement (à bagues collectrices), la différence résidant dans le rotor lui-même.
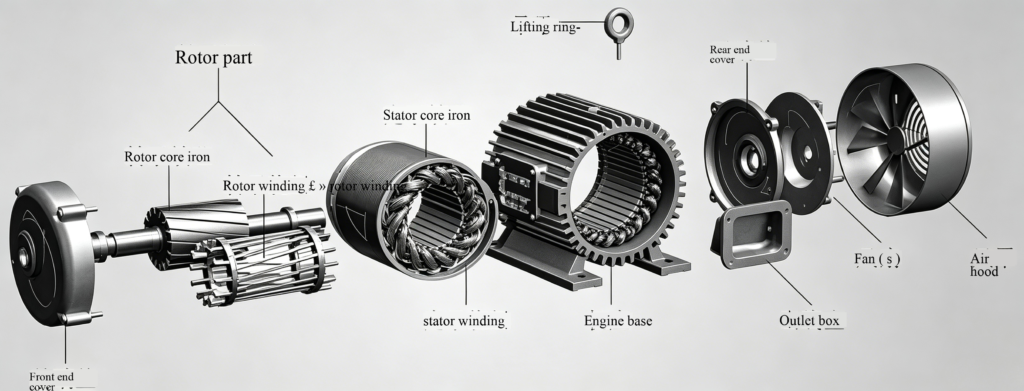
Figure 3-11 – Structure d'un moteur asynchrone
Les avantages des moteurs asynchrones résident dans leur structure simple, leurs performances stables, leur facilité d'entretien, leur faible coût et leur processus de fabrication des plus simples, ce qui explique pourquoi ils constituent les moteurs les plus répandus dans l'industrie.
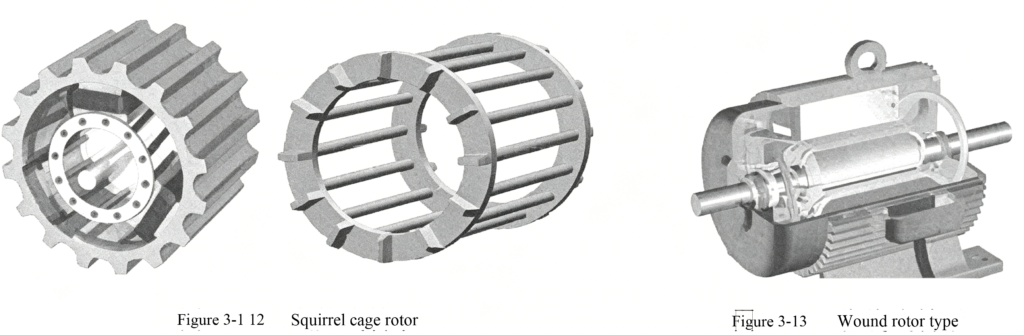
A moteur asynchrone triphasé à cage d'écureuil (comme le montre la figure 3-12) désigne un moteur dont le stator comporte des enroulements triphasés répartis et dont le rotor est constitué de barres conductrices de type « cage d'écureuil ». Comme ces barres conductrices ressemblent à une cage d'écureuil, on parle de moteur asynchrone à cage d'écureuil. Le rotor d’un moteur à cage d’écureuil est constitué de barres métalliques, en cuivre ou en aluminium. L’aluminium est relativement bon marché et largement utilisé dans les applications moins exigeantes, mais le cuivre présente une meilleure conductivité mécanique et électrique que l’aluminium ; c’est pourquoi la grande majorité des rotors sont en cuivre. Lorsqu’une tension alternative triphasée est appliquée aux enroulements du stator, un champ magnétique tournant est généré. Les barres conductrices fermées du rotor induisent une force électromotrice et un courant lorsqu’elles coupent les lignes de champ magnétique du stator. Les conducteurs parcourus par le courant dans le champ magnétique sont soumis à des forces de Lorentz, qui entraînent le rotor en rotation. Une fois que le processus de fabrication a permis de résoudre le problème de la rupture des barres, la fiabilité des moteurs à cage d’écureuil a largement dépassé celle des moteurs à rotor bobiné. Leur inconvénient réside dans le fait que le couple obtenu par le rotor métallique coupant les lignes de champ magnétique dans le champ tournant du stator est relativement faible, et que le courant de démarrage est élevé ; ils ne conviennent donc généralement pas aux charges nécessitant un couple de démarrage élevé. Bien que l’augmentation de la longueur du noyau puisse fournir davantage de couple, l’amélioration est très limitée. Les moteurs à rotor bobiné, en revanche, alimentent les enroulements du rotor par le biais de bagues collectrices lors du démarrage, créant ainsi un champ magnétique du rotor qui se déplace par rapport au champ du stator en rotation, ce qui permet d’obtenir un couple plus élevé. De plus, un démarreur à résistance liquide est connecté en série pour réduire le courant de démarrage, et sa résistance est contrôlée par un dispositif de commande électronique afin de varier en fonction du processus de démarrage. Les moteurs à cage d’écureuil étant de structure simple, peu coûteux et relativement faciles à contrôler, ils sont largement utilisés.
démarreur à résistance liquide utilise une solution aqueuse spécialement formulée comme résistance, dont les plaques d’électrodes sont placées dans un réservoir de résistance haute tension spécialement conçu à cet effet et raccordées au circuit statorique du moteur. Lors du démarrage, grâce au contrôle de la valeur de la résistance du liquide et du temps de démarrage, le moteur réalise un démarrage en baisse de tension progressif et sans à-coups.
rotor à enroulement (comme le montre la figure 3-13) possède des enroulements similaires à ceux du stator, les trois phases étant connectées en étoile et les trois bornes reliées à trois bagues collectrices en cuivre montées sur l'arbre, lesquelles sont ensuite reliées au circuit externe par l'intermédiaire d'un jeu de balais. Comme le moteur asynchrone à rotor bobiné intègre des bagues collectrices, des démarreurs à résistance liquide, etc., sa structure est plus complexe que celle du moteur à cage d’écureuil, mais il offre un couple de démarrage plus élevé. Le moteur à rotor bobiné permet d’ajuster le couple de démarrage en ajoutant des résistances externes, ce qui réduit le courant de démarrage tout en augmentant le couple de démarrage, ce qui se traduit par de meilleures caractéristiques de démarrage. Il est donc adapté aux charges à forte inertie telles que les broyeurs.
Les moteurs asynchrones absorbent de la puissance réactive du réseau électrique car leurs enroulements de stator, qui sont des éléments inductifs, n’effectuent pas de travail réel mais génèrent un champ magnétique tournant lorsqu’ils sont alimentés. Cela a un impact significatif sur le réseau. Lorsqu’une charge inductive de forte puissance est raccordée au réseau, la tension du réseau chute. Par conséquent, l’utilisation de moteurs asynchrones est soumise à des contraintes en matière d’alimentation électrique, ce qui constitue un facteur que de nombreuses installations doivent prendre en compte. Si des moteurs asynchrones doivent être utilisés pour des charges de forte puissance, ils doivent être équipés de dispositifs de compensation de la puissance réactive. En revanche, les moteurs synchrones peuvent fournir de la puissance réactive au réseau grâce à leurs systèmes d’excitation ; plus la puissance est élevée, plus les avantages des moteurs synchrones sont évidents, ce qui a conduit à leur utilisation généralisée.





 English English
 Spanish
 Russian
 Arabic
 Swahili
 French
 Turkish
 Portuguese
 Korean
 Japanese
 German
 Italian