Небольшая мельница Raymond
Введение в малую мельницу Раймонда Малая мельница Раймонда KX является...

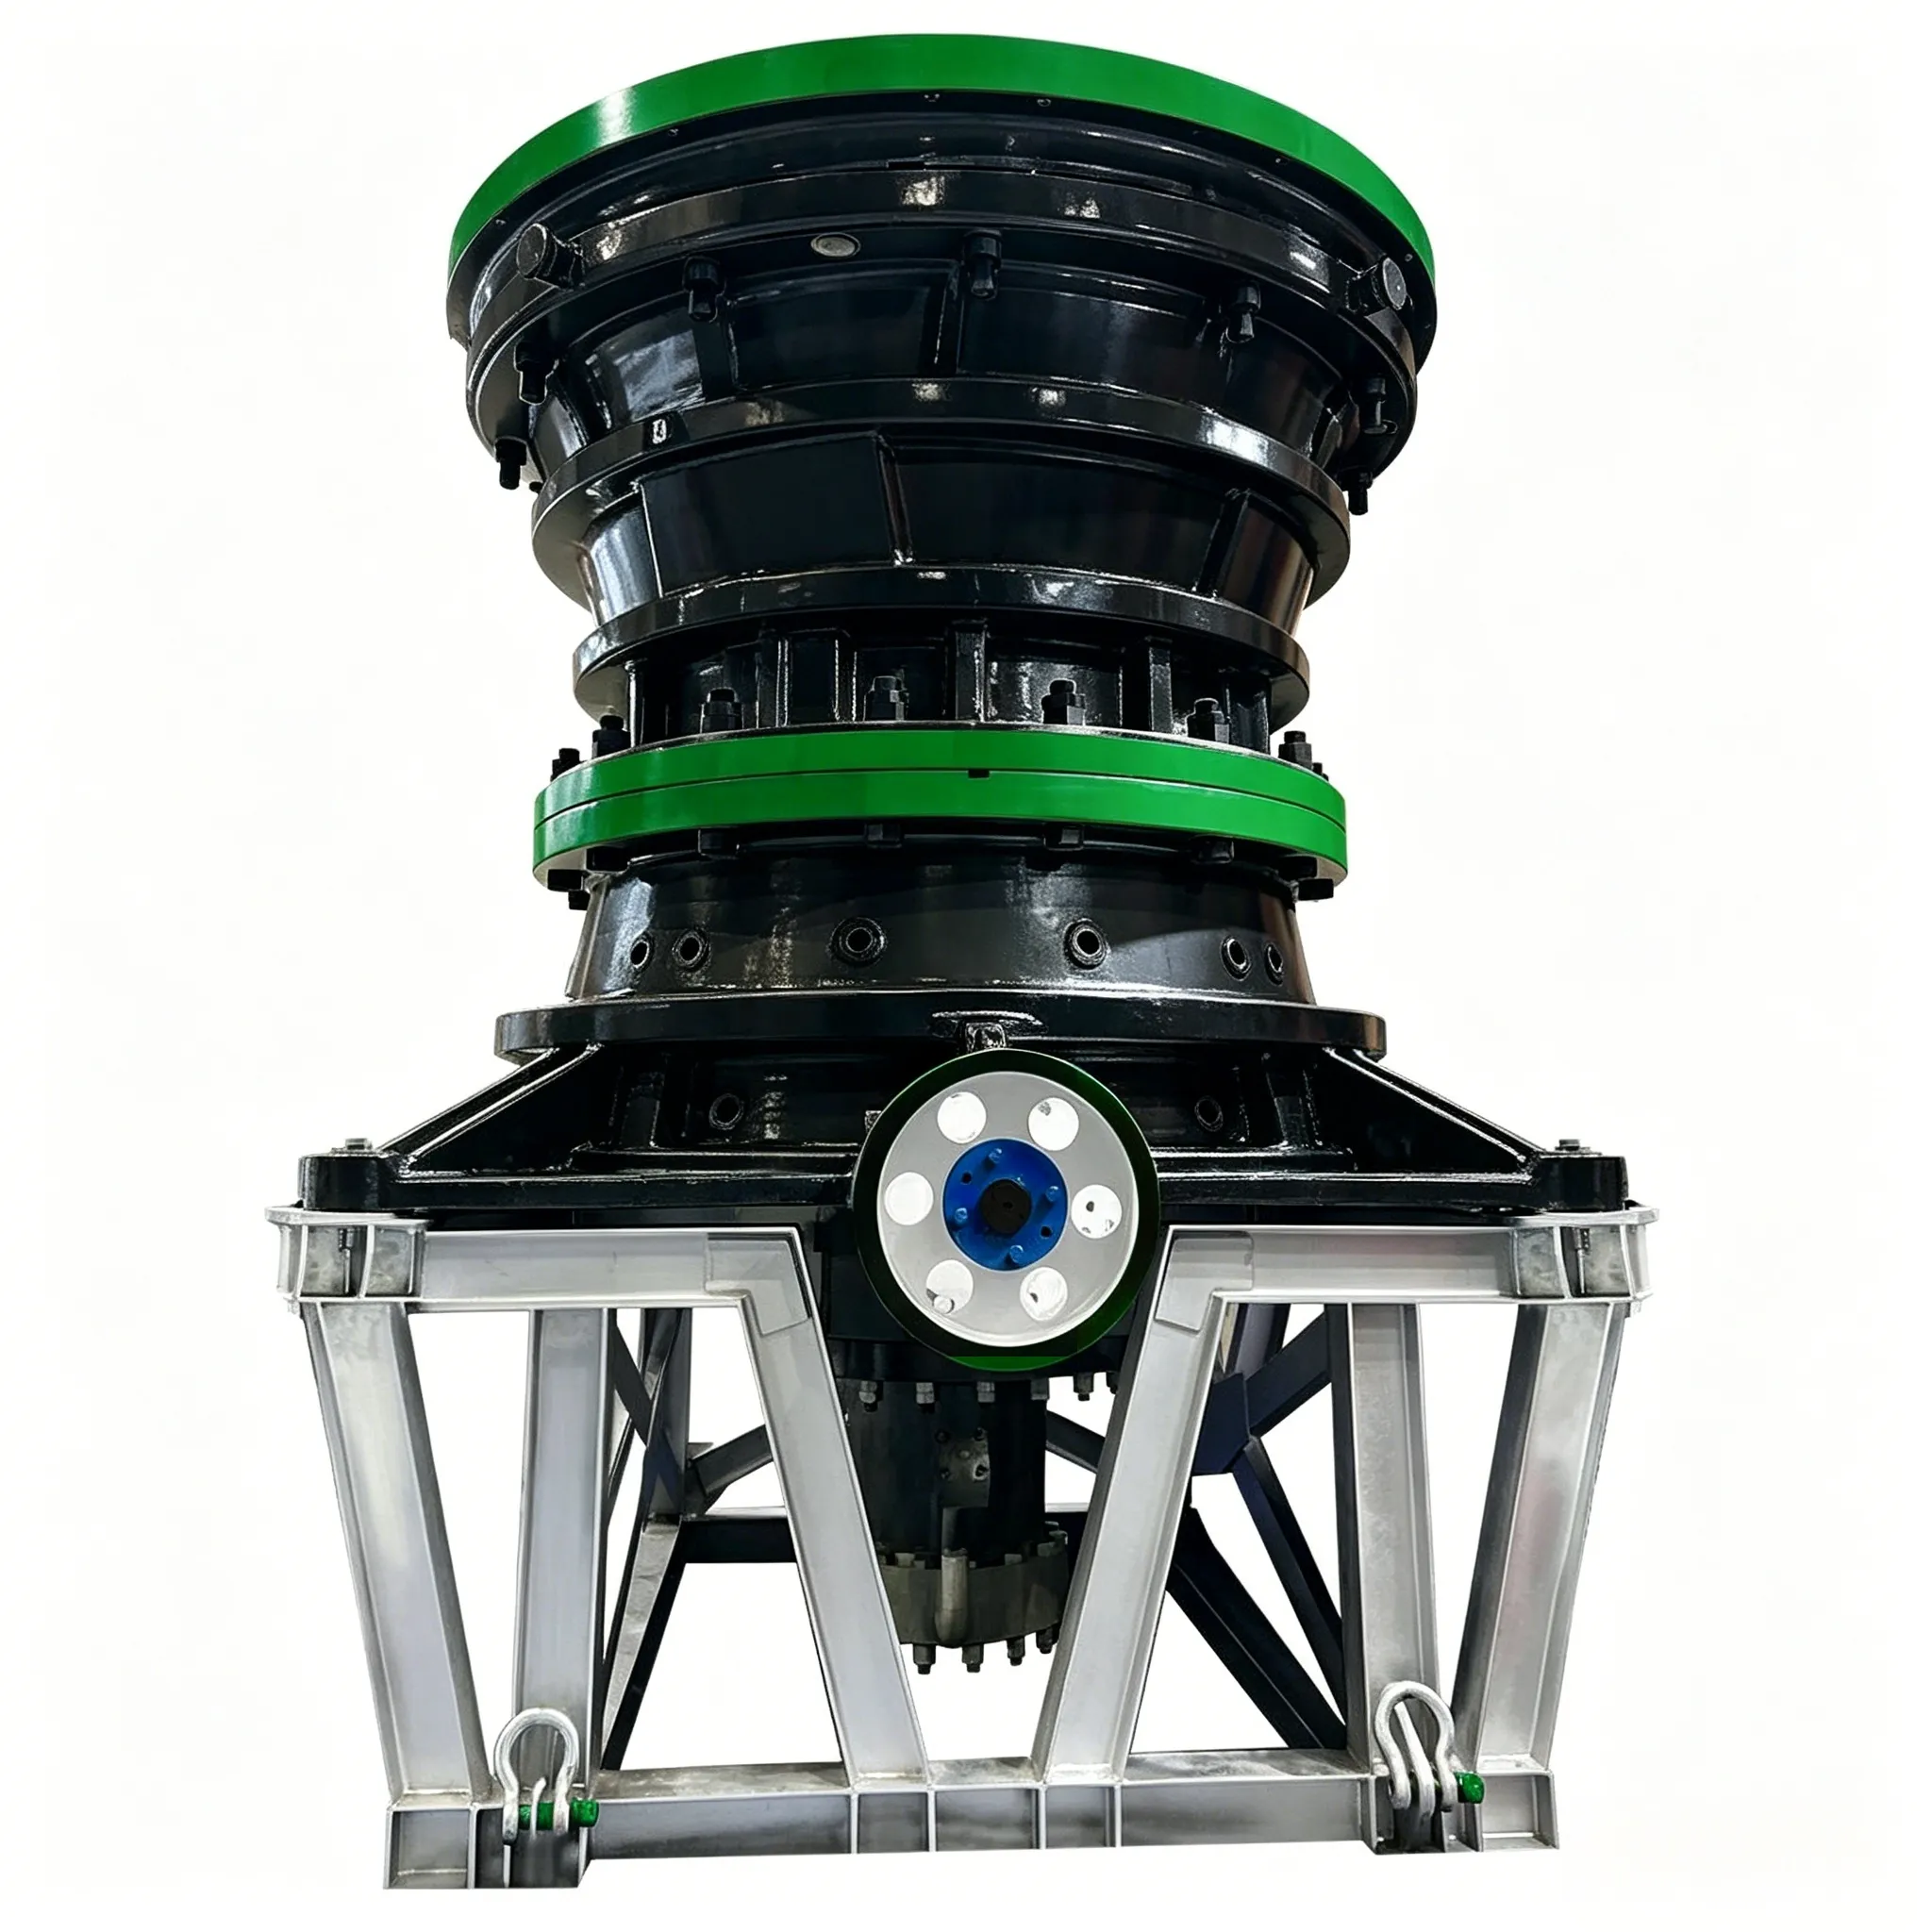
3.5.1.1 Установка нижней рамы
При монтаже сначала установите нижнюю раму на фундамент, убедившись, что её осевая линия совпадает с осевой линией фундамента. При выравнивании поместите уровень 1 и линейку 2 на обработанную поверхность в верхней части центрального отверстия внутри нижней рамы (см. рис. 3-9). Допустимое отклонение по горизонтальности составляет 0,1 мм на метр. Между основанием нижней рамы и фундаментом следует оставить зазор более 30 мм для последующей заделки цементным раствором. После затвердевания слоя цементного раствора затяните болты фундамента.
3.5.1.2 Установка приводного блока
При установке приводного вала (см. рис. 3-10) необходимо следить за тем, чтобы центры двух бронзовых втулок 7 находились на одной горизонтальной линии. Радиальный зазор между бронзовыми втулками 7 и валом 3 должен находиться в пределах от 2,5D/1000 до 3D/1000 мм (где D — диаметр вала).
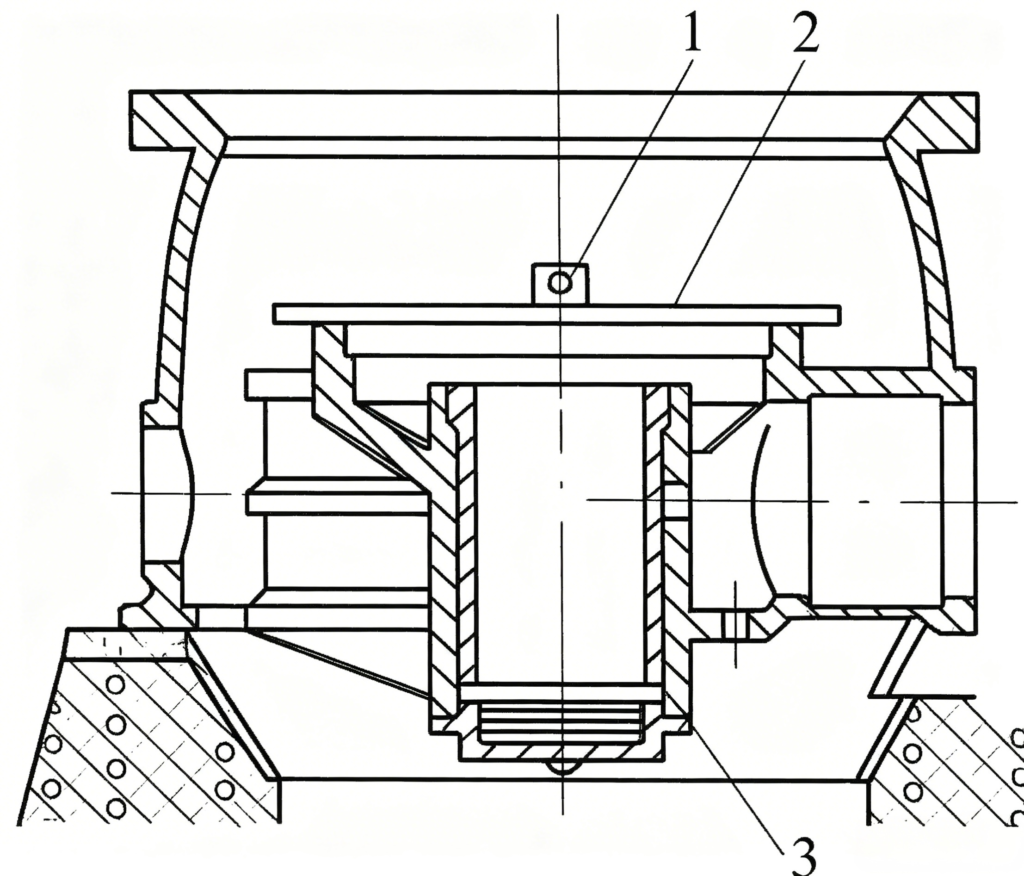
Рисунок 3-9. Выравнивание нижней рамы
1 — Уровень; 2 — Линейка; 3 — Основание рамы
При закреплении стопорного кольца 4 осевой зазор приводного вала должен поддерживаться в пределах 0,3–0,8 мм. Между наружным автономным подшипником и фундаментом следует оставить определенный зазор, как правило, около 30 мм, для проведения вторичной цементной заливки.
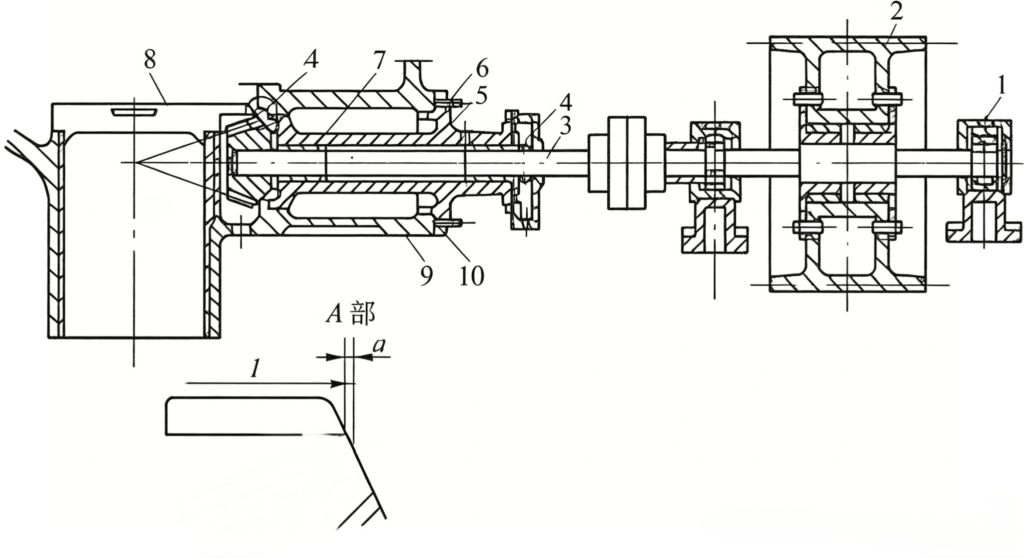
Рисунок 3-10 Приводной блок
1 — Подшипник; 2 — Шкив; 3 — Приводной вал; 4 — Стопорное кольцо; 5 — Корпус привода; 6 — Регулировочный винт; 7 — Бронзовая втулка; 8 — Шаблон; 9 — Рама; 10 — Регулировочная прокладка
При установке приводного вала 3 вставьте необходимое количество регулировочных прокладок 10 между фланцем корпуса привода 5 и рамой 9 для регулировки положения конической шестерни. С помощью шаблона 8 проверьте, соответствует ли разница между l и a проектным требованиям к изделию. Если необходимо снять приводной корпус 5 с рамы 9, это можно сделать, поворачивая три винта-домкрата 6 на приводном корпусе.
3.5.1.3 Установка узла эксцентриковой втулки
Перед установкой узла эксцентриковой втулки установите регулировочные прокладки 3 на центральную втулку 4 рамы. Три упорных диска 2, расположенные между центральной втулкой и большой конической шестерней, также необходимо закрепить на центральной втулке 4 и большой конической шестерне 1 соответственно с помощью штифтовых винтов (см. рис. 3-11), а также очистить диски и масляные канавки от грязи.
При монтаже следует уделять особое внимание защите поверхностей трения слоя баббитового сплава, чтобы предотвратить их повреждение и загрязнение. Как показано на рисунке 3-12, выровняв большие торцевые поверхности зубьев, проверьте, соответствует ли зазор на вершине зуба после монтажа требованиям (измеряется на внешнем конце зубьев); как правило, он должен составлять 0,2m (где m — модуль). Если зазор слишком велик или слишком мал, отрегулируйте его, изменив количество регулировочных прокладок.
Верхняя часть конического шпонки, используемой для крепления большой конической шестерни, не должна выступать выше верхней торцевой поверхности эксцентриковой втулки.
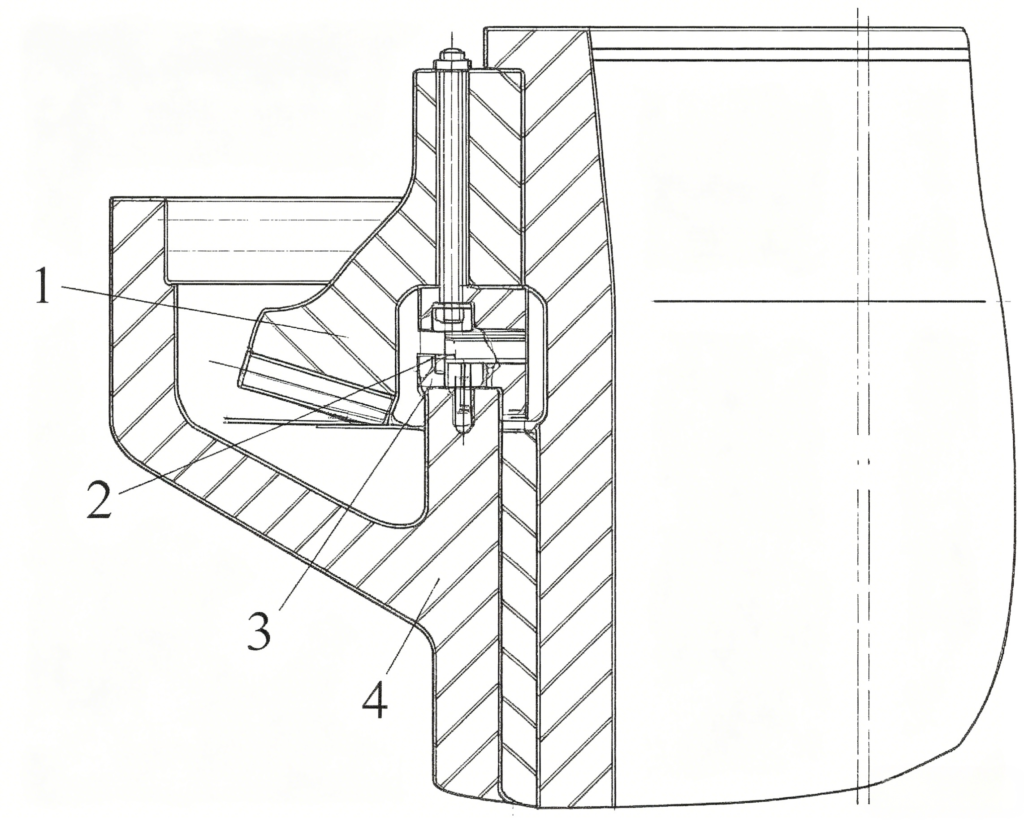
Рисунок 3-11. Схематическое изображение регулировки эксцентриковой втулки
1 — коническая шестерня; 2 — упорный диск; 3 — регулировочная прокладка; 4 — центральная втулка
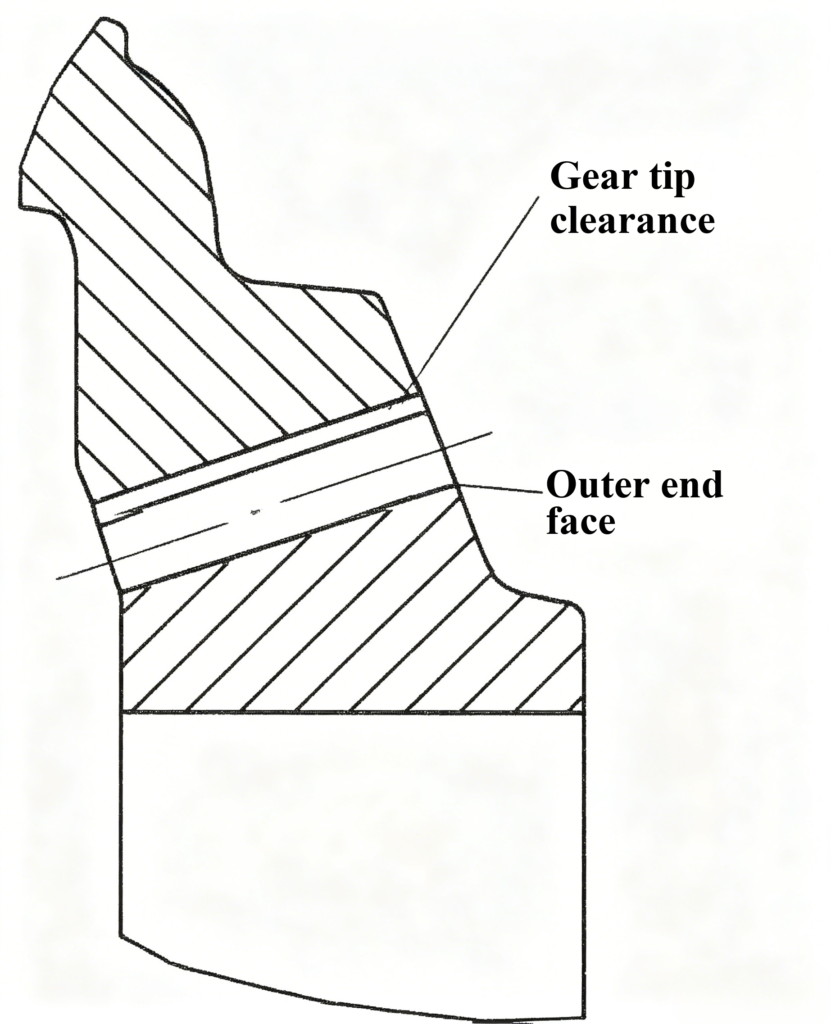
Рисунок 3-12. Зацепление приводных шестерен
Установка средней рамы
При монтаже средней рамы выравнивание следует производить относительно верхнего фланца нижней рамы. Зазоры между фланцами на всех конических соприкасающихся поверхностях должны быть одинаковыми по всей окружности, при этом допустимое отклонение не должно превышать 0,5 мм. Зазор между верхней и нижней соприкасающимися поверхностями обычно составляет около 15 мм.
Количество и толщина металлических прокладок, используемых при монтаже вкладышей, могут корректироваться с учетом фактических условий. При сборке вкладышей средней рамы необходимо соблюдать следующие требования: вкладыши должны быть собраны до того, как средняя рама будет поднята на место. После сборки пространство за вкладышами следует заполнить цементным раствором в соотношении 1:3.
При монтаже установочные штифты необходимо плотно забить. После того как оборудование проработает под нагрузкой в течение определенного времени, необходимо поочередно заново плотно забить каждый установочный штифт, чтобы обеспечить равномерное распределение нагрузки на все штифты по всей окружности.
3.5.1.5 Установка узла дробильного конуса и крестовины
Порядок установки следующий:
(1) Отдельная установка дробильного конуса. Используйте подъемное кольцо на валу, чтобы поднять дробильный конус в раму. Затем поместите деревянные бруски на ребра в нижней части рамы, чтобы подпереть конус и обеспечить нужную высоту. Одновременно зафиксируйте подвижный конус с помощью деревянных клиньев внутри средней рамы, чтобы он был выровнен по центру. После этого установите крестовину, наденьте гайку и наружную втулку на верхний конец главного вала и, наконец, установите крышку. Затем удалите деревянные бруски и клинья.
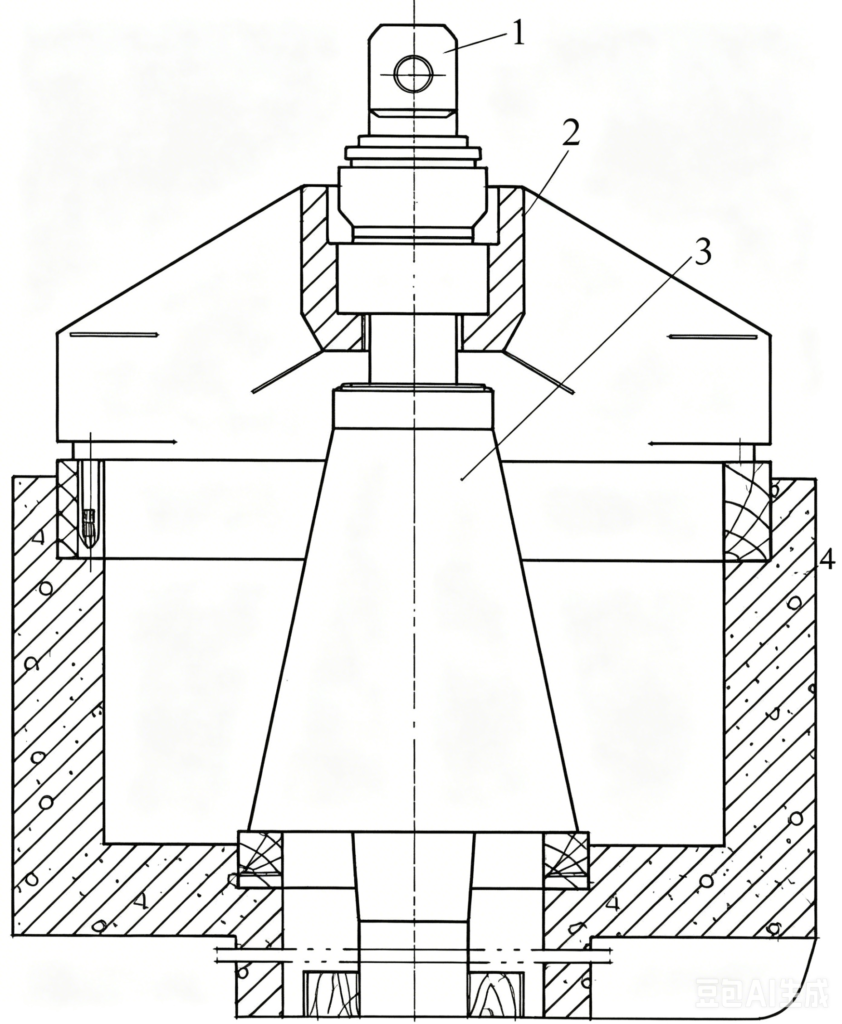
Рисунок 3-13. Схематическое изображение специальной шахты
1 — подъёмное кольцо; 2 — крестовина; 3 — дробильный конус; 4 — шахта
(2) Установка дробильного конуса вместе с крестовиной. Для этого необходимо предварительно собрать крестовину и дробильный конус в специальном углублении, как показано на рисунке 3-13 (это углубление также используется при ремонте крестовины и дробильного конуса). Затем готовый узел устанавливается в раму. При подъеме узла дробильного конуса и крестовины стальной трос необходимо закрепить на плечах крестовины. Ни в коем случае нельзя использовать для подъема подъемное кольцо на верхнем конце главного вала, так как оно может не выдержать нагрузки и привести к аварии. Если грузоподъемность крана позволяет, этот метод является предпочтительным для монтажа.
Зажимную оболочку дробильного конуса необходимо затянуть гайкой, чтобы предотвратить ее ослабление. Перед затяжкой, во избежание ржавчины и затруднений при разборке, пространство под стопорным кольцом (прижимной пластиной) и сопряженные болты следует тщательно смазать консистентной смазкой.
При сборке крестовины со средней рамой плечи крестовины должны быть ориентированы в направлении загрузочного желоба, чтобы обеспечить равномерное поступление руды в дробилку. Зазор между торцевыми поверхностями фланцев крестовины и средней рамы должен быть одинаковым по всей окружности с допустимым отклонением не более 0,5 мм. После проверки сборки на соответствие требованиям её необходимо немедленно закрепить установочными штифтами.
3.5.1.6 Допустимые отклонения при монтаже и методы проверки роторной дробилки
Допустимые отклонения при монтаже и методы проверки роторной дробилки должны соответствовать требованиям, указанным в таблице 3-5.
Таблица 3-5. Допустимые отклонения при монтаже и методы контроля для роторной дробилки (Содержание таблицы в исходном тексте отсутствует)
| Артикул №. | Пункт | Допустимое отклонение | Единица | Метод проверки |
|---|---|---|---|---|
| 1 | Продольная и поперечная ось | 3.0 | мм | Проверьте с помощью стального линейки |
| 2 | Высота над уровнем моря | ±5,0 | мм | Проверьте с помощью стального линейки |
| 3 | Продольная и поперечная ровность | 0.1/1000 | – | Проверьте с помощью линейки и уровня |
| 4 | Соосность соединения | Должно соответствовать требованиям стандарта GB 50231 | – | Проверить с помощью щупа или индикатора с циферблатом |




 English English
 Spanish
 Russian
 Arabic
 Swahili
 French
 Turkish
 Portuguese
 Korean
 Japanese
 German
 Italian