
Épaississeur à entraînement central
Épaississeur à entraînement central : À l'heure actuelle, les épaississeurs à entraînement central fabriqués en Chine sont de taille relativement modeste…

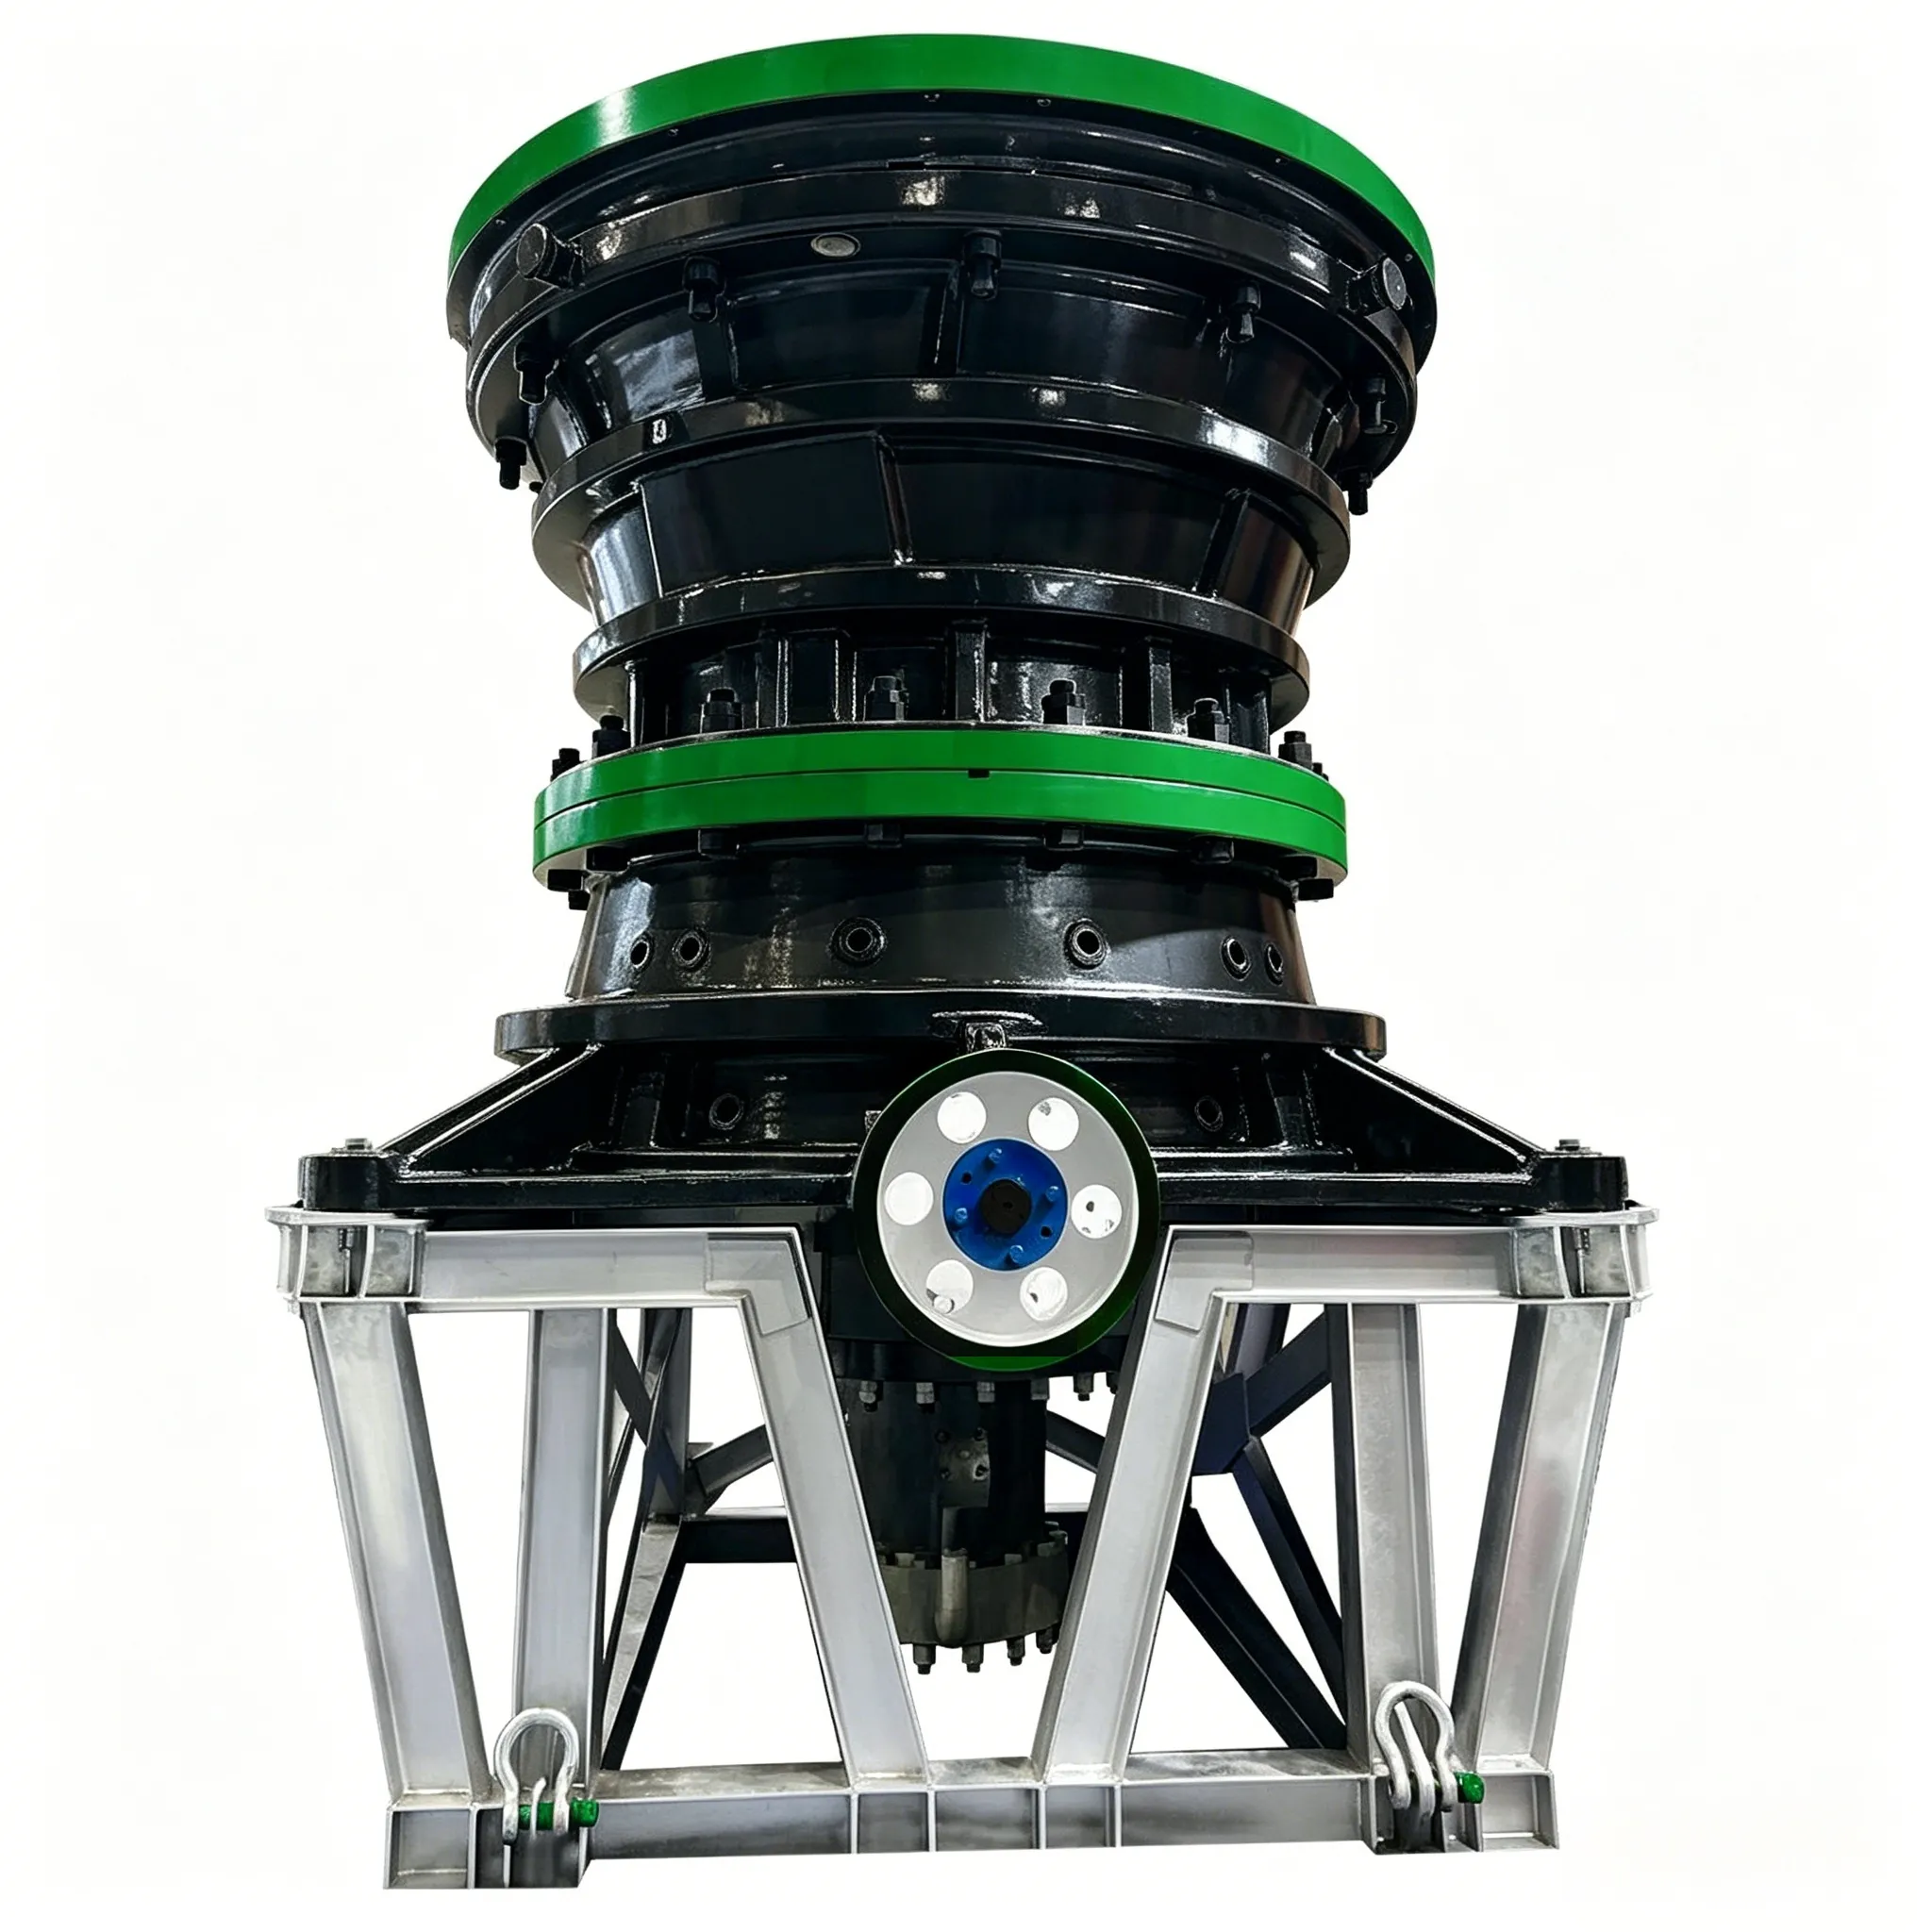
3.5.1.1 Montage du châssis inférieur
Lors du montage, installez d’abord le châssis inférieur sur la fondation, en veillant à ce que son axe coïncide avec celui de la fondation. Pour la mise à niveau, placez un niveau 1 et une règle 2 sur la surface usinée à l’extrémité supérieure de l’alésage central à l’intérieur du châssis inférieur (voir figure 3-9). L'écart de planéité admissible est de 0,1 mm par mètre. Un jeu supérieur à 30 mm doit être maintenu entre la base du châssis inférieur et la fondation afin de permettre un coulage de coulis secondaire. Une fois que la couche de coulis a pris, resserrez les boulons de fondation.
3.5.1.2 Installation de l'unité d'entraînement
Lors du montage de l'arbre de transmission (voir figure 3-10), il convient de veiller à ce que les centres des deux bagues en bronze 7 soient alignés sur une même ligne horizontale. Le jeu radial entre les bagues en bronze 7 et l'arbre 3 doit être compris entre 2,5D/1 000 et 3D/1 000 mm (où D est le diamètre de l'arbre).
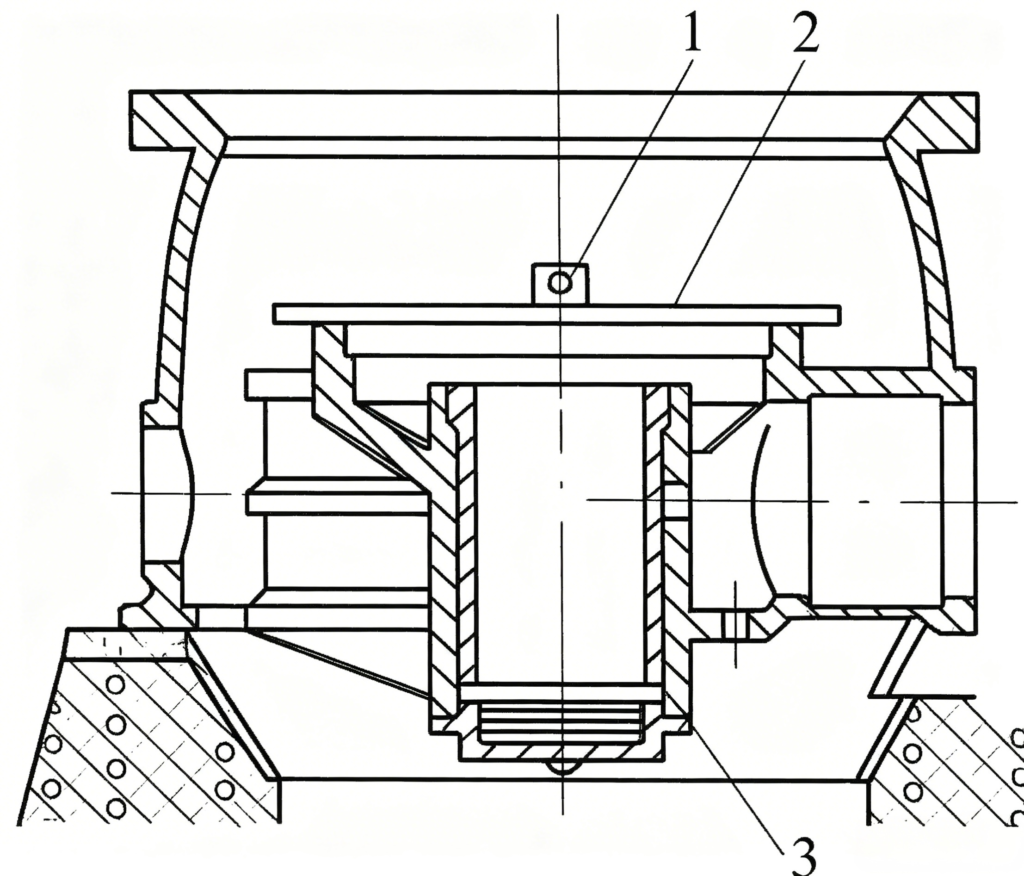
Figure 3-9 Mise à niveau du châssis inférieur
1 — Niveau ; 2 — Règle ; 3 — Socle du cadre
Lors de la fixation de la bague de retenue 4, le jeu axial de l'arbre d'entraînement doit être maintenu dans une plage comprise entre 0,3 et 0,8 mm. Un certain jeu, généralement d'environ 30 mm, doit être laissé entre le roulement indépendant extérieur et la fondation afin de permettre un coulage de coulis secondaire.
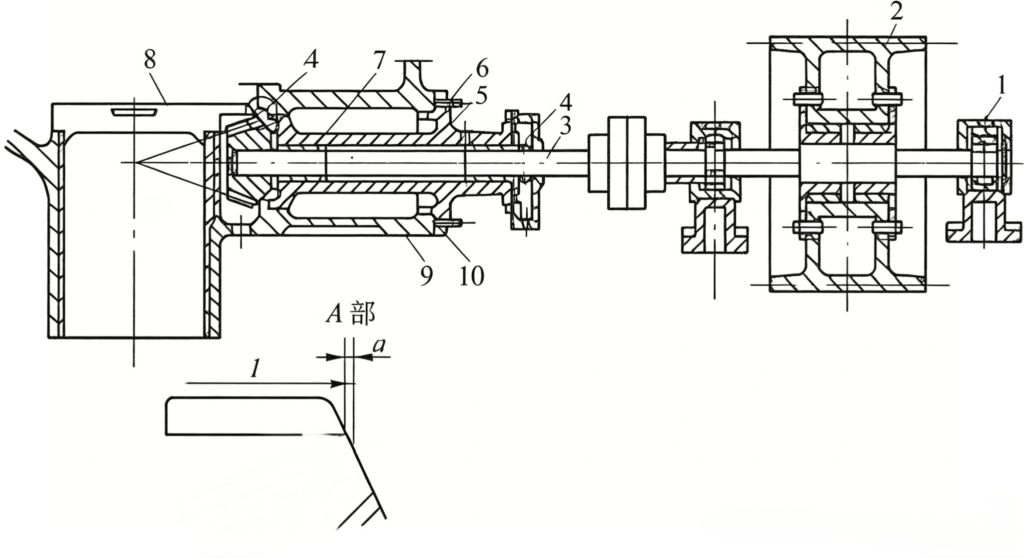
Figure 3-10 Unité d'entraînement
1 — Roulement ; 2 — Poulie ; 3 — Arbre d'entraînement ; 4 — Bague de retenue ; 5 — Carter d'entraînement ; 6 — Vis de levage ; 7 — Douille en bronze ; 8 — Gabarit ; 9 — Châssis ; 10 — Cale de réglage
Lors du montage de l'arbre d'entraînement 3, insérez un nombre approprié de cales de réglage 10 entre la bride du carter d'entraînement 5 et le châssis 9 afin de régler la position de l'engrenage conique. Utilisez un gabarit 8 pour vérifier que la différence entre l et a est conforme aux exigences de conception du produit. Si le carter d'entraînement 5 doit être retiré du châssis 9, cela peut être effectué en tournant les trois vis de réglage 6 situées sur le carter d'entraînement.
3.5.1.3 Montage de l'ensemble de douille excentrique
Avant de monter l'ensemble de douille excentrique, placez les cales de réglage 3 sur le manchon central 4 du châssis. Les trois disques de butée 2 situés entre le manchon central et le grand pignon conique doivent également être fixés respectivement au manchon central 4 et au grand pignon conique 1 à l'aide de vis sans tête (voir figure 3-11) ; nettoyez les disques et les rainures de graissage pour éliminer les salissures.
Lors du montage, il convient de veiller tout particulièrement à protéger les surfaces de frottement de la couche de métal Babbitt afin d’éviter tout endommagement et toute contamination. Comme le montre la figure 3-12, une fois les grandes faces frontales des dents alignées, vérifiez si le jeu à la pointe des dents après montage est conforme aux exigences (mesuré à l’extrémité extérieure des dents) ; en règle générale, il doit être de 0,2 m (où m est le module). Si le jeu est trop important ou trop faible, ajustez-le en modifiant le nombre de cales de réglage.
Le sommet de la clavette conique servant à fixer le grand engrenage conique ne doit pas dépasser la face d'extrémité supérieure de la douille excentrique.
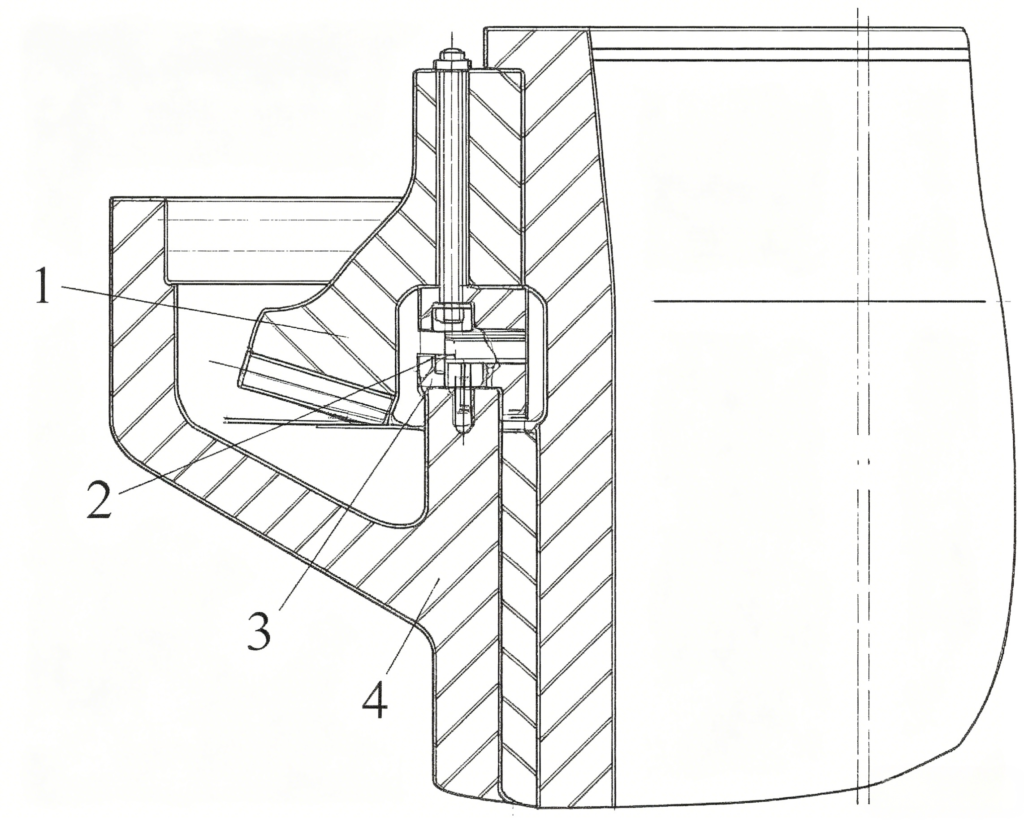
Figure 3-11 Schéma de principe du réglage de la douille excentrique
1 — Engrenage conique ; 2 — Disque de butée ; 3 — Cale de réglage ; 4 — Manchon central
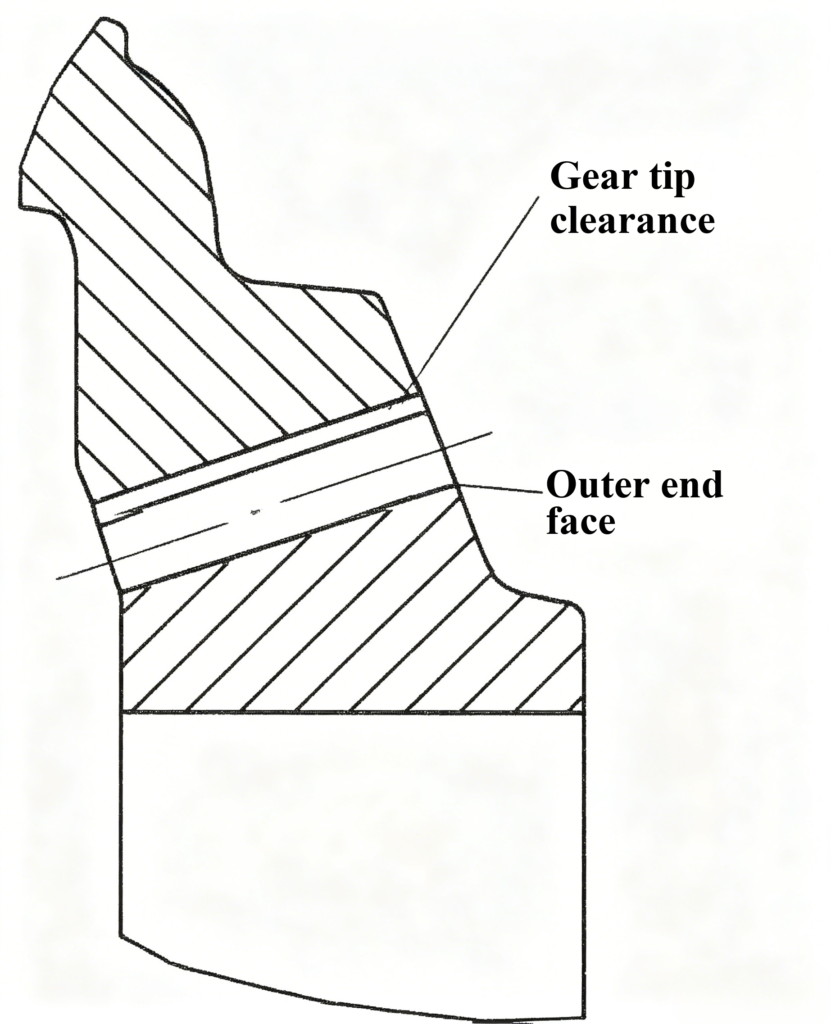
Figure 3-12 Engrènement des pignons d'entraînement
Montage du cadre intermédiaire
Lors de la mise en place du châssis intermédiaire, l'alignement doit être effectué par rapport à la bride supérieure du châssis inférieur. Les jeux entre les brides, au niveau de toutes les surfaces de contact coniques, doivent être uniformes sur toute la circonférence, avec un écart admissible ne dépassant pas 0,5 mm. Le jeu entre les surfaces d'appui supérieure et inférieure est généralement d'environ 15 mm.
Le nombre et l'épaisseur des cales métalliques utilisées lors de la pose des revêtements peuvent être adaptés en fonction des conditions réelles. Lors de l'assemblage des revêtements du châssis central, les exigences suivantes doivent être respectées : les revêtements doivent être assemblés avant que le châssis central ne soit mis en place. Une fois l'assemblage terminé, l'espace situé derrière les revêtements doit être comblé avec un mortier de ciment dans un rapport de 1:3.
Lors de l'installation, les goupilles de centrage doivent être enfoncées à fond. Une fois que la machine a fonctionné en charge pendant un certain temps, enfoncez à nouveau chaque goupille de centrage une par une afin de vous assurer que toutes les goupilles sur toute la circonférence sont soumises à une contrainte uniforme.
3.5.1.5 Montage de l'ensemble cône de concassage et de la croix de support
La procédure d'installation est la suivante :
(1) Installation séparée du cône de concassage. Utilisez l'anneau de levage situé sur l'arbre pour hisser le cône de concassage dans le châssis. Placez ensuite des blocs de bois sur les nervures situées dans la partie inférieure du châssis afin de soutenir le cône et de garantir une hauteur adéquate. Parallèlement, utilisez des cales en bois à l'intérieur du châssis central pour caler fermement le cône mobile de manière à ce qu'il soit centré. Ensuite, installez l'étoile, fixez l'écrou et le manchon extérieur sur l'extrémité supérieure de l'arbre principal, puis installez enfin le capuchon. Retirez ensuite les cales en bois et les cales.
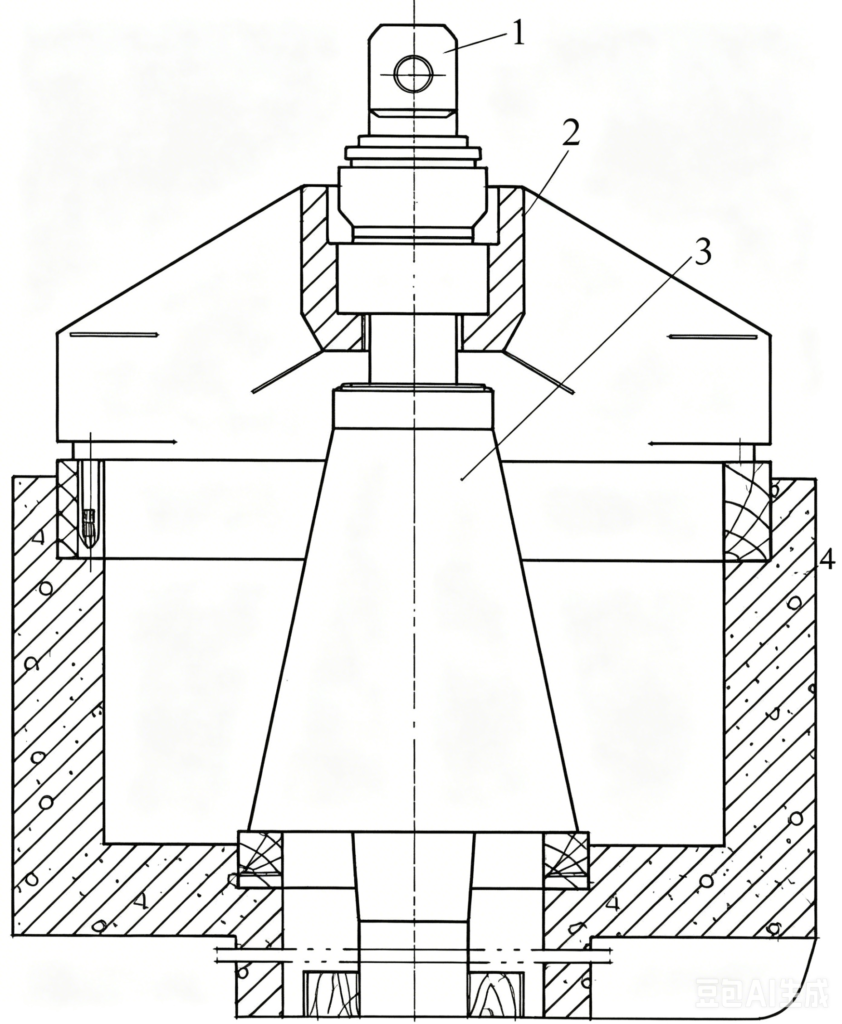
Figure 3-13 Schéma de principe d'une fosse spéciale
1 — Anneau de levage ; 2 — Étoile ; 3 — Cône de concassage ; 4 — Fosse
(2) Montage du cône de concassage avec la croix de support. Cela implique de pré-assembler la croix de levage et le cône de concassage dans une fosse spéciale, comme le montre la figure 3-13 (cette fosse est également utilisée lors de la réparation de la croix de levage et du cône de concassage). L'ensemble complet est ensuite installé dans le châssis. Lors du levage de l’ensemble cône de concassage et croix de suspension, le câble d’acier doit être fixé aux bras de la croix de suspension. L’anneau de levage situé à l’extrémité supérieure de l’arbre principal ne doit en aucun cas être utilisé pour le levage, car il pourrait ne pas supporter la charge et provoquer un accident. Si la capacité de la grue le permet, cette méthode est préférable pour l’installation.
La chemise de concassage du cône de concassage doit être serrée à l'aide d'un écrou afin d'éviter tout desserrage. Avant le serrage, afin d'éviter la rouille et toute difficulté lors du démontage, l'espace situé sous la bague de retenue (plaque de pression) et les boulons correspondants doivent être soigneusement enduits de graisse.
Lors de l'assemblage de la croix de support avec le châssis central, les bras de la croix doivent être orientés dans la direction de la goulotte d'alimentation afin de garantir que le minerai tombe de manière uniforme dans le concasseur. L'écart entre les faces d'extrémité des brides de la croix et du châssis central doit être uniforme sur toute la circonférence, avec un écart admissible ne dépassant pas 0,5 mm. Une fois que l'assemblage a été vérifié et jugé conforme, il doit être immédiatement fixé à l'aide de goupilles de centrage.
3.5.1.6 Écarts d'installation admissibles et méthodes de contrôle pour les concasseurs giratoires
Les tolérances d'installation et les méthodes de contrôle applicables au concasseur giratoire doivent être conformes aux exigences spécifiées dans le tableau 3-5.
Tableau 3-5 : Écarts d'installation admissibles et méthodes d'inspection pour les concasseurs giratoires (Contenu du tableau non fourni dans le texte original)
| Référence. | Article | Écart admissible | Unité | Méthode d'inspection |
|---|---|---|---|---|
| 1 | Axe longitudinal et axe transversal | 3.0 | mm | Vérifier à l'aide d'une règle en acier |
| 2 | Altitude | ±5,0 | mm | Vérifier à l'aide d'une règle en acier |
| 3 | Planéité longitudinale et transversale | 0.1/1000 | – | Vérifier à l'aide d'une règle et d'un niveau |
| 4 | Coaxialité du couplage | Doit être conforme aux exigences de la norme GB 50231 | – | Vérifier à l'aide d'une jauge d'épaisseur ou d'un comparateur à cadran |





 English English
 Spanish
 Russian
 Arabic
 Swahili
 French
 Turkish
 Portuguese
 Korean
 Japanese
 German
 Italian