
Concasseur à percussion
Types de concasseurs à percussion Un concasseur à percussion est un appareil qui utilise l'impact…


Par le passé, les modifications visant à renforcer et à rigidifier le polypropylène (PP) faisaient généralement appel à des mélanges avec des élastomères de type caoutchouc, à un renforcement par fibres ou à l’ajout de charges. Ces dernières années, des recherches fondamentales et appliquées sur le chargement de divers polymères avec des charges inorganiques nanométriques ont été menées à l’échelle mondiale, notamment des études sur le PP chargé de particules nanométriques telles que la montmorillonite, le SiO₂ et le TiO₂. Cependant, comme les nanoparticules inorganiques et le polypropylène présentent une polarité très différente et que les nanoparticules ont une énergie de surface élevée, leur compatibilité est faible et les nanoparticules ont tendance à s’agglomérer fortement, ce qui rend difficile l’obtention de composites présentant d’excellentes performances. Ren Xiancheng et ses collaborateurs ont mis en œuvre un prétraitement de surface adapté des nanoparticules et ont préparé des composites PP/nano-CaCO₃ hautement performants par mélange à l’état fondu.
14.4.1 Principales matières premières
14.4.2 Filière technologique
Méthode en une seule étape : Le CaCO₃ ayant subi un prétraitement de surface est mélangé directement avec du PP et l'agent de compatibilité B dans une extrudeuse à double vis.
Méthode en deux étapes : Tout d'abord, le CaCO₃ ayant subi un prétraitement de surface est mélangé avec l'agent de compatibilité B et une petite quantité de copolymère PP dans une extrudeuse à double vis afin de former un mélange-maître à forte concentration ; ce mélange-maître est ensuite mélangé avec du PP.
14.4.3 Résultats et analyse
(1) Traitement de surface du nano-CaCO₃
Selon la théorie du renforcement par des particules inorganiques rigides, une condition nécessaire au renforcement par ces particules est une bonne liaison interfaciale entre les particules dispersées et la matrice de résine. La charge CaCO₃ présente une surface hautement polaire, tandis que le PP est un polymère non polaire ; leur compatibilité est donc faible. D'autre part, le CaCO₃ à l'échelle nanométrique présentant une énergie de surface élevée, il a tendance à s'agglomérer spontanément, ce qui rend d'autant plus difficile sa dispersion uniforme dans une masse fondue de polymère non polaire. Par conséquent, pour le système nano-CaCO₃/PP, un traitement de surface approprié du CaCO₃ est essentiel pour obtenir un effet de renforcement.
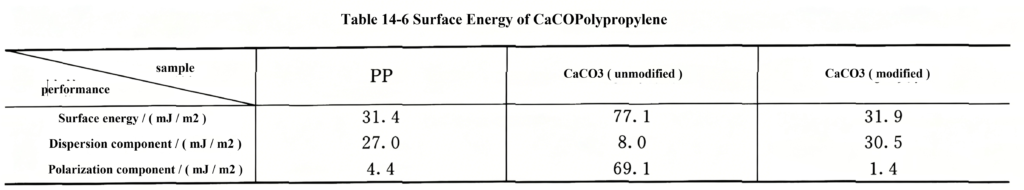
Le tableau 14-6 présente les données relatives à l'énergie de surface du CaCO₃ et du PP. Il ressort de ce tableau qu'après traitement avec l'agent de traitement de surface A, l'énergie de surface des particules de CaCO₃ diminue, principalement en raison d'une réduction significative de la composante polaire. Après traitement, l'énergie de surface des particules de CaCO₃ se rapproche de celle de la matrice en PP, ce qui favorise la dispersion des particules de CaCO₃ dans le PP.
(2) Propriétés mécaniques des composites PP/nano-CaCO₃
La figure 14-11 illustre la relation entre la limite d'élasticité en traction des composites et la teneur en nanoparticules. Les trois courbes correspondent à trois matériaux à matrice de polypropylène présentant différents niveaux de ténacité. On constate sur la figure qu’à mesure que la teneur en nanoparticules augmente, la limite d’élasticité à la traction du système augmente dans un premier temps, atteint un maximum, puis diminue. Cela s’explique principalement par le fait que l’agent de traitement de surface A utilisé dans l’expérience possède de longues chaînes alkyle qui recouvrent la surface du CaCO₃, formant ainsi une couche interfaciale souple. Lorsqu’une faible quantité de CaCO₃ est ajoutée, celui-ci joue principalement un rôle de renforcement. À mesure que la teneur en CaCO₃ augmente, la fraction volumique de la couche interfaciale souple à l’intérieur du composite augmente. Sous l’effet d’une contrainte externe, cette couche interfaciale souple cède avant la matrice, ce qui entraîne une réduction de la résistance à la traction du matériau.
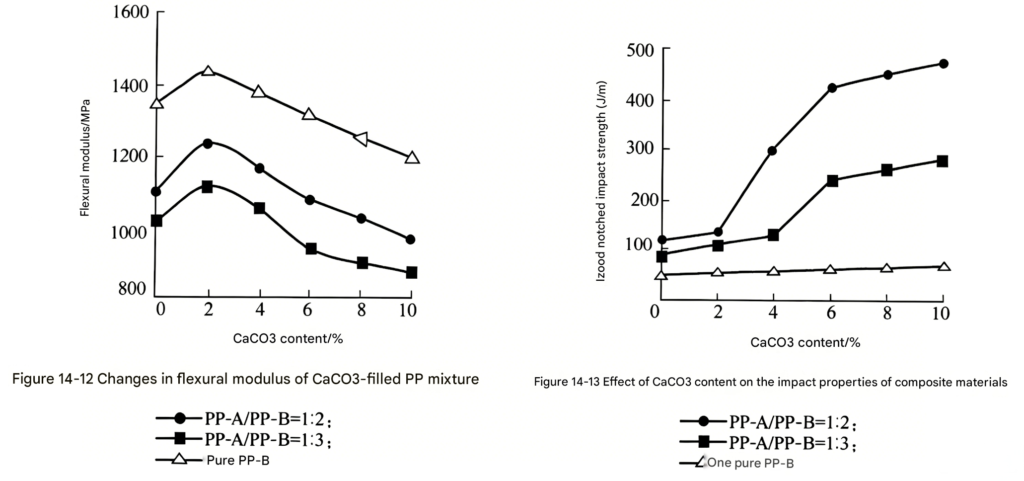
La figure 14-12 illustre la relation entre le module de flexion des composites et la teneur en nanoparticules. Comme le montre la figure, à l’instar des propriétés de traction, le module de flexion du système augmente avec la teneur en nanoparticules, atteint un maximum, puis diminue. Ce maximum apparaît également à une charge d’environ 2%. Cette tendance s’explique là encore par l’augmentation de la fraction volumique de la couche interfaciale flexible, qui provoque la déformation plastique du matériau à des contraintes appliquées plus faibles.

Figure 14-11 Effet de l'ajout de CaCO₃ sur la résistance à la traction
—◆— PP-A/PP-B = 1:3
—△— PP-B pur
Figure 14-13 montre l’effet de l’incorporation de nano-CaCO₃ sur la résistance au choc des composites. On constate sur la figure qu’à mesure que la teneur en nanoparticules augmente, la résistance au choc avec entaille des trois systèmes augmente à des degrés divers. Parmi ceux-ci, le PP-B pur, qui présente la plus faible ténacité de matrice, affiche la plus faible amélioration, tandis que les deux autres systèmes, dotés d’une meilleure ténacité de matrice, présentent une transition distincte de la fragilité à la ductilité. Cela indique que l’effet de renforcement du nano-CaCO₃ broyé par broyeur Raymond sur le polypropylène est similaire à celle des particules inorganiques rigides sur les polymères. Les nanoparticules étant de taille bien plus réduite, la teneur critique nécessaire pour déclencher la transition de la fragilité à la ductilité est plus faible. Une comparaison des trois courbes de la figure révèle que plus la ténacité de la matrice est élevée, plus la teneur critique en phase dispersée nécessaire à la transition de la fragilité à la ductilité est faible, et donc plus l’efficacité de l’endurcissement est élevée.
(3) Comparaison des procédés de mélange
En règle générale, lors du chargement de polymères avec des charges inorganiques de l'ordre du micron, dès lors que les particules inorganiques ont elles-mêmes subi un traitement de surface, le processus de mélange et de dispersion peut généralement être réalisé en un seul passage dans une extrudeuse à double vis.
Pour les nanoparticules, cependant, en raison de leur énergie de surface élevée et de leur teneur relativement faible dans le composite, il est difficile d’obtenir une dispersion idéale par extrusion en une seule étape. Nous avons adopté une méthode de mélange en deux étapes, dans laquelle un mélange-maître est d’abord préparé puis mélangé à la matrice, et nous avons comparé sa structure et ses propriétés à celles obtenues avec la méthode en une seule étape. La figure 14-14 présente des images au microscope électronique à transmission (MET) des composites préparés selon les deux procédés de mélange différents, et le tableau 14-7 répertorie les propriétés mécaniques correspondantes. La teneur en nano-CaCO₃ était de 5% en masse dans tous les cas. On constate sur la figure 14-14 que, dans le matériau préparé par la méthode en une seule étape, les nanoparticules sont dispersées de manière assez inégale, de nombreuses particules étant agglomérées. En revanche, dans le composite préparé par la méthode en deux étapes, les particules sont essentiellement monodispersées et semblent globalement uniformes.

Figure 14-14 Images TEM de composites PP/CaCO₃
Tableau 14-7 Comparaison des propriétés de composites obtenus par différents procédés
| Propriétés mécaniques | Méthode en une seule étape | Méthode en deux étapes |
|---|---|---|
| Limite d'élasticité / MPa | 27.4 | 27.8 |
| Allongement à la rupture / % | 320 | 450 |
| Module de flexion / MPa | 1060 | 1120 |
| Résistance au choc Izod / (J/m) | 130 | 348 |
Comme le montre la comparaison des performances présentée dans le tableau 14-7, les propriétés du matériau préparé selon la méthode en une étape sont pratiquement identiques à celles de la matrice pure, tandis que le matériau préparé selon la méthode en deux étapes présente des propriétés nettement supérieures à celles de la matrice. Par ailleurs, les expériences ont également montré que la variabilité des données issues des essais de propriétés mécaniques est bien plus importante pour la méthode en une étape que pour la méthode en deux étapes. Ce phénomène s’explique comme suit : les échantillons d’essai préparés selon la méthode en une étape contiennent de nombreuses particules agglomérées, qui ne contribuent pas à l’amélioration des propriétés mécaniques, et de nombreuses zones contiennent trop peu de particules. Par conséquent, la plupart des échantillons donnent des valeurs mesurées proches de celles du polymère pur, et seules quelques zones présentent un nombre suffisant de particules bien dispersées, ce qui se traduit par des valeurs de résistance aux chocs supérieures à la moyenne.
(4) Observation des surfaces de rupture par choc du système composite
La figure 14-15 présente des images au MEB des surfaces de rupture par choc des composites PP/CaCO₃. Dans le cas d’une rupture ductile, la dissipation de l’énergie d’impact résulte principalement de l’énergie de déformation par fluage de la matrice et de la formation de fissures capillaires. Dans le cas d’une rupture fragile, la principale voie de dissipation de l’énergie est la cavitation-fissuration induite au niveau des interfaces entre les particules. Sur la surface de rupture du système PP/CaCO₃ illustré à la figure 14-15(a), on observe un glissement en couches distinct de la matrice dans la direction de l’impact, ainsi qu’une déformation fibreuse, ce qui indique que la matrice a subi une déformation plastique. En revanche, le système PP pur illustré à la figure 14-15(b) ne présente pratiquement aucune déformation plastique sur la surface de rupture. Cela indique que l’ajout de nano-CaCO₃ induit facilement une déformation par fluage de la matrice, augmentant ainsi la dissipation de l’énergie d’impact.
(5) Analyse de la courbe de fusion par DSC
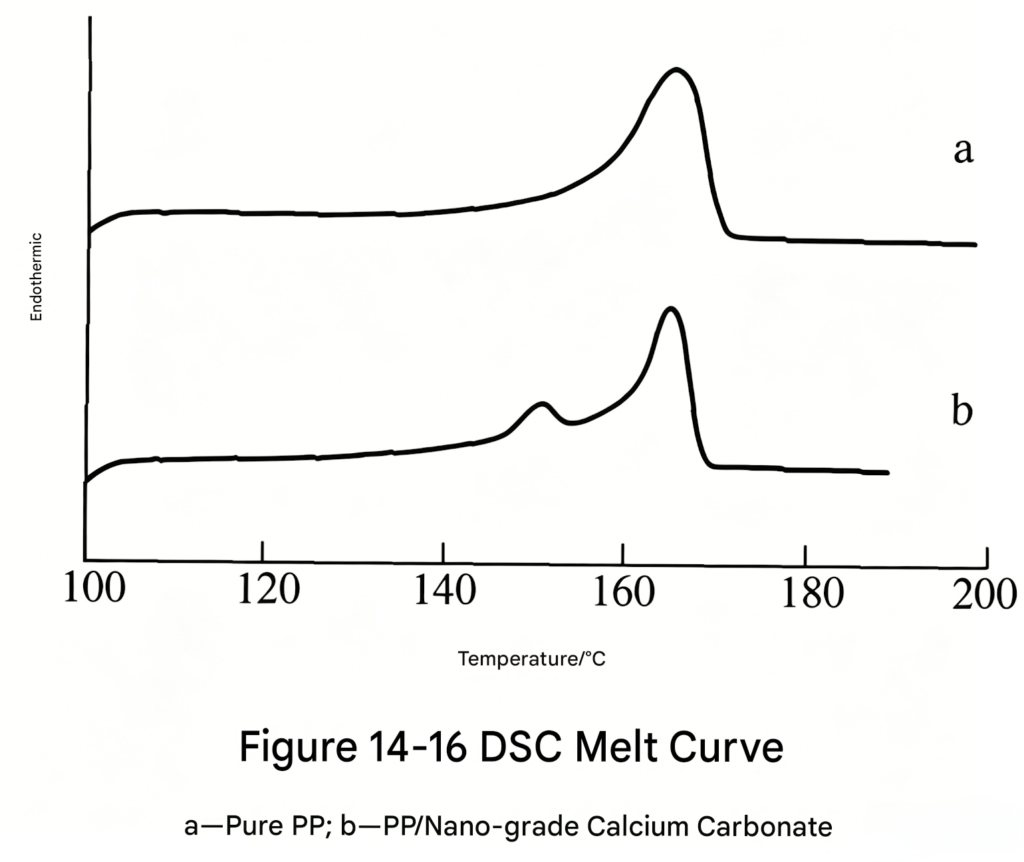
La figure 14-16 présente les courbes de fusion obtenues par DSC pour le PP pur et le système de PP chargé en nano-CaCO₃. Les échantillons ont été préparés par cristallisation isotherme à 130 °C. D’après ces courbes, le PP pur présente un pic de fusion typique du cristal α à 165 °C, tandis que le système chargé en nano-CaCO₃ présente non seulement le pic de fusion typique du cristal α à 165 °C, mais également un petit pic à 150,6 °C, correspondant à la forme cristalline β. Le pic de fusion de la forme cristalline β est nettement plus faible que celui de la forme cristalline α, ce qui indique que l’ajout de nano-CaCO₃ entraîne la formation, dans ces conditions, à la fois de cristaux α et d’une petite quantité de cristaux β dans le polypropylène.

Figures 14-15 Images au microscope électronique à balayage (MEB) d'échantillons destinés aux essais de choc
La littérature a également rapporté que l’oxyde d’yttrium ultrafin (Y₂O₃), dont la taille des particules est de 20 nm, peut modifier la forme cristalline du polypropylène et augmenter la teneur en cristaux β, le pic de fusion des cristaux β atteignant environ les trois quarts de celui des cristaux α. Sur cette base, nous en déduisons que les nanoparticules ont un effet inducteur significatif sur le processus de cristallisation du cristal β du polypropylène ; plus les particules sont fines, plus leur efficacité de nucléation est élevée. De manière générale, une augmentation de la teneur en cristaux β dans le polypropylène peut améliorer considérablement sa résistance aux chocs ; la modification du polypropylène par renforcement à l’aide de nanoparticules revêt donc une grande importance.
Il ressort de l'analyse ci-dessus que l'on peut tirer les conclusions suivantes :
① Après modification de surface à l'aide d'un agent de modification approprié, le nano-CaCO₃ présente une meilleure compatibilité avec le polypropylène et une énergie interfaciale réduite. Des nanocomposites PP/CaCO₃ bien dispersés peuvent être préparés par un procédé de mélange à l'état fondu en deux étapes, alors que la méthode en une seule étape ne permet pas d'obtenir une dispersion idéale.
② Le nano-CaCO₃ permet d’augmenter à la fois la limite d’élasticité en traction et le module de flexion du polypropylène, mais ces propriétés atteignent un maximum puis diminuent à mesure que la charge en charge de remplissage augmente. Une transition de l’état fragile à l’état ductile se produit à des teneurs inférieures à 10%, la résistance aux chocs étant multipliée par 3 à 4.
③ L'analyse de la courbe de fusion par DSC des composites PP/nano-CaCO₃ indique que le CaCO₃ exerce un effet inducteur notable sur la cristallisation des cristaux β du polypropylène, augmentant la teneur en cristaux β et améliorant ainsi la ténacité de la matrice PP. Parallèlement, sous l’effet d’une charge de choc, les nanoparticules induisent une déformation par fluage de la matrice, faisant passer le mécanisme de rupture d’un mode de cavitation-fissuration à faible dissipation d’énergie à un mode de cisaillement-fluage à forte dissipation d’énergie, ce qui permet ainsi de renforcer la ténacité du polypropylène.
L“” Aote Calcium » – un agent de renforcement plastique ultrafin produit par Hunan Jinxin Chemical Industry Co., Ltd. – est utilisé avec de la résine PP en granulés à un taux d’ajout typique compris entre 10 et 25 parties. Les conditions spécifiques sont indiquées dans le tableau 14-5.
En ce qui concerne l’application du nano-carbonate de calcium dans les plastiques tels que le PVC, le PE et le PP, des chercheurs, tant au niveau national qu’international, mènent activement des études, et de nouvelles avancées continuent de voir le jour. La recherche nationale ayant démarré relativement tard, le nombre de produits industrialisés et commercialisés reste encore limité, et un certain écart subsiste par rapport aux pays développés. Cependant, le développement intensif de PVC, PE, PP et d’autres alliages plastiques à haute performance constitue une orientation stratégique pour l’industrie chinoise des plastiques, et le carbonate de calcium nanojouera un rôle encore plus important dans ce domaine.





 English English
 Spanish
 Russian
 Arabic
 Swahili
 French
 Turkish
 Portuguese
 Korean
 Japanese
 German
 Italian