
Máquina de flotación de varilla XJB
Máquina de flotación de varillas XJB La máquina de flotación de varillas XJB es similar a…

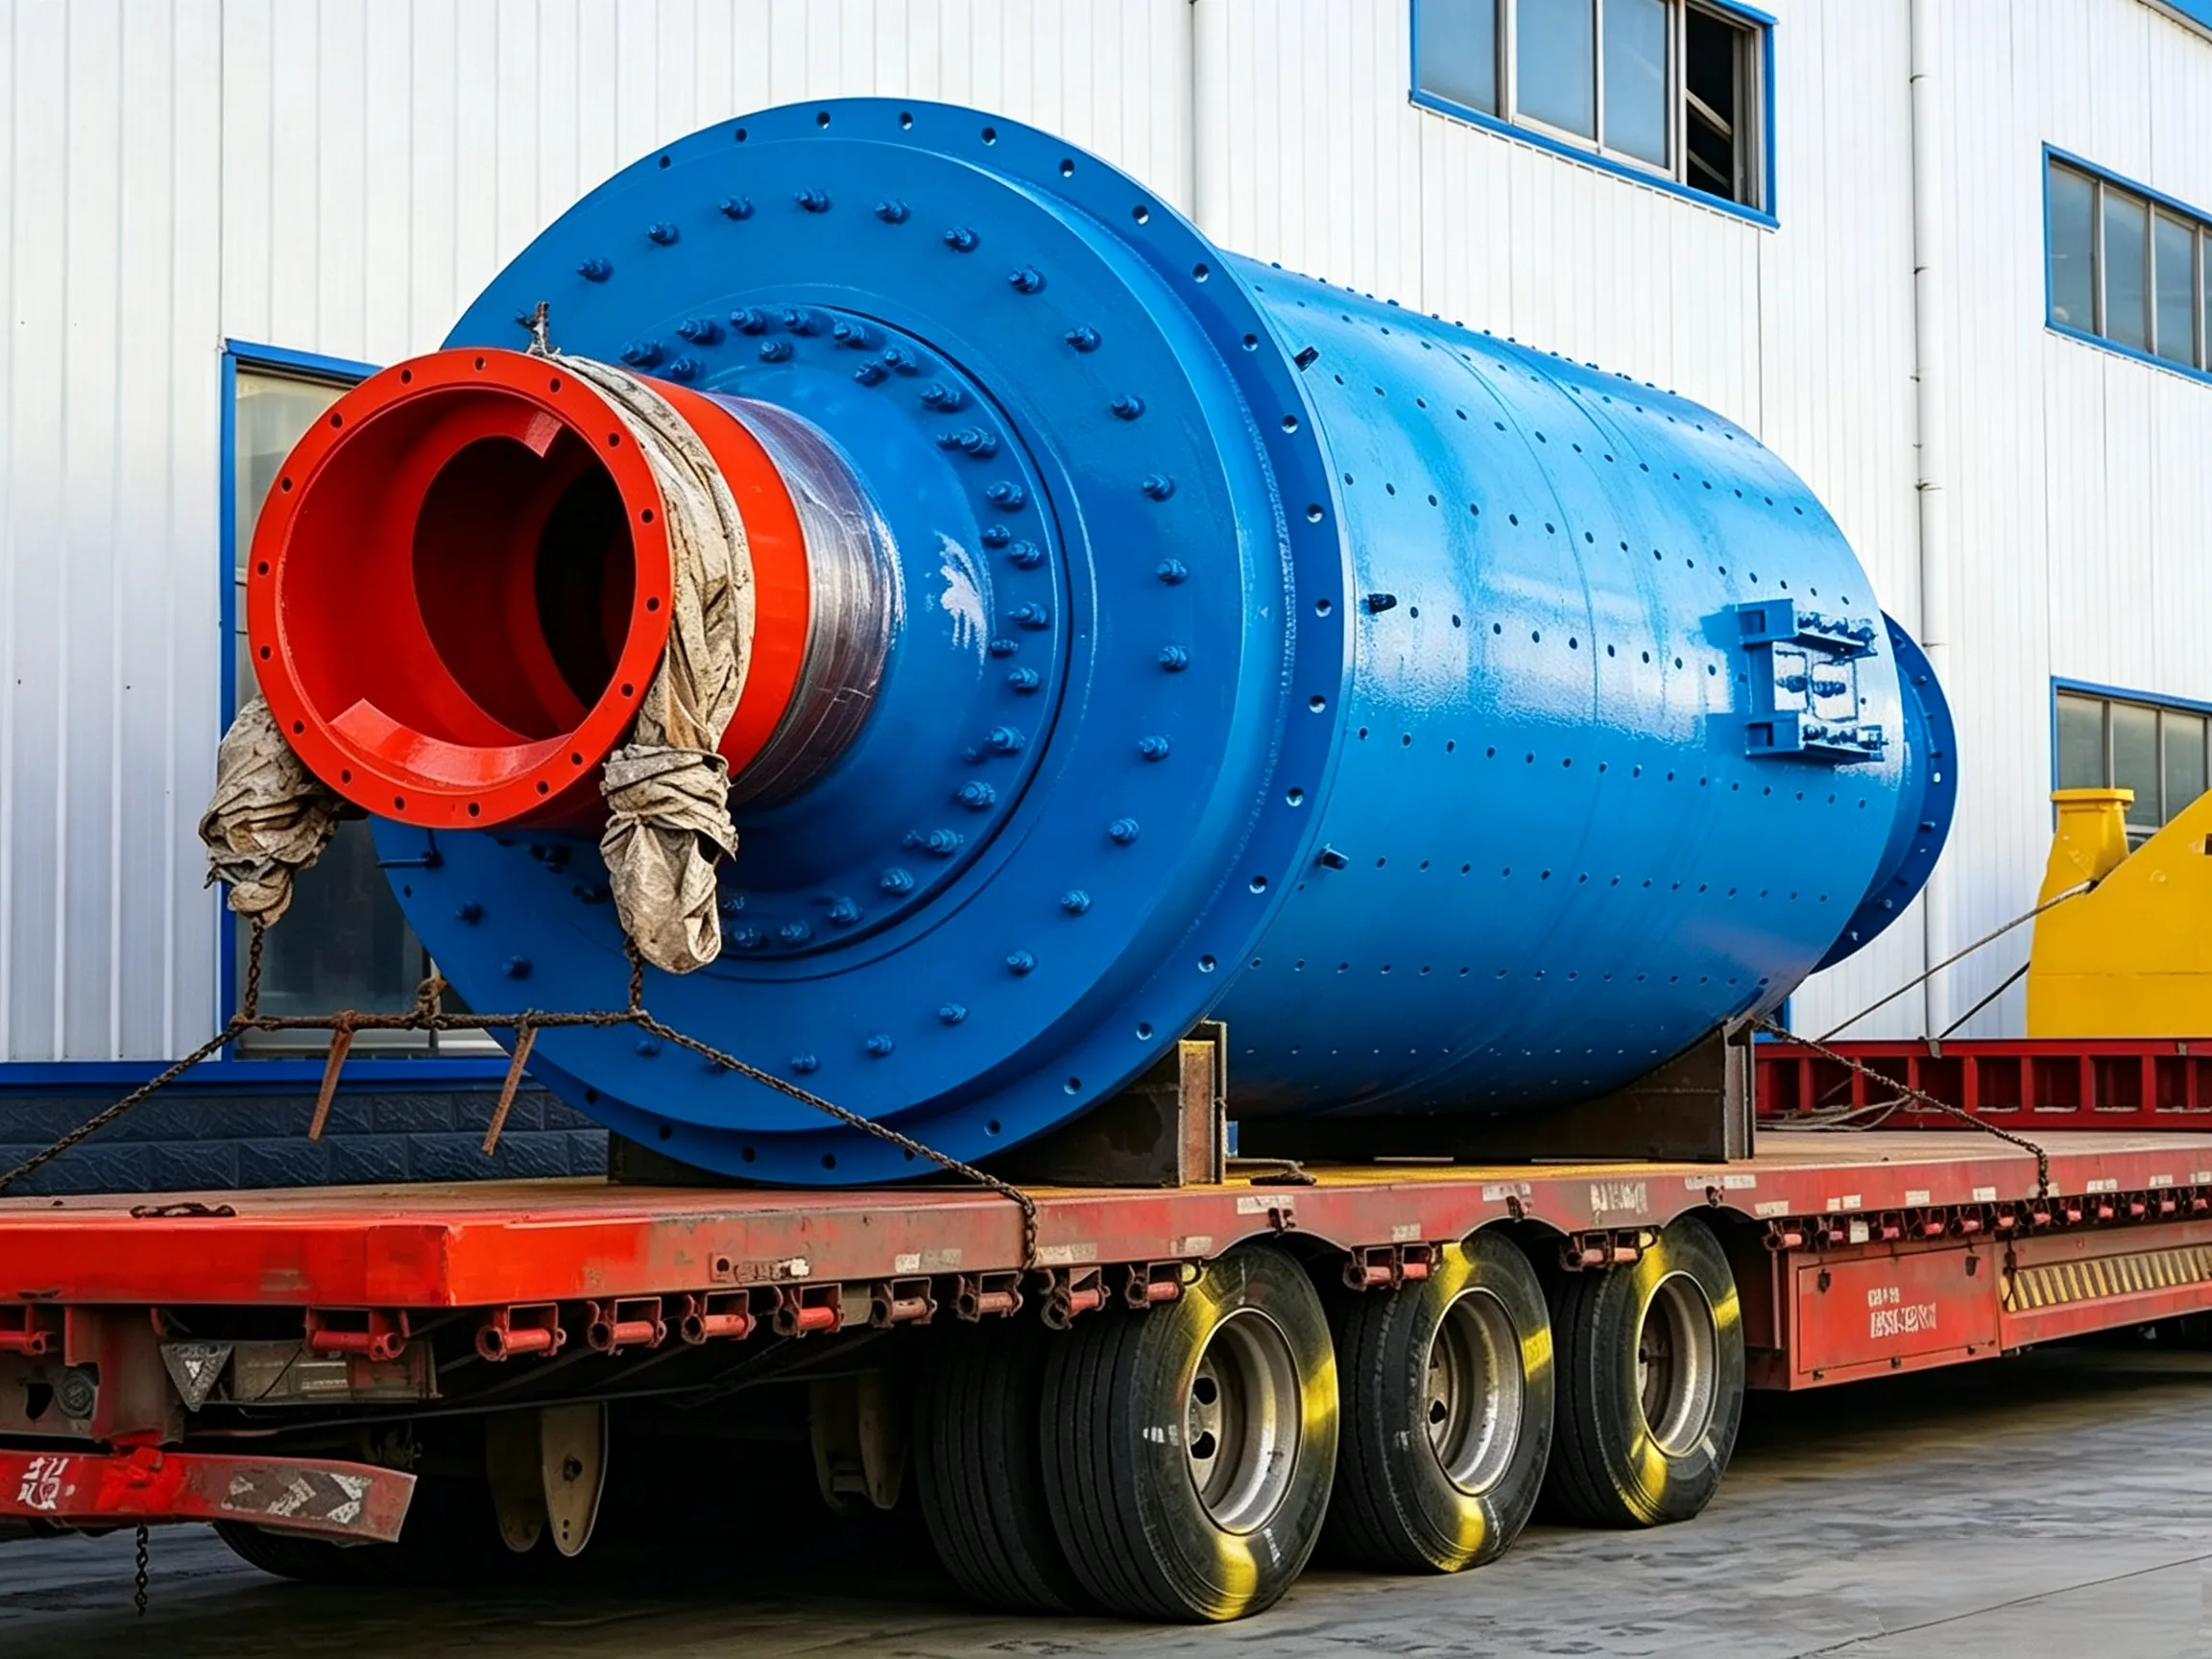
Se observa con frecuencia que los pernos de unión entre el eje hueco del molino y la carcasa se rompen con frecuencia durante el funcionamiento normal. Algunas roturas se producen en la base de la cabeza del perno, otras cerca de la tuerca y otras en la unión entre el vástago y la rosca. Las superficies de rotura son relativamente planas. Cada vez que se sustituye un perno roto, se vuelve a apretar, pero se rompe de nuevo poco después.
Hay muchos factores que provocan la rotura de los pernos en los molinos, que se resumen a continuación:
① El material de los pernos no cumple los requisitos de diseño, y el diseño estructural de los pernos es inadecuado.
a. Los problemas relacionados con el material de los pernos son una de las principales causas de rotura de los pernos de unión en las fábricas recién puestas en servicio. Una selección inadecuada del material, unos procesos de tratamiento térmico inadecuados para el vástago del perno, unas operaciones de temple descuidadas y un control inadecuado del tiempo de revenido pueden provocar fácilmente microfisuras en la base de la cabeza del perno. Las microfisuras también pueden producirse cuando la temperatura final de forjado es demasiado baja durante el forjado de la cabeza del perno.
b. En el diseño estructural de la cabeza del perno, se ha previsto un redondeo mecanizado en la base de la misma. Este redondeo suele pasarse por alto durante las operaciones de torneado. La posición correspondiente del orificio roscado en la brida de la carcasa, que encaja con este redondeo, no se ha diseñado con el chaflán necesario. Como resultado, durante el montaje, resulta difícil que el plano de la cabeza del perno se ajuste perfectamente contra el plano de la carcasa. No es posible eliminar la concentración local de tensiones, lo que provoca la rotura del perno.
② Mala calidad de montaje
a. La perpendicularidad del plano de la brida supera considerablemente la tolerancia, o bien la carcasa no se ha fabricado siguiendo el procedimiento de fabricación correcto, lo que da lugar a una holgura de montaje elevada. Esto reduce la rigidez de la unión atornillada, provocando grietas por fatiga en los pernos y, en última instancia, su rotura.
b. Dado que el apriete de los pernos suele realizarse en función de la experiencia del operario, resulta difícil garantizar una distribución uniforme de la tensión entre todos los pernos, lo que también puede provocar la rotura de los mismos durante el funcionamiento del molino.
③ Disminución de la fuerza de sujeción de la tuerca y pérdida de la capacidad de autobloqueo de la tuerca
a. Un juego excesivo en el ajuste de la rosca o un paso de rosca demasiado grande dan lugar a un rendimiento deficiente del autobloqueo.
b. Una rugosidad superficial deficiente de la rosca provoca la extrusión entre los flancos de la rosca bajo carga, lo que aumenta la holgura de ajuste en el diámetro de paso y hace que la tuerca se afloje.
c. La superficie interior de la tapa del extremo de la carcasa del molino es una superficie sin mecanizar. Durante el funcionamiento del molino, bajo carga, los puntos más elevados del plano de contacto entre la cabeza del perno y la tapa del extremo de la carcasa se aplanan (o se presionan hacia abajo). En consecuencia, algunas tuercas apretadas se aflojan relativamente, lo que provoca una distribución desigual de la tensión entre todos los pernos. Con cada revolución del molino, uno o varios pernos sufren un impacto. La placa de acero de la tapa del casco situada debajo de la cabeza del perno se hunde debido al impacto, y la cabeza del perno se deforma. Cuanto más flojo está el perno, mayor es la fuerza de impacto y más grandes son la hendidura y la deformación.
d. Los pernos de unión entre el eje hueco y la tapa del extremo de la carcasa tienen rosca a la derecha, y la rotación del molino hace que las tuercas se aflojen.
e. Durante la fase de prueba del molino, el aflojamiento de los pernos suele pasar desapercibido y no se adoptan medidas para apretarlos. Una vez iniciada la producción oficial, el aflojamiento se agrava cada vez más y la holgura de la brida aumenta gradualmente. Entre los dos planos de las bridas queda atrapada una fina capa de material, lo que reduce la rigidez del conjunto de unión y aumenta la amplitud de la tensión en los pernos. Además, debido al efecto de bloqueo de la espiga de la brida, esta capa de material es difícil de eliminar, lo que acelera la rotura por fatiga de los pernos.
f. Durante el funcionamiento, el impacto de los medios de molienda y del material contra la carcasa provoca vibraciones en las piezas giratorias del molino, lo que da lugar al aflojamiento de las tuercas. El grado de aflojamiento de las tuercas, causado por la disminución de la fuerza de sujeción, no es uniforme. En consecuencia, los pernos que no se han aflojado se ven sometidos a cargas mayores y, si no se detecta a tiempo, acabarán rompiéndose.
④ Holgura excesiva entre los pernos ajustados y los orificios escariados provoca un deslizamiento radial relativo entre el eje hueco y la tapa del extremo de la carcasa. En este caso, los pernos (especialmente si algunas tuercas están sueltas, lo que agrava la situación) se ven sometidos no solo a fuerzas de tracción axiales, sino también a fuerzas de cizallamiento radiales. Las condiciones de carga desfavorables provocan que los pernos se rompan en la unión entre la cabeza y el vástago, en el propio vástago o en el diámetro menor de la rosca.
⑤ Escasa rigidez del material de la tapa del extremo de la carcasa, o falta de paralelismo entre la superficie interior de la tapa del extremo de la carcasa y la superficie exterior de la brida del eje hueco grande, también puede provocar la rotura del perno.
⑥ Alta temperatura de funcionamiento del molino reduce las propiedades mecánicas de los pernos de unión de la brida de la carcasa. En algunos casos, incluso provoca la deformación del perfil de la rosca, lo que reduce la resistencia de la unión y da lugar a una fractura.
⑦ Métodos de mantenimiento inadecuados también puede provocar la rotura de los pernos. Por ejemplo, si no existe un sistema de inspección periódico o si dicho sistema es meramente teórico, no es posible detectar a tiempo los pernos sueltos ni volver a apretarlos. En otro caso, los pernos rotos no se sustituyen con prontitud y el molino se pone en marcha con pernos faltantes, lo que provoca que los pernos adyacentes también se rompan. Además, si los pernos de recambio están fabricados con un material diferente al de los pernos del diseño original, estos sufrirán tensiones desiguales, lo que provocará la rotura de los más débiles.
Cuando se produce una avería, sobre todo si los pernos se rompen con frecuencia, es necesario identificar la causa y adoptar las medidas oportunas.
① Mejorar la calidad de los propios pernos.
a. Los pernos de unión deben estar fabricados, preferiblemente, con acero al carbono medio n.º 45 o acero 40Cr templado y revenido. No deben utilizarse para los pernos el acero A3, el acero con bajo contenido en carbono ni otros materiales de menor resistencia.
b. Al mecanizar pernos y tuercas, la rugosidad de la superficie de la rosca debe alcanzar, como mínimo, un valor Ra de 1,6. Se deben seleccionar roscas de paso fino adecuadas y prestar atención a las desviaciones de la rosca. Se deben emparejar los pernos y las tuercas de manera que el juego entre el diámetro de paso y los diámetros mayor y menor sea cercano a cero, lo que mejora el ajuste entre la tuerca y el perno, reduce la concentración de tensiones y garantiza el acoplamiento de la rosca y la resistencia de la unión.
c. Si los pernos y tuercas de fabricación propia no pueden someterse a tratamiento térmico en unas instalaciones específicas, se puede utilizar el horno eléctrico de alta temperatura del laboratorio para el temple y el revenido. Calentar la pieza de trabajo a 850 °C en el horno, mantenerla a esa temperatura durante 40 minutos, templarla en aceite, mantenerla a 500 °C durante 2 horas y retirarla para que se enfríe al aire. Para distribuir la presión de trabajo, colocar una placa de acero debajo de la pieza de trabajo.
② Establecer un sistema de inspecciones periódicas y puntuales para detectar y resolver los problemas con rapidez.
a. Sustituya los pernos rotos lo antes posible (si solo hay unos pocos, por ejemplo, 1 o 2 pernos rotos, la sustitución puede programarse durante el mantenimiento planificado para reducir el tiempo de inactividad).
b. Aprieta inmediatamente los tornillos que estén sueltos.
c. En el caso de orificios para tornillos deformados —como ovalidades localizadas, rebabas o bordes salientes—, limarlos con cuidado hasta que queden lisos durante la reparación para evitar que quede holgura residual tras el montaje.
d. Si aparece un hueco en el vástago tras montar el eje hueco en la brida de la carcasa, se puede soldar al vástago una placa anular de acero adicional de aproximadamente 10 mm de espesor y 80-100 mm de anchura. El diámetro interior debe mecanizarse para que se ajuste al tamaño de la espiga, y la placa debe dividirse en 3-4 segmentos a lo largo de la circunferencia. Taladre varios orificios de 20 mm de diámetro en la placa y suéldela a la brida de la carcasa mediante el método de soldadura con pernos para aumentar la resistencia y evitar fallos en la espiga.
e. Si se opta por un diseño de fijación con doble tuerca, se pueden utilizar tuercas normales del mismo material y tamaño. Si es necesario utilizar dos tuercas de distintos espesores, se debe colocar primero la tuerca más fina y, a continuación, la más gruesa.
f. Si las superficies de las bridas presentan una gran rugosidad o rebabas, utilice una amoladora angular o una lijadora manual para lijarlas y, por último, alíselas a mano con bloques abrasivos hasta que queden planas.
③ Los pernos situados en los dos extremos del eje hueco del molino deben tener rosca a la izquierda y a la derecha, respectivamente., para adaptarse a la conducción por la izquierda y por la derecha. La configuración de los pernos roscados a la izquierda y a la derecha puede determinarse de la siguiente manera: colóquese en un extremo del molino y mire a lo largo del eje del eje hueco para ver su sentido de giro. Si gira en sentido antihorario, en este extremo del eje hueco deben utilizarse pernos con rosca a la derecha, y en el otro extremo, pernos con rosca a la izquierda. Si gira en sentido horario, en este extremo deben utilizarse pernos con rosca a la izquierda, y en el otro extremo, pernos con rosca a la derecha.
④ Durante el funcionamiento del molino, comprueba periódicamente si las tuercas del eje hueco y de la tapa del extremo de la carcasa están sueltas. Durante el periodo de funcionamiento de prueba, comprueba cada 1-2 horas. Vuelve a apretar las tuercas con el par de apriete inicial. Si se detecta alguna holgura, aprieta inmediatamente y sustituye el alambre de bloqueo. Si no se produce holgura en tres comprobaciones consecutivas (es decir, el apriete se mantiene como el inicial), comprueba cada 24 horas. Si no se observa aflojamiento durante tres turnos consecutivos (es decir, 24 horas), compruebe una vez cada 24 horas. Si no se observa aflojamiento durante tres días laborables consecutivos (es decir, 72 horas), compruebe una vez a la semana. A partir de entonces, vuelva a la rutina habitual y compruebe una vez a la semana.
⑤ En el caso de los pernos rotos, con el fin de evitar nuevas fracturas (es decir, que se repitan las roturas frecuentes de los pernos) tras su sustitución, es recomendable sustituir por completo todos los pernos de unión de ese extremo. El procedimiento para solucionar la avería es el siguiente:
a. Realizar todos los preparativos necesarios, incluyendo la preparación de las herramientas y el equipo de reparación, la organización del personal y el almacenamiento de una cantidad suficiente de pernos de unión para ejes huecos y pernos de ajuste mecanizados en bruto (que se tornearán para el acabado tras el escariado de ajuste).
b. En el compartimento donde se encuentra el perno roto, retire los medios de molienda y desmonte la rejilla de descarga del molino, la placa elevadora o el revestimiento del cabezal del molino. Afloje los pernos de la tapa del cojinete principal y utilice gatos para levantar el cuerpo del molino hasta dejarlo libre.
c. Afloja los pernos de unión del eje hueco, retira el eje hueco y colócalo en el suelo.
d. Limpia las superficies de contacto entre el eje hueco y la tapa del extremo, eliminando cualquier material intercalado y otros residuos, hasta que estén completamente libres de polvo, de modo que se consiga “un buen ajuste y que no haya holgura alguna”.”
e. Alinee e instale los pernos, apretándolos de forma simétrica. Tras escariar los ocho pernos colocados, fíjelos firmemente. A continuación, vuelva a montar la rejilla de descarga del molino, la placa elevadora o el revestimiento del cabezal del molino, añada los medios de molienda y prepare la instalación para su funcionamiento.
f. Tras 24 horas de funcionamiento de prueba después del mantenimiento, vuelve a apretar los pernos de unión.




 English English
 Spanish
 Russian
 Arabic
 Swahili
 French
 Turkish
 Portuguese
 Korean
 Japanese
 German
 Italian