
7.3.1 Minerales naturales de plomo y zinc y su flotabilidad
Plomo y zinc están estrechamente relacionados por su naturaleza, sobre todo en los yacimientos primarios. Comparten la misma fuente de materiales mineralizantes, un comportamiento geoquímico muy similar, una estructura electrónica externa similar, una fuerte afinidad por el azufre y los mismos complejos solubles.
En la corteza terrestre se encuentran más de 250 tipos de minerales de plomo y zinc, de los cuales aproximadamente un tercio son sulfuros y sulfatos. La galena y la esfalerita son los principales minerales industriales para la fundición de plomo y zinc, seguidos de la smithsonita y la cerusita.
Según el grado de oxidación del plomo o del zinc, sus tipos industriales incluyen el mineral de sulfuro, con un grado de oxidación inferior a 10%; el mineral oxidado, con un grado de oxidación superior a 30%; y el mineral mixto, con un grado de oxidación comprendido entre 10% y 30%.
La estructura del mineral incluye formas diseminadas, masivas densas, brechificadas, en bandas y en vetas finas, etc.
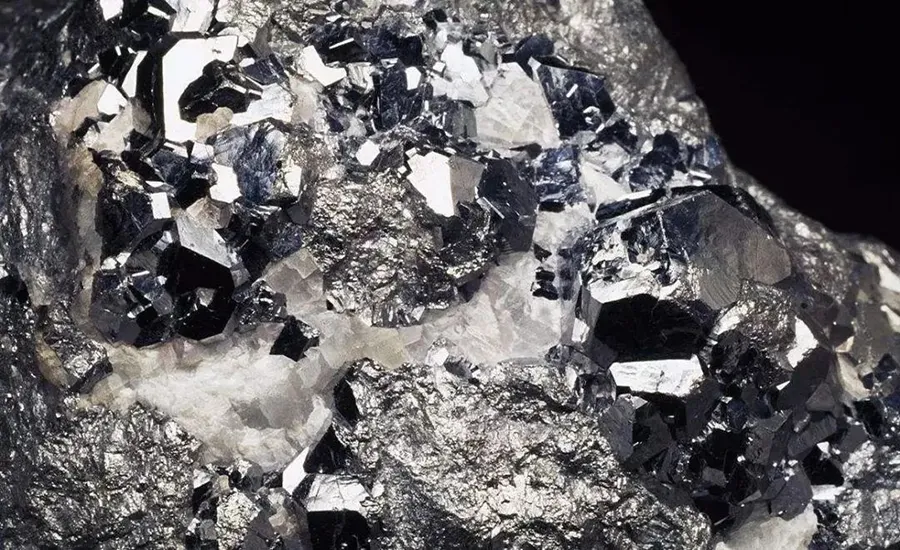
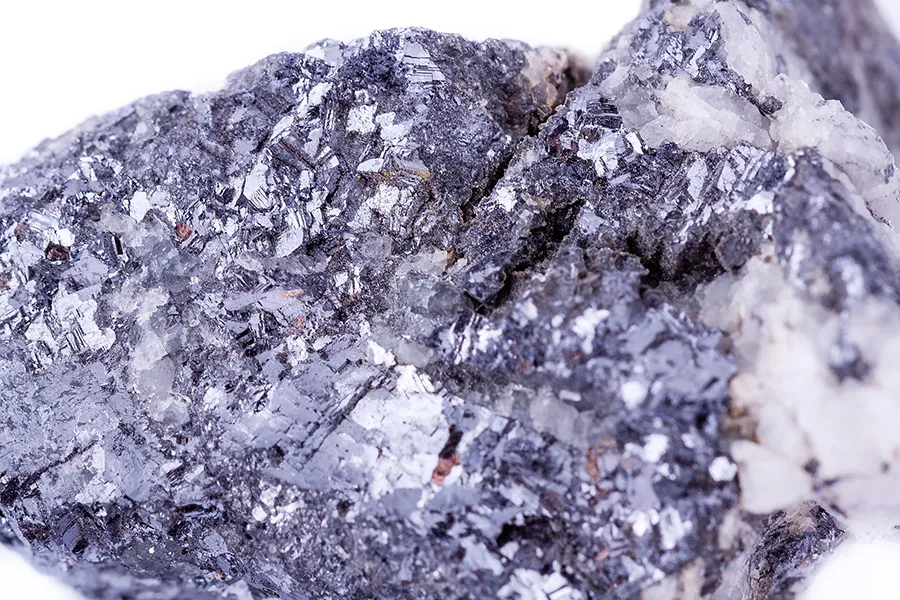
La galena contiene 86,61 TP3T de Pb y suele contener también Ag, Bi, Sb, Se, etc. La galena es de color gris plomo, con vetas gris negruzcas y brillo metálico. Su dureza es de 2-3 y su densidad, de 7,4-7,6 g/cm³. Se encuentra principalmente en los yacimientos de sulfuros polimetálicos de soluciones hidrotermales de temperatura media. La galena casi siempre está asociada a la esfalerita y, en la superficie, se altera fácilmente dando lugar a la anglesita y la cerusita.
La esfalerita contiene 67,11 TP3T de Zn y, por lo general, diversos tipos de elementos isomórficos, como el Fe. A medida que aumenta el contenido en hierro, el color cambia de claro a oscuro, pasando del amarillo claro al negro, con vetas de color blanco a marrón, y el brillo cambia de resínico a semimetálico; de transparente a translúcido. Su dureza es de 3,5-4 y su densidad de 3,9-4,1 g/cm³, que disminuye al aumentar el contenido de Fe. La esfalerita se altera fácilmente en su superficie, transformándose en smithsonita.
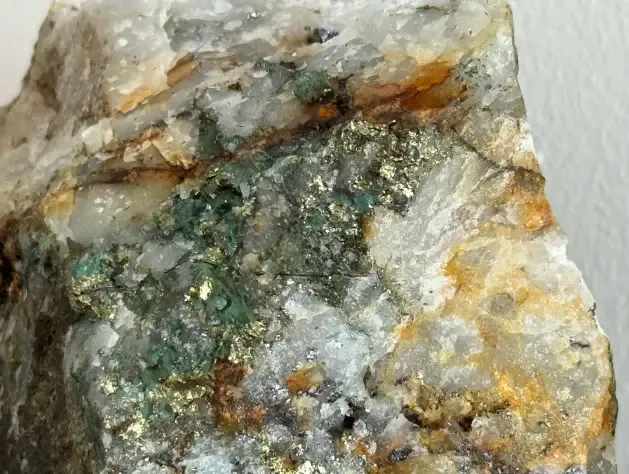
La cerusita es de color blanco transparente o translúcido, y sus inclusiones que contienen plomo son de color gris, verde claro o azul, con brillo metálico, a veces con brillo graso o perlado. La cerusita se forma mediante la oxidación de la galena a anglesita y su posterior reacción con una solución de carbonato.
La smithsonita tiene una dureza de 4-5 y una densidad de 4-4,5 g/cm³.
7.3.1.1 Flotabilidad de la galena (PbS)
La galena se recoge fácilmente con colectores a base de tiocompuestos en un amplio rango de pH. El xantato, el ditiofosfato, el ditiocarbamato y el «agente blanco» son todos eficaces. El aceite neutro, como el gasóleo, también presenta una buena capacidad de recogida de la galena, especialmente de la galena fina, por lo que se utiliza a menudo como colector auxiliar. El ditiofosfato tiene un poder de captación menor que el xantato, pero presenta una mayor selectividad y resulta especialmente adecuado para la galena que contiene plata. El ditiocarbamato y el «agente blanco» también muestran una buena selectividad en la flotación de la galena.
Las impurezas influyen considerablemente en la flotabilidad de la galena; por ejemplo, la plata o el cobre mejoran la flotabilidad de la galena, mientras que el zinc, el manganeso o el antimonio la reducen. Las impurezas también afectan a la acción de los depresores. Por ejemplo, la galena que contiene inclusiones muy finas de zinc o manganeso se ve más fuertemente inhibida por el cianuro que aquella que contiene bismuto o cobre. El pH más adecuado para la flotación de la galena es de 7 a 10.
Capítulo 7: Prácticas de enriquecimiento de minerales metálicos no ferrosos
Muchos cationes metálicos pueden inhibir significativamente la galena, y dicha inhibición aumenta al aumentar la valencia; por ejemplo, el Cr²⁺ y el Al³⁺ tienen un fuerte efecto inhibidor sobre la galena. El dicromato de sodio o de potasio es el inhibidor más importante de la galena, y la inhibición se produce fácilmente en medio alcalino, pero se reduce en medio ácido. La galena inhibida por el dicromato puede reactivarse parcialmente con FeSO₄, ácido clorhídrico o NaCl en medio ácido. La galena se ve inhibida más fácilmente por el sulfuro de sodio que otros minerales sulfurosos, pero esta inhibición es temporal y desaparece tras un tiempo. El vidrio soluble también es un depresor de la galena, aunque más débil que el dicromato. El fosfato de sodio, el ácido fosfórico y el sulfito también pueden deprimir la galena.
7.3.1.2 Flotabilidad de la esfalerita (ZnS)
La flotabilidad de la esfalerita depende en gran medida de las impurezas presentes en la red cristalina, especialmente del contenido de hierro. Por lo general, la esfalerita con un alto contenido en hierro presenta una flotabilidad deficiente, mientras que la que contiene cadmio flota con facilidad. Muchas esfaleritas que se encuentran en la naturaleza han mejorado su flotabilidad debido a la activación natural de iones de metales pesados, especialmente iones de cobre, o debido a su oxidación.
El xantato de baja concentración tiene una capacidad de fijación escasa o nula sobre la esfalerita, pero puede fijar la esfalerita activada por Cu²⁺. El xantato de alta concentración puede utilizarse para fijar la esfalerita sin necesidad de activación.
La activación de la esfalerita por el sulfato de cobre depende en gran medida del pH de la pulpa, siendo más intensa a pH = 6 y pH = 11. Cuando algunas esfaleritas están muy activadas, contienen inclusiones de minerales de cobre en forma micro o coloidal, presentan infiltración de iones de cobre en la red cristalina o hay más Cu²⁺ en la pulpa, esto suele dificultar enormemente la separación del cobre y el zinc mediante flotación.
Los principales agentes reductores de la esfalerita son el cianuro, el sulfato de zinc, el sulfuro de sodio, el sulfito y sus sales, el tiosulfato de sodio, etc.
7.3.2 Proceso de enriquecimiento de sulfuros de plomo y zinc
7.3.2.1 Proceso de flotación
Los minerales de sulfuro de plomo y zinc suelen tener un bajo contenido en minerales, y la mayoría de estos se encuentran finamente diseminados, a menudo asociados a diversos componentes valiosos que presentan diferencias evidentes en cuanto a su flotabilidad. Todo ello hace que la flotación sea el método más adecuado para el enriquecimiento de los minerales de sulfuro de plomo y zinc. Existen diversos procesos de flotación, entre los que se incluyen el proceso de flotación selectiva, el proceso de flotación en masa, el proceso de isoflotación, el proceso de flotación diferencial en masa y el proceso de flotación ramificada en serie, entre otros.
(1) El proceso de flotación selectiva es adecuado para pequeñas plantas con pocos minerales de ganga y, por lo general, permite obtener un concentrado de alta calidad.
(2) El proceso de flotación a granel es adecuado para los más desfavorecidos y permite obtener una alta recuperación, a veces con una trituración primaria y una flotación de desbaste para descartar los residuos. Sin embargo, a menudo resulta difícil separar los componentes útiles debido a la gran cantidad de reactivo que se adsorbe en su superficie durante la flotación a granel, por lo que es complicado obtener un concentrado de alta calidad.
7.3 Minerales de plomo y zinc
(3) El proceso de isoflotación aprovecha la flotabilidad natural de los minerales, evitando el uso de grandes cantidades de reguladores que podrían provocar problemas físicos y químicos complejos. No se utilizan depresores en exceso y los minerales valiosos pueden flotar por completo, lo que contribuye a mejorar la recuperación. Tampoco se utilizan activadores en exceso, lo que contribuye a mejorar la calidad de los concentrados y a reducir el consumo de reactivos.
(4) El proceso de flotación en masa diferencial, también denominado proceso de flotación asíncrona, se ha desarrollado a partir de la isoflotación. En este proceso, el plomo no se separa por flotación por completo de una sola vez, como ocurre en la isoflotación, sino que se separa en dos etapas de flotación en masa, en las que se separan tanto el plomo como el zinc. En la primera etapa, que es similar a la isoflotación y en la que no se utilizan reguladores, solo se separa una parte del plomo. Las partículas de galena con menor flotabilidad se separan junto con la esfalerita, que se activa mediante sulfato de cobre en la segunda etapa de flotación. Este proceso es aplicable a los minerales de sulfuro polimetálicos para mejorar la recuperación del oro y la plata asociados.
(5) El proceso de flotación ramificada en serie consiste en dividir la pulpa en dos o más ramales. La espuma del flotador de primera etapa del primer ramal se combina con la materia prima destinada al segundo ramal, tras lo cual se lleva a cabo la flotación de primera etapa, y luego se conectan en serie. Al mismo tiempo, se añaden los reactivos correspondientes.
7.3.2.2 Separación del plomo y el azufre
La pirita suele encontrarse asociada a minerales de plomo y zinc, y el proceso de separación del plomo y el azufre depende de las características de dispersión de la pirita.
Si hay una pequeña cantidad de pirita en forma de granos gruesos, se puede adoptar un proceso de flotación de azufre con supresión de zinc. La combinación de reactivos puede consistir en carbonato de sodio, sulfato de zinc y sulfuro de sodio; o bien en sulfato de zinc y sulfuro de sodio; o también en sulfito de sodio, sulfato de sodio y sulfato de zinc.
Si hay pirita con buena flotabilidad, esta flotará junto con la galena en el proceso tradicional. Si se aumenta el pH para inhibir la flotación de la pirita, también se inhibirá la de la galena. En este caso, se suele utilizar una gran cantidad de cal para inhibir la flotación de la pirita y se emplea xantato de alta pureza para recuperar la galena.
7.3.2.3 Separación del zinc y el azufre
En la separación del zinc y el azufre, se utilizan sulfato cúprico y cal para activar la esfalerita y reducir la pirita, respectivamente. Además, la pulpa se calienta a 50 ℃ para mejorar la eficiencia de la separación del zinc y el azufre.
7.3.3 Prácticas de enriquecimiento de los minerales de plomo y zinc de Fankou
7.3.3.1 Introducción a la mina de plomo y zinc de Fankou
La planta de concentración de plomo y zinc de Fankou procesa entre 1,5 y 1,65 millones de toneladas de mineral a granel al año. Sus principales productos son el concentrado con alto contenido en plomo, el concentrado con alto contenido en zinc, el concentrado a granel de plomo y zinc, y el concentrado de azufre. La producción anual de plomo y zinc metálicos es de entre 165 000 y 180 000 toneladas, y
Capítulo 7: Prácticas de enriquecimiento de minerales metálicos no ferrosos
concentrado de azufre estándar: entre 550 000 y 700 000 toneladas.
El mineral de Fankou es principalmente un mineral de sulfuro de plomo y zinc complejo y denso, con un contenido de pirita de hasta 45%. La galena, la esfalerita y la pirita presentan un tamaño irregular y una estructura compleja, representando las partículas de -0,074 mm el 35%, el 17% y el 49%, respectivamente, y las de -0,02 mm representan el 16%, el 4% y el 8%, respectivamente. Su beneficio resulta difícil.
La innovación tecnológica y la práctica productiva en el tratamiento de minerales de plomo y zinc del complejo de Fankou se han venido desarrollando durante décadas, lo que ha supuesto una gran contribución al desarrollo de la tecnología de tratamiento de minerales sulfurosos en China. La tecnología sin cianuro, la tecnología de molienda fina con alto contenido en álcalis, la tecnología de flotación a granel asíncrona, la tecnología de flotación rápida con reactivos mixtos y la tecnología de flotación con control de potencial han tenido éxito, lo que ha permitido resolver el difícil problema del tratamiento de minerales sulfurosos complejos y ha contribuido a que la tecnología de tratamiento de minerales sulfurosos en China alcance el nivel más avanzado del mundo.
7.3.3.2 Desarrollo del proceso de flotación
Cuando se construyó la planta en 1968, se utilizó un proceso de flotación a granel. El mineral tal y como salía de la mina se trituraba hasta un tamaño de -0,074 mm, lo que representaba 70%. El concentrado a granel de plomo y zinc se obtenía mediante flotación a granel utilizando cal, sulfato de cobre y xantato de etilo. Tras una nueva molienda, el concentrado a granel se separaba utilizando cal, cianuro y sulfato de zinc, para obtener concentrados de plomo y zinc, respectivamente. El concentrado de azufre se obtenía mediante la flotación de los residuos a granel. Este proceso utilizaba cianuro, lo que provocaba contaminación medioambiental y ofrecía una baja eficiencia de separación.
A mediados de la década de 1970, se empezó a prestar cada vez más atención a la protección del medio ambiente. Este proceso prescindió del cianuro y permite producir concentrado a granel de alta ley para el proceso de fundición Imperial (ISP), que puede tratar concentrado a granel en lugar de concentrado separado, como ocurre en las fundiciones tradicionales.
El grado de liberación de la galena es de solo 60%, mientras que el fracción de -0,074 mm representa el 70%, por lo que era necesaria una molienda fina. Sin embargo, la molienda fina generaba una gran cantidad de pirita fina, galena y sus partículas entrelazadas, que presentaban una flotabilidad bastante similar, lo que dificultaba la separación. Tras un largo periodo de investigación, se desarrolló un proceso de flotación selectiva en condiciones de alta alcalinidad con un colector potente. El mineral tal como sale de la mina se molió hasta -0,074 mm, lo que representaba el 85%, y el concentrado de plomo se volvió a moler hasta -0,038 mm, lo que representaba entre el 85% y el 90%. Se añadieron grandes cantidades de cal y xantato de butilo al molino de bolas, donde el entorno altamente alcalino inhibió la pirita recién liberada, mientras que el xantato de butilo protegía la superficie fresca de la galena. El concentrado de plomo se obtiene mediante flotación selectiva que incluye una etapa de desbaste, una de barrido y cuatro de limpieza utilizando sulfato de zinc y terpineol. Este proceso supuso un avance en el aumento tanto de la recuperación de plomo como de la calidad y la recuperación del concentrado de zinc; sin embargo, la inhibición de la cal no es completa, lo que dificulta la separación del plomo y el hierro y da lugar a una elevada carga de circulación. La ley del concentrado de plomo es de aproximadamente 50%-52%. La flotación diferencial a granel, también denominada flotación asíncrona, se probó con éxito en 1987 y produjo un concentrado grueso a granel, que se volvió a moler y se limpió. Sin embargo, surgieron varios problemas. Mostró una escasa adaptabilidad al mercado, ya que el concentrado a granel es el único producto. Durante la remolienda del concentrado a granel grueso se produjo una molienda excesiva, aunque se incrementó la recuperación. Se produjeron fluctuaciones y pérdidas debido a que el material flotado era de gran volumen en la flotación a granel. Además, el aeroflotante de anilina se descompone con facilidad, lo que supuso una gran presión para la protección del medio ambiente.
Partiendo de una flotación selectiva en condiciones de alta alcalinidad, se utilizaron colectores mixtos y un depresor orgánico, y se dejó de emplear el sulfato de zinc; además, se recuperaron los residuos de limpieza mediante un proceso de selección, lo que permitió aumentar la ley de plomo de 53% a 58%.
En 1998 y 1999, la flotación controlada por potencial completó con éxito su prueba industrial, combinando la teoría del control moderno del potencial de los sulfuros con la práctica productiva, lo que permitió aclarar aún más la relación entre el comportamiento de la flotación de los minerales y el potencial de la pulpa, y optimizó asimismo el régimen de reactivos y la estructura del diagrama de proceso.
7.3.3.3 Proceso FKNSP
FKNSP es la tecnología de tratamiento de minerales armónica más reciente desarrollada para minerales complejos de sulfuro de plomo, zinc y hierro, que adopta el concepto y el principio de la “armonía”, aprovechando al máximo las características inherentes y la flotabilidad de los minerales presentes en el yacimiento y logrando un ahorro energético. Produce cuatro productos: concentrado de plomo, concentrado de zinc, concentrado a granel y concentrado de azufre, que se describen a continuación en la figura 7.4.
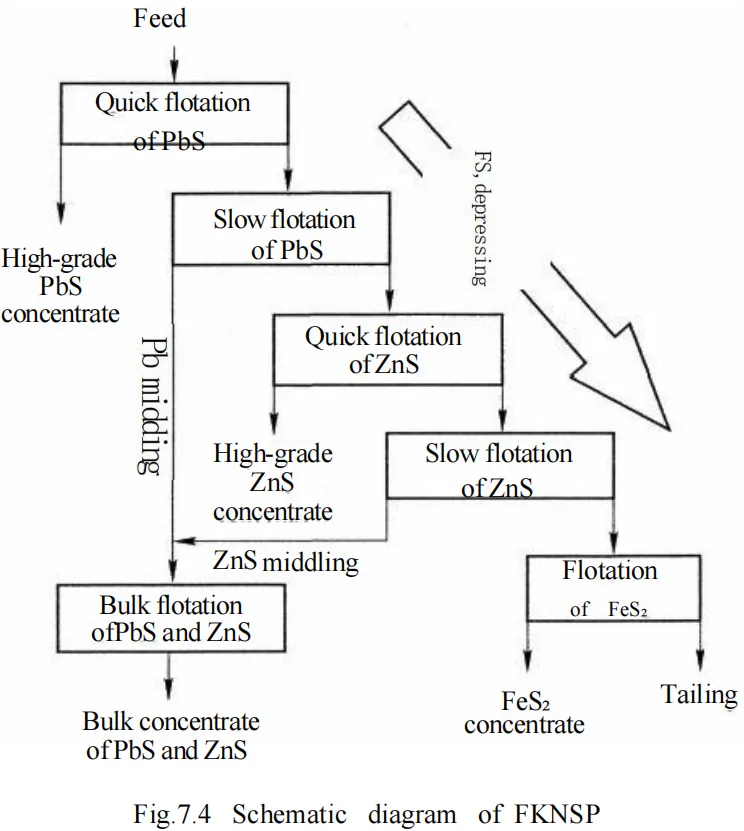
Teniendo en cuenta que la mayor parte de los principales minerales metálicos se han liberado durante la trituración gruesa, se recurre a la trituración gruesa del mineral tal y como sale de la mina y a la trituración secundaria de los residuos intermedios, con el objetivo de volver a triturar la pequeña cantidad de partículas retenidas que son difíciles de flotar o que lo hacen lentamente, ahorrando así electricidad.
Prácticas de enriquecimiento de minerales metálicos no ferrosos
consumo. La mayor parte de las partículas gruesas y de fácil flotación de plomo o zinc se separan rápidamente mediante flotación en poco tiempo para producir concentrado de plomo o zinc, lo que reduce la trituración excesiva de los minerales liberados y la carga de reciclaje innecesaria. Los productos intermedios, que son difíciles de tratar, se combinan y se vuelven a moler para producir un concentrado a granel de alta calidad, lo que aumenta la recuperación de metales y acorta el diagrama de proceso. Este proceso aprovecha al máximo el efecto combinado de los reactivos de flotación y utiliza una mezcla de reactivos para reforzar la eficiencia de separación de los minerales de plomo y zinc. La rápida flotación de la mayor parte de los concentrados de plomo y zinc ayuda a eliminar el efecto acumulativo de los reactivos de flotación y el impacto negativo causado por un exceso de reactivos. Esta estructura armoniosa del proceso y del producto, junto con un régimen de reactivos de flotación específico, reduce la carga de circulación en el diagrama de flujo y el tiempo total de flotación.
El proceso FKNSP consta de flotación rápida de plomo, flotación lenta de plomo, flotación rápida de zinc, flotación lenta de zinc y flotación a granel. A continuación se describen el régimen de reactivos y el tiempo de flotación.
El mineral se tritura en un circuito cerrado de dos etapas. Se añaden xantato de butilo, ditiocarbamato de etilo y cal al molino de bolas primario en una dosis de 65 g/t, 65 g/t y 5000 g/t, respectivamente.
(1) Flotación rápida del plomo. Incluye un separador de primera etapa y tres separadores de limpieza, con tiempos de flotación de 6 min, 11 min, 9 min y 23 min, respectivamente. El espumante es el único reactivo que se añade en la operación de desbaste, y en cada operación de limpieza se añade una pequeña cantidad de xantato de butilo, ditiocarbamato de etilo y cal. Los productos intermedios se devuelven en secuencia, mientras que los residuos de la etapa de concentración preliminar se destinan a la flotación lenta del plomo. En la segunda etapa de limpieza también se utiliza humato de sodio (PS) para suprimir la pirita. El humato de sodio es no tóxico, insípido, respetuoso con el medio ambiente y de bajo consumo, lo que reduce la cantidad de cal necesaria y ofrece una buena adaptabilidad a la calidad del agua.
(2) Flotación lenta del plomo. Incluye un rougher y un scavenger. En el rougher se añaden cal, xantato de butilo y etiltionitrógeno a razón de 500 g/t, 125 g/t y 12,5 g/t, respectivamente. En el scavenger se añade xantato de butilo a razón de 15 g/t.
(3) Flotación rápida del zinc. Consta de un separador de pretratamiento y tres separadores de limpieza. El xantato de butilo y el aceite II se añaden a la masa en agitación en proporciones de 120 g/t y 15 g/t, respectivamente. El sulfato de cobre, la cal y el xantato de butilo se añaden antes de cada operación de limpieza en dosis decrecientes. El tiempo de flotación es de 7 min, 7 min, 13 min y 26 min, respectivamente. Los residuos de la etapa de flotación preliminar se envían a la flotación lenta de zinc.
(4) Flotación lenta del zinc. Consta de un circuito de desbaste y tres circuitos de purificación. En el desbaste se añaden xantato de butilo y aceite II a 20 g/t y 5 g/t, respectivamente. El concentrado de la etapa de desbaste vuelve al circuito de remolienda cerrado mediante un ciclón. Se añade xantato de butilo en las etapas de limpieza. Los residuos de la etapa de limpieza se deshidratan y, a continuación, se someten a flotación de azufre. El tiempo de flotación es de 4 min, 3 min, 4 min y 4 min, respectivamente.
(5) Flotación a granel. La espuma procedente de ambas flotaciones lentas de plomo y zinc se combina y se vuelve a moler, tras lo cual se lleva a cabo una flotación a granel para obtener concentrado a granel de plomo y zinc. La flotación a granel consta de cinco depuradores, con tiempos de flotación de 6 min, 5 min, 5 min, 5 min y 20 min, respectivamente.
 English English
 Spanish
 Russian
 Arabic
 Swahili
 French
 Turkish
 Portuguese
 Korean
 Japanese
 German
 Italian