
Broyeur à rouleaux vertical pour ciment
Présentation du broyeur à rouleaux vertical pour ciment Le broyeur à rouleaux vertical pour ciment GKLM…

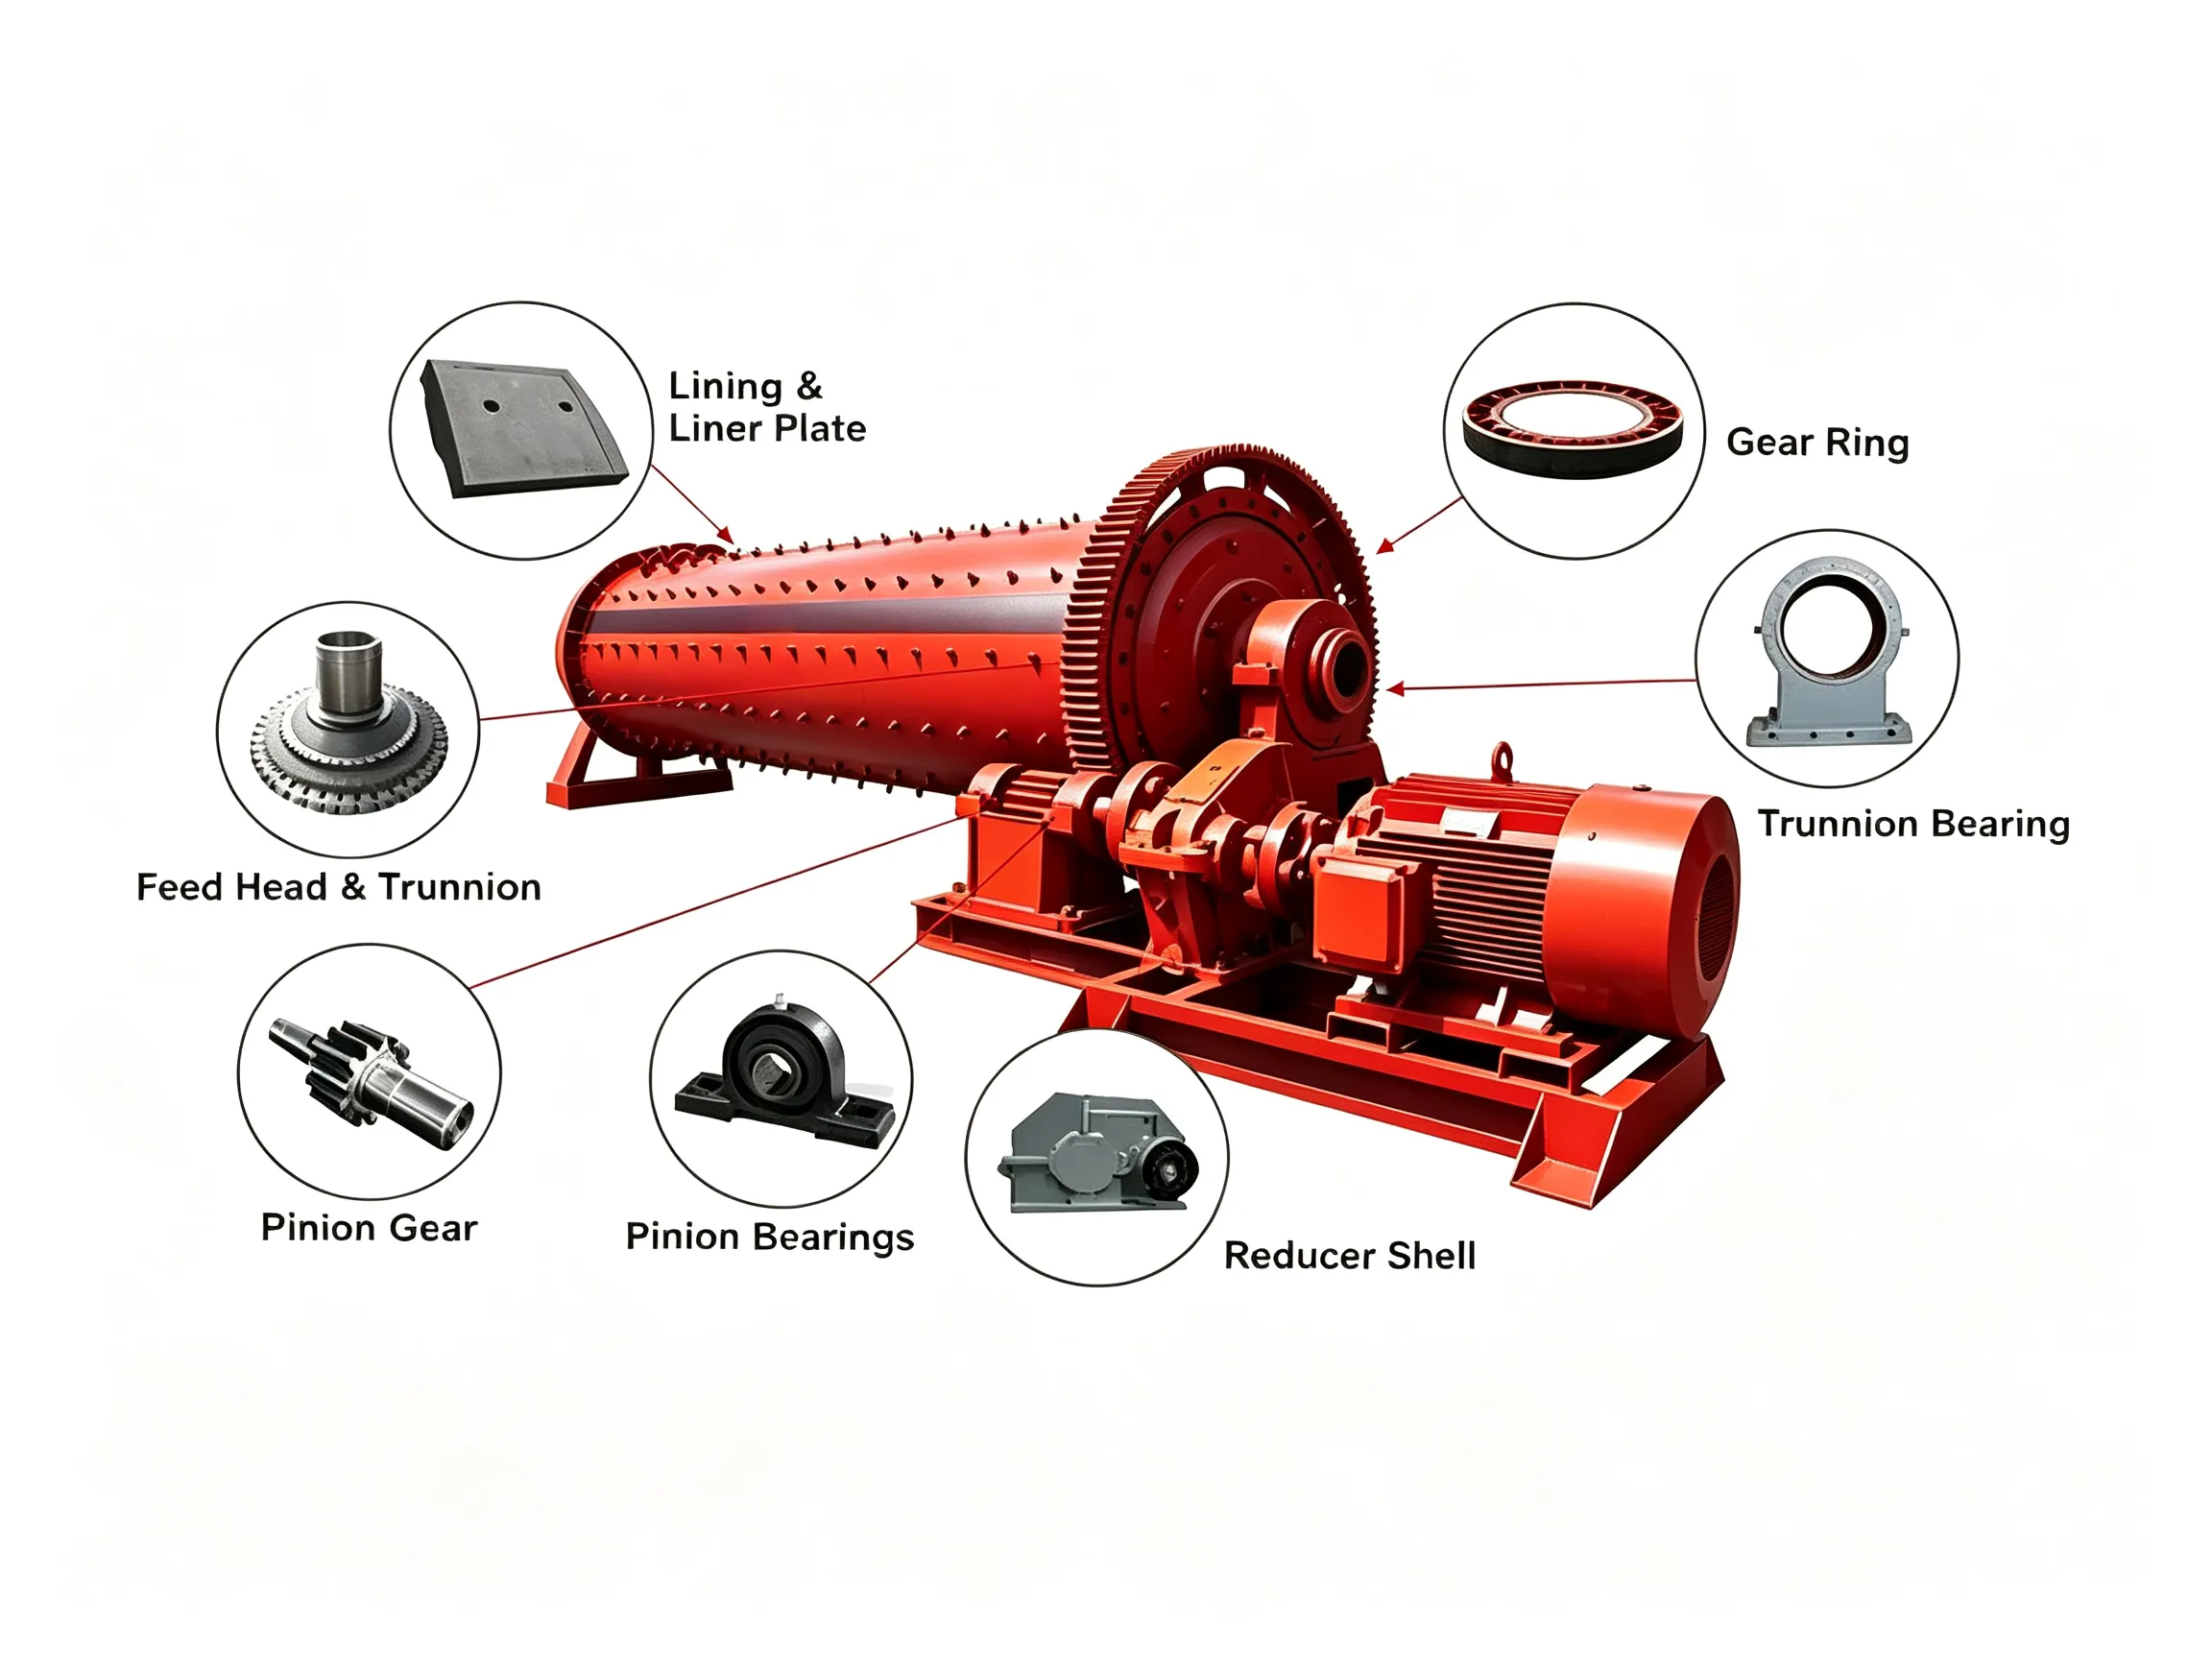
Douilles d'extrémité d'alimentation pour broyeurs
Exemple de revêtements d'extrémité d'alimentation pour un broyeur à boulets est illustré à la figure 5-80. En regardant depuis la charge statique du broyeur vers l’ouverture du tourillon d’alimentation, l’ensemble de l’agencement ressemble à un œil, le contour de la bague de revêtement la plus interne formant une ligne semblable à un “ trait d’eye-liner ”. Bien que l’emplacement d’usure le plus rapide sur les revêtements de l’extrémité d’alimentation soit lié à la charge du broyeur, c’est généralement la zone située autour de la hauteur de la surface de charge qui subit l’usure la plus rapide, c’est-à-dire généralement près de cette zone “ d’eye-liner ”. Pour atténuer l’usure accélérée des revêtements du côté alimentation (remarque : pour les broyeurs SAG/AG, lorsque des matériaux similaires sont utilisés, ce sont généralement les revêtements du côté alimentation qui s’usent le plus rapidement, suivis des plaques de grille ; les revêtements de l’enveloppe peuvent présenter une usure comparable à celle des plaques de grille mais s’usent généralement plus lentement, et les élévateurs de pâte ont généralement la durée de vie la plus longue. Lors de la conception des revêtements, il faut tenir compte du cycle de remplacement ; la pratique courante consiste à faire en sorte que la durée de vie des composants à longue durée de vie soit un multiple entier du cycle le plus court). Des barres de levage sont utilisées pour modifier la trajectoire initiale du matériau, réduisant ainsi l’usure des plaques de base et prolongeant la durée de vie des revêtements.

Figure 5-80 Revêtements d'extrémité d'alimentation pour un broyeur 1641
En termes de conception, les barres de levage des revêtements côté alimentation doivent être renforcées. Dans les grands broyeurs, où l’on utilise couramment des revêtements monoblocs, les barres de levage doivent s’étendre jusqu’au bord de l’ouverture centrale, contrairement à celles des plaques de grille. Ces barres de levage réduisent l’usure causée par le frottement direct entre la charge du broyeur et les plaques de base. On observe depuis peu une tendance à utiliser des barres de levage plus larges et plus hautes afin de prolonger la durée de vie des plaques de base. Pour les broyeurs fonctionnant dans un seul sens, la position des barres de levage doit être ajustée de manière à ce que celles situées sur les revêtements de l’extrémité d’alimentation protègent plus efficacement les zones soumises à une forte usure. Une autre tendance consiste à doter les barres de levage des revêtements de l’extrémité d’alimentation d’un angle de face spécifique, à l’instar des barres de levage des revêtements de l’enveloppe, et à intégrer des arcs de transition à la fois à la tête et à la base des barres de levage. Cette conception vise à empêcher les billes d’acier d’être projetées vers le haut et de heurter les revêtements de la coque près de l’extrémité d’alimentation, ce qui accélérerait leur usure.
Les aspects mécaniques à prendre en compte lors de la conception des revêtements d'extrémité d'alimentation sont les suivants :
(1) S'assurer que chaque pièce de revêtement de l'extrémité d'alimentation s'adapte parfaitement à l'extrémité conique d'alimentation du broyeur. Pour ce faire, il est possible d'ajouter des cales en caoutchouc afin que le revêtement repose correctement sur la coque de l'extrémité d'alimentation du broyeur. Un mauvais ajustement peut entraîner la rupture des boulons et la fissuration de la plaque de base.
(2) Éviter que les éléments de la chemise ne subissent l'impact direct des billes d'acier projetées radialement – par exemple, les extrémités exposées, les parties saillantes locales et les trous de boulons trop grands qui sont continuellement soumis à l'impact de la charge de billes en cascade, ce qui peut entraîner l'apparition de fissures.
(3) Évitez de mélanger des manchons neufs et usagés. Dans ce cas, les manchons neufs dépasseront et resteront constamment exposés aux chocs des balles.
(4) Privilégier le regroupement des zones d'usure principales sur une même rangée de chemises, afin que celles-ci puissent être remplacées ensemble, en bloc.
(5) Les revêtements de l'extrémité d'alimentation doivent être remplacés en même temps que les revêtements de la enveloppe, dans la mesure du possible, afin d'éviter que les nouveaux revêtements de l'extrémité d'alimentation ne provoquent une usure accélérée des anciens revêtements de la enveloppe.
Comme le montre la figure 5-81, afin de remédier au fait que les revêtements de l’extrémité d’alimentation situés autour de l’anneau, correspondant au niveau de charge du broyeur, subissent l’usure la plus rapide, et afin de réduire au minimum le nombre de revêtements à remplacer, une conception spéciale est nécessaire pour cette zone à forte usure. Comme l’illustre la figure 5-82, cette conception spéciale comprend :
(1) Fabriquer la zone soumise à une forte usure sous la forme d'une pièce de revêtement distincte (le revêtement gris au centre de la figure 5-82).
(2) Augmenter à la fois la hauteur et l'épaisseur des barres de levage dans cette zone.

Figure 5-81 Garnitures d'extrémité d'alimentation usées
Cependant, les deux solutions techniques susmentionnées entraîneront une augmentation du poids des revêtements, ce qui nécessitera d’ajuster en conséquence la charge de référence du broyeur. Par conséquent, dans certains cas, ces deux options peuvent s’avérer limitées, car une réduction de la charge du broyeur a un impact négatif sur le débit de celui-ci. Une solution alternative consiste à changer le matériau des revêtements, qui doit être choisi de manière à résister à l’impact de grosses billes d’acier (90–140 mm) ou de gros morceaux de minerai (350–400 mm) tout en restant économiquement viable. Cependant, dans les broyeurs SAG/AG, les forces d’impact sont généralement très élevées, et les matériaux conventionnels résistants à l’usure et à haute dureté ne sont pas adaptés à de telles conditions. Une approche technique consiste à insérer des inserts en fonte blanche haute performance résistants à l’usure (à haute teneur en chrome) dans les barres de levage des revêtements dans cette zone à forte usure, comme le montre la figure 5-83(a).

Figure 5-82 Revêtement d'extrémité d'alimentation avec la zone d'usure isolée et surélevée
En règle générale, un revêtement entièrement constitué de fonte blanche est trop fragile et ne convient pas à cet environnement ; toutefois, le matériau conventionnel qui entoure la fonte blanche la protège contre les dommages dus aux chocs. Par conséquent, cette combinaison de deux alliages offre à la fois une résistance à l’usure et une résistance aux chocs, ce qui prolonge considérablement la durée de vie du revêtement. La figure 5-83(b) compare l'état d'usure de ce revêtement à celui d'un revêtement classique, montrant que le taux d'usure du revêtement fabriqué avec cette combinaison de deux alliages dans la zone à forte usure est considérablement réduit.

Figure 5-83 Revêtements d'extrémité d'alimentation résistants à l'usure
(a) Zone soumise à une forte usure, avec des inserts en fonte blanche ;
(b) Revêtement d'extrémité d'alimentation classique usé et revêtement d'extrémité d'alimentation usé comportant des inserts résistants à l'usure.




 English English
 Spanish
 Russian
 Arabic
 Swahili
 French
 Turkish
 Portuguese
 Korean
 Japanese
 German
 Italian