
Broyeur à anneaux ultrafin
Présentation du broyeur à rouleaux annulaires ultrafin Le broyeur à rouleaux annulaires ultrafin KXHGM…

4.9.1 Contenu de la maintenance
Le cycle d'entretien d'un concasseur à cône dépend de facteurs tels que la qualité de l'exploitation et de la maintenance, la qualité des réparations, la qualité des pièces d'usure et les conditions de production. Le cycle de maintenance peut être déterminé de deux manières : l'une consiste à le calculer en fonction du tonnage de minerai concassé ; l'autre, en fonction du temps de fonctionnement en charge. La première méthode est plus précise et plus scientifique, tandis que la seconde est plus simple et permet de calculer plus facilement la durée. Quelle que soit la méthode adoptée, elle doit être définie en fonction des conditions locales. La maintenance se divise en réparations mineures, réparations intermédiaires et réparations majeures.
Réparation mineure est effectuée tous les quinze jours ou tous les mois, et comprend les éléments suivants :
(1) Inspecter la coque de la cuve ;
(2) Vérifier l'usure de la douille conique et de la douille droite, ainsi que leurs jeux ;
(3) Vérifier le jeu d'engrènement des pignons coniques ;
(4) Vérifier le jeu du roulement de l'arbre de transmission ;
(5) Vérifier le système hydraulique et le système de lubrification, ou remplacer l'huile de lubrification ;
(6) Nettoyez les principaux composants.
Réparation intermédiaire est effectuée tous les 4 à 6 mois environ et comprend principalement :
(1) Remplacer les joints ;
(2) Réparer ou remplacer la douille excentrique, la douille conique et la douille droite ;
(3) Réparer ou remplacer la cuve et le dispositif d'étanchéité ;
(4) Réparer ou remplacer les engrenages coniques, l'arbre d'entraînement et les roulements ;
(5) Réparer le filetage de la bague de réglage et du manchon de support ;
(6) Inspecter minutieusement et remédier à tous les problèmes relevant de la réparation mineure ;
(7) Démonter le moteur, éliminer la poussière et les salissures à l'aide d'un soufflet, puis vérifier tous les jeux des roulements ; démonter le commutateur d'huile, le nettoyer et corriger les défauts ; effectuer les réglages électriques et les essais sur chaque composant ; inspecter et réparer le tableau de distribution et les autres câbles, etc.
Réparation importante est réalisée environ tous les quatre ans ou en fonction des circonstances, et comprend :
(1) Réparer ou remplacer le châssis et les éléments de fondation associés ;
(2) Vérifier minutieusement et traiter tous les points relevant de la réparation intermédiaire, et procéder aux modifications techniques ;
(3) Remplacer la bobine du stator du moteur (conformément aux résultats des contrôles préventifs) et procéder à l'application d'un vernis ; remplacer l'arbre du rotor (en fonction de l'état réel).
Lorsque l'équipement est démonté périodiquement à des fins d'inspection ou lors de réparations majeures, intermédiaires ou mineures, il convient de consigner de manière détaillée les pièces inspectées, réparées et remplacées, afin de bien cerner la situation, d'en dégager des tendances, de préparer les pièces de rechange et de planifier la maintenance programmée.
4.9.2 Méthodes d'entretien
4.9.2.1 Entretien de l'ensemble arbre de transmission
Les méthodes d'entretien sont les suivantes :
(1) Si l'arbre de transmission est tordu, si la rainure de clavette est endommagée (déplacement de la clavette) ou si le jeu par rapport au roulement dépasse la plage spécifiée, il doit être réparé ou remplacé.
(2) Lorsque l'épaisseur des dents du petit pignon conique présente une usure supérieure à 20%, celui-ci doit être remplacé.
Pour démonter le support d'arbre de transmission, utilisez les trous filetés prévus à cet effet sur la bride du support et celle du châssis, puis extrayez-le à l'aide de vis de levage. Lors du montage, utilisez les anciens joints d'origine qui ont été retirés ou des joints neufs de même épaisseur afin de conserver la position d'origine.
4.9.2.2 Entretien de l'ensemble de douille excentrique
Les principaux composants de l'ensemble de douille excentrique doivent être réparés ou remplacés lorsqu'ils présentent les caractéristiques suivantes :
(1) Si l'usure du diamètre extérieur de la douille excentrique dépasse 3 mm, celle-ci doit être remplacée.
(2) Si le jeu entre la douille droite et la douille excentrique dépasse le double du jeu d'assemblage d'origine (voir tableau 4-10), ou si la douille droite présente une fissure dépassant 1/3 de sa circonférence ou de sa hauteur, la douille droite doit être remplacée (selon la première condition qui se présente).
(3) Si le jeu entre la douille conique et la partie supérieure de l'arbre principal dépasse le double du jeu de montage d'origine (voir tableau 4-10), ou s'il présente une fissure importante, la douille conique doit être remplacée.
(4) Lorsque l'épaisseur des dents de la grande roue conique présente une usure supérieure à 20%, celle-ci doit être remplacée.
(5) Si la rondelle du palier de butée située à l'extrémité inférieure de la douille excentrique présente un écart d'usure non parallèle supérieur à 0,1 mm ou une perte d'épaisseur supérieure à 5 mm, elle doit être remplacée.
La fixation de la douille droite au châssis et de la douille conique à la douille excentrique s'effectue par moulage d'un alliage de zinc. Lors du moulage, il convient d'éviter toute déformation et de procéder à un contrôle après le moulage.
Pour le démontage et le montage de la douille excentrique et de la rondelle de butée inférieure : il est possible de pré-découper une rainure de 25 mm de largeur et de 4 à 5 mm de profondeur à l'intérieur de la douille droite, puis d'utiliser une plaque de levage en forme de croissant pour la saisir et la retirer (voir figure 4-23).
Les cotes d'ajustement des pièces nouvellement remplacées doivent être déterminées en fonction des cotes après usure. Les tolérances d'ajustement et les jeux doivent respecter les exigences de conception d'origine.
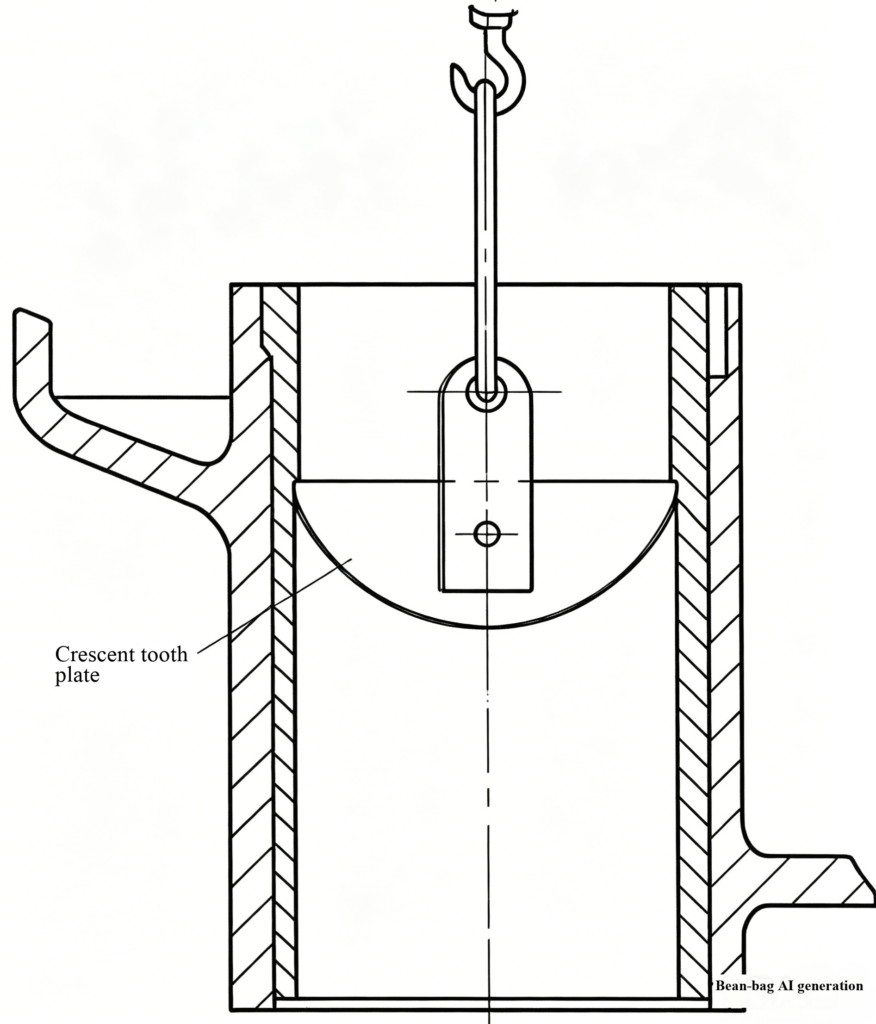
Figure 4-23 Démontage de la douille droite
Entretien de l'ensemble palier à cuvette
Les opérations de maintenance sont les suivantes :
(1) Vérifiez l'état de fixation de la coque du bol. La coque du bol est fixée au carter de palier à l'aide de goupilles cylindriques et d'un alliage de zinc moulé. Si elle se desserre, refaites le moulage de l'alliage de zinc. Sinon, lors du levage du cône mobile, la coque du bol risque de coller à la surface sphérique du cône mobile sous l’effet de l’huile de lubrification et d’être soulevée avec lui, ce qui pourrait provoquer un accident.
(2) Vérifiez l'état de contact de la coque du bol. La surface de contact de la coque du bol doit se situer sur la bague extérieure, avec une largeur de bague de contact comprise entre 100 et 160 mm. Si la surface de contact est trop grande, raclez à nouveau la surface.
(3) Vérifiez l'état d'usure de la coque du bol. Remplacez la coque du bol lorsque la surface d'usure atteint le fond de la rainure de lubrification (la rainure de lubrification est usée jusqu'à devenir plate), lorsque les goupilles de fixation sont apparentes ou lorsque des fissures apparaissent.
(4) L’ajustement entre le logement de roulement de la cuve et le châssis doit être serré. Si un jeu apparaît en raison de l’usure, le logement de roulement peut se décaler pendant le fonctionnement, entraînant un mauvais contact entre l’arbre principal et la douille conique, voire un choc entre les deux. Dans les cas graves, la douille droite et le châssis peuvent subir des chocs, ce qui peut endommager la douille droite. Une fois qu’un tel jeu existe, l’eau du joint anti-poussière peut également s’infiltrer dans le corps de la machine et endommager le système de lubrification. Si le jeu dépasse 2 mm, il convient de procéder à une réparation ou à un remplacement. Les pièces de rechange doivent être dimensionnées en fonction des dimensions usées.
Pour éliminer ce jeu, il convient de procéder à une soudure puis à un usinage afin de rétablir l'ajustement d'origine.
(5) Si la bague d'étanchéité anti-poussière située sur le boîtier de palier de la cuve est endommagée, elle doit être remplacée sans délai afin d'empêcher la poussière de pénétrer dans la rainure d'étanchéité et de s'y déposer, ce qui risquerait d'obstruer les orifices d'évacuation d'eau. Les dépôts de poudre minérale présents dans la rainure d'étanchéité doivent également être éliminés lors de l'entretien.
4.9.2.4 Entretien de l'ensemble du cône mobile
Le cône mobile est retiré du corps de la machine à l'aide de l'anneau de levage situé à son extrémité supérieure, puis placé sur un support préfabriqué en vue de son entretien. Les composants principaux, à savoir l'arbre principal et la tête (corps), doivent être réparés ou remplacés dans les conditions suivantes :
(1) Si l'usure de l'arbre principal au point de contact avec la douille conique dépasse 3 mm, ou si des fissures apparaissent, l'arbre principal doit être remplacé.
(2) Si la partie inférieure de la bague de déflexion d'huile du corps du cône mobile est usée au-delà de la moitié de la hauteur H de la bague (voir figure 4-18), une plaque d'acier doit être soudée à cet endroit à des fins de réparation.
(3) Si l'usure de la surface sphérique de la culasse est supérieure à 4 mm, ou si l'usure de la surface de contact entre la partie inférieure de la surface conique de la culasse et la chemise est supérieure à 4 mm, la culasse doit être remplacée.
Lors du remplacement et du montage de l'arbre principal ou de la tête, les dimensions et les tolérances de l'arbre et de l'alésage doivent être déterminées à partir de mesures réelles afin de garantir un ajustement serré. L'ajustement utilisé ici est de type D/je, c'est-à-dire un ajustement serré compris entre D/800 et D/1 000 mm (D étant le diamètre de l'alésage). Dans cette plage d'ajustement serré, le chauffage de la tête à environ 200 °C permet un montage sans difficulté.
Lors du chauffage de la tête, procédez lentement tout en mesurant la température et la dilatation de l'alésage. Lorsque la dilatation de l'alésage atteint environ le double de l'ajustement serré, insérez l'arbre. N'essayez pas d'augmenter l'ajustement serré pour améliorer la solidité de l'assemblage entre l'arbre et la tête, car un ajustement serré plus important augmente la contrainte supplémentaire sur l'arbre et provoque une forte concentration de contraintes à la transition entre les zones assemblées et non assemblées, ce qui peut entraîner la rupture de l'arbre. Par conséquent, lors de l’entretien, vérifiez soigneusement la précision des dimensions des pièces d’accouplement et le bon déroulement de l’opération d’assemblage à chaud.
4.9.2.5 Entretien de la bague d'appui, du manchon de réglage et des vérins hydrauliques
Les opérations de maintenance sont les suivantes :
(1) Après avoir retiré la bague d'appui, vérifiez la surface de contact conique avec le châssis. Si vous constatez une usure, cela indique que la bague d'appui a souvent sauté pendant le fonctionnement ; il convient d'en identifier la cause et d'y remédier. Si l'usure de cette surface conique dépasse 5 à 10 mm, procédez à sa réparation.
(2) Si l'usure des filets de la bague de support et du manchon de réglage dépasse 30%–35%, ceux-ci doivent être remplacés.
(3) Pendant le fonctionnement, avant toute intervention d'entretien, vérifiez l'étanchéité des vérins de verrouillage et des vérins de poussée situés sur la bague d'appui et repérez les fuites. Lors de l'entretien, remplacez leurs joints d'étanchéité.
4.9.2.6 Remplacement de la chemise
Lorsque l'usure en épaisseur des revêtements du cône mobile et du cône fixe atteint 65%–80%, ou en cas d'usure locale, d'enfoncement, de déformation ou de fissuration, les revêtements doivent être remplacés. Si l’alliage de zinc fixant les revêtements est écrasé ou se desserre avant d’atteindre le stade de remplacement, il doit être refondu. Une fois les revêtements installés, vérifiez que leur centrage est correct. Si le centrage est incorrect, une collision peut se produire pendant le fonctionnement, entraînant une taille irrégulière du produit et un chauffage inégal des pièces de friction à l’intérieur de la machine. Avant de couler l’alliage de zinc, colmatez hermétiquement tous les interstices avec de l’argile ou de l’amiante afin d’empêcher l’alliage de s’échapper. Les surfaces en contact avec l’alliage ne doivent pas être humides, sous peine de provoquer une explosion. Par conséquent, préchauffez et séchez les surfaces avant la coulée, ou, pour gagner du temps (sans préchauffage), appliquez une couche d’huile mécanique sur les surfaces de contact. Procédez ensuite à la coulée de l’alliage de zinc à l’aide d’un outil spécial (voir figure 4-24a). Après la coulée, serrez les boulons des chemises.
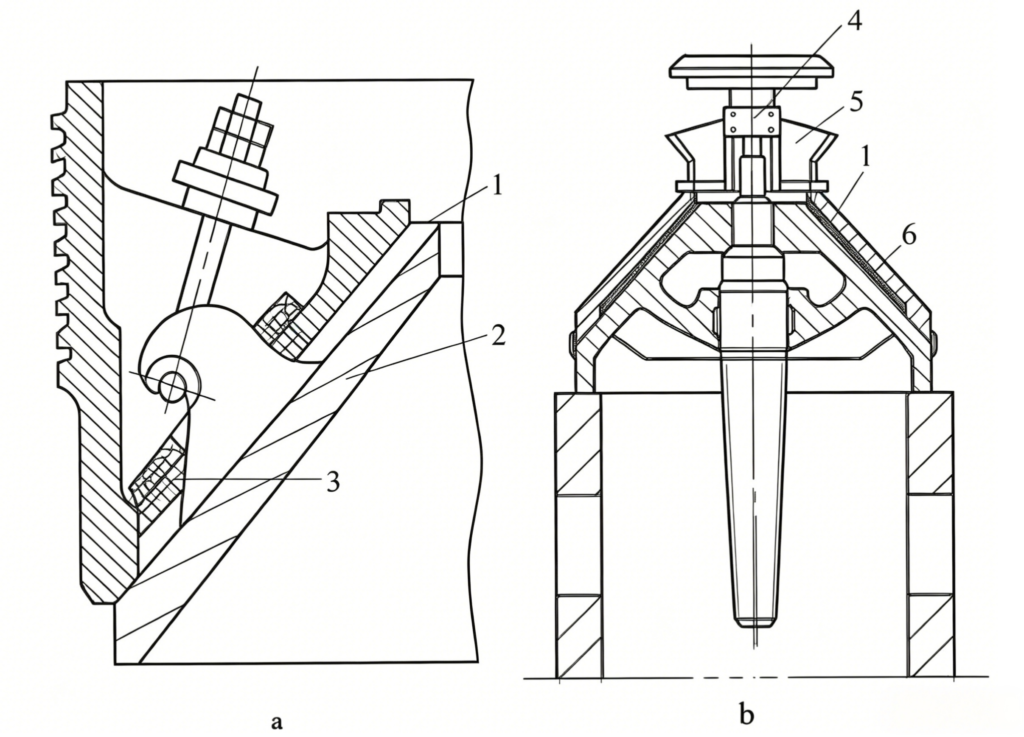
Figure 4-24 Fixation de la gaine
a — Revêtement fixe du cône ; b — Revêtement mobile du cône
1 — Alliage de zinc ; 2 — Douille conique fixe ; 3 — Argile ou amiante ; 4 — Tête conique ; 5 — Outil de coulée du zinc ; 6 — Douille conique mobile





 English English
 Spanish
 Russian
 Arabic
 Swahili
 French
 Turkish
 Portuguese
 Korean
 Japanese
 German
 Italian