
Secador rotativo
1. Descripción general del producto: Los secadores rotativos se utilizan ampliamente en el sector de los materiales de construcción, la metalurgia, …

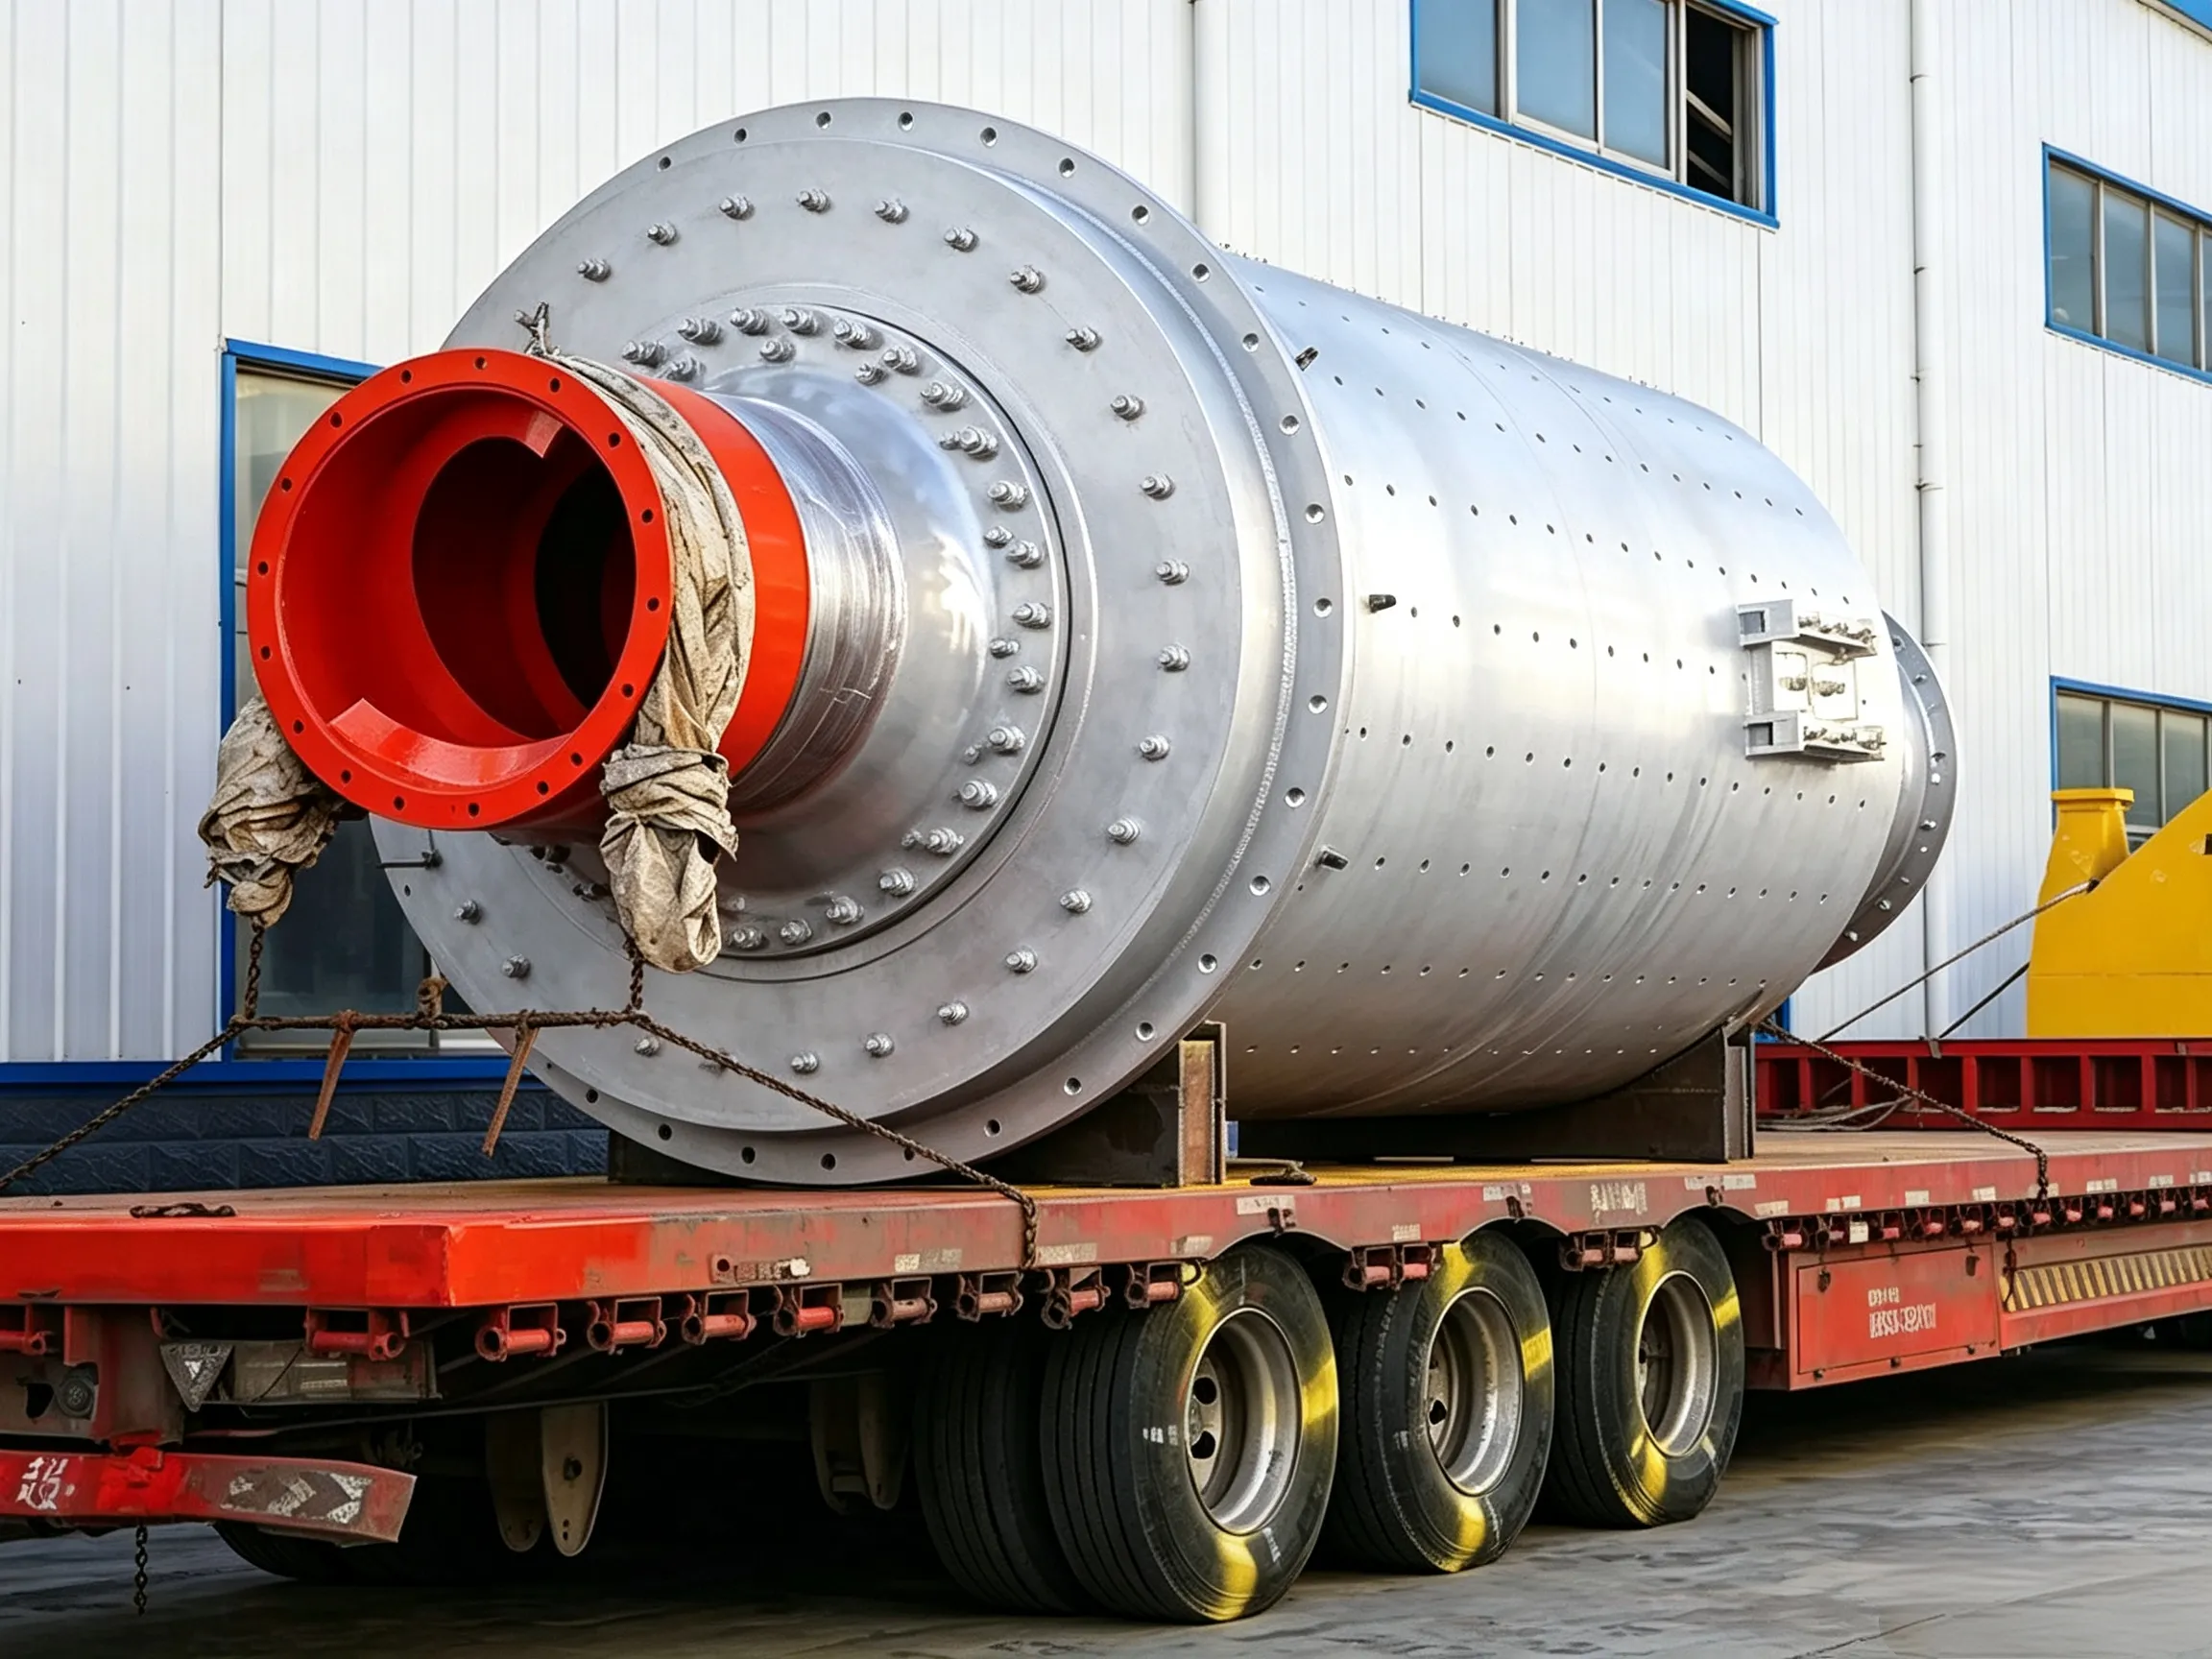
① Ovalidad excesiva o error de cilindricidad excesivo del muñón del eje hueco, con marcas cóncavas y convexas profundas en la superficie, e incluso grietas o agujeros.
② Grietas axiales en el eje hueco, que se extienden a lo largo de la dirección axial desde el centro hacia ambos extremos. En casos graves, las grietas atraviesan la pared del eje. Por lo general, las grietas no son perpendiculares al centro, sino que presentan una inclinación irregular.
③ Desgaste grave del interior del eje hueco, con un aumento del diámetro interior. En algunos casos, el desgaste máximo supera los 50%.
(2) Análisis de las causas
Tras un funcionamiento prolongado, el eje hueco sufre un desgaste natural debido a la fatiga del material. Sin embargo, un mantenimiento deficiente ocasional también puede agravar dicho desgaste. Por ejemplo, si entra una pequeña cantidad de material en el hueco entre el diámetro interior del eje hueco del extremo de alimentación y el cilindro en espiral, puede provocar un desgaste grave del diámetro interior. Si dicho desgaste alcanza un cierto nivel y no se detecta ni se repara a tiempo, pueden aparecer grietas, agujeros y otros defectos que afecten al funcionamiento continuo del molino. En ese caso, será necesario llevar a cabo la reparación.
(3) Métodos de tratamiento
① Reparación de las zonas desgastadas de la superficie del muñón del eje hueco
a. Retirar el eje hueco o el cabezal del molino y colocarlo en un torno vertical de gran tamaño para su reparación mediante torneado. Si el muñón del eje hueco presenta grietas, determinar primero los puntos exactos de inicio y fin de todas las grietas (utilizando instrumentos de detección de defectos e inspección visual, incluidas las grietas ocultas). Repararlas mediante soldadura de recargue y, a continuación, realizar el torneado. Los requisitos específicos de precisión se determinarán de acuerdo con los planos originales. Tras el torneado, el muñón deberá rectificarse una vez instalado el cabezal de fresado.
b. Tras la reparación mediante soldadura, realizar el mecanizado utilizando un soporte temporal adicional y un portaherramientas instalados in situ, o bien utilizar el soporte original del muñón para el mecanizado. En primer lugar, seleccione una zona relativamente en buen estado (superficie C) del muñón como superficie de apoyo y tornee la superficie D. A continuación, utilice la superficie D ya mecanizada como superficie de apoyo para tornear la superficie C, tal y como se muestra en la figura 2.34.

Figura 2.35. Diagrama esquemático de la reparación de la superficie del muñón mediante mecanizado utilizando el soporte original del muñón
Los requisitos relativos al portaherramientas y a la posición del casquillo son los siguientes: la línea central B del portaherramientas deberá ser paralela a la línea central A del casquillo; el avance longitudinal y el avance transversal del portaherramientas deberán ser perpendiculares entre sí. El casquillo permanece apoyado sobre los cojinetes principales originales, y el movimiento axial del casquillo deberá restringirse antes del mecanizado.
Durante el proceso de reparación, si no es posible lubricar el cojinete de forma normal, deberán adoptarse medidas de lubricación provisionales. Tras el torneado, el muñón deberá rectificarse una vez instalado el cabezal de fresado. Si el muñón del eje hueco presenta grietas, estas deberán identificarse en su totalidad, repararse primero mediante soldadura de recargue y, a continuación, tornearse hasta que se cumplan los requisitos de reparación.
② Métodos y procedimientos de reparación de grietas axiales en el eje hueco
a. Gire la fresadora de modo que la grieta quede en el punto muerto superior. La fresadora no deberá girarse en ningún momento durante todo el proceso de reparación.
b. Realizar un bisel con una llama de oxiacetileno. La forma del bisel deberá ser escalonada en arco. La longitud del bisel deberá ser 60 mm mayor que la grieta visible, con 30 mm en cada extremo.
c. Una vez finalizado el corte en bisel, retire la escoria y suelde inmediatamente. La temperatura del eje hueco deberá mantenerse en unos 200 °C. Utilice soldadura manual por arco de corriente continua. Para la capa inferior, utilice electrodos de φ3,2 mm con una corriente de 140 A; a continuación, utilice electrodos de φ4 mm con una corriente de 160 A hasta el recubrimiento final. La soldadura deberá sobresalir 2 mm por encima del metal base. Durante la soldadura, suelde primero ambos lados y martillee mientras suelda para aliviar parte de la tensión (cuando el material del eje hueco sea acero de carbono medio ZG45, los electrodos de acero estructural 507 ofrecen buenos resultados).
d. Una vez finalizada la soldadura exterior, realiza un pequeño bisel en la soldadura interior con una profundidad de 5 mm y, a continuación, vuelve a soldar, situando la soldadura 3 mm por encima del metal base.
e. Una vez finalizadas todas las soldaduras, coloca carbón vegetal en una caja de hierro fabricada expresamente para ello y realiza un tratamiento térmico en la zona soldada. El tratamiento térmico se llevará a cabo simultáneamente en las paredes interior y exterior. Uno de los extremos de la caja de hierro está fabricado con chapa perforada para permitir la entrada de aire y facilitar la combustión del carbón vegetal. Una vez finalizado el tratamiento térmico, cúbrala con 4-5 capas de sacos de arpillera y manténgala así durante 5 horas para conservar el calor.
f. Lima la parte de la soldadura del diámetro exterior del eje hueco que sobresale por encima del metal base y, a continuación, púlela con una piedra de aceite o una amoladora manual. Comprueba el resultado con una plantilla torneada y, por último, mide la zona soldada en varios puntos a lo largo de la circunferencia con un calibre hasta que se cumplan los requisitos técnicos.
③ El desgaste grave del diámetro interior del eje hueco puede repararse mediante el método del casquillo incrustado (figura 2.36). El procedimiento es el siguiente:
a. Enrolla una chapa de acero de 14 mm de espesor para formar un cilindro. El diámetro del cilindro depende del grado de desgaste y del diámetro del eje hueco.
b. Corta el cilindro de acero en tres piezas, encájalas a presión y suéldalas firmemente al interior del eje hueco.
c. Rellena el hueco entre la chapa de acero y la pared de la carcasa con cuerda de amianto o retales de tela.
d. Suelde el extremo posterior del cilindro en espiral y el eje hueco entre sí utilizando una placa deflectora, lo que puede evitar un mayor desgaste del interior del eje hueco.
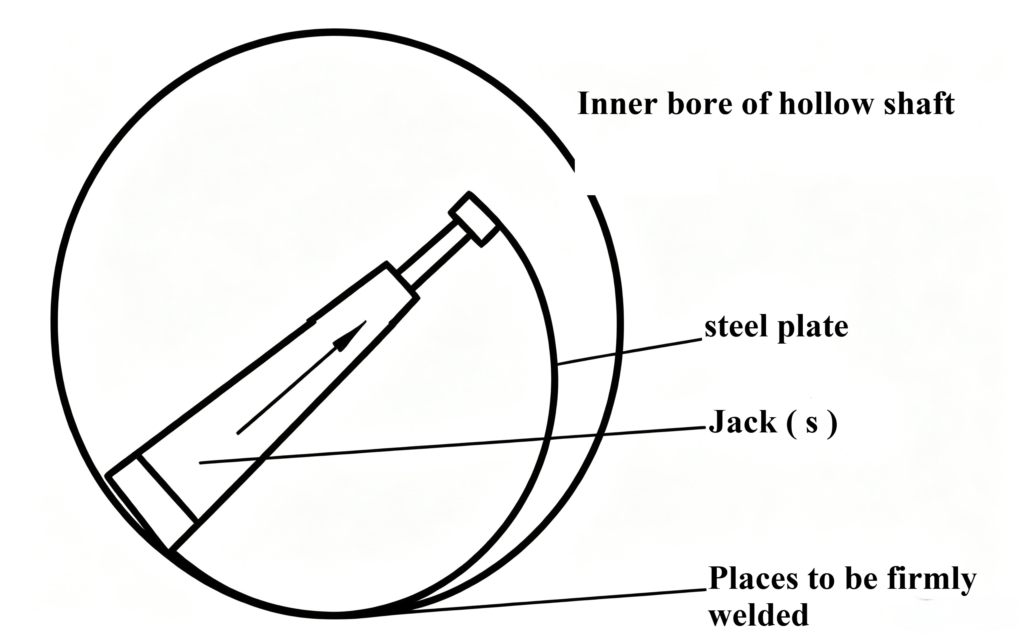
Figura 2.36. Diagrama esquemático de la instalación de un casquillo incrustado en un eje hueco
④ Requisitos de calidad del mantenimiento
a. El material del eje hueco deberá cumplir las siguientes disposiciones:
b. La rugosidad superficial y la calidad de la detección de defectos no deberán ser inferiores a los requisitos especificados en la tabla 2.10.
Tabla 2.10: Rugosidad superficial y calidad de la detección de defectos en rodamientos para ejes huecos
| nombre de la pieza | Rugosidad R. (μm) | Calidad en la detección de defectos | |
| Área del redondeo de la raíz del eje hueco | parte exterior | 1.6 | A. Se llevará a cabo una detección de defectos por ultrasonidos en el interior de las piezas de fundición de acero, y dicha detección deberá cumplir los requisitos del Nivel I especificados en la norma GB/T 7233. B. El interior del cordón de soldadura deberá cumplir con las “Condiciones técnicas generales para piezas de acero soldadas de maquinaria para materiales de construcción” (JC/T 532 — Las disposiciones del apéndice A de (2007) o las disposiciones del Nivel II de “Ensayo radiográfico de uniones a tope soldadas por fusión en materiales metálicos” (GB/T 3323—2005).C. La superficie deberá cumplir los requisitos del Nivel 2 especificados en “Ensayo por penetración de piezas de fundición de acero” (GB/T 9443-2007) o en “Ensayo por partículas magnéticas de piezas de fundición de acero” (GB/T 9444-2007). |
| lado medial | 6.3 | ||
| Manguito del eje hueco, zona de redondeo del reborde del eje | 1.6 | ||
c. Tolerancia del eje hueco:
La tolerancia del diámetro del vástago es de clase h3, según la norma GB 1802;
La tolerancia de diámetro del círculo de posicionamiento de la brida es de clase f9, según la norma GB 1802;
La tolerancia de coaxialidad entre el círculo de referencia de la brida y el círculo del muñón es de grado 7, según la norma “Tolerancias geométricas. Tolerancias geométricas para elementos sin indicaciones de tolerancia individuales” (GB/T 1184-1996);
La tolerancia de perpendicularidad de la tapa del extremo de la brida respecto al eje del muñón es de grado 7, de acuerdo con la norma “Tolerancias geométricas. Tolerancias geométricas para elementos sin indicaciones de tolerancia individuales” (GB/T 1184—1996);
La tolerancia posicional de los orificios de los pernos de la brida es de φ1 mm.
d. Cuando el área afectada por el desconchado supere el 6% del área de la superficie en la que se encuentra el defecto y la grieta se sitúe en una posición importante, no se permite la reparación mediante soldadura; cuando la zona de astillamiento no supere el 6% de la superficie en la que se encuentra el defecto y la anchura del astillamiento no supere el 10% de la anchura de la superficie en la que se encuentra el defecto, se permite la reparación mediante soldadura en el caso de defectos en ejes huecos.
e. Una vez finalizado el proceso, el número de orificios de ventilación en un área de 3 mm × 3 mm de la superficie del muñón del eje hueco no deberá ser superior a 5, y la distancia entre los orificios de ventilación no deberá ser inferior a 150 mm. Todos los orificios de ventilación deben estar pulidos de forma lisa y sin marcas en los bordes, y la rugosidad R de la superficie pulida no deberá superar los 1,6 μm.
f. Una vez montado el eje hueco en el cilindro, la tolerancia relativa de excentricidad radial de los muñones del eje hueco en ambos extremos es de 0,2 mm.
g. La tolerancia de excentricidad radial del engranaje grande respecto al muñón del eje hueco no deberá superar los 0,25/1000 del diámetro primitivo, y la excentricidad de la cara frontal no deberá superar los 0,35/1000 del diámetro primitivo.
h. La tolerancia de excentricidad radial de la superficie cilíndrica de la pieza de fricción de sellado para la alimentación y descarga de material, con respecto al muñón del eje hueco, es de 0,5 mm.
i. Para conocer el contacto de acoplamiento entre el muñón del eje hueco y la pieza esférica, consulte la tabla 2.11.
Tabla 2.11: Holgura de ajuste (mm)
| Diámetro del eje hueco | 800 | 900 | 1000 | 1200 | 1400 | 1600 | 1800 | 2000 | 2240 |
| Holgura lateral | 0,12~0,19 | 0,14~0,21 | 0,16~0,23( | 0,21~0,28 | 0,24~0,32 | 0,25~0,35 ( | 0,29~0,41 | 0,34~0,46 | 0,39~0,54 |





 English English
 Spanish
 Russian
 Arabic
 Swahili
 French
 Turkish
 Portuguese
 Korean
 Japanese
 German
 Italian