
Molino de chorro
Molino de chorro Esta máquina es un equipo seco de molienda ultrafina y clasificación...

4.9.1 Contenido del mantenimiento
El ciclo de mantenimiento de un trituradora cónica depende de factores como la calidad de la explotación y el mantenimiento, la calidad de las reparaciones, la calidad de las piezas de desgaste y las condiciones de producción. El ciclo de mantenimiento puede determinarse de dos maneras: una se calcula en función del tonelaje de mineral triturado; la otra, en función del tiempo de funcionamiento con carga. El primero es más preciso y científico, mientras que el segundo es más sencillo y permite calcular el periodo con mayor facilidad. Sea cual sea el método adoptado, debe establecerse de acuerdo con las condiciones locales. El mantenimiento se divide en reparaciones menores, reparaciones intermedias y reparaciones mayores.
Reparación menor se lleva a cabo cada medio mes o cada mes, e incluye lo siguiente:
(1) Inspecciona la carcasa del recipiente;
(2) Inspeccionar el desgaste del casquillo cónico y del casquillo recto y comprobar sus holguras;
(3) Comprobar la holgura de engranaje de los engranajes cónicos;
(4) Comprueba el juego del cojinete del eje de transmisión;
(5) Revisar el sistema hidráulico y el sistema de lubricación, o cambiar el aceite lubricante;
(6) Limpia los componentes principales.
Reparación intermedia Se lleva a cabo aproximadamente cada 4 a 6 meses y comprende principalmente:
(1) Cambiar los revestimientos;
(2) Reparar o sustituir el casquillo excéntrico, el casquillo cónico y el casquillo recto;
(3) Reparar o sustituir la carcasa del tazón y el dispositivo de sellado contra el polvo;
(4) Reparar o sustituir los engranajes cónicos, el eje de transmisión y los cojinetes;
(5) Reparar las roscas del anillo de ajuste y del manguito de soporte;
(6) Inspeccionar minuciosamente y solucionar todos los aspectos relacionados con la reparación menor;
(7) Desmontar el motor, eliminar el polvo y la suciedad con aire comprimido e inspeccionar todas las holguras de los cojinetes; desmontar el interruptor de aceite, limpiarlo y subsanar los defectos; realizar los ajustes eléctricos y las pruebas correspondientes a cada componente; inspeccionar y reparar el cuadro de distribución y el resto de cables, etc.
Reparación importante se lleva a cabo aproximadamente cada cuatro años o según lo requieran las circunstancias, e incluye:
(1) Reparar o sustituir la estructura y los elementos de cimentación relacionados;
(2) Inspeccionar minuciosamente y resolver todos los aspectos de la reparación intermedia, y llevar a cabo las modificaciones técnicas;
(3) Sustituir la bobina del estator del motor (según lo determinado por las pruebas preventivas) y realizar el barnizado; sustituir el eje del rotor (según lo determinado por las condiciones reales).
Cuando se desmonte periódicamente el equipo para su inspección o durante reparaciones importantes, intermedias o menores, se deberán elaborar registros detallados de las piezas inspeccionadas, reparadas y sustituidas, con el fin de comprender la situación, resumir las tendencias, preparar las piezas de recambio y planificar el mantenimiento programado.
4.9.2 Métodos de mantenimiento
4.9.2.1 Mantenimiento del conjunto del eje de transmisión
Los métodos de mantenimiento son los siguientes:
(1) Si el eje de transmisión está doblado, la ranura de la chaveta está dañada (desplazamiento de la chaveta) o el juego con el cojinete supera el rango especificado, deberá repararse o sustituirse.
(2) Cuando el espesor de los dientes del engranaje cónico pequeño presente un desgaste superior a 20%, deberá sustituirse.
Al retirar el soporte del eje de transmisión, utilice los orificios roscados previstos en la brida del soporte y en la brida del bastidor, y empújelo hacia fuera con tornillos de elevación. Durante la instalación, utilice las juntas originales que se hayan retirado o juntas nuevas del mismo grosor para mantener la posición original.
4.9.2.2 Mantenimiento del conjunto del casquillo excéntrico
Las piezas principales del conjunto del casquillo excéntrico deberán repararse o sustituirse cuando presenten las siguientes condiciones:
(1) Si el diámetro exterior del casquillo excéntrico presenta un desgaste superior a 3 mm, deberá sustituirse.
(2) Si el juego entre el casquillo recto y el casquillo excéntrico supera el doble del juego de montaje original (véase la tabla 4-10), o si el casquillo recto presenta una grieta que supera 1/3 de su circunferencia o altura, se deberá sustituir el casquillo recto (lo que ocurra primero).
(3) Si la holgura entre el casquillo cónico y la parte superior del eje principal supera el doble de la holgura de montaje original (véase la tabla 4-10), o si se observa una grieta grave, se deberá sustituir el casquillo cónico.
(4) Cuando el desgaste del espesor de los dientes del engranaje cónico grande supere los 20%, deberá sustituirse.
(5) Si la arandela del cojinete de empuje situada en el extremo inferior del casquillo excéntrico presenta una desviación por desgaste no paralelo superior a 0,1 mm o una pérdida de espesor superior a 5 mm, deberá sustituirse.
La fijación del casquillo recto al bastidor y del casquillo cónico al casquillo excéntrico se realiza mediante fundición de aleación de zinc. Durante la fundición, se debe evitar cualquier deformación y se debe llevar a cabo una inspección tras la fundición.
Para desmontar y montar el casquillo excéntrico y la arandela del cojinete de empuje inferior: se puede realizar previamente un corte en forma de ranura de 25 mm de anchura y 4-5 mm de profundidad en el interior del casquillo recto, y utilizar una placa de elevación en forma de media luna para engancharlo y extraerlo (véase la figura 4-23).
Las dimensiones de ajuste de las piezas recién sustituidas se determinarán en función de las dimensiones tras el desgaste. Las tolerancias de ajuste y las holguras deberán cumplir los requisitos de diseño originales.
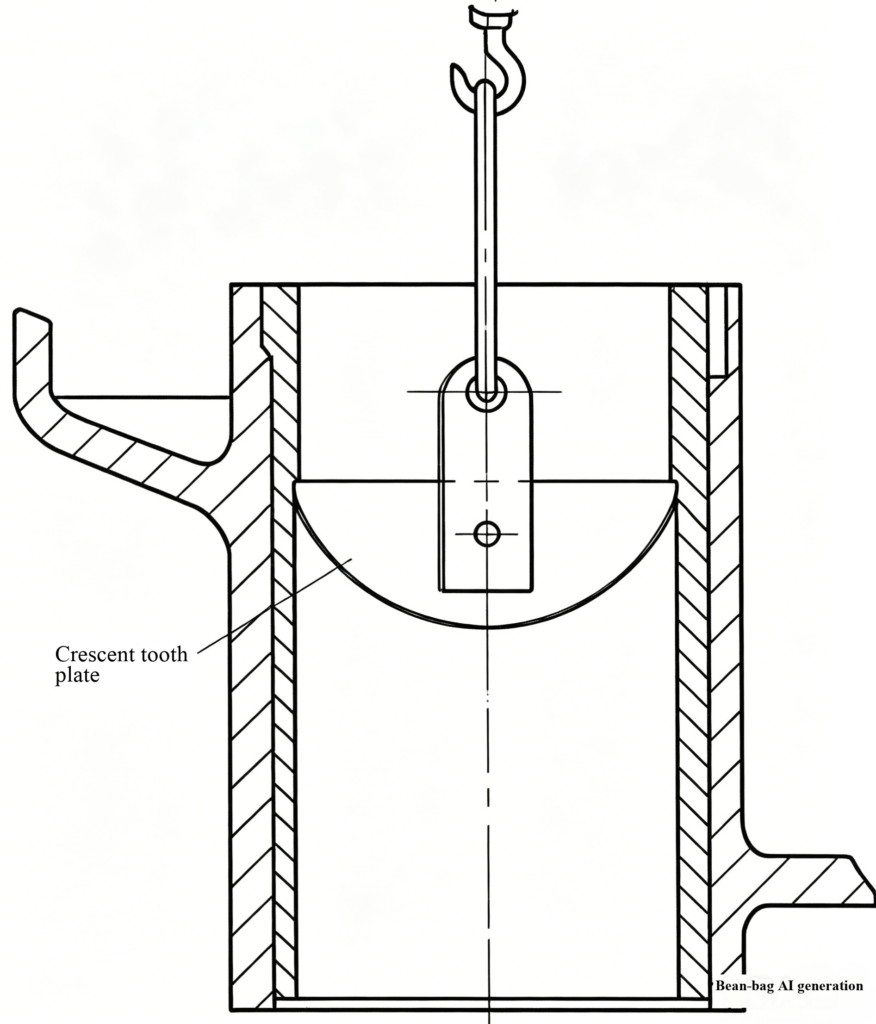
Figura 4-23: Desmontaje del casquillo recto
Mantenimiento del conjunto del cojinete de cuenco
Los trabajos de mantenimiento son los siguientes:
(1) Comprueba el estado de fijación de la carcasa del tambor. La carcasa del tambor está fijada al alojamiento del cojinete mediante pasadores cilíndricos y zinc fundido. Si se afloja, vuelve a fundir la aleación de zinc. De lo contrario, al levantar el cono móvil, la carcasa del tazón podría adherirse a la superficie esférica del cono móvil debido al aceite lubricante y levantarse junto con él, lo que provocaría un accidente.
(2) Compruebe el estado de contacto de la carcasa del tazón. La superficie de contacto de la carcasa del tazón debe situarse en el anillo exterior, con una anchura del anillo de contacto de entre 100 y 160 mm. Si el contacto es demasiado amplio, vuelva a raspar la superficie.
(3) Compruebe el estado de desgaste de la carcasa del tazón. Sustituya la carcasa del tazón cuando la superficie de desgaste llegue al fondo de la ranura de lubricación (la ranura de lubricación está desgastada hasta quedar plana), cuando queden al descubierto los pasadores de fijación o cuando aparezcan grietas.
(4) El ajuste entre la carcasa del cojinete del tazón y el bastidor debe ser apretado. Si se produce holgura debido al desgaste, la carcasa del cojinete puede desplazarse durante el funcionamiento, lo que provocaría un mal contacto entre el eje principal y el casquillo cónico, e incluso un impacto entre ambos. En casos graves, el casquillo recto y el bastidor pueden sufrir impactos, lo que podría dañar el casquillo recto. Una vez que existe dicho juego, el agua del sello antipolvo también puede salpicar el interior de la máquina y dañar el sistema de lubricación. Si el juego supera los 2 mm, deberá repararse o sustituirse. Las piezas de recambio deberán dimensionarse de acuerdo con las dimensiones desgastadas.
El método para eliminar este juego consiste en soldar y mecanizar la pieza para recuperar el ajuste original.
(5) Si el anillo de sellado contra el polvo de la carcasa del cojinete del tazón está dañado, deberá sustituirse sin demora para evitar que el polvo penetre en la ranura del sello de agua y se deposite hasta obstruir los orificios de agua. Durante el mantenimiento, también deberá limpiarse el polvo mineral depositado en la ranura del sello de agua.
4.9.2.4 Mantenimiento del conjunto del cono móvil
El cono móvil se extrae del cuerpo de la máquina utilizando el anillo de elevación situado en su extremo superior y se coloca sobre un soporte prefabricado para su mantenimiento. Los componentes principales, es decir, el eje principal y el cabezal (cuerpo), deberán repararse o sustituirse en las siguientes condiciones:
(1) Si el eje principal presenta un desgaste superior a 3 mm en el punto de contacto con el casquillo cónico, o si aparecen grietas, se deberá sustituir el eje principal.
(2) Si el anillo deflector de aceite inferior del cuerpo del cono móvil presenta un desgaste superior a la mitad de la altura del anillo H (véase la figura 4-18), se soldará una placa de acero para repararlo.
(3) Si la superficie esférica de la culata presenta un desgaste superior a 4 mm, o si la superficie de contacto entre la parte inferior de la superficie cónica de la culata y el revestimiento presenta un desgaste superior a 4 mm, se deberá sustituir la culata.
Al sustituir y montar el eje principal o el cabezal, las dimensiones y tolerancias del eje y del orificio se determinarán a partir de mediciones reales para garantizar un ajuste apretado. El ajuste utilizado aquí es D/je, es decir, una interferencia de entre D/800 y D/1000 mm (siendo D el diámetro del orificio). Dentro de este rango de interferencia, calentar el cabezal a unos 200 °C permite un montaje sin problemas.
Al calentar la cabeza, hazlo lentamente mientras mides la temperatura y la dilatación del orificio. Cuando la expansión del orificio alcance aproximadamente el doble de la interferencia, inserte el eje. No intente aumentar la interferencia de montaje para mejorar la fijación entre el eje y el cabezal, ya que una mayor interferencia aumenta la tensión adicional sobre el eje y provoca una grave concentración de tensiones en la transición entre las zonas montadas y no montadas, lo que puede provocar la rotura del eje. Por lo tanto, durante el mantenimiento, compruebe cuidadosamente la precisión de las dimensiones de las piezas de acoplamiento y la corrección de la operación de montaje en caliente.
4.9.2.5 Mantenimiento del anillo de soporte, el manguito de ajuste y los cilindros hidráulicos
Los trabajos de mantenimiento son los siguientes:
(1) Tras retirar el anillo de soporte, compruebe la superficie de contacto cónica con el bastidor. Si se observa desgaste, ello indica que el anillo de soporte se ha salido de su sitio con frecuencia durante el funcionamiento; se deberá identificar y eliminar la causa. Si el desgaste en esta superficie cónica supera los 5–10 mm, repárela.
(2) Si el desgaste de las roscas del anillo de soporte y del manguito de ajuste supera los 30%–35%, deberán sustituirse.
(3) Durante el funcionamiento, antes de realizar el mantenimiento, compruebe si hay fugas en los cilindros de bloqueo y los cilindros de empuje del anillo de soporte y marque las fugas. Durante el mantenimiento, sustituya sus juntas.
4.9.2.6 Sustitución del revestimiento
Cuando el desgaste por reducción del espesor de los revestimientos del cono móvil y del cono fijo alcance los valores 65%–80%, o cuando se produzcan desgaste local, abolladuras, deformaciones o grietas, se deberán sustituir los revestimientos. Si la aleación de zinc que fija los revestimientos se rompe o se afloja antes de llegar al momento de la sustitución, deberá volver a fundirse. Una vez instalados los revestimientos, compruebe que sus ejes estén correctamente alineados. Si los ejes están desalineados, pueden producirse colisiones durante el funcionamiento, lo que daría lugar a un tamaño irregular del producto e incluso a un calentamiento desigual de las piezas de fricción en el interior de la máquina. Antes de verter la aleación de zinc, selle herméticamente todos los huecos con arcilla o amianto para evitar que la aleación de zinc se escape. Las superficies en contacto con la aleación no deben estar húmedas; de lo contrario, podría producirse una explosión. Por lo tanto, precaliente y seque las superficies antes de la fundición o, para acortar el tiempo (sin precalentamiento), aplique una capa de aceite de máquina a las superficies de contacto. A continuación, vierta la aleación de zinc utilizando una herramienta especial (véase la figura 4-24a). Tras la fundición, apriete los pernos de los revestimientos.
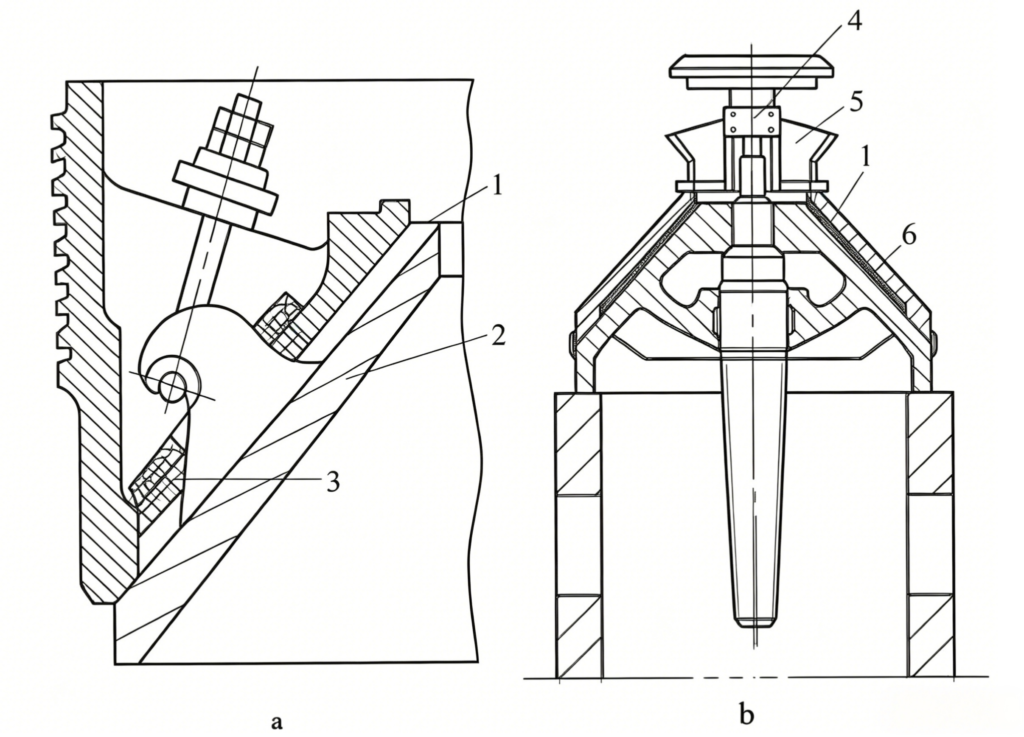
Figura 4-24: Fijación del revestimiento
a—Revestimiento fijo del cono; b—Revestimiento móvil del cono
1—Aleación de zinc; 2—Revestimiento cónico fijo; 3—Arcilla o amianto; 4—Cabeza cónica; 5—Herramienta de vertido de zinc; 6—Revestimiento cónico móvil





 English English
 Spanish
 Russian
 Arabic
 Swahili
 French
 Turkish
 Portuguese
 Korean
 Japanese
 German
 Italian