
Épaississeur à plaques inclinées de type caisson
Épaississeur à plaques inclinées classique L'épaississeur (clarificateur) à plaques inclinées de la série KMIZ(Y) est un nouveau…

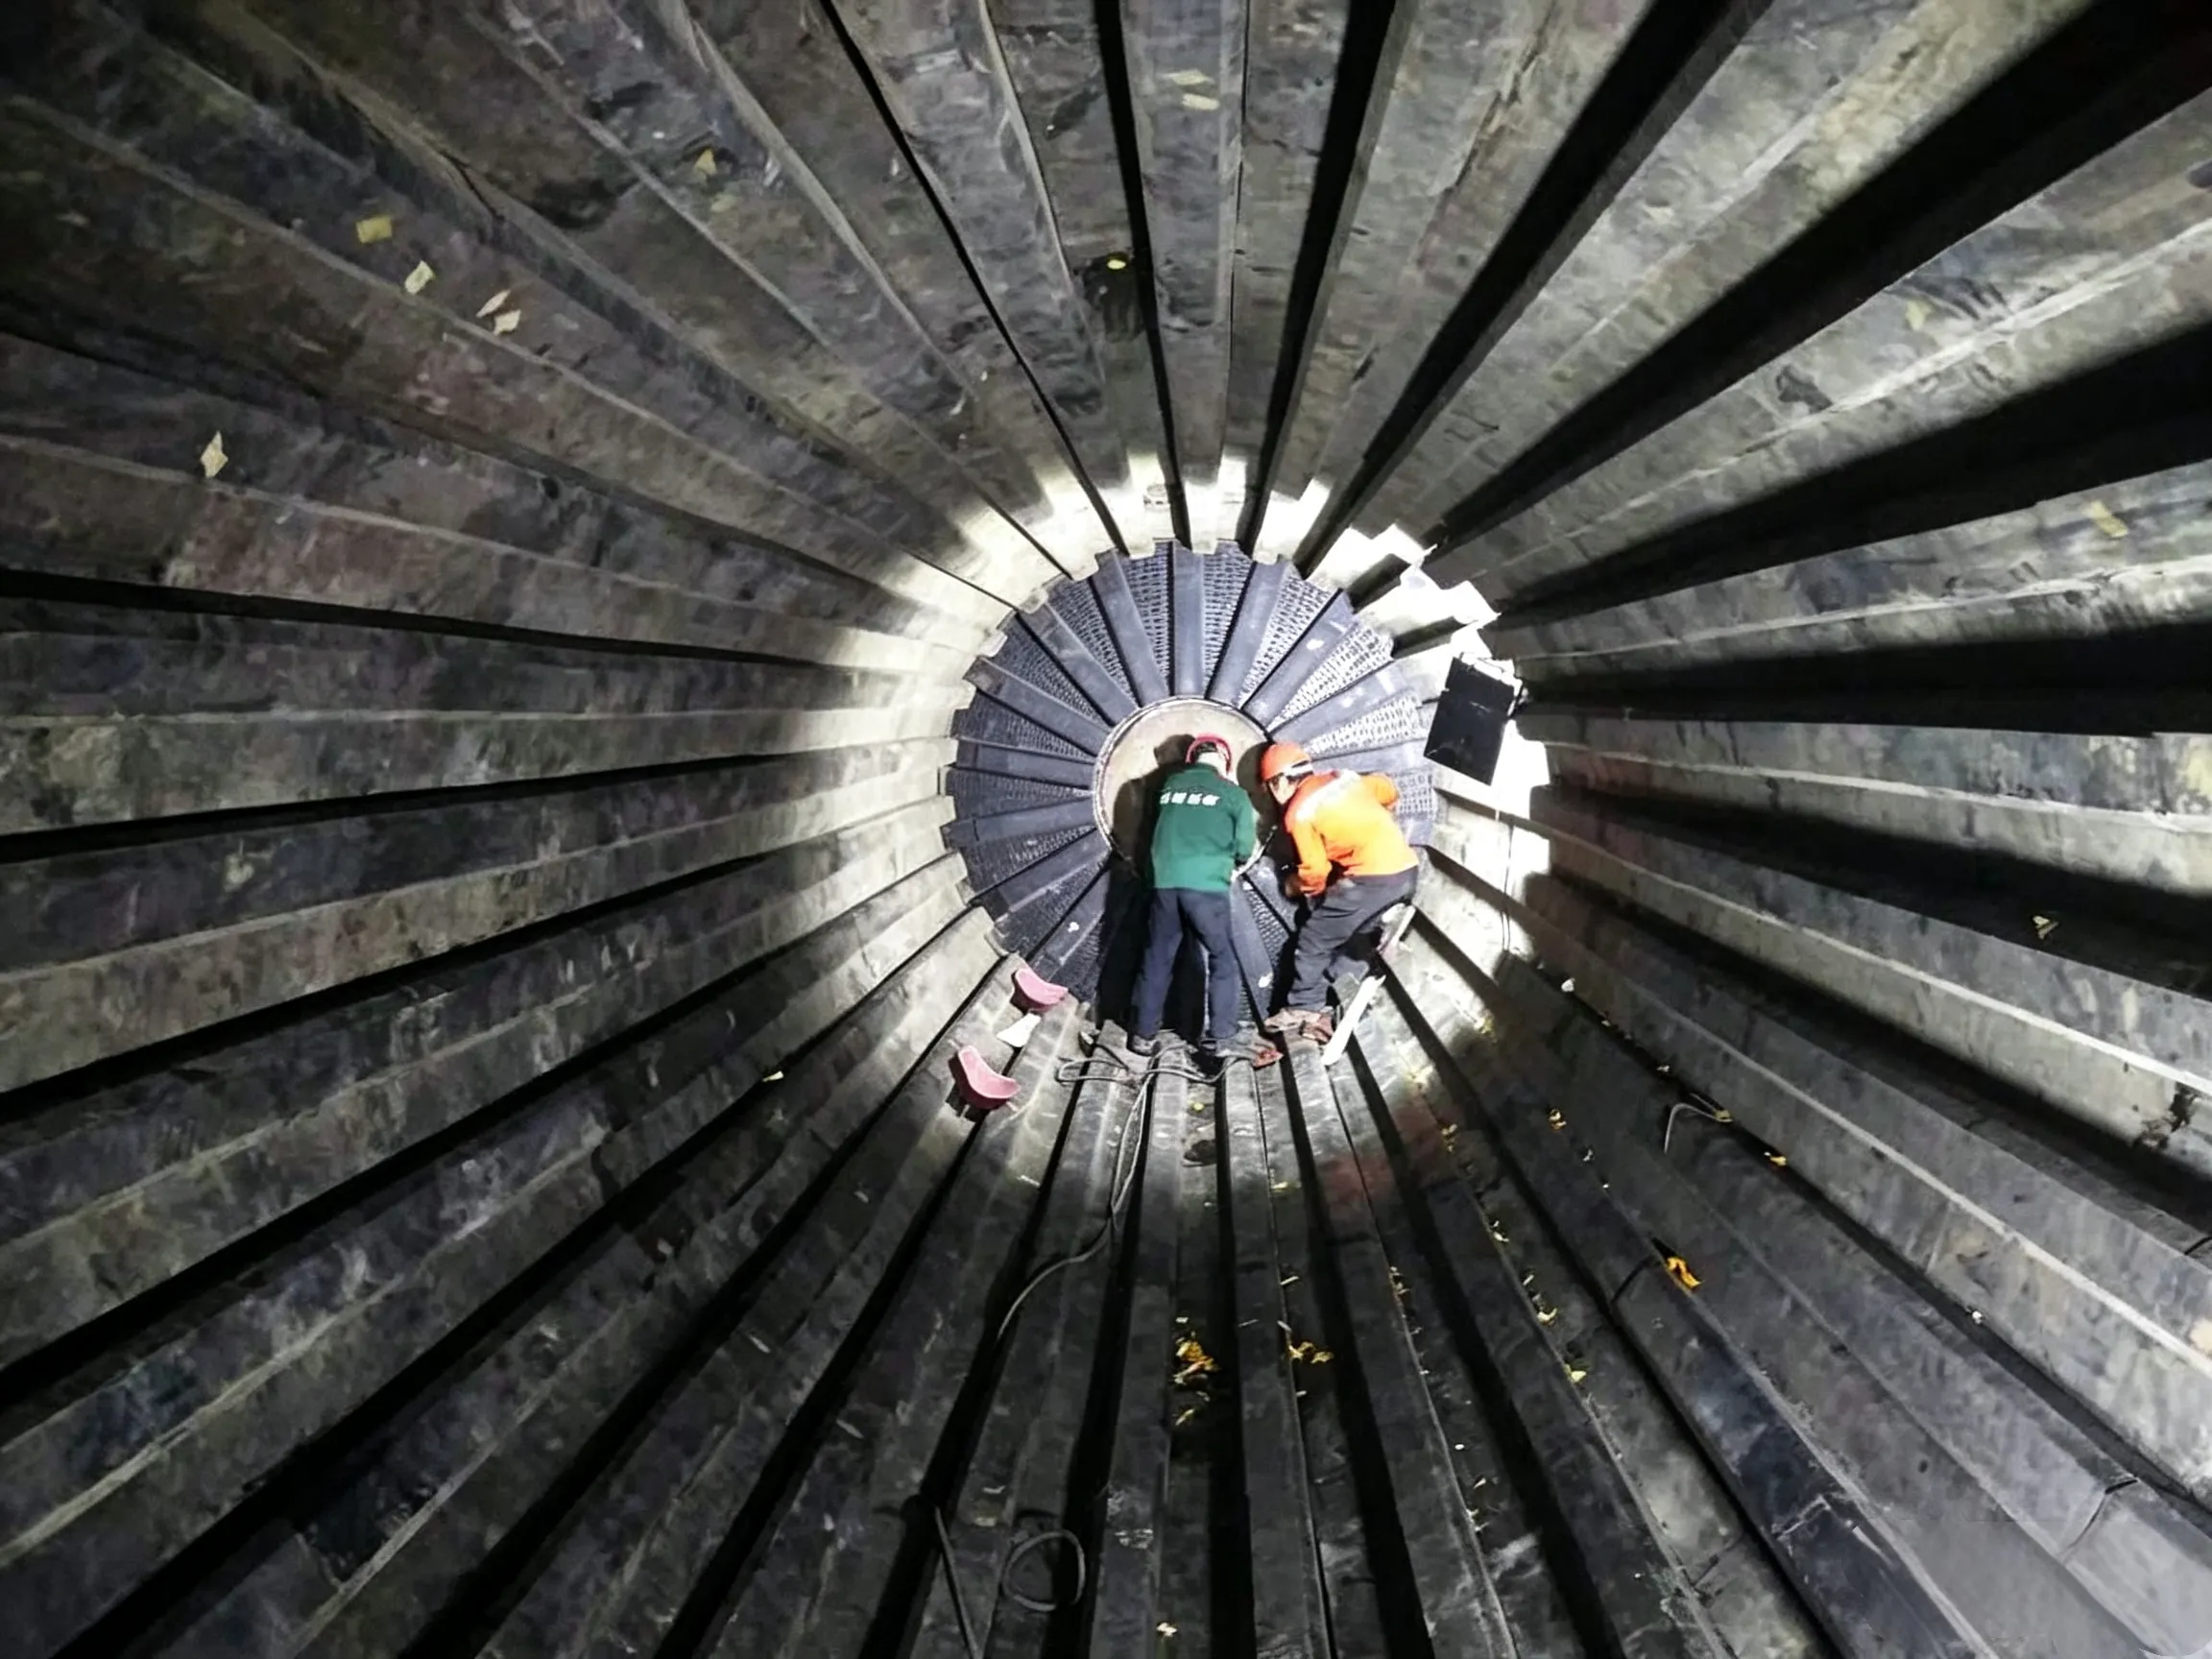
En raison de la finesse des particules et des caractéristiques du laitier, qui se broie facilement mais est difficile à broyer, le mouvement des corps de broyage dans un broyeur tubulaire à laitier doit être principalement axé sur le broyage, plutôt que sur une élévation visant à projeter les corps de broyage contre la matière, comme c’est le cas dans un broyeur à boulets pour clinker. Par conséquent, le premier compartiment d’un broyeur tubulaire à scories est de préférence équipé de revêtements plats ou rainurés sans gradins. Cela permet de réduire la hauteur de levée des corps de broyage, de diminuer la consommation d’énergie et, parallèlement, d’augmenter le glissement entre les corps de broyage et les revêtements, améliorant ainsi la capacité de broyage. De plus, comme les revêtements plats ne présentent pas les rainures internes à arêtes vives que l’on trouve sur les revêtements à gradins, ils sont moins sujets à l’accumulation de matière lorsque le laitier a une teneur en humidité élevée, ce qui réduit le phénomène d’encrassement par pâte et de colmatage dans le premier compartiment du broyeur tubulaire à laitier.
Pour les deuxième et troisième compartiments du broyeur à tube à scories, on peut utiliser des revêtements à petites ondulations ou des revêtements plats.
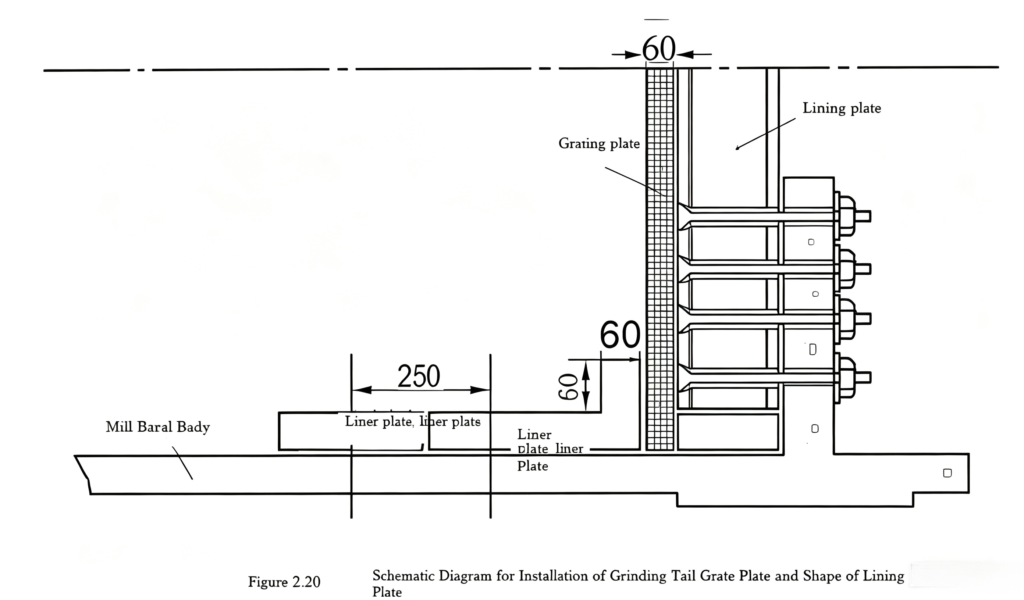
Afin d'empêcher les corps de broyage de passer d'un compartiment à l'autre, les revêtements situés de part et d'autre des diaphragmes de séparation doivent présenter une forme spéciale en L, comme illustré à la figure 2.19. Les revêtements de la dernière bague adjacente à la grille de décharge à l'extrémité du broyeur doivent également adopter une configuration spéciale en L similaire, comme illustré à la figure 2.20. Les deux diaphragmes de séparation et la grille de décharge à l'intérieur du broyeur doivent être fabriqués par la cimenterie elle-même, avec une épaisseur de 60 mm. Les plaques de levage utilisées pour le déchargement à l’extrémité du broyeur peuvent être fournies par le fabricant de l’équipement, leur structure et leurs dimensions restant inchangées. La longueur de la dernière garniture en forme de L à l’extrémité du broyeur dépend de la longueur totale de celui-ci, et ses dimensions doivent faire l’objet d’une commande spéciale.

Figure 2.19 Schéma de principe illustrant la mise en place de la membrane de séparation et la forme des chemises.
Lors de la mise en place de la membrane de séparation, une rainure annulaire est laissée à l'emplacement d'installation de la membrane. Les petits morceaux de membrane pré-soudés sont encastrés dans la rainure, puis soudés entre eux pour former un panneau de membrane complet. Afin d'éviter toute déformation thermique de la membrane, il convient d'éviter toute soudure entre la membrane et les revêtements.





 English English
 Spanish
 Russian
 Arabic
 Swahili
 French
 Turkish
 Portuguese
 Korean
 Japanese
 German
 Italian