
Molino vertical de rodillos KXLM
Introducción al molino vertical de rodillos El molino vertical de rodillos KXLM es...

A partir de los residuos auríferos de la mina de oro de Jiaojia y añadiendo una pequeña cantidad de arcilla local de bajo coste, el Instituto de Materiales de Construcción de Shandong ha desarrollado productos cerámicos para paredes y suelos que cumplen con las normas nacionales.
Las principales materias primas son los residuos de oro y la arcilla de Fangzi. Los residuos, procedentes de la mina de oro de Jiaojia, contienen principalmente cuarzo, feldespato, sericita, andalusita, etc. La arcilla de Fangzi es una arcilla local; si resulta difícil su obtención, se pueden utilizar otras arcillas similares como sustitutos. El proceso de producción es el siguiente: dosificación → adición de agua y mezcla → molienda y pulverización en molino de rodillos → acondicionamiento del material → moldeado mediante una prensa de fricción de 100 toneladas → secado en un secador de rodillos (60 min) → cocción del bizcocho en un horno de rodillos (90 min) → inspección del bizcocho → esmaltado → cocción del esmalte en un horno de rodillos (90 min) → inspección y embalaje.
En el lote, la arcilla de Fangzi representa el 18%; los residuos tienen un contenido de humedad de entre 8% y 17%, y la cantidad de agua añadida puede ajustarse durante la producción según sea necesario. Tanto la cocción del bizcocho como la del esmalte se llevan a cabo en un horno de rodillos alimentado con carbón de 50 m, con un ciclo de cocción total de 90 min y una temperatura de cocción de 1140–1180 °C. La formulación del esmalte se muestra en la Tabla 5-7.
Tabla 5-7: Formulación del esmalte (en peso: %)
| Nombre | Feldespato | Cuarzo | Caolín | Piedra caliza | Fluorita | ZnO calcinado | Arena de circón | Frita | Talco calcinado |
|---|---|---|---|---|---|---|---|---|---|
| Esmalte base | 40 | 21 | 12 | 4 | 5 | 4 | 5 | 3 | 6 |
| Esmalte de recubrimiento | 46 | 11 | 5 | 5 | 3 | 3 | 10 | 11 | 6 |
En la producción real, los fabricantes pueden elegir esmaltes de diferentes colores y esmaltes artísticos en función de las condiciones del mercado y las necesidades de los clientes, lo que permite aumentar el valor añadido del producto. Las pruebas han demostrado que las propiedades físicas y mecánicas de los productos cocidos cumplen con las normas nacionales pertinentes, y que sus dimensiones y calidad estética también se ajustan a dichas normas.
La fabricación de baldosas cerámicas para paredes y suelos a partir de residuos de oro, en comparación con la fabricación de ladrillos de cemento sin cocer, tiene un coste menor y un precio de venta más elevado, lo que abre una nueva vía para la aprovechamiento de los residuos.
El proyecto “Investigación sobre el desarrollo de una nueva serie de materiales para muros a partir de residuos auríferos” (n.º de proyecto TM94J5), enmarcado en el Plan de Desarrollo Científico y Tecnológico de la Comisión de Educación de la provincia de Shandong, superó la evaluación técnica en mayo de 1996. Este proyecto utilizó residuos auríferos como materia prima principal para desarrollar y producir ladrillos estándar autoclavados y ladrillos machihembrados.
A. Proceso de producción
La principal materia prima seleccionada para este proyecto son los residuos auríferos procedentes de una mina de oro de roca. En la figura 5-5 se muestra el flujo del proceso de producción de ladrillos estándar autoclavados. El proceso de producción de ladrillos autoclavados con encaje macho-hembra a partir de residuos auríferos es el mismo que el de la figura 5-5, salvo que, en lugar de una prensa de ladrillos con mesa giratoria, se utiliza una prensa hidráulica para baldosas de suelo HQY, equipada con moldes para ladrillos de diferentes especificaciones.
B. Condiciones del proceso
Para garantizar la resistencia de los productos, la relación molar entre el SiO₂ soluble en agua de los residuos y el CaO soluble de la cal debe ser, por lo general, de aproximadamente 1:1. Las proporciones de mezcla de los materiales son las siguientes:
(1) Residuos: 89%–91%
(2) Cal viva: 8%–9%
(3) Yeso: 0,5%–1%
(4) Semillas de cristal: 0,2%–0,5%
Bajo la misma presión de moldeo, los residuos más gruesos dan lugar a productos más densos y con mayor resistencia. La razón principal es que, durante la mezcla, inevitablemente se arrastra una gran cantidad de aire al interior del material. Al someterlo a presión, este aire se comprime rápidamente y, una vez liberada la presión, rebota, dañando la estructura del ladrillo en bruto. Sin embargo, cuando las partículas del material son más gruesas, parte del aire puede escapar a través de los huecos entre las partículas, reduciendo así el efecto de rebote.
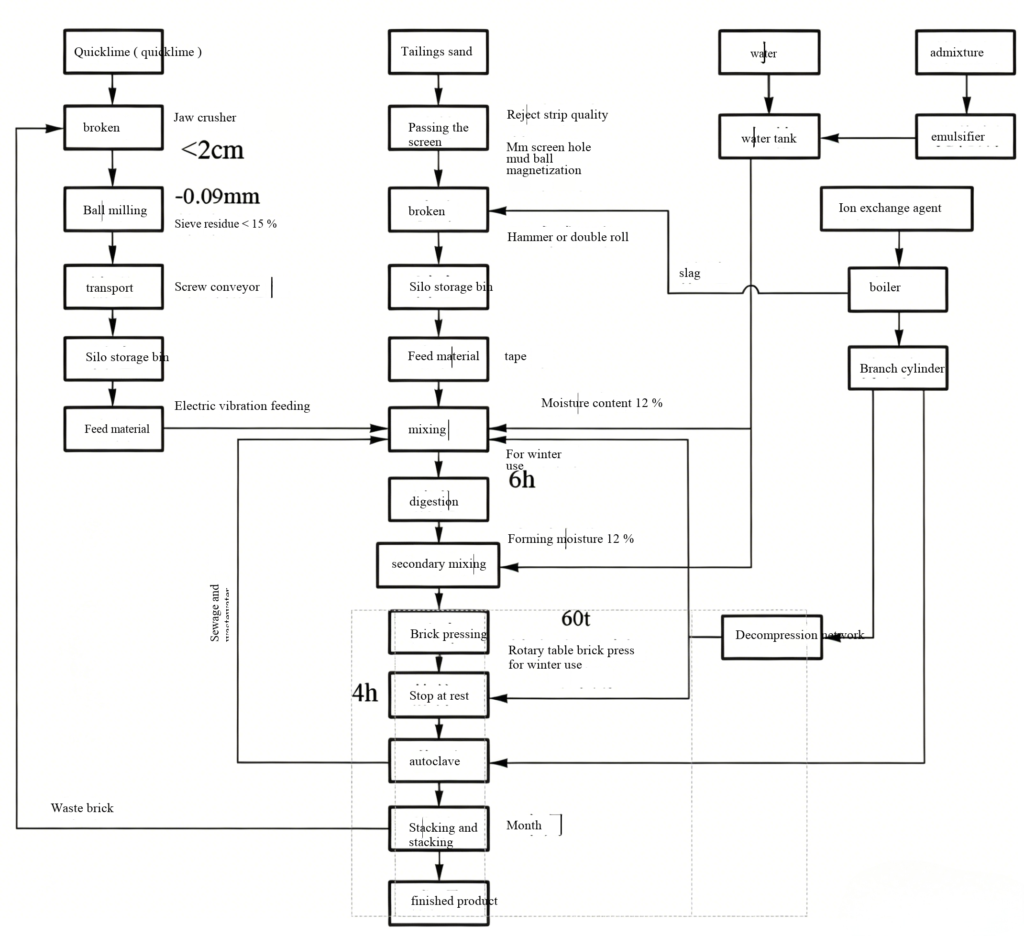
Figura 5-5: Flujo de proceso de la planta de fabricación de ladrillos a partir de residuos auríferos
C. Régimen de curado al vapor
El denominado régimen de curado en autoclave incluye principalmente la velocidad de calentamiento, la temperatura máxima y el tiempo de mantenimiento, la velocidad de enfriamiento y las condiciones de almacenamiento posteriores. A través de investigaciones experimentales y comparaciones técnico-económicas, en la tabla 5-8 se muestra el régimen de curado óptimo para los ladrillos de residuos mineros.
Tabla 5-8: Régimen óptimo de curado para ladrillos de residuos mineros
| Fase de curado | Rango de temperatura / °C | Tiempo de curado / h |
|---|---|---|
| Reposo estático | 25–45 | 4 |
| Aumento de la temperatura | 25–191 | 0.5 |
| Temperatura constante | 191 | 2.5 |
| Refrigeración natural | 191–120 | 2.5 |
| Refrigeración forzada | 120–60 | 1.5 |
| Curado a temperatura ambiente | >0 | 720 |
Los productos terminados cumplen la norma de calidad FB11945‑89 tras haber sido sometidos a ensayo.
Utilizando escoria de mina de oro como materia prima principal y añadiendo un poco de arcilla con buena plasticidad y color (arcilla púrpura), el Instituto de Investigación de Materiales de Construcción de Dandong ha desarrollado un nuevo tipo de material de decoración arquitectónica: los ladrillos de revestimiento de escoria de mina. Estos ladrillos de revestimiento pueden utilizarse para la decoración de paredes exteriores y suelos. Se caracterizan por su baja absorción de agua, alta resistencia, buena resistencia a los ácidos y álcalis, excelente resistencia a los choques térmicos y buen comportamiento frente a los ciclos de congelación-descongelación. Los resultados de las pruebas a pequeña escala muestran que el rendimiento del producto cumple, e incluso supera, las normas técnicas aplicables a los ladrillos de revestimiento.
A. Materias primas
Se seleccionó la escoria de la mina de oro de Wulong como material de desecho, con una finura de 97% que pasa por un tamiz de 0,074 mm. Su composición química es la siguiente: SiO₂ 79,11%, Al₂O₃ 8,92%, Fe₂O₃ 3,5%, CaO 0,60%, MgO 3,16%, pérdida por ignición 2,0%.
Dado que la escoria residual presenta una plasticidad deficiente y un color poco adecuado, se añade una parte de arcilla para subsanar estas deficiencias en la fabricación de ladrillos de revestimiento. Como materia prima se utiliza arcilla púrpura procedente de Xiaoyingzi y Huajingou, en el condado de Kazuo, y de Huolianzhai, en Benxi. La arcilla recibida se muele en un molino de bolas hasta alcanzar una finura de 97% que pasa por un tamiz de 0,074 mm. Su composición química es la siguiente: SiO₂ 60,7%, Al₂O₃ 15,5%, Fe₂O₃ 6,02%, CaO 3,45%, MgO 1,21%, pérdida por calcinación 9,67%.
Según los experimentos realizados, la composición ideal para los ladrillos de revestimiento a base de escoria residual es: escoria residual : arcilla púrpura = (60–65) : (40–35).
B. Proceso de producción
En la figura 5-6 se muestra el flujo del proceso de producción experimental de ladrillos de revestimiento a base de escoria residual.
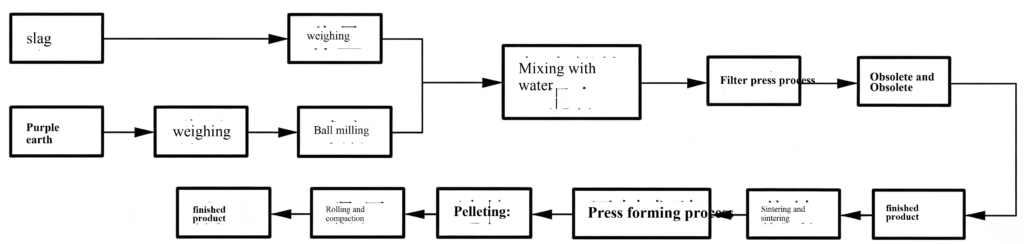
Figura 5-6: Flujo del proceso de producción experimental de ladrillos de revestimiento a base de escoria residual
C. Condiciones del proceso
La mezcla debe presentar una distribución granulométrica adecuada y una alta densidad. La finura de las partículas se controla de tal manera que el 97%–98% pase por un tamiz de 0,074 mm. El material envejecido se lamina y se tamiza para formar gránulos de 0,25–2 mm, con una proporción adecuada de gránulos gruesos, medios y finos.
El contenido de agua debe mantenerse entre 5% y 7%, y la humedad debe distribuirse de manera uniforme.
La presión de moldeo y el tiempo de prensado deben controlarse adecuadamente para garantizar una evacuación fluida del aire.
Condiciones de secado: La temperatura de secado se mantiene entre 60 y 80 °C, con un tiempo de secado habitual de entre 3 y 4 horas. El cuerpo en verde debe calentarse de manera uniforme durante el secado para evitar que se agriete debido a una contracción desigual, y debe colocarse de forma estable para evitar deformaciones.
Régimen de cocción: Durante la fase de baja temperatura de la cocción, la velocidad de calentamiento puede ser relativamente rápida. En la fase de oxidación-descomposición (600–900 °C), se aplican medidas de oxidación intensas y un control adecuado de la velocidad de calentamiento para facilitar la oxidación del carbono y la descomposición de las sales. En la etapa de vitrificación, desde los 900 °C hasta la temperatura de cocción (1100–1120 °C), el aumento de temperatura debe ser lento, debe incrementarse el coeficiente de exceso de aire y deben adoptarse medidas de mantenimiento de la oxidación. El tiempo de mantenimiento a alta temperatura es de 1,5 horas. Durante la etapa de enfriamiento, debe evitarse el enfriamiento rápido.
Los ladrillos de revestimiento resultantes tienen una densidad aparente de 2,19 g/cm³, una absorción de agua de 6,07% y una resistencia a la flexión de 26,85 MPa. Su resistencia a la congelación-descongelación, a los choques térmicos y al envejecimiento, así como otras propiedades, superan todas las normas especificadas.





 English English
 Spanish
 Russian
 Arabic
 Swahili
 French
 Turkish
 Portuguese
 Korean
 Japanese
 German
 Italian