
Machine à gabarit
Jig – Concentrateur par gravité à haut rendement : présentation du produit. Un jig est un concentrateur par gravité…

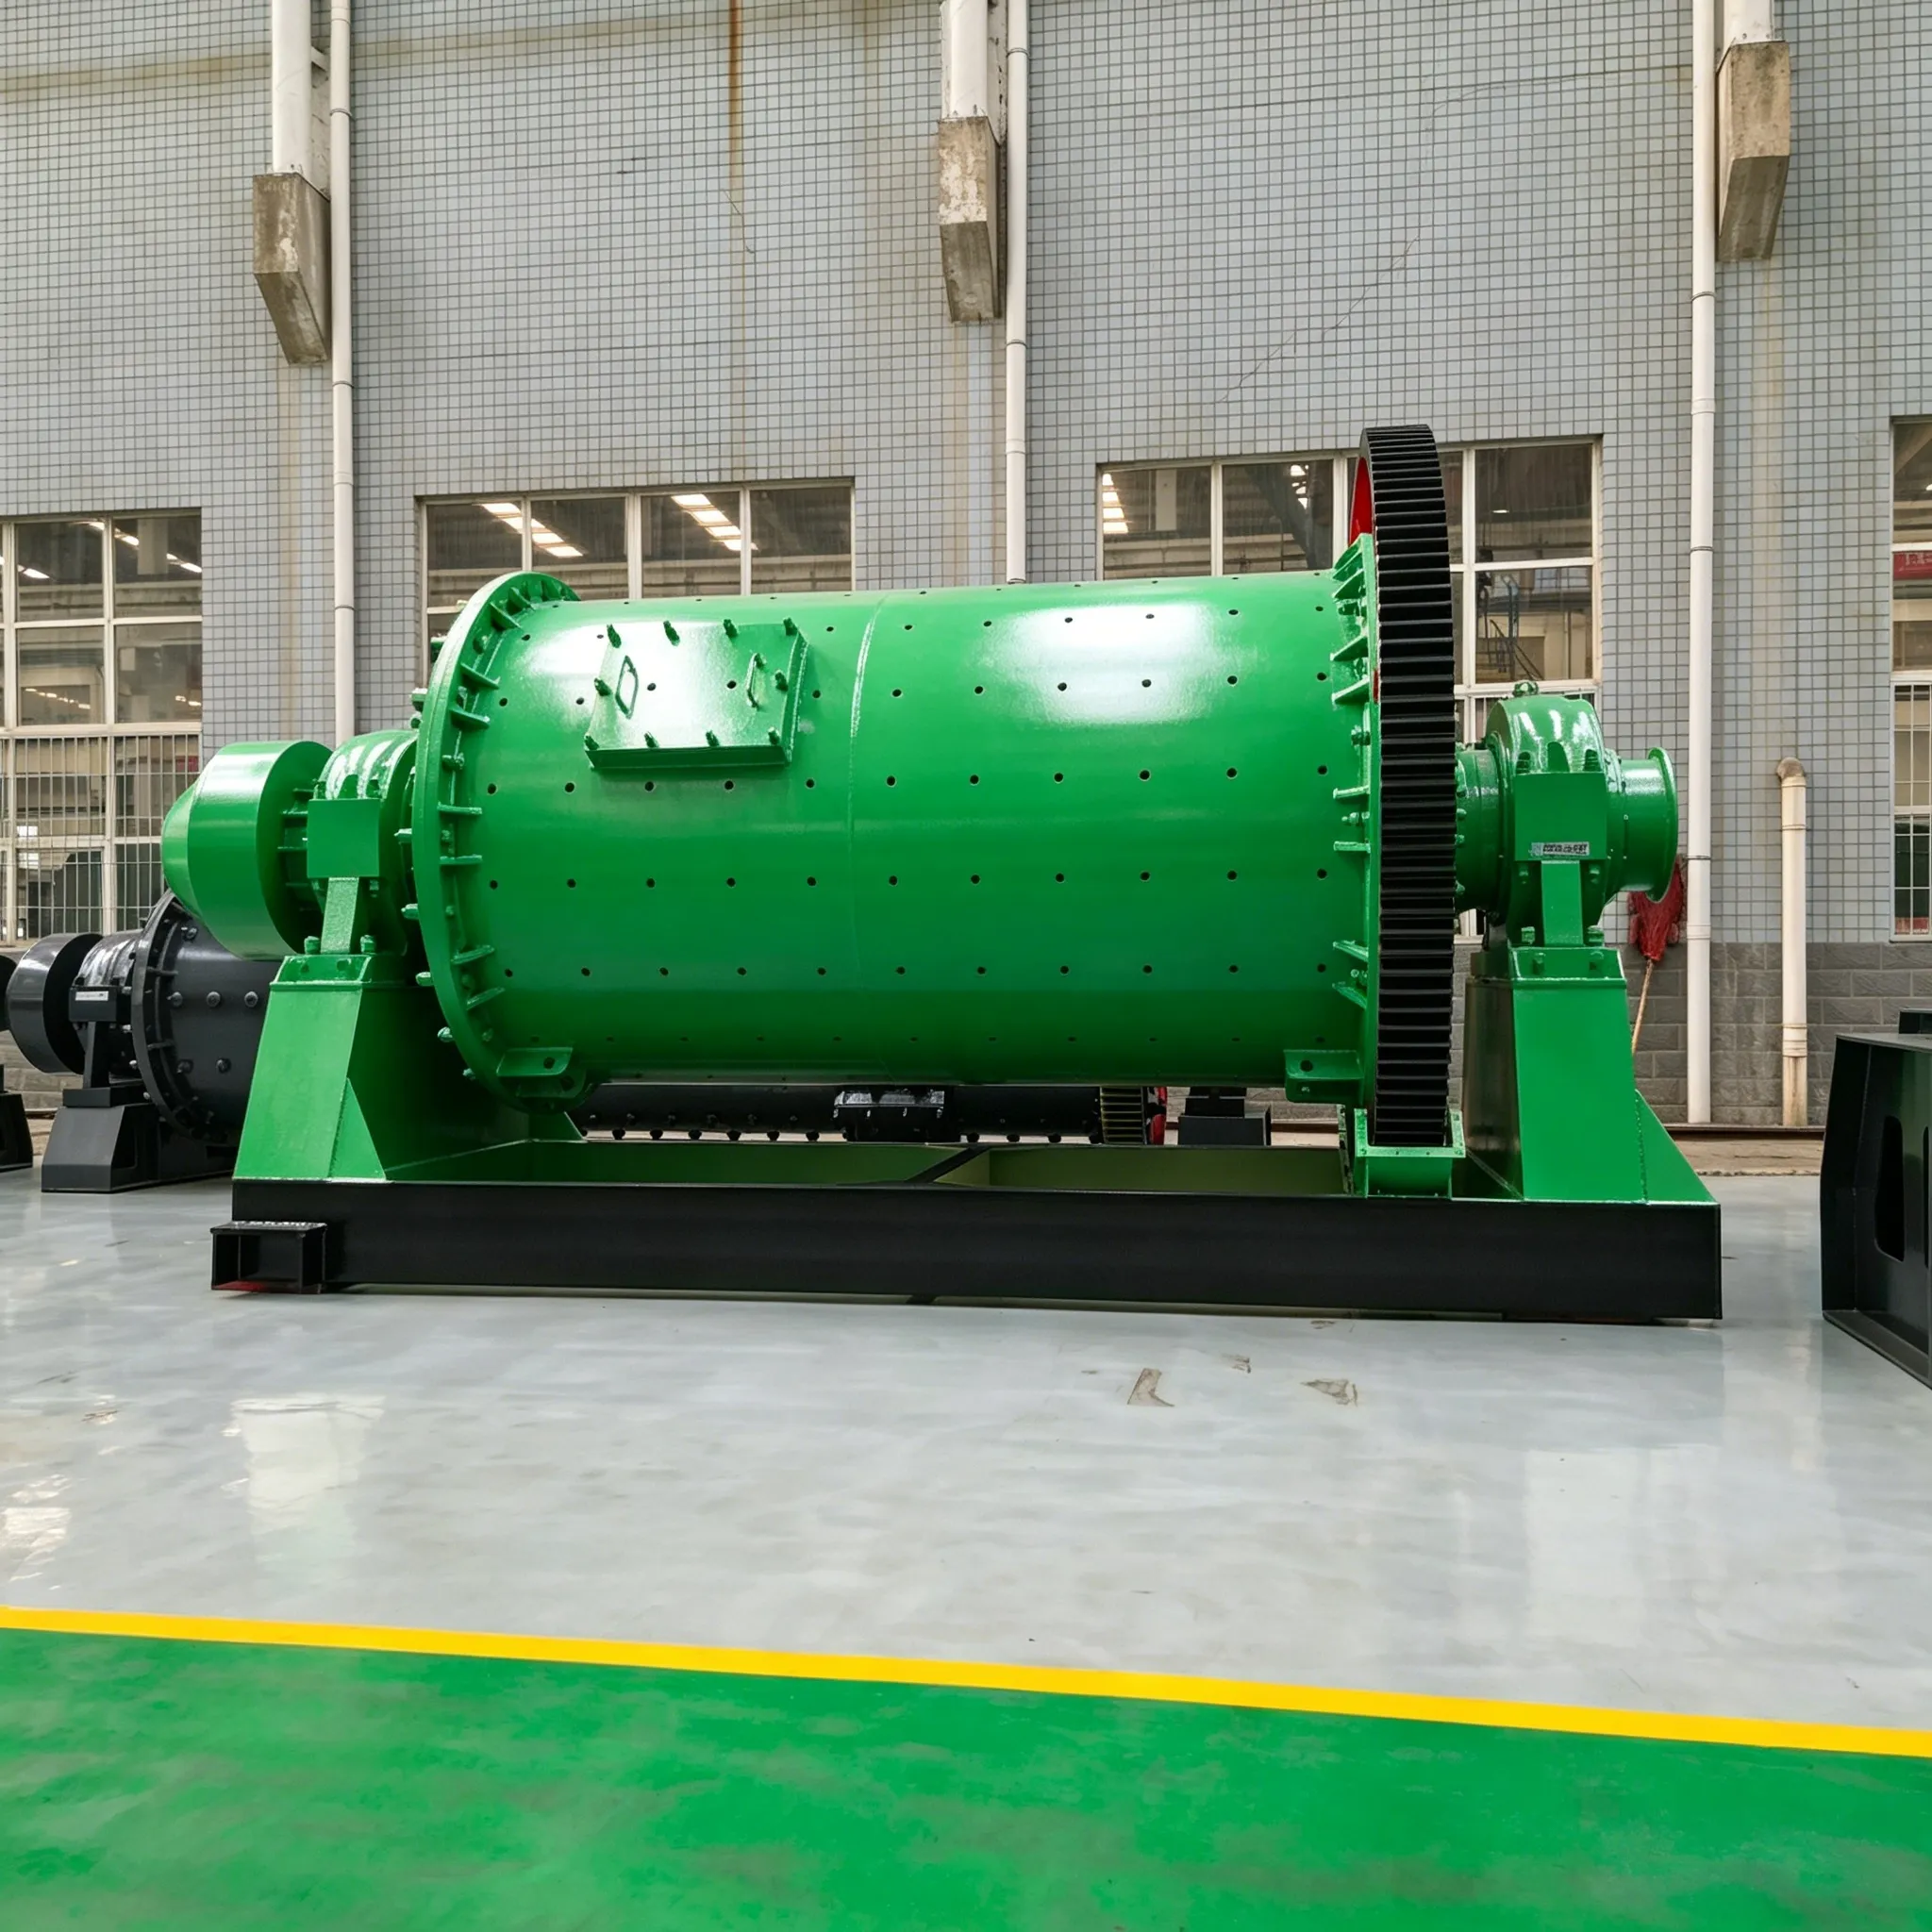
La conception d'un nouveau concentrateur nécessite inévitablement l'installation de broyeurs. Dans les concentrateurs en service, des modifications du procédé, des révisions majeures ou des remplacements d'équipements peuvent également nécessiter la réinstallation de broyeurs.
Outre la précision de fabrication du broyeur, la qualité de l'installation est déterminante pour son bon fonctionnement. Une installation de mauvaise qualité entraîne souvent des retouches et des pertes économiques. C'est pourquoi, lors de l'installation des broyeurs, il est essentiel de respecter strictement les exigences de conception et les spécifications techniques. L'ensemble de la procédure d'installation doit être contrôlé étape par étape, en conservant des registres détaillés, et les erreurs systématiques doivent être éliminées autant que possible.
Les méthodes et procédures d'installation des différents types de broyeurs sont pour l'essentiel identiques ; elles s'effectuent généralement dans l'ordre suivant.
9.6.1.1 Fondations du broyeur
Les fondations d'un broyeur doivent non seulement supporter le poids total de l'installation, mais aussi résister aux charges dynamiques provoquées par les chocs, les vibrations et les autres forces générées pendant le fonctionnement. Afin de garantir la capacité portante et la stabilité, et d’éviter tout tassement ou fissuration pendant le fonctionnement du broyeur, la fondation doit être posée sur un sol solide, et le poids du béton armé doit être compris entre 2,5 et 3 fois celui du broyeur. La fondation ne doit pas être reliée aux murs ou aux poteaux du bâtiment de l’usine ; une distance d’au moins 1 m, et d’au moins 40 à 50 cm, doit être maintenue entre eux. Si cette distance est inférieure, l’espace doit être comblé avec des dalles de pierre afin d’éviter les vibrations du bâtiment causées par le fonctionnement du broyeur.
Avant d'installer le broyeur, il est nécessaire de vérifier minutieusement les positions relatives et les dimensions entre la fondation et les bâtiments, ouvrages et unités adjacents, et de s'assurer qu'elles sont conformes aux plans de conception. Il existe différentes méthodes d’inspection, telles que la mesure à partir d’un point de référence à l’aide d’instruments d’arpentage ou la méthode du fil d’alignement. Quelle que soit la méthode utilisée, l’objectif est de déterminer les relations de position relatives et les dimensions clés, telles que la distance horizontale, le parallélisme, la perpendicularité (angle), la planéité et la différence de hauteur relative entre les axes du broyeur, du réducteur et du moteur électrique, ainsi que la position et la taille des trous réservés aux boulons d’ancrage, en s’assurant qu’ils répondent aux exigences de conception et correspondent aux dimensions réelles des trous de boulons de la base du broyeur. Une fois ces tâches accomplies et toutes les cotes de position déterminées, l’installation peut commencer.
Avant l'installation, il convient de procéder à une inspection minutieuse de toutes les machines et de tous les équipements afin de vérifier qu'ils sont complets, qu'ils ne présentent aucun défaut et qu'ils sont conformes aux exigences d'installation et d'exploitation ; ils doivent également être nettoyés et lubrifiés.
9.6.1.2 Séquence d'installation
La procédure d'installation est la suivante :
(1) Installation du châssis de base. Le broyeur, y compris le réducteur et le moteur, comporte généralement quatre socles : les socles avant et arrière du broyeur destinés à accueillir les paliers, le socle du moteur et le socle du réducteur. Lors de l’installation des socles, utilisez un mètre ruban en acier et un niveau à bulle pour vérifier l’horizontalité et le nivellement des socles. Si vous constatez un quelconque déséquilibre, utilisez des cales de réglage en acier sous le châssis de base pour le mettre à niveau. Toutes les cales doivent avoir une largeur comprise entre 50 et 100 mm, et leur longueur doit être telle que, lors de l'installation, elles dépassent de l'axe du boulon d'ancrage à l'intérieur du châssis de base et dépassent de 10 à 50 mm à l'extérieur. La pente des cales peut être comprise entre 1:10 et 1:20. Une fois le nivellement effectué, les cales doivent être soudées entre elles pour empêcher tout déplacement.
(2) Montage du palier principal de la rectifieuse broyeur à boulets. Après avoir ajusté les deux châssis de base des paliers principaux et serré les boulons d'ancrage, procédez à une nouvelle inspection. Une fois que toutes les données sont conformes aux exigences techniques, passez à l'installation des paliers principaux. Les méthodes d'installation et d'inspection des sièges de paliers principaux doivent être conformes aux exigences du tableau 9-13.
Tableau 9-13. Tolérances admises pour l'installation de l'usine
| Référence. | Projet | Écart admissible | unité | Méthode d'essai | |
| 1 | Axes de référence longitudinaux et latéraux | 1.0 | mm | Tendez la corde, mesurez avec une règle | |
| 2 | Altitude | ±0,5 | mm | niveau « dumpy » | |
| 3 | L'axe de référence des deux paliers principaux | ≤ 5 000 | ±1,0 | mm | Mesurer à l'aide d'une règle |
| 5000-10000 | ±1,5 | mm | Mesurer à l'aide d'une règle | ||
| Plus de 10 000 | ±2,0 | mm | Mesurer à l'aide d'une règle | ||
| 4 | Alignement des arbres entre les deux paliers principaux | 1.0 | mm | Tendez le fil, mesurez-le à l'aide d'un micromètre | |
| 5 | Niveau horizontal du carter de palier principal | 0.1/1000 | Un | Indicateur de niveau | |
Le palier principal et la zone environnante du châssis de support du palier doivent être en contact uniforme, les jeux locaux ne devant pas dépasser 0,1 mm.
Le montage de la coquille de palier principal et de l'arbre creux doit être conforme aux dispositions figurant dans la documentation de l'équipement. En l'absence de telles dispositions, les exigences suivantes doivent être respectées : l'angle de contact doit être compris entre 70° et 90° ; le nombre de points de contact dans chaque zone de 25 mm × 25 mm ne doit pas être inférieur à 2 points ; le jeu total des deux côtés du palier doit être compris entre 0,15% et 0,20% du diamètre du tourillon.
(3) Installation de la coque du broyeur, des couvercles d'extrémité et de la couronne dentée. Avant de placer le broyeur dans les paliers principaux, il convient d’assembler la cuve, les couvercles d’extrémité et la grande couronne dentée. Avant d’assembler le corps et les couvercles d’extrémité, le corps doit être inspecté. Son ovalité ne doit pas dépasser 4/1000 du diamètre du corps, et l’erreur d’ovalité admissible de la bride du corps doit être conforme aux spécifications de conception. L'état de surface et l'ovalité des tourillons de l'arbre creux doivent également être vérifiés. Une fois ces conditions remplies, l'embout du couvercle d'extrémité et la bride du carter doivent être enduits d'un mélange de minium et d'huile de lin, puis alignés selon les repères. Une fois l’alignement effectué, toutes les goupilles de centrage doivent être insérées. Lorsque le positionnement est satisfaisant, les boulons doivent être serrés uniformément. L’assemblage de la coque et des couvercles d’extrémité est alors terminé. Lorsque la couronne dentée est divisée en deux moitiés, elle est généralement installée après la mise en place du corps rotatif du broyeur sur les paliers principaux.
Le montage des coques et des couvercles d'extrémité sur les roulements doit respecter les exigences suivantes :
(4) Montage de la couronne dentée doit répondre aux exigences suivantes :
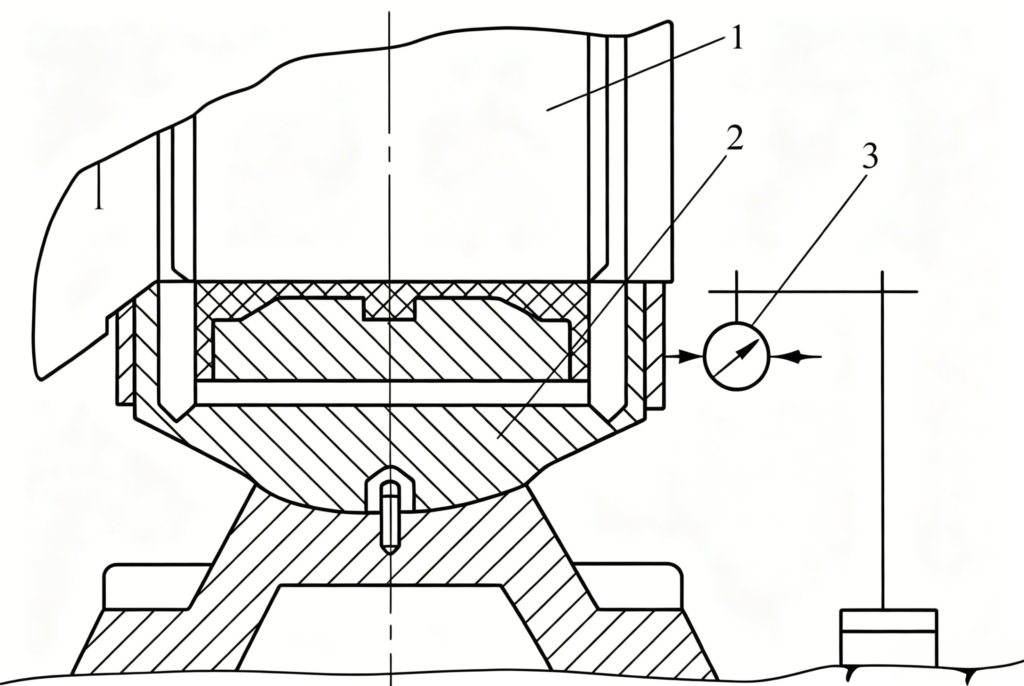
Figure 9-16 Contrôle du faux-rond de la face d'extrémité du palier principal
1 — Arbre creux ; 2 — Palier principal ; 3 — Comparateur à cadran
Tableau 9-14 Excentricité circulaire de la face d'extrémité du palier principal (mm)
| La distance entre les axes des deux paliers principaux | Diamètre simplifié | ||
| 900~1500 | 2100~2700 | ≥3 200 | |
| Le faux-rond de la face frontale ne dépasse pas | |||
| ≤ 5 000 | 0.6 | 0.8 | 1.0 |
| 5 000 à 10 000 | 0.7 | 0.9 | 1.1 |
| >10 000 | 0.8 | 1.0 | 1.2 |
(5) Installation de l'unité d'entraînement.
Tableau 9-15 Jeu des engrenages (mm)
| Entraxe (mm) | Jeu d'engrenage (mm) |
|---|---|
| 580–800 | 0.67–1.25 |
| 800–1250 | 0.85–1.42 |
| 1250–2000 | 1.06–1.80 |
| 2000–3150 | 1.40–2.18 |
| 3150–5000 | 1.70–2.45 |
(6) Pose des revêtements et des plaques à membrane.





 English English
 Spanish
 Russian
 Arabic
 Swahili
 French
 Turkish
 Portuguese
 Korean
 Japanese
 German
 Italian